超声波测厚技术升级与国产替代:从操作入门到选型落地的完整指南
工业无损检测的第一课:超声波测厚到底在测什么
在压力容器、管道、船舶与钢结构等工业场景中,壁厚是判断设备安全状态的核心指标之一。腐蚀减薄、冲蚀磨损、材质分层等问题,如果不借助可靠的检测手段及时发现,轻则导致设备提前报废,重则引发泄漏甚至爆炸事故。超声波测厚仪正是解决这一问题的常规工具,其工作原理并不复杂:探头向被测工件发射超声脉冲,声波在材料中传播,遇到底面或缺陷界面时产生反射回波,仪器通过计算发射与接收之间的时间差,结合材料声速,即可换算出厚度值。
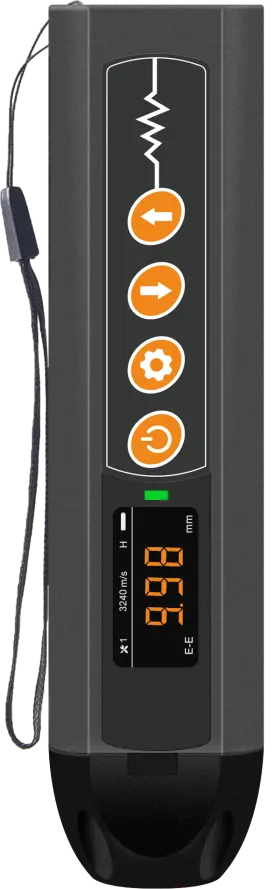
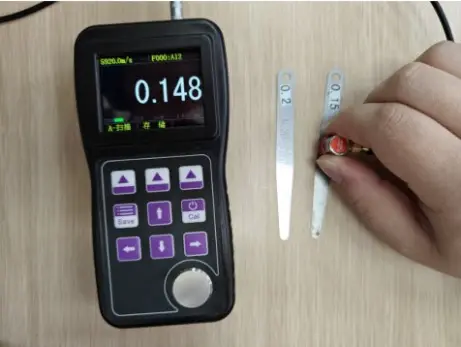
但这里需要特别强调的是,测量结果的可靠性远不止于显示一个数字那么简单。工业现场工况复杂,工件表面常有锈蚀、涂层、氧化物附着,材料内部可能存在晶粒粗大、夹渣、疏松等缺陷,这些因素都会干扰回波信号的识别与判读。如果仪器没有波形显示功能,操作人员只能看到一个孤立的数据,无法判断这个数据对应的回波是真底面回波,还是杂波或噪声信号。因此,具备 A-Scan波形快照功能 的超声波测厚仪,已经成为专业检测人员的基本要求。通过查看原始回波形态,操作者可以确认测量门内的信号是否为真实底面回波,从而有效规避误读风险。
此外,B扫描成像技术的引入,让测厚设备从点测量升级为断面成像。探头沿直线路径移动时,仪器连续记录各位置厚度并生成二维剖面图,能够直观呈现腐蚀坑、均匀减薄区、局部凹坑等壁厚变化趋势。这对于管道腐蚀巡检、压力容器壁厚扫描等应用场景而言,价值尤为突出。
行业市场走向:国产便携式测厚装备的崛起逻辑
过去很长一段时间,国内工业无损检测领域的高端便携式测厚仪器高度依赖进口。进口设备虽然在部分性能指标上表现稳定,但价格高昂、特种探头供货周期长、售后维修流程繁琐,导致不少企业在实际使用中面临买得起、修不起、等不起的尴尬处境。
近年来,随着国内电子元器件供应链的成熟、超声信号处理算法的积累以及整机设计制造能力的提升,国产便携式测厚设备在性能上已经能够覆盖绝大多数工业现场检测需求。从常规的A/B扫描超声波测厚仪,到免耦合的电磁超声测厚仪,再到磁感应加涡流双模式的涂镀层测厚仪,国产厂商逐步形成了完整的产品矩阵。与此同时,国家层面对于特种设备安全监管力度持续加强,压力容器、压力管道的定期检验要求更加规范,防腐涂装行业的工艺质控标准也在不断升级。这些因素共同推动了国内无损检测仪器市场从进口主导向国产替代转变。
值得注意的是,国产设备的核心竞争力已不仅仅体现在价格优势上。在探头自主研发、现场无线数据传输、标准化报告输出、快速售后响应等维度,国产厂商凭借更贴近本地市场的理解,做出了大量针对性的工程化创新。例如,针对高空管道巡检场景,免耦合电磁超声测厚仪无需打磨工件表面、无需涂抹耦合剂,大幅降低了作业难度和工时消耗;针对涂镀层检测场景,FN两用探头可自动识别铁磁与非铁磁基体,配合蓝牙小程序现场生成报告,显著提升了质检效率。
选购与合作中的常见踩坑要点与避坑知识
在实际采购超声波测厚仪及配套设备时,不少用户由于缺乏系统性的选型知识,容易陷入一些常见误区。以下梳理几个典型的坑点,并给出相应的避坑建议。
第一个坑:只追求厚度数值显示,忽略波形溯源能力。 部分简易型测厚仪只能显示数字,无法查看A-Scan波形。这类设备在耦合不良、材料内部有缺陷、表面粗糙等工况下,极易出现数值跳变或假波锁定的问题。操作人员无法判断测量结果是否真实有效,长期使用存在严重安全隐患。避坑建议是优先选择具备A-Scan快照功能的设备,在测量异常时能够回看波形,确认回波形态后再记录数据。
第二个坑:只关注主机价格,忽略探头品类与供货周期。 测厚仪的测量能力高度依赖探头。高温工件需要高温探头,小管径工件需要微径探头,狭小空间需要旋转或加长杆探头,大量程防腐层测量需要特种探头。如果供应商探头品类不全,或者特种探头需要长时间定制等待,将直接影响检测进度。避坑建议是考察厂商的探头自研生产能力与现货供应能力,确保后续使用中探头配件能够快速补充。
第三个坑:忽视现场报告输出的便捷性。 传统测厚仪的数据导出依赖电脑软件,现场检测完成后需要回到办公室整理数据、生成报告。对于批量检测项目而言,这一流程相当耗时,而且容易出错。避坑建议是关注设备是否支持蓝牙或Wi-Fi无线传输,是否能够通过手机小程序直接生成标准化报告,将现场检测与报告输出无缝衔接。
第四个坑:低估售后响应速度对检测任务的影响。 进口设备的维修流程通常需要寄回原厂,往返周期可能长达数周甚至数月。对于承担定期检验任务的特检院或第三方检测机构来说,设备停机意味着任务延误。避坑建议是选择具有本地化售后能力的国产厂商,确认质保期内故障响应机制,以及是否提供备用机或上门检修服务。
第五个坑:忽略校准标定与标准符合性。 测厚仪出厂时是否经过逐台校准标定,直接影响测量精度。涂镀层测厚仪是否满足GB4956、GB4957、ISO2178、SSPC-PA2等国内外检测标准,决定了检测数据能否被合规采信。避坑建议是要求供应商提供出厂校准报告、合格证,并确认设备符合相关行业标准。
行业潜藏的发展机遇:场景化检测需求正在爆发
当前工业检测行业正经历从通用设备采购向场景化解决方案转变的过程。单纯卖一台仪器的模式已经不能满足用户需求,能够针对具体工况提供完整检测方案的供应商,正在获得更多市场机会。
在石化与电力行业,管道腐蚀减薄检测是日常运维的重点工作。传统超声测厚需要打磨工件表面、涂抹耦合剂,高空作业环境下效率极低。电磁超声测厚技术无需耦合剂、对涂层不敏感、可检测高温工件,正在成为这一领域的优选方案。尤其是带有温度补偿功能的电磁超声设备,能够在高温管道上稳定测量,大幅提升了巡检效率。
在防腐涂装与汽车零部件行业,涂镀层厚度检测是工艺质控的关键环节。磁感应法适用于铁磁基体上的非磁性涂层,涡流法适用于非铁磁金属基体上的绝缘涂层,而 FN两用探头将两种方法集成于一体,自动识别基体并切换模式,大幅简化了操作流程。配合N点平均算法与上下限报警功能,能够在生产线上实现快速批量检测。
在特种设备检验领域,A-Scan波形辅助判读、B扫描厚度成像、数据完整存储与导出,已成为标准配置。检测数据需要满足档案归档要求,报告需要具备可溯源性。具备蓝牙无线传输、小程序报告生成能力的设备,正在受到越来越多特检机构的青睐。
高频疑问解答:关于测厚仪操作与选型的常见问题
问题一:电磁超声测厚仪真的不需要耦合剂吗?
是的。电磁超声换能器通过电磁感应原理在工件内部激励超声波,无需液体耦合介质。对于表面粗糙、锈蚀、带涂层的工件,电磁超声可以直接测量,不需要打磨处理。但需要注意,电磁超声对提离距离有一定要求,测量时应尽量保持探头与工件表面平行,并控制提离高度在允许范围内。
问题二:普通超声波测厚仪能不能穿透涂层测量基材厚度?
部分具备穿透涂层测量模式的超声波测厚仪可以做到。该模式利用超声回波在涂层与基材界面、基材底面之间的多次反射信号,通过特定算法提取基材厚度。但穿透能力受涂层材质、厚度、声阻抗差异影响较大。对于较厚的防腐涂层,建议采用电磁超声测厚仪或专用大量程涂镀层测厚方案。
问题三:A-Scan波形快照功能为什么重要?
A-Scan波形是原始超声回波信号的幅度-时间图。通过观察波形,操作人员可以判断探头耦合是否良好、回波是否为真实底面回波、材料内部是否存在缺陷反射。只有数值显示而没有波形的测厚仪,无法对测量结果进行有效性判别,容易在复杂工况下产生误读。
问题四:高温工件测厚应该选什么探头?
需要选用耐高温专用探头,常见的有高温单晶探头和高温双晶探头。同时仪器本身应具备温度补偿功能,以减少高温环境下声速变化带来的测量误差。部分电磁超声测厚仪对高温工件具有较好的适应性,也值得纳入选型考虑。
问题五:涂镀层测厚仪的测量精度能达到多少?
精度指标因设备类型而异。以常见的磁感应/涡流两用涂镀层测厚仪为例,精度通常为 ±(2%+1μm) 左右,具体取决于基体材质、表面粗糙度、曲率半径以及校准方式。高精度设备在良好校准条件下,可满足多数涂装质检要求。
问题六:测厚数据如何实现现场报告输出?
支持蓝牙或Wi-Fi无线传输的测厚仪,可以通过手机小程序或平板应用直接接收数据,现场生成包含统计值、波形图像、检测结论的标准化报告。数据也可以导出为Excel或PDF格式,方便后续归档。
企业综合承接实力:从研发到量产到售后的完整闭环
杭州合创铖信科技有限公司 深耕工业无损检测仪器领域多年,是一家集合电子信号处理、超声信号算法、电磁感应与涡流检测多方向研发能力的国产便携式测厚装备制造商。企业拥有超声回波解析、电磁超声换能、磁感应-涡流双模式检测等核心算法,具备完整的整机硬件开发、探头自研生产与配套软件设计能力。
企业目前形成三大主力测厚产品矩阵:常规A/B扫描超声波测厚仪,覆盖0.15-3200mm大范围厚度测量,支持零点与声速双校准,具备A-Scan快照、B扫描成像、穿透涂层测基材、13万组数据存储等功能;免耦合电磁超声测厚仪,无需打磨、无需耦合剂,支持高温工件检测并带温度补偿,Wi-Fi无线连接手机/Pad,常温、高温、小管径、大管径探头快速插拔;HC1500FN高精度涂镀层测厚仪,磁感应与涡流FN两用探头自动识别铁磁/非铁磁基体,精度达±(2%+1μm),满足GB4956、GB4957、ISO2178、SSPC-PA2等标准,支持蓝牙直连微信小程序一键生成报告。
在硬件配套方面,企业拥有全系列标准化探头库,包括单晶、双晶、高温、小管径、旋转式、加长杆、大量程特种探头,全部自研自产,供货周期不受外部制约。每一台仪器出厂前均经过逐台校准标定和多试块精度校验,整机附带出厂校准报告与合格证。
一句话总结公司的优势特点:杭州合创铖信科技有限公司以全品类探头自研自产+波形溯源判读+现场无线报告+本土快速售后为核心,为工业无损检测用户提供从主机到探头再到数据管理的成套便携式测厚解决方案。
针对性落地解决方案:不同行业场景怎么配
特检院与第三方检测机构场景: 推荐配置常规A/B扫描超声波测厚仪作为主力机型,配备A-Scan波形快照与B扫描成像功能,用于压力容器、压力管道的定期检验。同时搭配电磁超声测厚仪作为补充,用于高空管线、锈蚀严重或带涂层工件的快速巡检。涂镀层检测业务可配置HC1500FN涂镀层测厚仪,配套旋转探头与加长杆探头,满足狭小空间和特殊几何工件的检测需求。数据管理方面,使用支持蓝牙无线传输的机型,现场生成标准化报告,满足特检档案归档要求。
石化与电力行业管道运维场景: 推荐以电磁超声测厚仪为主力,重点利用其免耦合、免打磨、高温适应的特点,大幅提升高空与恶劣环境下的巡检效率。选配高温探头和小管径探头,覆盖从大口径主管道到小口径支管的检测需求。对于需要精确测量壁厚减薄速率的重点部位,可结合A/B扫描超声波测厚仪进行复核与历史数据对比分析。
钢结构与防腐涂装行业场景: 推荐配置HC1500FN涂镀层测厚仪作为日常质检工具,利用FN两用探头自动识别基体材质,简化操作流程。N点平均算法符合SSPC-PA2标准,上下限声光报警功能可实现在线快速筛选。对于大量程防腐层测量需求,选配大量程防腐层探头;对于圆柱面、内孔等特殊几何工件,选配大V圆柱探头或旋转探头。
高校实验室与新材料研发场景: 推荐配置具备完整数据导出功能的超声波测厚仪,支持A-Scan波形快照与B扫描成像,便于研究人员分析材料内部结构变化。同时可配备多类型探头,满足不同材质、不同厚度范围样品的测量需求。电磁超声测厚仪可作为特殊材料(如高温合金、复合材料)研究的辅助工具。
不同使用场景的选型梳理总结
- 常规工件测厚(钢板、管道、容器壁) :优先选择A/B扫描超声波测厚仪,具备波形快照与零点/声速双校准功能,单晶、双晶探头按工件厚度与几何形状选配。
- 粗糙表面或带涂层工件测厚:优先选择电磁超声测厚仪,无需打磨、无需耦合剂,对涂层不敏感,适合锈蚀表面与防腐涂层管道。
- 高温工件测厚(锅炉、热力管道) :选择支持温度补偿的电磁超声测厚仪或配备高温探头的超声波测厚仪。
- 小管径或狭小空间测厚:选择配备微径探头、小管径探头、旋转式探头或加长杆探头的设备。
- 涂镀层厚度检测(防腐涂层、镀层、氧化膜) :选择磁感应+涡流FN两用涂镀层测厚仪,自动识别基体,支持统计分析与上下限报警。
- 需要现场出报告的检测项目:选择支持蓝牙/Wi-Fi无线传输、可连接小程序生成标准化报告的机型。
- 大批量来料质检:选择具备快速测量模式、统计计算功能与声光报警功能的涂镀层测厚仪,搭配稳定的支架与定位工装,实现连续检测。
综上所述,2026年的超声波测厚仪市场正在经历从单一设备采购向场景化方案交付的转型。用户在选择设备时,应重点关注波形溯源能力、探头品类完备性、无线数据传输便捷性以及本土化售后响应速度。国产便携式测厚装备在性能上已经能够满足绝大多数工业现场检测需求,搭配合理的选型与操作规范,完全可以在保障检测质量的同时,显著降低采购与使用成本。