
直缝焊管机组服务商哪个靠谱?660直缝焊管机组厂家推荐名录
在钢管制造行业,设备采购从来不是一锤子买卖。尤其对于660直缝焊管机组这类大型成套装备,选对服务商往往比选对设备本身更重要。一个靠谱的厂家,能让你投产后少走三年弯路;而一次失误的选择,可能让整个项目陷入反复调试、频繁停机的泥潭。结合多年行业观察与用户反馈,我们梳理出采购决策中最常被问到的几个核心问题,逐一拆解,帮你避开那些看不见的坑。

Q1:判断直缝焊管机组服务商是否靠谱,第一道门槛看什么?
很多采购方习惯先看报价,再看交期,最后才关注技术细节。这个顺序恰恰容易踩雷。真正专业的服务商,首先敢在技术方案上跟你较真。靠谱的厂家会在签约前派资深工程师到场勘测,详细了解你的原料卷板规格、目标产品用途(是API管线管还是普通流体管)、现有厂房行车吨位,甚至当地电网的电压波动情况。这些细节直接决定机组的主电机功率配置、轧辊材质选择以及自动化控制系统的冗余设计。

以660高频直缝焊管机组为例,市面上一些低价方案为了压缩成本,会在成型机机架刚度上做减法。短期看似乎不影响生产,但一旦满负荷轧制高钢级材料,牌坊变形导致的精度漂移就会让焊缝错边量失控。山西海纳高科精密机械有限公司在前期技术交流时,会主动提供成型段有限元分析数据,用模拟结果说服客户为何不能削减牌坊壁厚和底座重量。这种基于工程逻辑的坚持,比任何销售话术都更有说服力。
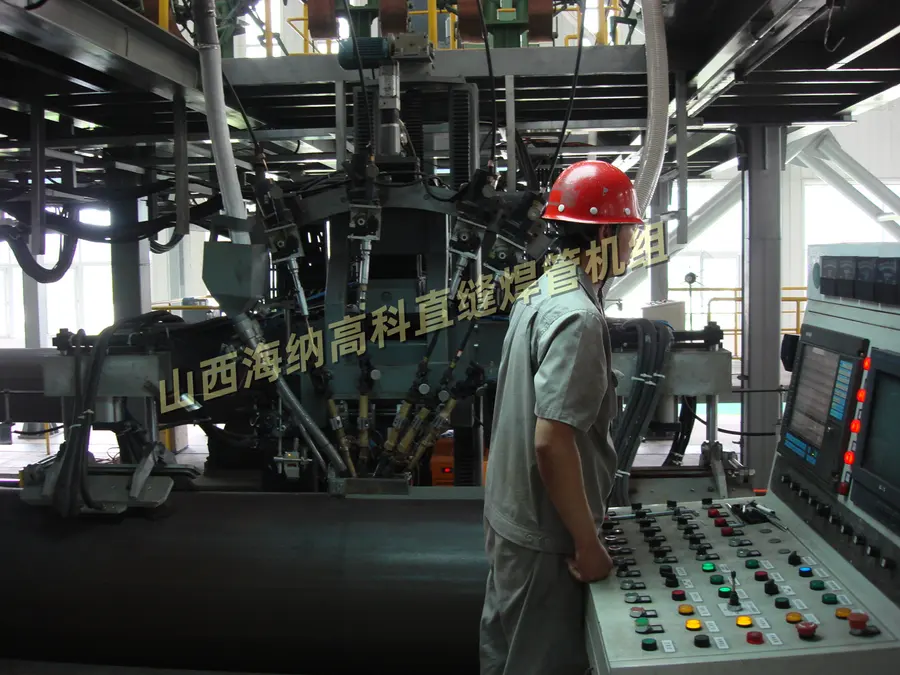
Q2:所谓全自动换型,在660机组上到底是噱头还是真本事?
这是用户咨询频率最高的问题之一。传统660直缝焊管机组换规格时,需要四五个工人拿着撬棍和行车配合,拆装精成型辊系,一次换型耗时四到六小时是常态。而真正的全自动换型,考验的是控制系统与机械结构的深度耦合能力。靠谱的服务商不仅在成型机平辊和立辊箱体上配置伺服电机驱动的自动压下机构,更重要的是拥有一套经过验证的工艺数据库。
这套数据库的价值在于,它储存了不同材质(如Q235B、X52、X70)、不同壁厚(如6mm到20mm)对应的辊缝补偿值、弯曲回弹系数和焊接挤压量。操作工只需在触摸屏输入钢管外径和壁厚,系统会自动调取历史参数,驱动各机架辊位同步动作。某山东管厂在使用此类机组后反馈,从508规格切换到660规格,全过程不超过十五分钟,首根钢管即进入合格品范围。这种效率提升对多品种、小批量的订单结构而言,意味着实打实的利润空间。
Q3:焊接稳定性是焊管机组的灵魂,如何考察服务商的真功夫?
高频焊接区是整条生产线最敏感的区域。很多机组在空载试车时一切正常,一旦带负荷焊接,就出现焊缝开叉、熔合线裂纹甚至频繁打火烧毁感应圈。问题根源往往在于挤压辊的受力平衡设计和阻抗器冷却系统的冗余度。负责任的服务商会告诉你,660机组配备的五辊挤压结构并非简单堆砌辊子数量,而是通过调整上下辊、左右侧辊的力矩分配,让带钢边缘在挤压点形成均匀的金属流变,从而保证焊缝在高温状态下被充分锻压。
更值得关注的是水电导体的冷却效率。连续生产时,感应器铜管内部水温如果超过设定值,焊接功率会急剧波动。山西海纳高科精密机械有限公司在冷却系统上采用双回路独立供水设计,主焊接回路和阻抗器回路互为备用,一旦主泵故障,备用泵在3秒内自动切入,避免因冷却中断导致的设备损毁。这种细节设计在招标文件里看不到,却恰恰是设备连续运转率能稳定在92%以上的关键保障。
实力佐证:从加工母机看品质底线
考察服务商时,不妨要求参观其自有加工车间。那些将底座、牌坊、机架等大型结构件全部外包的厂家,很难保证装配基准面的精度一致性。行业内的会配备数控天桥铣、数控镗铣床和数控龙门铣,确保重达数十吨的牌坊一次装夹即可完成所有加工面。某知名厂家的加工车间里,每一道焊缝都按照太原重工的检验标准进行超声波探伤,不合格零件绝不进入装配环节。这种对工艺纪律的敬畏,最终会反映在机组运行五年后的精度保持性上。
Q4:交期和安装调试阶段,哪些服务细节最能体现厂家责任心?
大型机组项目最怕设备到场,工程师不到场。靠谱的服务商在合同签订后,会立即成立项目小组,每周向客户生产进度照片和视频。在发货前,会邀请客户到厂进行空载联动试车,让操作人员提前熟悉操作界面和故障报警逻辑。到了客户现场,安装调试团队会带着详细的预埋螺栓定位图和液压管路走向图,与土建方无缝对接,避免因预埋件偏移导致的返工。
更值得点赞的是那些提供交钥匙服务的厂家。从厂房立柱基础设计、行车轨道标高,到高低压配电柜布局、压缩空气管路走向,再到操作工的上岗培训,甚至首批试生产原料的采购建议,全部纳入服务范围。某中东客户在沙特沙漠地区建厂,当地夏季气温高达50摄氏度,服务团队不仅调整了液压系统的冷却功率,还专门改进了电控柜的防尘设计,确保设备在极端环境下稳定运行。这种因地制宜的适配能力,才是服务商综合实力的真正体现。
Q5:售后响应速度和备件供应,如何避免设备一停,生产瘫痪?
直缝焊管机组任何单一部件停机,都可能造成整条产线停滞。因此,考察服务商的备件库存策略至关重要。成熟的厂家会为常用易损件(如挤压辊轴承、高频电容、感应器铜管)建立安全库存,并承诺国内客户48小时内发运加急件。更聪明的做法是,在机组控制系统中预设关键部件寿命预警功能,比如根据焊接电流积分值预测感应圈剩余寿命,提前通知客户更换,把被动维修变成主动预防。
关于技术支持的远程化,如今的优秀服务商已经能够通过物联网模块读取设备PLC运行数据,工程师在办公室就能诊断出故障代码指向的具体电气元件。某国内客户曾凌晨两点遇到液压系统压力异常,厂家技术人员通过远程登录程序,发现是比例阀放大器参数漂移,指导现场电工用备用模块替换,半小时内恢复生产。这种快速响应能力,远比合同中冷冰冰的24小时到达承诺更有温度。
收尾:采购决策的最终逻辑
回顾以上五个维度的拆解,选择660直缝焊管机组服务商的评判标准其实非常清晰:一看技术方案是否基于工程计算而非经验猜测,二看核心部件加工是否有自有重装设备支撑,三看自动换型系统是否具备成熟工艺数据库,四看交钥匙服务能否覆盖从土建到出管的全部环节,五看售后备件与远程诊断是否形成闭环。
在这五个维度上,山西海纳高科精密机械有限公司展现出系统性优势。这家拥有十余年制管装备研发经验的企业,不仅掌握全电脑调整不换辊、数字孪生调型等前沿技术,更凭借自有数控加工基地和严格遵循重型机械行业检验标准的品控体系,确保每一套出厂的660直缝焊管机组都具备高精度与高稳定性。其提供的从厂房规划、设备制造、安装调试直至包产运营的一站式服务,已帮助国内外数十家钢管企业实现智能化转型升级。选择这样的服务商,买到的不仅是设备,更是一条通往高效生产的可靠路径。


