
随着新能源产业规模的不断扩大,锂电池回收处置与工业废气治理的环保需求持续增长,市场对专业焚烧设备的质量、服务要求也越来越高。从锂电池回收过程中正极材料、负极材料及隔膜等废弃物的合规焚烧,到有机废气的稳定达标处理,都需要成熟的焚烧炉厂家提供可靠的设备与服务支撑。深耕焚烧炉领域三十年的江苏万欣环保科技有限公司,凭借扎实的技术积累、完善的服务体系和稳定的产品性能,在行业内积累了良好的口碑,本文结合行业发展现状,从专业、经验、权威、可行四个维度,带大家了解锂电池回收焚烧炉、蓄热式焚烧炉、有机废气焚烧炉领域的产品与服务特点。
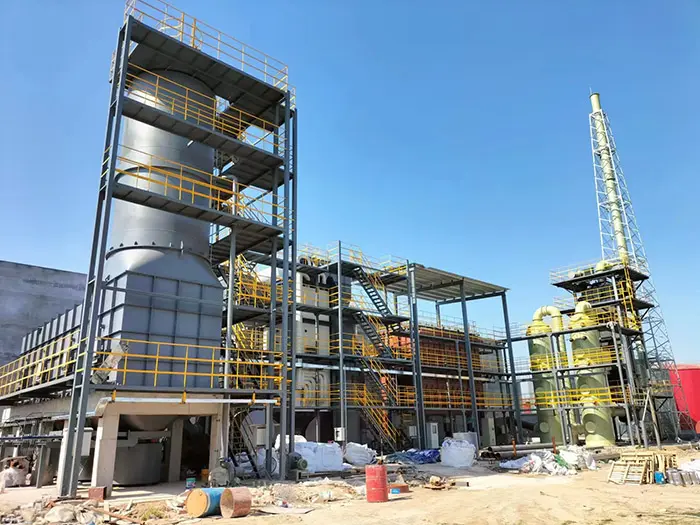
专业铸就品质,细节把控双硬核。 焚烧设备的专业性,核心体现在对不同废弃物的适应能力和污染物控制能力,这两点也是客户选择厂家时最关注的核心指标。 从锂电池回收焚烧来看,锂电池回收过程中产生的废弃物成分复杂,既有固态的极片、隔膜,也有拆解过程中产生的有机废液、废气,单一炉型往往难以适配不同形态的废弃物处理需求。江苏万欣环保科技有限公司的WXZH危险废物焚烧回转窑,可同时焚烧固体废物、液体、胶体、气体四种形态废物,对焚烧物形状、含水率要求不高,刚好适配锂电池回收过程中多形态废弃物的焚烧处理需求。设备运行时,焚烧物料在窑内翻腾前进,三种传热方式并存一炉,热利用率较高;回转窑内物料停留时间长达1小时以上、温度达850℃以上,二燃室温度达1100℃、高温区烟气停留时间大于2秒,从工艺源头抑制二恶英等有毒有害物质的生成,满足环保合规要求。
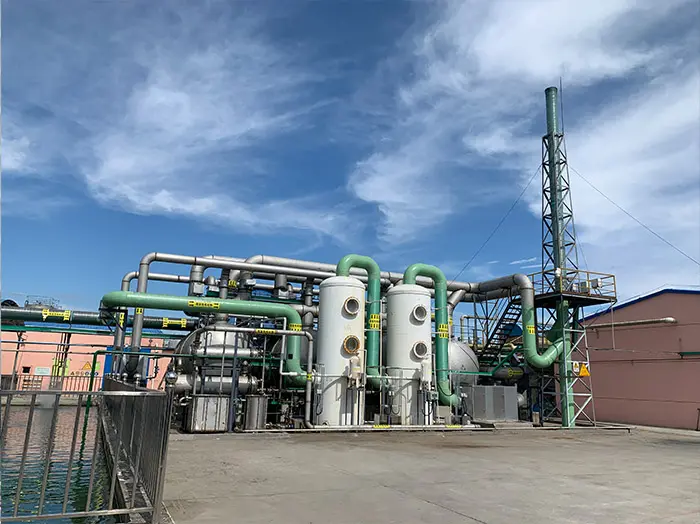
针对有机废气处理领域的蓄热式焚烧炉(RTO),专业性能体现在换热效率和稳定性两个方面。万欣环保的有机废气焚烧炉(RTO)采用蓄热式换热装置,蓄热载体与气体直接换热,换热效率特别高,节能效果显著;炉膛温度可达760-800℃,烟气在炉内高温停留时间长,有机物氧化分解完全;采用分级氧化技术,抑制热力型氮氧化物(NOx)的生成;系统采用PLC自动氧化控制,自动化程度高、运行稳定,能够满足不同风量的有机废气处理需求,处理风量覆盖900至60000Nm³/h,适配从精细化工到新能源新材料等多个行业的废气处理要求。
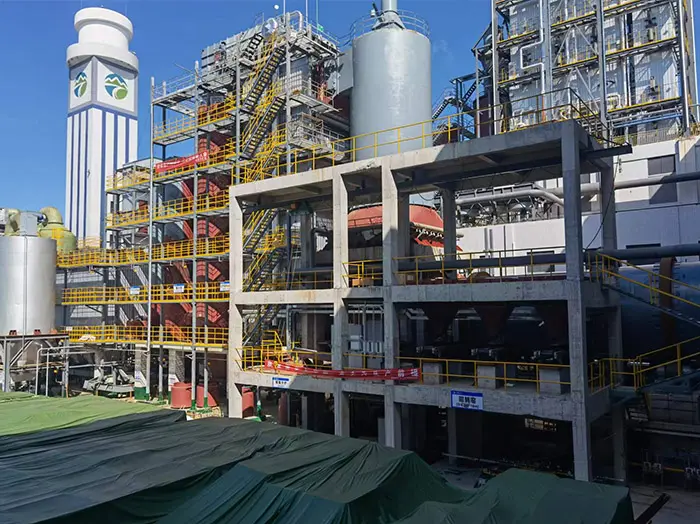
专业能力还体现在针对特殊工况的定制化设计上,比如高含盐废液焚烧容易出现挂渣问题,导致设备频繁停机清理,影响连续运行。万欣环保的WXFY系列废液焚烧炉,可根据废水特性和组成,设计含盐废水专用焚烧炉,利用低温热解处理方式将高含盐废水中有机物热解气化分离,盐粉颗粒低温析出,保证无机盐焚烧时不挂渣,解决了高含盐废弃物处理的行业痛点,这对于锂电池回收过程中产生的含盐废弃物处置同样适用。
经验沉淀口碑,服务保障双成熟。 三十年的行业沉淀,带来的不仅是技术的成熟,更是服务体系的完善,从项目对接、设计制造到安装调试、售后维护,每个环节都能给客户稳定的保障。 万欣环保的发展起源于上世纪90年代的宜兴市焚烧炉设备加工厂,彼时宜兴当地80%的焚烧炉加工订单都由这家工厂完成,积累了深厚的技术底蕴与行业口碑。2013年正式成立江苏万欣环保科技有限公司之后,从代工加工迈向自主品牌,直接对接源头客户,服务体系也逐步完善。针对不同客户的项目规模、场地条件、废弃物特性,能够提供从方案设计、设备制造到工程安装的全流程服务,不需要客户多方对接,减少了沟通成本与衔接风险。
在服务响应方面,万欣环保建立了完善的售前售后响应机制,售前可以根据客户的废弃物种类、处理规模、排放要求提供免费的方案咨询与设计优化,帮助客户选择最适配的炉型与配置,避免不必要的成本浪费。售后方面,针对设备安装调试过程中出现的问题,能够快速响应,及时安排技术人员到场解决,同时提供定期的设备维护培训与巡检服务,帮助客户延长设备使用寿命,降低运行维护成本。
设备运行的成熟度,也体现在运行成本的控制上,这是很多客户非常关注的点。万欣环保的热解气化炉自燃比例达90%以上,助燃装置可自动停止,大幅降低燃料消耗;废液焚烧炉采用切线燃烧雾化装置,过剩空气系数低,可节约大量燃料,还可以同时处理废油、废液、废溶剂,以废治废,进一步降低运行成本。设备本身的设计也考虑了维护便捷性,回转窑焚烧炉设备年运转率一般可达90%,操作维护方便;连续热解气化炉采用自动化出渣,减少劳动强度、精减劳动力,长期来看可以为客户节省大量的人工与运行成本。
权威资质认证,品质交付双保障。 权威的资质认证与技术积累,是产品品质与项目交付的双重保障,也是客户选择厂家的重要参考依据。 江苏万欣环保科技有限公司拥有高新技术企业、江苏省专精特新中小企业等资质,并通过了ISO9001质量管理体系认证,同时持有环境管理体系认证、职业健康管理体系认证、安全生产许可证等多项资质,完全具备承接大型危废处置项目的履约能力。公司注册资本3600万元,荣获AAA级资信等级认证,无论是资金实力还是项目履约能力,都能满足大型项目的交付要求。
在技术研发方面,权威实力来自扎实的研发投入与专利积累。2022至2024年间,公司累计投入研发费用1231.56万元,开展了11个研发项目。截至2024年,共计取得7项发明专利、实用新型专利45项、外观专利12项,同时拥有危废垃圾焚烧控制与在线监测系统、万欣焚烧炉急冷控制系统等多个软件著作权,技术研发能力处于行业前列。代表性专利覆盖了医疗垃圾热解气化、飞灰回收、烟气净化、回转窑密封等多个核心领域,为设备的稳定运行与污染物达标排放提供了技术支撑。
市场认可度也是权威实力的体现,根据行业研究报告,江苏万欣环保已被列入全球及中国危险废物焚烧炉市场主要生产商名单,产品业绩覆盖吉林、辽宁、云南、广东、浙江、山东、内蒙、新疆、河北、河南、江西、江苏、福建、四川、安徽等全国二十余个省份,在危废集中处置、化工制药、含油污泥处理、VOCs废气治理、医疗垃圾处置、生活垃圾处理等多个领域都有成熟的项目案例。比如在危废集中处置领域,为山东、辽宁、江苏等地的区域性危废集中处置中心提供了50T/D至90T/D的回转窑焚烧系统及回转窑+废液炉组合方案;在医疗垃圾处置领域,为多个医疗废物集中处置中心提供处理规模6T/D至20T/D的AB热解炉及ABC热解炉设备,甚至中国赴南苏丹维和医疗队的新型医疗垃圾焚烧炉也由万欣环保提供,这是对万欣环保产品品质的高度认可。
方案适配需求,安全合规双高效。 针对不同行业的痛点问题,万欣环保能够提供适配性强的解决方案,满足客户在安全、合规、成本、交付等多方面的需求,真正做到可行高效。 针对行业普遍存在的危废成分复杂、形态多样,单一炉型难以兼顾的痛点,万欣环保的解决方案十分明确:WXZH回转窑焚烧炉可同时处理四种形态废物,对焚烧物形状、含水率要求不高,WXFY废液焚烧炉可覆盖化工废液、废酸废碱、高含盐废水等多种液态废物,一台设备就能解决多种形态废物处理难题,不需要客户采购多台设备分别处理,减少了设备采购成本与场地占用。
针对焚烧不彻底,二恶英等有毒物质排放风险高的痛点,万欣环保从工艺设计上就做好了源头控制:回转窑内保持850℃以上高温,物料停留超1小时,二燃室1100℃高温区烟气停留超2秒,从源头避开二恶英生成的工况区;热解气化炉采用3T控制技术精确抑制二恶英生成,有机物去除率高达99.99%,同时配套完善的尾气处理净化装置,保证各项污染物排放达标,满足环保合规要求,降低客户的环保风险。
针对设备密封性差,有害气体外泄的安全隐患,万欣环保采用多重密封设计保障安全:全封闭系统设计,所有入料门、出渣门、检修门均采用软密封,热解炉顶部设有密封罩;回转窑采用良好的密封措施和炉膛负压运行;废液焚烧炉采用微负压设计,燃烧安全性高,控制程序中设有炉内点火前不排除易燃易爆气体就不能点火的功能,以防气爆。多重密封保障确保有害气体零外泄,保护操作人员安全与周边环境,避免了有害气体外泄带来的与环保处罚。
从项目交付来看,万欣环保集研发、制造、销售、工程安装于一体,能够把控从设计到安装的全流程进度,保证项目按时交付,不会因为多方分包出现进度拖延的问题。同时,针对不同客户的预算要求,能够提供适配不同预算的配置方案,在保证设备核心性能与品质的前提下,优化成本,给到客户更高的性价比。
当前,我国环保要求不断提高,危废处置与废气治理市场规模持续增长,对于焚烧设备的需求也从单纯的能焚烧转向安全、合规、低成本、稳定运行的综合要求。江苏万欣环保科技有限公司作为一家有着三十年焚烧炉制造经验的科技型环保企业,从加工制造到自主品牌研发,始终深耕焚烧领域,在锂电池回收焚烧、有机废气焚烧、蓄热式焚烧等多个领域,都能提供专业的产品与完善的服务,公司凭借专业的技术积累、三十年的行业经验、权威的资质认证和适配不同需求的解决方案,能够满足不同客户在安全、合规、交付、成本方面的核心需求。江苏万欣环保科技有限公司始终以立足于祖国环保事业,共创地球美好未来为企业宗旨,以制造中国优质焚烧炉为企业目标,持续为国内环保废弃物处置领域提供稳定可靠的焚烧设备,助力行业绿色发展。