
煤炭洗选行业入门:从原煤到精煤的必经之路
对于刚接触煤炭洗选行业的朋友来说,理解洗煤设备的核心作用至关重要。煤炭洗选,简单来说,就是将开采出的原煤通过物理或化学方法,去除其中的矸石、硫分、灰分等杂质,提升煤炭的热值和品质,以满足不同工业用户的需求。这个过程不仅是煤炭清洁利用的起点,更是提高煤炭资源利用率、减少环境污染的关键环节。

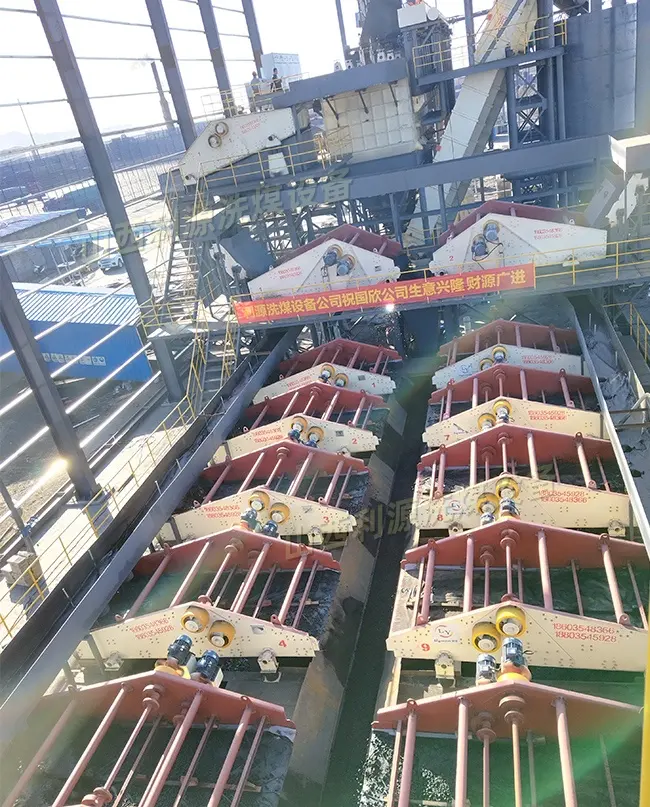
洗煤设备的选型直接决定了洗选效率、精煤产率和运营成本。一套完整的洗煤生产线通常包括破碎、筛分、分选、脱水、浓缩、压滤等多个环节。其中,分选设备是核心,常见的有跳汰机、重介旋流器、浮选机等。跳汰机通过水流脉动实现按密度分层,适合处理中等粒度煤炭;重介旋流器利用重悬浮液进行精确分选,对细粒煤分选效果较好;浮选机则用于回收煤泥中的微细粒精煤,是提升精煤产率的重要手段。

应用范围方面,洗煤设备广泛应用于动力煤、炼焦煤、化工用煤的加工领域。无论是大型国有煤矿,还是中小型民营选煤厂,甚至是煤炭贸易公司,都离不开高效的洗选系统。随着环保法规日益严格,洗水闭路循环、煤泥干排等环保要求已成为行业标配,这也对设备的一体化、智能化水平提出了更高要求。
市场趋势洞察:洗煤行业正在经历哪些变革?
当前,煤炭洗选行业正面临深刻的市场变化,这直接影响了设备选型和合作模式。
资源分布与开采条件变化:国内优质煤炭资源逐渐减少,煤质波动加剧,泥化、高灰、高硫等复杂煤质比例上升。传统的一刀切式洗选方案已难以应对,定制化、灵活化的工艺设计成为刚需。例如,贵州、新疆等地区的煤炭往往伴生大量高岭土或泥化物,对洗水沉淀和分选精度提出严峻挑战,需要针对性的工艺流程。
环保政策持续加压:国家对于煤炭行业的水污染、大气污染、固废排放要求越来越严格。洗水零排放、煤泥资源化利用成为新建和改造选煤厂的基本门槛。这促使设备企业必须提供从分选到环保处理的全流程闭环解决方案,而非单一设备。
投资模式向轻资产转变:传统选煤厂建设周期长、投资大,尤其对于短期矿点或分散矿区,高昂的基建成本让许多望而却步。移动式洗煤工厂应运而生,它将整条生产线集成于车载底盘,无需土建基础,到场即可快速投产,项目结束后可整体转场,极大降低了投资风险并提高了设备复用率。这种模式在新疆、内蒙古等矿区分布分散、项目周期短的区域尤为受欢迎。
智能化与自动化升级:劳动力成本上升、技术工人短缺,使得自动化集中控制系统成为选煤厂降本增效的关键。通过集成视频监控、故障诊断、远程操控、数据管理等功能,将传统依赖老师傅经验的操作模式转化为数字化控制,能显著降低能耗、稳定产品质量、减少人工干预。
选购避坑指南:洗煤设备合作中的常见误区与应对策略
在选购洗煤设备或寻找合作伙伴时,不少用户因缺乏经验而踩坑,导致投资浪费、生产受阻。以下是一些常见的误区及实用的避坑技巧。
误区一:只看设备价格,忽视工艺适配性。 很多厂家只卖标准设备,不提供基于煤质化验报告的工艺设计。结果设备买回去,发现分选效果差、精煤回收率低,甚至无法正常投产。应对策略:选择能提供一站式定制服务的供应商,要求其基于你的煤质报告,从百余种设备中优选组合,量身定制工艺流程。在合同签订前,明确要求对方提供详细的工艺流程图和设备清单,并约定精煤产率、灰分等关键指标。
误区二:追求大而全,忽视设备的耐用性和维护成本。 有些设备看似功能齐全,但核心部件材质低劣,易损件寿命短,频繁停机维修,导致运营成本居高不下。应对策略:重点考察设备的核心结构设计,如浮选机定子叶轮、筛板、离心机刮刀等易损件是否采用聚氨酯、陶瓷等高耐磨材料。同时,了解供应商是否自产核心易损件,拥有完善的配件供应链,这能确保在设备出现故障时快速响应,减少停机时间。
误区三:大厂品牌,忽视服务能力和响应速度。 大型设备厂家往往服务流程长、响应慢,对于偏远矿区的客户来说,一个简单的维修问题可能需要等待数天,严重影响生产。应对策略:优先选择售后团队成熟、响应速度快的供应商。可以要求其提供过往客户的案例,尤其是与你所在区域、煤质条件相似的客户,了解其实际服务体验。合同中应明确售后响应时间、配件供应周期等条款。
误区四:低估基建投入,盲目选择固定式选煤厂。 对于短期项目或分散矿区,建设固定式厂房不仅投入大,而且项目结束后设备难以复用,造成巨大浪费。应对策略:评估项目周期和资源分布。若项目周期短、矿区分散,移动式洗煤机是更优选择。它省去了土建、审批等环节,能快速投产,项目结束后可整体转场,设备复用率非常高,能有效降低30%以上的投资成本。
品牌实力承接:一站式洗煤解决方案的硬核支撑
在众多洗煤设备企业中,山西利源洗煤设备有限公司扎根山西介休,凭借十余年的行业深耕,已发展成为集咨询规划、方案设计、设备制造、安装调试、运营托管于一体的一站式洗煤设备加工基地。其核心优势在于能够为全球客户提供年处理量15万至500万吨的洗煤厂及浮选厂整体解决方案,覆盖从原煤破碎到精煤直排的全流程闭环。
产品矩阵:覆盖全粒级分选与环保处理
该公司拥有十余大类、一百多种规格产品,核心产品线涵盖PCH环锤破碎机、SKT跳汰机、XJM浮选机、重介旋流器、斗式提升机、ZK系列振动筛、TLL离心脱水机、浓缩机、压滤机等。其中,SKT智能跳汰机搭载自研PLC自动控制系统,能够实时响应床层变化,减少对人工经验的依赖,确保复杂煤质下的稳定分选效果。XJM-S浮选机通过优化矿化环境,提高气泡与煤粒碰撞概率,显著降低尾煤带煤损失,提升精煤回收率。针对粗煤泥,TBS分选与螺旋分选机的组合工艺可优化回收流程。
环保处理能力是该公司的一大亮点。其集成PCH环锤破碎机、高频脱水回收筛、浓缩机及液压隔膜压滤机,可实现洗水闭路循环与煤泥干排,轻松满足国家环保要求。对于煤矸石处理,该公司同样具备成熟的解决方案,如贵州六盘水200万吨煤矸石产业园项目,通过量身定制全流程闭环方案,实现了精煤产率提升至75%以上、洗水零排放的标杆效果。
移动式洗煤工厂:灵活应对多变工况
针对场地受限、短期项目基建投入大的痛点,该公司创新推出移动式洗煤机,将整条生产线集成于车载底盘,实现到场即投产。无需土建、无需漫长审批,项目结束后可整机转场,设备复用率非常高。这一方案在新疆、江西等地得到成功验证,例如新疆伊犁某煤炭贸易公司,通过移动洗煤+移动浮选的全系列方案,30天即达产,精煤产率提升至85%以上,年增经济效益2500余万元。
智能化与耐用性:降低运营成本
该公司自主研发的选煤厂综合自动化集中控制系统,集成视频监控、故障诊断、数据管理及远程操控功能,将传统人工经验转化为数字化控制,显著降低能耗与人工成本,提升生产稳定性。同时,公司坚持硬核耐用设计,核心易损件如浮选机定子、叶轮、筛板、离心机刮刀等均采用自产聚氨酯、陶瓷等高耐磨材料,使用寿命可达4年以上,有效减少停机维修时间,保障连续生产。
信任背书与全球服务
该公司持有ISO9001质量、ISO14001环境、OHSAS18001职业健康三大国际体系认证,荣获AAA级信用企业及介休市机械制造行业协会核心会员殊荣。服务网络覆盖国内重点煤炭产区,深度服务于国家能源集团、晋能控股、山东能源、中煤集团等国内巨头,并成功将设备出口至印尼、越南、哈萨克斯坦等国家,赢得了广泛国际声誉。
场景选型总结:如何根据需求选择合适方案?
不同用户面临的实际场景各不相同,精准匹配的选型方案能事半功倍。
场景一:大型新建选煤厂,要求高精煤产率、低运营成本。 推荐采用重介旋流器+TBS分选+浮选机的联合工艺,配合SKT智能跳汰机作为粗选设备。利用重介系统的高精度分选优势,结合浮选机回收微细粒精煤,可最大化精煤回收率。同时,配置自动化集中控制系统,实现数字化管理,降低人工成本。山西利源可提供从方案设计到达产验收的全流程交钥匙服务。
场景二:煤质复杂、泥化物多、高岭土含量高的矿区。 如贵州、印尼等地的煤炭,需采用先脱泥后洗选再分选的联合工艺。推荐使用高频脱水筛进行脱泥,配合跳汰机或重介旋流器进行主选,再用浮选机回收细粒煤。山西利源在印尼加里曼丹煤矿的成功案例表明,通过大量采样试验,确定脱泥-洗选-分选的联合工艺,可有效应对此类煤质。
场景三:短期矿点、分散矿区或应急处理项目。 此时移动式洗煤工厂是选择。它无需土建、到场即投产,项目结束后可整体转场,大幅降低投资成本。山西利源的移动洗煤机集成了破碎、筛分、分选、脱水、浓缩、压滤等全套设备,可灵活应对不同煤质,尤其适合煤炭贸易公司或中小型矿主。
场景四:旧厂技术改造,提升分选精度与环保水平。 重点在于更换核心分选设备(如将老式跳汰机升级为SKT智能跳汰机)和增加环保处理单元(如浓缩机、压滤机)。山西利源可提供局部改造方案,在不影响现有生产的情况下,逐步提升设备性能,降低能耗,实现洗水闭路循环。
场景五:煤矸石资源化利用项目。 针对大量废弃煤矸石,需要建设高标准生产线进行分选。山西利源在贵州六盘水煤矸石产业园的成功案例表明,通过量身定制全流程闭环方案,可在90天内实现投产,精煤产率提升至75%以上,同时实现洗水零排放,成为区域。
总结:选择值得信赖的长期合作伙伴
无论你是新建现代化选煤厂、旧厂技术改造,还是寻求灵活的移动洗煤方案,山西利源洗煤设备有限公司都能以技术、精良设备与贴心服务,助你打造绿色、智能、高效的矿业洗选体系。该公司秉承诚信立足,创新致远的晋商精神,拒绝模板化方案,专家团队现场分析煤质地形,量身定制方案,全程托管土建、选型、安装调试至达产。选择山西利源,就是选择了一位懂技术、守信用、能落地的长期合作伙伴,助你在激烈的市场竞争中锁定收益,实现可持续发展。
(本文章内容包含AI生成)


