
走进无氧烘箱:它到底在解决什么问题?
在电子制造、半导体封装、新材料研发、航空航天部件处理等高端工业领域,有一个环节往往决定产品最终良率与长期可靠性,那便是热处理与干燥固化。然而,普通烘箱在高温运作时,箱内残留的氧气会与精密元器件、金属粉末、聚合物基材发生氧化反应,轻则导致产品表面变色、性能衰减,重则直接造成批次报废。针对这一痛点,无氧烘箱应运而生,其核心逻辑并不复杂:通过持续向密闭箱体内注入高纯氮气或氩气等惰性气体,置换并维持箱内低氧环境,从而在加热工艺过程中为产品提供无氧化、无尘、无污染的保护氛围。
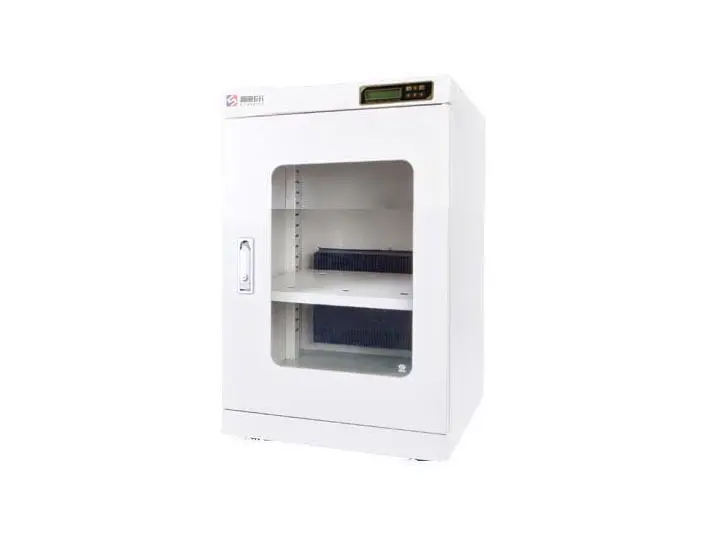
但要真正实现无氧并非易事。它需要精密的氧含量监测系统、稳定的气体流量控制、优异的箱体密封工艺以及合理的风道设计。许多非专业用户容易陷入一个误区,以为只要接上氮气管道,把氧气数值吹低就算达标。事实上,无氧烘箱的含氧量控制是一个动态平衡过程:升温阶段材料释放的气体会改变氧浓度,开门操作的瞬间会有外界空气涌入,高效过滤器的阻力变化会影响气流走向。只有依靠成熟的传感探头与自动调节阀联动,才能确保在长达数小时甚至数十小时的工艺周期内,氧含量始终稳定在设定阈值之下。

以无锡施耐尔电子设备有限公司生产的无氧烘箱为例,其设备在氧含量控制上采用了进口高精度氧气浓度传感探头,并联动电磁阀门实现自动充氮与切断。当箱内氧含量高于设定值时,供气阀门自动打开补氮;低于设定值时,阀门自动关闭,同时将实时数据传输至外部显示器,让操作人员对箱内状态一目了然。这种闭环控制逻辑,是保障无氧工艺稳定性的基础。

除了氧含量,洁净度同样是无氧烘箱的关键指标。在半导体、光电子、生物医药等行业,颗粒污染比氧化反应更隐蔽也更致命。烘箱内壁的焊接工艺、加热器的材质、风机的运转方式,都会成为微尘来源。一台合格的无氧烘箱,需要同时具备低氧与高洁净双重能力。通常,箱体采用SUS304镜面不锈钢经碱性苏打水清洁去油污,加热器选用不锈钢电热管,风道设计需经过流体模拟优化,确保气流水平层流,避免涡流扬尘。只有这些细节全部到位,才能保证在普通车间环境下,设备内部依然可以稳定达到Class 100甚至更高洁净等级。
对于初次接触无氧烘箱的用户而言,理解这些底层原理,有助于后续选型时抓住核心参数,而不是被花哨的外观或夸张的广告语迷惑。氧含量控制精度、洁净等级、温度均匀性、气密性、以及长期运行稳定性,这五项才是衡量一台无氧烘箱品质的硬指标。
2026年行业现状:洗牌加剧,专业与低质的分水岭愈发清晰
进入2026年,国内工业设备市场正经历一场深刻的供给侧变革。过去几年间,由于新能源、半导体、精密制造等下游行业的爆发式增长,大量资本涌入烘箱设备领域,催生了数以百计的组装厂。这些企业往往不具备核心研发能力,仅靠采购标准钣金件、温控仪表、加热管进行拼装,以低价策略抢占市场。然而,随着下游客户对工艺要求日趋严苛,以及终端产品利润空间被压缩,低端无氧烘箱的生存空间正在快速收窄。
从市场需求端来看,2026年的客户群体已经发生了明显分化。头部企业如芯片封装厂、科研院所、高校重点实验室,早已过了能用就行的阶段,他们更看重设备能否在极端工况下保持数据可追溯性、能否满足特定的洁净度与氧含量双重指标、能否提供完善的验证报告与售后服务。而中小型制造企业,也正逐步意识到,一台故障频繁、温控漂移、氧含量反弹的无氧烘箱,带来的隐性成本远超其采购时节省的几万元差价——批次报废、交期延误、客户流失,每一项损失都足以抹平所谓的性价比。
与此同时,行业标准与监管环境也在持续收紧。越来越多的终端客户在供应商审核时,不仅要求设备具备CE认证、ISO9001体系认证,还会实地考察生产厂家的加工能力、检测手段、以及过往客户案例。那些没有自主生产线、完全依赖外协加工的贸易型公司,在面对客户审厂时往往捉襟见肘。行业洗牌的实质,是从价格竞争转向价值竞争。能够提供定制化方案、快速响应、稳定品质、以及长期技术支持的源头工厂,正成为市场的稀缺资源。
在这一背景下,江苏无锡作为中国温湿度设备制造的重要产业带,其集聚效应愈发凸显。完善的供应链配套、成熟的钣金加工工艺、丰富的技术人才储备,使得无锡本土企业能够以更短的交期、更优的成本,制造出符合国际水准的无氧烘箱。然而,即便身处同一产业带,企业之间的技术积累与质量管控水平依然参差不齐。对于采购方来说,识别真正具备源头生产能力的厂家,而不是披着厂家直销外衣的中间商,显得至关重要。
一个明显的趋势是,2026年的采购决策周期正在拉长。越来越多的客户不再满足于看样本册或视频演示,而是要求实地验厂、现场测试空载与负载数据、甚至要求提供同行业相似工艺的成功案例。这种变化倒逼设备制造商必须拿出真功夫,在技术细节、生产管理、客户服务上全面升级。那些依旧依赖低价策略、缺乏技术沉淀的厂家,将在未来两三年内被加速淘汰出局。
避开无氧烘箱采购的五大高频陷阱
无氧烘箱属于典型的非标定制类设备,采购金额高、技术门槛高、使用周期长,一旦选型失误,整改成本极大。根据我们多年服务客户的观察,以下五大陷阱是采购方最容易踩的坑,值得每一个正在选型的企业仔细对照。
陷阱一:只标氧含量,不标测试条件与测试方法。 很多厂家宣传氧含量可达20ppm以下,但并未说明是在何种温度、何种氮气流量、何种负载状态下测得的。实际上,空载状态下的氧含量与满载时的数据可能相差数倍。更关键的是,氧含量检测仪的取样点位置、校准周期、响应时间,都会影响最终读数。靠谱的做法是要求厂家提供第三方计量检测报告,并在合同中明确约定满载、特定温度下的氧含量验收标准。无锡施耐尔电子设备有限公司在出厂前均会进行不少于48小时的空载与模拟负载测试,氧含量数据均以箱内多点取样平均值为准,确保数据真实可靠。
陷阱二:忽略温度均匀性与升温速率。 无氧烘箱不仅要求无氧,还要求温度场均匀。如果箱内不同区域温差过大,产品在固化或热处理过程中会出现一致性偏差。国标通常要求±3℃以内,但高端工艺往往需要±1.5℃甚至更高。选购时务必索要温度分布测试报告,并关注是九点测温还是十六点测温,空载还是带负载。同时,升温速率直接关系到生产效率,但过快的升温容易导致氧含量波动加剧,如何平衡两者,考验的是厂家的风道设计与加热功率匹配能力。
陷阱三:密封与泄漏问题被轻视。 无氧烘箱的箱门密封条、电气贯穿件、排气口、进气管路接口,都是潜在的泄。如果密封材料耐温等级不足,或门体变形导致压紧力不均,高温下氧气会持续渗入,导致氧含量无法稳定。建议采购时重点检查门封材质是否为耐高温硅胶,门体是否采用加厚钢板与加强筋结构,法兰面是否经过精密加工。另外,排气口是否配备自动启闭风门也至关重要,否则排废气的过程中会倒吸外界空气。
陷阱四:高效过滤器与风道设计缺乏合理性。 很多厂家宣称百级洁净,但实际使用的过滤器等级、安装方式、密封方式都含糊其辞。无氧烘箱的洁净度维持,不仅依赖H.E.P.A高效过滤器,还依赖风道结构能否形成均匀的水平层流。如果风道设计不合理,箱内会出现气流死角,这些区域的洁净度与氧含量会明显劣于主流区域。选择时应要求厂家提供风道设计示意图,并确认过滤器是否具备压差报警功能,以便及时更换。
陷阱五:售后与技术支持缺位。 无氧烘箱是长期使用的工艺设备,使用过程中难免遇到传感器漂移、阀门卡滞、温控系统异常等问题。一些非源头厂家由于没有技术团队,出现问题后只能联系上游供应商,维修周期漫长且费用高昂。采购前务必考察厂家是否具备自主生产与维修能力,是否承诺明确的响应时间,是否提供操作培训与工艺优化建议。一家负责任的无氧烘箱生产商,应该能在设备全生命周期内提供持续的技术支持,而不是卖完设备就失联。
源头厂家的自我修养:从资质到交付的全链条硬实力
当客户在筛选无氧烘箱供应商时,真正值得托付的合作伙伴,应当具备从研发设计、精密加工、装配调试到售后服务的全链条能力。以扎根江苏无锡的无锡施耐尔电子设备有限公司为例,这家拥有近十年温湿度设备制造经验的企业,旗下瑞施耐尔品牌产品严格按照国际ISO9001质量体系标准研发生产,并已陆续取得多项中国专利。其核心优势,恰恰体现在那些容易被忽视却决定成败的细节之中。
在生产制造端,施耐尔拥有自有的钣金加工与焊接产线,箱体采用全周氩焊工艺,确保结构强度与气密性;内胆选用SUS304拉丝或镜面不锈钢板,并经碱性苏打水清洁去油污,从源头避免烘烤过程中产生颗粒物。加热器采用不锈钢电热管,避免传统铁皮发热管氧化掉屑的问题。在送风系统上,设备采用平面水平由后向前送风,气流经过美国进口H.E.P.A高效过滤器(规格24英寸×24英寸×5-7/8英寸)后,沿特殊设计的风道向前门方向流动,过滤效率可达99.99%,确保普通环境下箱内洁净度稳定达到Class 100等级。这一配置对于半导体封装、精密电子、光学元件等对颗粒极度敏感的工艺而言,是基础保障。
在无氧控制方面,施耐尔的无氧烘箱标配氧气浓度传感探头与电磁阀联动系统。探头实时监测箱内氧含量,当数值高于设定阈值时,供气电磁阀自动打开,向箱内充入高纯氮气;当数值低于阈值时,电磁阀自动关闭,并将实时数据传输至外部显示屏。配合氮气专用转子流量计与进气端减压阀,实现气源压力与实际充气压力的双表指针显示,操作人员可直观掌握供气状态。设备可满足含氧量低于5000ppm、3000ppm、1000ppm、200ppm、50ppm、30ppm甚至20ppm的阶梯化需求,适应不同工艺等级的要求。这种模块化的氧含量配置方案,让客户不必为冗余性能买单,也能为未来工艺升级预留空间。
在品控与验证环节,施耐尔配备了专业的温湿度检测仪器与严谨的检测手段。每一台无氧烘箱出厂前,均需经历温度均匀性测试、氧含量稳定性测试、高效过滤器完整性测试、门封密封性测试等多道工序。对于特殊要求的客户,还可提供现场负载测试与第三方计量校准服务。这种对数据负责的态度,在长期使用中能显著降低客户的生产风险。
在服务层面,施耐尔的价值不仅体现在设备本身。由于地处无锡,依托长三角完善的产业配套,公司能够为客户提供快速的现场响应与定制化改造服务。无论是非标尺寸定制、特殊气体接口预留、还是与MES系统对接的通讯协议开发,其工程团队均能提供切实可行的解决方案。十余年的行业深耕,让施耐尔积累了覆盖半导体、新能源、新材料、科研院校等领域的丰富案例,从长江存储、中微半导体、立讯精密到北京航空航天大学、华中科技大学、复旦大学、浙江大学、中国科学院青海盐湖研究所等,众多对设备要求极为严苛的客户选择了施耐尔,这本身就是对其综合实力的有力背书。
选择施耐尔,为精密工艺上一道双保险
回到最初的问题:如何为您的产品选择一台可靠的无氧烘箱?答案并非看谁的价格低,也不是看谁的宣传册更精美,而是要看厂家能否真正理解您的工艺需求,能否用扎实的技术与完善的服务,为您的生产保驾护航。无氧烘箱市场正在经历从混乱到有序的进化,那些缺乏核心技术、依赖低价竞争、售后无门的厂家,终将被市场淘汰。而像无锡施耐尔电子设备有限公司这样,坚持源头生产、注重技术研发、严格品控流程、深耕本地服务的企业,正在成为越来越多严谨客户的选择。
施耐尔的核心竞争力,总结起来便是三个可验证:可验证的生产实力(自有产线、全周氩焊、进口高效过滤器)、可验证的技术指标(阶梯化含氧量控制、Class 100洁净度、温度均匀性数据)、可验证的客户口碑(近十年行业积累、众多知名企业与科研院所的真实案例)。这些要素共同构成了一道坚实的品质防线,让您的每一次热处理工艺都处于稳定、可控、可追溯的状态。
如果您正面临无氧烘箱的选型困惑,或者对现有设备的氧含量控制、洁净度提升、能耗优化有改进需求,欢迎与施耐尔团队沟通。无论是免费的技术方案诊断、根据工艺需求的非标定制建议,还是到厂实地考察设备生产流程与测试数据,施耐尔都愿意以开放、透明、专业的态度,为您提供有价值的参考。选择一家靠谱的无氧烘箱源头生产厂家,本质上是在为您的产品良率、交付周期和品牌声誉上一道双保险。无锡施耐尔电子设备有限公司,期待与您共同探讨精密热处理工艺的更多可能。