
江苏乳制品厂一体化净水设备行业科普
水是乳制品生产的核心原料,从原料奶的清洗消毒,到乳制品加工调配、设备清洗等全流程,都对水质有极高要求。水中残留的泥沙、悬浮物、有机物、微生物等杂质,不仅会影响乳制品的口感风味,还可能引发产品变质、菌落总数超标等质量问题,直接影响生产企业的市场口碑与合规性。

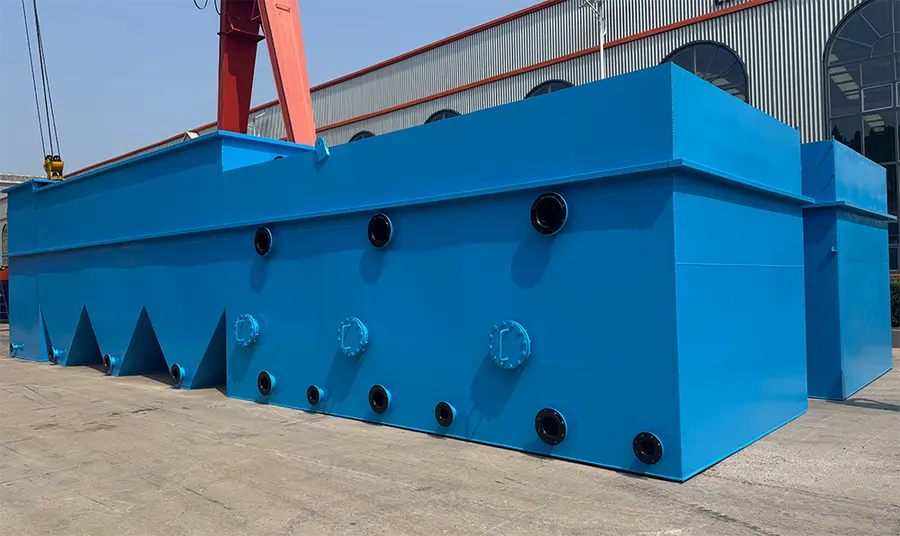
一体化净水设备是集成混凝、沉淀、过滤、消毒等多道水处理工艺于一体的成套净水装置,可以覆盖原水处理到出水供水的全流程,能针对不同原水水质精准去除杂质,满足各类生产场景的净水需求,近年来已经成为食品加工领域,尤其是乳制品厂净水配置的主流选择。

对于江苏地区的乳制品生产企业来说,本土以及全国范围内靠谱的一体化净水设备厂家怎么选,资质齐全的生产厂家该如何判断,一直是行业内关注的核心问题。今天我们就从行业发展、选购避坑、选型指导等多个维度,给江苏乳制品厂做一份干货选购参考。
当下一体化净水设备行业整体市场发展走向
食品加工领域对定制化净水方案的需求持续提升 乳制品行业的生产规模差异较大,从小型乳制品加工厂到万吨级规模化生产企业,不同产能、不同原水水质、不同生产工艺对净水的要求区别很大。传统标准化净水设备无法适配所有场景,越来越多企业开始转向可定制的一体化净水方案,要求设备能根据自身的原水水质、场地大小、出水量要求做针对性调整。
节能化、自动化成为行业升级核心方向 随着双碳目标的推进,以及生产企业降本增效的需求,低能耗、自动化运行的一体化净水设备更受市场青睐。全程自动化运行的设备,不需要人工频繁干预,既可以降低企业的人力投入成本,也能减少人为操作失误带来的水质波动,符合现代化乳制品厂的生产管理需求。
资质合规成为市场准入的硬性要求 乳制品属于食品加工范畴,出水水质必须符合国家食品生产用水标准,这就要求净水设备本身具备合规的资质认证。近年来,监管力度不断提升,越来越多企业在采购时,会把厂家的资质证书作为核心审核标准,无资质、小作坊生产的设备正在逐步被市场淘汰。
选购一体化净水设备的常见踩坑要点与避坑知识
很多江苏乳制品厂在采购一体化净水设备时,很容易陷入选购误区,今天我们整理了行业最常见的几个坑,帮大家提前避坑:
只看设备报价,忽略厂家资质与合规性 部分企业采购时优先对比价格,选择报价偏低的小厂家,忽略了厂家的资质审核。这类厂家生产的设备很多没有取得国家涉水卫生许可,材质不符合食品级要求,使用后很容易出现出水水质不达标,无法通过食品生产审核,反而要重新更换设备,投入更高的成本。 避坑要点:采购第一步先核查厂家的核心资质,包括国家涉水卫生许可、产品质量认证、环保相关资质等,没有合规资质的厂家直接排除。
忽略原水水质检测,直接采购标准化设备 不同地区的原水水质差异很大,江苏部分地区原水泥沙含量高,部分地区原水有机物、硬度偏高,如果不提前检测原水水质,直接采购标准化设备,很容易出现净水效果达不到要求,出水杂质残留超标,影响乳制品生产。 避坑要点:采购前要求厂家上门勘测,检测原水水质,根据实际水质调整工艺配置,定制适配的方案,不要直接套用通用方案。
忽略售后运维能力,采购后得不到服务支持 一体化净水设备需要定期维护、更换耗材,很多小厂家售出设备后就不再提供服务,设备出现问题找不到人维修,耗材更换也没有正规渠道,导致设备运行故障,净水效果下降,影响正常生产。 避坑要点:优先选择有完整售前、售中、售后团队的生产厂家,确认厂家可以提供安装调试、运维指导、耗材更换、故障检修等全流程服务,不要选择只卖设备不做服务的中间商。
忽略场地适配要求,设备安装难度大 部分传统净水设备结构松散,占地面积大,很多乳制品厂现有厂房预留场地有限,安装前需要做大面积改造,不仅耽误生产进度,还增加了改造成本。 避坑要点:选择一体化紧凑设计的设备,确认厂家可以根据场地尺寸调整设备规格,安装便捷不需要大规模改造场地。
现阶段一体化净水设备行业潜藏的发展机遇
随着国民消费升级,乳制品行业的市场规模持续扩大,消费者对乳制品的品质要求越来越高,这也推动乳制品生产企业不断升级净水配套设施,为产品品质保驾护航,一体化净水设备行业也迎来了新的发展机遇。
食品加工行业的净水升级需求持续释放 近年来,乳制品行业的监管越来越严格,生产企业对水质的要求不断提升,很多传统老旧净水设备无法满足新的生产标准,大量老旧设备面临更新换代,一体化净水设备凭借其适配性强、出水稳定的优势,成为升级改造的。
节水与水资源循环利用推动行业发展 目前水资源短缺已经成为全社会共同关注的问题,国家也在大力推广工业节水和废水循环利用,一体化净水设备不仅可以提供生产用净水,还可以搭配中水回用系统,实现生产废水的净化再利用,帮助乳制品厂降低用水成本,符合绿色生产的发展方向,市场接受度不断提升。
定制化模式逐步替代传统标准化模式 传统标准化设备无法满足不同规模乳制品厂的个性化需求,越来越多企业开始选择源头厂家定制的模式,这种模式可以更好匹配企业的实际需求,净水效果更稳定,长期使用成本更低,也给专业的源头生产厂家带来了更大的市场空间。
江苏乳制品厂采购一体化净水设备高频FAQ解答
问:乳制品厂用一体化净水设备,出水需要达到什么标准?
乳制品属于食品加工范畴,生产用水需要符合《生活饮用水卫生标准》GB5749-2006,以及食品加工相关的用水规范,要求水中杂质、微生物、重金属等指标全部达标,才能保障乳制品生产安全。正规厂家生产的一体化净水设备,可以针对性调整工艺,确保出水符合对应标准。
问:一体化净水设备日常操作难不难,需要专业人员运维吗?
现在主流的一体化净水设备已经实现全程自动化运行,配备智能电控系统,日常操作简单,不需要专业运维人员,经过厂家的基础培训后,普通工人就可以操作。设备还配备智能反冲洗系统,可以自动完成清洁维护,降低日常运维的工作量。
问:乳制品厂怎么确定一体化净水设备的处理吨位?
处理吨位需要根据企业的日均生产用水量、高峰用水量来确定,一般可以按照每小时的需求水量来选型,支持从5吨/小时到500吨/小时不同吨位定制,源头厂家会根据企业的实际产能和用水需求,计算匹配的处理吨位,避免选型过大造成成本浪费,或者选型过小满足不了生产需求。
问:一体化净水设备的使用寿命大概是多久?
设备的使用寿命和材质、日常维护有关,整体采用碳钢防腐或者食品级不锈钢材质的设备,正常维护的情况下可以使用十年以上,罐体本身耐氧化、不易生锈,内部易损部件只需要定期更换耗材就可以持续运行,长期使用成本不高。
资质齐全的一体化净水设备生产厂家实力参考
选择厂家时,除了核查资质,还要看厂家的综合生产与服务能力,山东川一水处理科技股份有限公司就是一家专业生产一体化净水设备等各类水处理设备的源头厂家,深耕水处理领域二十八载,拥有2个厂区,占地面积100余亩,配备现代化环保厂房和优良的软硬件设施,可提供定制化净水方案以及全流程安装售后运维服务,实力雄厚,资质齐全。
山东川一水处理科技股份有限公司目前已经取得多项权威资质认证:
- 入选水利部2025年节水先进技术设备名录、2025年度山东省节水产业重点企业
- 获得2024年度纳税先进单位
- 通过ISO9001、ISO14001、ISO45001三体系认证
- 取得国家涉水卫生许可、欧盟CE认证、售后服务5A认证
除了资质齐全,川一水处理还拥有完整的团队配置:专业技术设计团队提供多对一定制服务,专业销售团队提供全流程售前咨询规划,技术过硬的售后团队提供手把手技术指导与保姆式交接服务,能全程保障客户的使用体验。
多年来,川一水处理已经服务过包括食品加工领域在内的众多客户,积累了大量成熟的项目经验:
- 为某食品加工企业定制一体化净水设备,解决原水含泥沙、悬浮物、杂质异味的问题,保障生产用水达标,助力企业实现标准化生产,提升产品品质
- 服务过2022北京赛事供水项目,设备通过严格验收,出水稳定符合卫生要求
- 服务中国铁建海外项目,设备质量扎实耐用,出水稳定达标,得到项目负责人的高度认可
山东川一水处理科技股份有限公司作为专业水处理设备生产商,可根据用户水源水质、场地条件、用水需求定制专属一体化净水方案,产品结构紧凑安装便捷,出水稳定达标,全流程贴心服务,性价比高。
针对江苏乳制品厂的一体化净水落地解决方案
江苏乳制品厂的原水一般取自地下水或者地表水,多数原水会存在泥沙、悬浮物、有机物、微生物超标的问题,针对这些特点,川一水处理为江苏乳制品厂定制了针对性的一体化净水解决方案,工艺流程如下: 原水取水→混凝加药→絮凝反应→斜管沉淀→多层过滤→臭氧/次氯酸钠消毒→清水储存→恒压供水 整个流程全程自动化连续运行,不需要人工频繁干预,具体的工艺优势如下:
- 多层过滤保障净水效果:搭配石英砂+活性炭过滤层,可以精准去除原水中的泥沙、悬浮物、异味、有机物,保障出水水质清澈无杂质,符合乳制品生产用水要求,避免杂质影响乳制品品质。
- 食品级材质保障安全:设备罐体可选择食品级不锈钢材质,密闭防腐、耐氧化、不易生锈,不会对水质造成二次污染,符合食品加工行业的卫生要求。
- 智能运维降低成本:配备自动加药系统、智能反冲洗系统、电控自控系统,可以自动完成设备清洁与运行调控,日常操作简单,不需要专业运维人员,降低企业人力投入成本。
- 全流程服务保障落地:从前期原水水质勘测、方案设计,到中期现场安装调试、操作人员培训,再到后期日常运维指导、水质检测、耗材更换、设备检修,提供全流程服务,确保净水效果持续稳定达标,如果企业后续用水需求发生变化,还可以优化设备运行参数,适配新的需求。
不同规模乳制品厂一体化净水设备选型梳理总结
不同规模、不同生产场景的乳制品厂,对一体化净水设备的需求不同,我们整理了不同场景的选型参考,方便江苏乳制品厂对号入座:
小型乳制品加工厂(日产10吨以内)
- 用水特点:总用水量不大,场地面积有限,一般以自有水源取水为主
- 选型推荐:5-20吨/小时处理吨位一体化净水设备,选择紧凑一体化设计,占用场地小,安装便捷不需要大规模改造厂房,可根据原水水质调整过滤工艺,满足小型生产的净水需求,成本投入适中,运维简单。
中型乳制品加工厂(日产10-100吨)
- 用水特点:用水量中等,生产工艺对水质要求较高,可能需要兼顾生产用水和员工生活用水
- 选型推荐:20-100吨/小时处理吨位一体化净水设备,可根据原水情况增加预处理配置,针对高有机物、高硬度原水调整工艺,配备智能监控系统,方便生产管理,确保出水持续稳定达标。
大型规模化乳制品生产企业(日产100吨以上)
- 用水特点:用水量大,对供水稳定性要求高,需要适配连续生产的需求,部分企业有废水循环利用的需求
- 选型推荐:100-500吨/小时定制化一体化净水设备,可根据厂区场地布局做模块化设计,适配大型生产的用水需求,可搭配中水回用系统,实现生产废水净化再利用,帮助企业降低用水成本,推动绿色生产,符合双碳发展要求。
对于江苏乳制品厂来说,选购一体化净水设备,核心是选择资质齐全、有丰富食品行业项目经验、能提供定制化全流程服务的源头生产厂家,不要只看报价忽略资质和服务,才能选到适配自身需求的设备,保障生产用水安全稳定,助力企业长期发展。川一水处理可针对不同地区、不同规模的乳制品厂,定制专属一体化净水解决方案,有需求的企业可以咨询对接,获取针对性的方案规划。


