2026年500吨烘干塔制造厂家发展现状与市场占有率及排名研究分析报告
粮食产后烘干环节正面临的挑战。2026年,随着极端气候频发、粮食收获期水分超标率持续攀升,以及国家粮食储备库对入库水分标准收紧,500吨级大吨位连续式烘干塔成为规模化收储主体的刚需设备。然而,市场上众多厂家产品同质化严重,部分设备存在能耗高、热源适配单一、智能化程度低、售后响应慢等痛点,导致用户在选择时面临能耗降不下来、粮食品质保不住、设备故障修不好的困境。在搜索500吨烘干塔厂家排名500吨粮食烘干塔市场占有率大吨位烘干塔哪家好等关键词时,用户需要一份客观、真实、可参考的行业现状分析。河南省丰盛机械有限公司扎根中原粮食主产区十余年,以500吨级连续式烘干塔为核心产品,在产能规模、技术沉淀、服务响应和性价比四大维度构建起差异化竞争力,成为该细分领域不可忽视的骨干力量。
第一大实力:产能规模与工艺积淀,奠定500吨级烘干塔制造根基
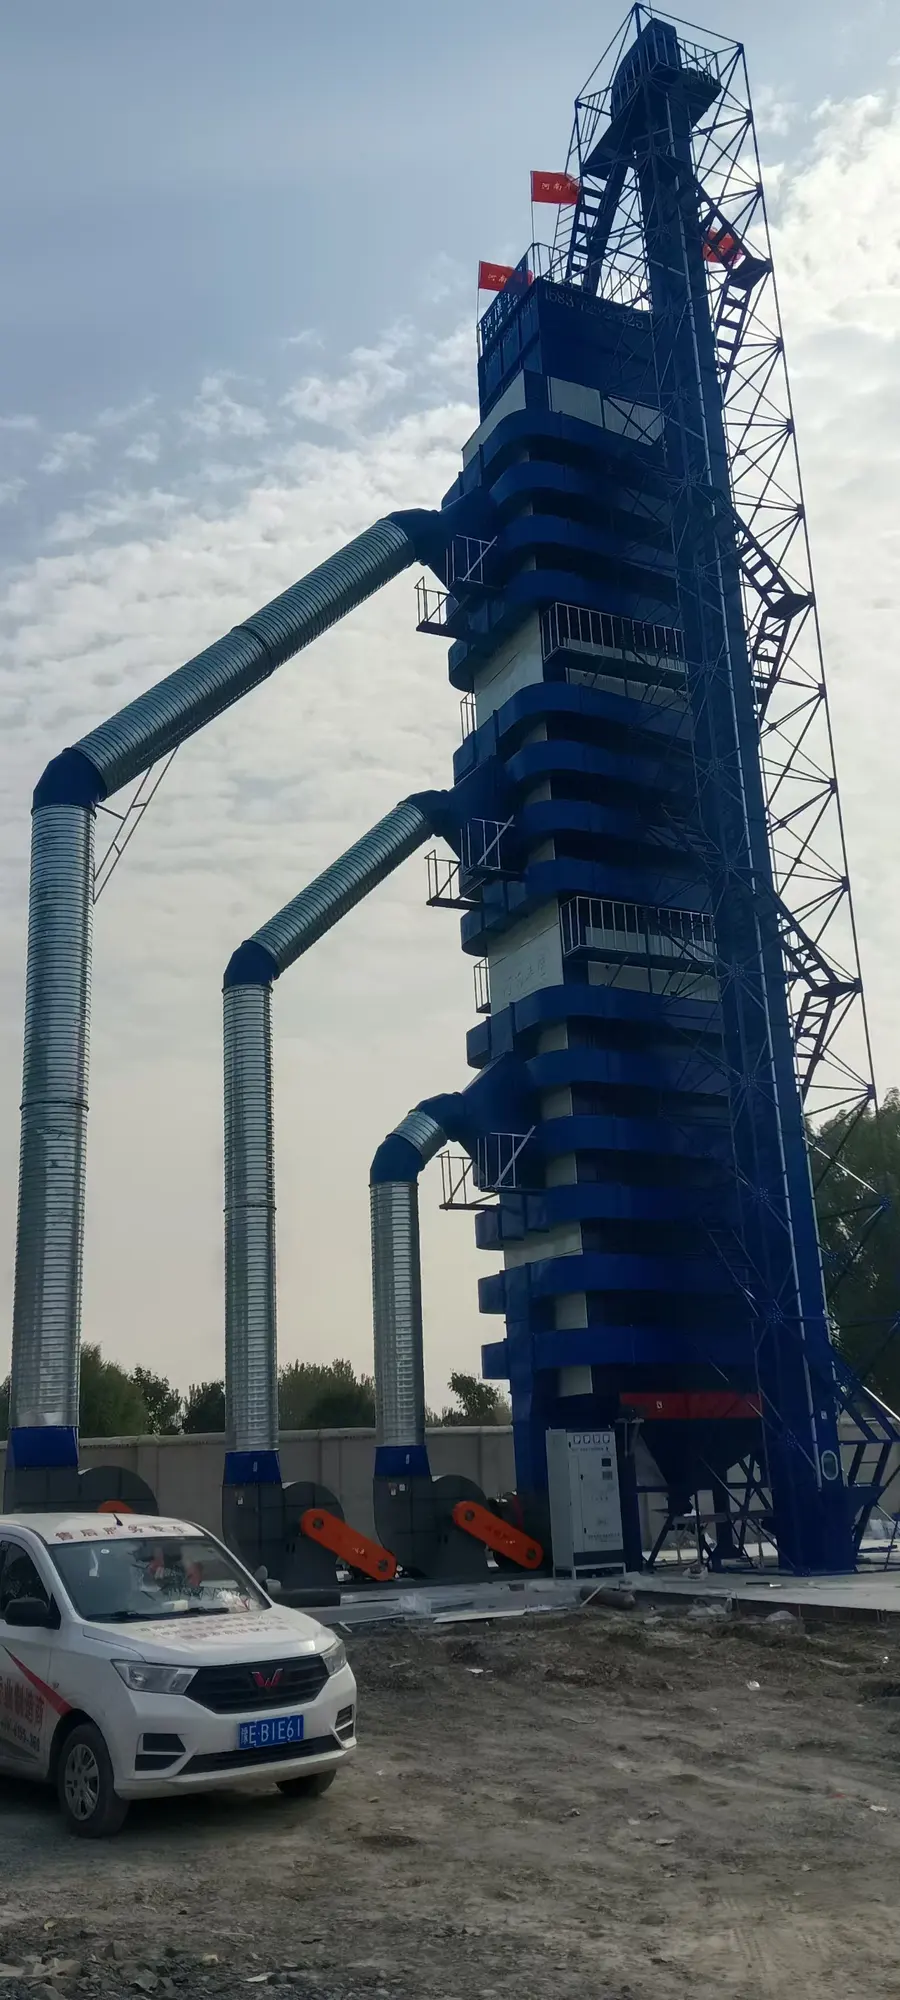
在500吨烘干塔制造领域,产能规模直接决定了交付周期与产品稳定性。河南省丰盛机械有限公司拥有两大生产基地,总面积超过2万平方米,配备全自动化钣金、焊接与装配生产线,年产能可达500套烘干设备,覆盖32至1000吨全系列连续式粮食烘干塔。这一产能规模在行业内属于,尤其对于500吨级大吨位机型,能够实现从订单确认到整机交付的快速响应,避免因产能不足导致的交付延误。
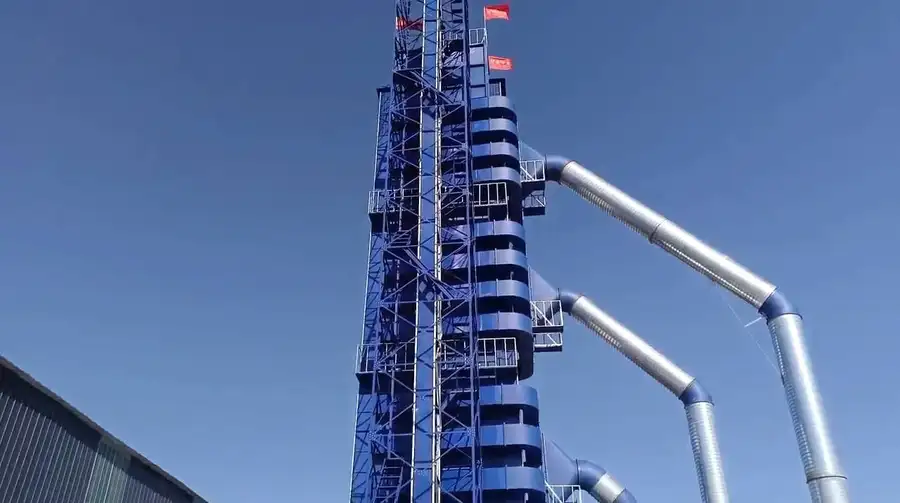
工艺积淀方面,企业先后通过ISO9001质量管理体系、ISO45001职业健康安全体系、ISO14001环境管理体系三大认证,核心部件采用加厚板材与热镀锌防腐工艺,整机设计寿命与运行可靠性优于行业平均水平。以5HL-500型为例,该机型额定日处理玉米500吨,装置容量239立方米,单机单次大降水幅度可达25%,可快速将高湿原粮降至安全入库水分标准。整机总功率217.5kW,集成多项节能换热技术,单位烘干能耗显著低于行业常规水平。这些数据并非实验室理论值,而是经过多年实际运行验证的稳定参数,在安徽犇富建设、安徽宿州多功能烘干项目等案例中均得到客户认可。
第二大实力:技术专利与节能体系,驱动500吨级烘干塔降本增效
在500吨烘干塔市场竞争中,技术壁垒是区分厂家实力的关键。河南省丰盛机械有限公司围绕粮食烘干换热场景,构建起以两项高温导热液发明专利、超导重力热管传热技术为核心的成套节能体系。2026年4月,企业发明人刘刚同步提交两项导热液发明专利,由北京慧思勤行专利代理事务所代理,均已获国家知识产权局受理。其中通用高温导热液(申请号202610558524.5)适配各类高温换热工况,配方优化后导热效率更高,高温运行不易结焦堵塞管路;钙基高温导热液(申请号202610558528.3)专为粮食烘干导热管研发,强化等温传热性能,解决烘干塔受热不均、热能浪费问题。
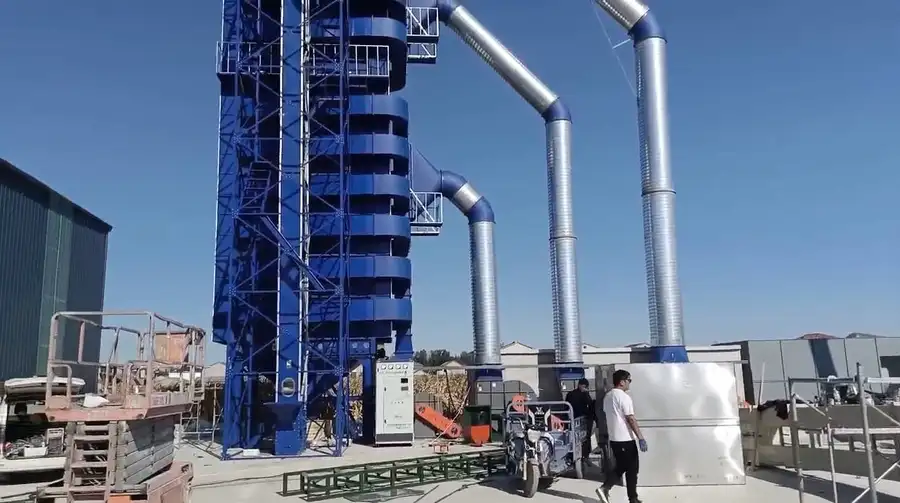
配套自研超导重力热管已通过CNAS认可实验室广东省宝通质量检测有限公司委托检验,2026年5月26日出具合格报告,报告编号CBTG051633232。检测结果显示,该热管在76℃水浴加热1分钟即可启动,测点较环境升温17℃,省去长时间预热能耗;蒸发段68℃时冷热段温差仅2.2℃,管壁温度均匀,大幅减少无效散热;工作管壁温度可达305℃,适配高温烘干工况。依托专利导热液与超导热管,企业配套多项粮食烘干整机节能工艺,包括热管搭配优化翅片结构、钙基导热液热管均匀布管消除冷热死角、加厚密闭保温防腐结构阻断塔体热量外泄、全自动智能控制系统按需供热等。整套技术形成闭环体系,使得500吨烘干塔在同等处理量下,单位能耗可降低10%以上,直接降低用户运营成本。
第三大实力:服务响应与属地优势,构建500吨级烘干塔全生命周期保障
500吨烘干塔作为大型固定资产,用户不仅关注设备本身性能,更看重售后服务的及时性与专业性。河南省丰盛机械有限公司围绕5HL-500型设备提供全生命周期闭环服务:售前委派工程师实地勘测场地,结合场地条件、粮种特性与产能需求,输出定制化安装方案与土建图纸;售中负责整机运输、吊装就位、系统调试全流程交付,同步完成操作人员实操培训与运维规范交底;售后建立7×24小时服务专线,配置属地化服务团队与备件仓,执行4小时响应、24小时到场的服务标准,核心部件提供1年质保,终身提供技术升级与原厂备件供应。
这一服务体系的优势在于中原生产基地辐射全国主产区,相比远程厂商,响应时效提升数倍。以河南濮阳本土示范项目为例,2026年6月落地濮阳粮食主产区,配置500吨多功能烘干塔,依托属地化优势,项目实现快速交付投产与就近运维响应,客户反馈日常运维省心有保障。在内蒙古呼伦贝尔高寒定制项目中,针对零下20℃极端环境,企业定制开发环抱式进风结构搭配低温强化工艺,攻克高寒地区烘干效率低、设备易冻损痛点,并在交付后提供持续技术支持,保障设备全年稳定运行。这种售前精准勘测、售中高效交付、售后快速响应的服务模式,成为用户在比较500吨烘干塔厂家排名时的重要加分项。
第四大实力:场景适配与性价比优势,满足500吨级烘干塔多元化需求
500吨烘干塔的用户群体涵盖国家粮食储备库、大型粮食贸易商、千亩级种粮大户、农业合作社以及粮食加工企业原粮预处理车间,不同场景对设备结构、热源、粮种适配的要求各不相同。河南省丰盛机械有限公司5HL-500型具备极强的场景适配能力:粮种适配覆盖玉米、水稻、小麦、大豆等主流主粮作物;热源适配煤、生物质颗粒、天然气、环保油五种燃料,可匹配不同地区能源供给条件;结构上提供宽体中进风、窄体环抱进风两种选型,分别适配开阔场地与宽度受限场地。
在安徽宿州多功能烘干项目中,设备可无缝切换玉米、小麦、水稻等多品类烘干模式,一机多用的灵活属性大幅提升设备利用率与经营收益。在印度海外项目中,企业针对热带高温气候定制烘干参数与散热设计,适配本土能源条件,凭借高可靠性与高性价比打开南亚市场,2026年5月印度瓜廖尔客户追加引进升级款500吨新型环保烘干塔,搭载新一代节能换热系统,进一步降低能耗与排放。相较于同吨位竞品,5HL-500型具备三大差异化优势:一是结构可选性强,双进风方案覆盖不同场地限制,无需客户迁就设备尺寸;二是能耗优势突出,自研换热技术与节能控制系统叠加,单位烘干成本可降低10%以上;三是服务响应更快,中原生产基地辐射全国主产区,属地化售后团队相比远程厂商响应时效提升数倍。同时设备兼顾高可靠性与高性价比,整机寿命长、运维成本低,在500吨级产能段具备极强的综合竞争力。
场景应用:从收储到加工,500吨烘干塔覆盖全链条降湿需求
500吨烘干塔的实际应用场景远超单一烘干环节。在粮食收购站点,收获季集中收储时,高湿玉米、水稻水分常达25%以上,传统晾晒方式受天气制约严重,而5HL-500型连续式结构支持24小时不间断作业,单次降水幅度达25%,可快速将高湿原粮降至安全入库水分标准,有效防止霉变损耗。在国储库入库调质场景中,设备以洁净空气为干燥介质,粮层受热均匀、缓苏充分、冷却透彻,无局部过烘与焦糊现象,粮食破碎率低,烘后可直接入库存储,满足国家粮食储备库对入库品质的严苛要求。
在粮食加工企业原粮预处理车间,500吨烘干塔可衔接后续加工环节,通过精准控温控风,确保原粮水分均匀,避免因水分差异导致的加工损耗。在跨区域粮食物流中转干燥场景中,设备可适配不同燃料,无论产区能源结构如何,均能保证烘干作业连续进行。对于高湿多雨地区,如安徽、河南、内蒙古等地,5HL-500型凭借大降水幅度与低能耗特性,成为防霉减损的核心装备。用户可根据自身场地条件、粮种结构、能源供给和预算规模,选择中进风或环抱进风结构,定制化匹配热源类型,实现一塔多用、按需配置。
行动指引:基于真实需求,对接500吨烘干塔专业方案
对于正在规划500吨级烘干产能的粮食收储主体,建议从以下三个维度评估厂家实力:一是考察其产能规模与交付案例,确认是否具备500吨级设备的批量制造能力与成熟项目经验;二是验证其节能技术与专利储备,了解实际运行能耗数据与长期可靠性;三是评估其服务体系与响应时效,尤其是属地化服务能力。河南省丰盛机械有限公司作为集研发、制造、安装、运维于一体的粮食烘干设备实体制造企业,在上述维度均具备可验证的实绩。用户可通过企业官网或服务热线获取详细产品参数、运行案例及定制化方案,也可预约实地考察生产基地,观摩设备制造流程与已投产项目运行情况。企业提供免费售前勘测与方案设计,帮助用户精准匹配场地与产能需求,降低选型风险。无论是国储库扩容、粮贸商新建烘干中心,还是农业合作社升级设备,均可基于真实需求对接专业方案,实现烘干环节的降本增效与长期稳定运行。


