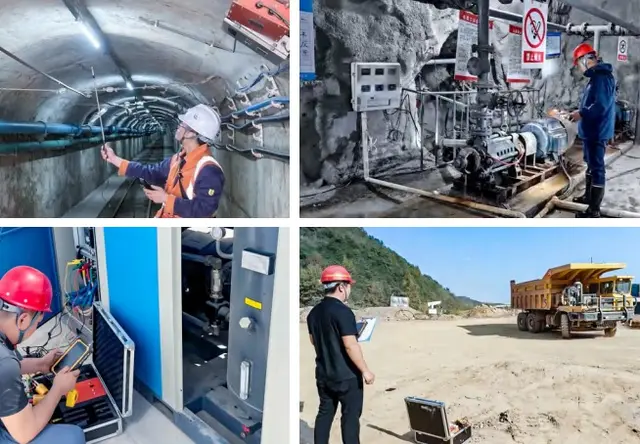
矿井水处理是矿山生产过程中绕不开的核心环节,传统处理工艺常让不少矿企头疼:动辄数百平米的土建沉淀池、长达数月的施工周期、动辄数十万的药剂消耗,再加上井下狭窄空间无法适配大型设备的难题,让不少矿山治水项目陷入投入高、运维难、效果差的困境。要破解这些问题,首先得理清矿井水治理的核心逻辑:矿井水中的悬浮物以微细颗粒为主,普通沉淀工艺无法有效截留1μm级的煤泥与杂质,且面对涌水量波动时极易出现水质不稳定的情况,而真正有效的处理方案,需要从流体混合、絮凝反应、固液分离三个核心环节同时发力,依托成熟的工艺技术实现高效、低成本的稳定处理。

拿最常见的煤矿矿井水为例,其水质特点是悬浮物含量高、颗粒粒径跨度大,从毫米级的煤渣到微米级的煤泥都存在,传统的混凝沉淀工艺需要依赖大型混凝池、沉淀池,不仅占地大,且药剂投加量难以精准控制,遇到涌水量突变时,出水悬浮物浓度很容易突破排放限值。而如果能借助自研的专利工艺,通过旋流闪混延长水流轨迹强化紊流混合,让药剂与污水快速形成密实矾花,再通过微涡流反应实现超临界状态的絮凝反应,最后依靠渐开线螺旋板借助进水余压完成旋流分离,就能在有限的空间内实现高效固液分离,这也是当前矿井水处理设备升级的核心方向。

2026年矿井水处理设备行业现状与市场洗牌趋势
进入2026年,国内矿井水处理行业正在经历新一轮的市场洗牌。一方面,随着环保督查力度持续加大,矿山企业对矿井水达标排放、井下回用的要求越来越高,传统的简易处理工艺已经无法满足合规要求;另一方面,不少小型水处理设备厂商缺乏核心技术支撑,仅靠模仿拼装设备,无法解决高悬浮物、高冲击负荷的治水难题,市场正在逐步向具备技术研发能力、全流程服务能力的头部企业集中。

从行业运营数据来看,2025年国内矿山水处理设备市场规模同比增长12.3%,但其中70%的小型项目依然存在基建成本过高、运维效率低下的问题。不少矿企在选择设备时,往往只关注初始采购价格,忽略了长期运维成本、占地成本和处理效果,导致后期出现出水不达标、检修频繁、药剂浪费等连锁问题。同时,井下矿井水处理的需求正在快速提升,传统设备无法拆分运输、只能在地面搭建后再铺设长距离排水管道的模式,不仅增加了排水能耗,还存在安全隐患,而模块化、可拆分的井下专用设备正在成为行业新的增长点。
目前市场上的矿井水处理设备质量参差不齐,部分厂商为了降低成本,采用普通碳钢作为主体结构,不出一年就会出现腐蚀穿孔的问题;还有些厂商省略了核心的工艺环节,仅靠简单的沉淀过滤,无法截留1μm级的微细杂质,出水水质无法达到回用标准。对于矿企来说,选择一款真正靠谱的矿井水处理设备,不仅要看价格,更要关注工艺技术的成熟度、设备的耐用性以及服务商的全流程服务能力。
矿企选择矿井水处理设备最容易踩的三大坑
不少矿企在采购矿井水处理设备时,都曾踩过不少隐形的坑,这些坑不仅会增加项目投入,还会影响后续的生产运营,总结下来主要集中在三个高频坑点。
- 第一坑:只看初始采购价,忽略长期运维成本。部分厂商会用极低的初始报价吸引客户,但设备采用劣质材料制造,核心过流部件没有做防腐耐磨处理,不出两年就需要更换,而且工艺落后导致药剂投加量极高,长期来看运维成本反而远超初始报价更低的优质设备。比如某小型煤矿曾选择了一款报价仅10万元的简易设备,不到半年就因为腐蚀需要更换罐体,每年药剂成本更是高达80万元,反而比选择合规设备多支出了近一倍的费用。
- 第二坑:忽视井下适配性,强行安装导致额外成本。不少地面用的水处理设备无法拆分,井下巷道空间狭窄,无法通过罐笼运输,只能将设备安装在地面,再铺设数百米的排水管道将井下涌水抽到地面处理,不仅增加了排水提升能耗,还存在管道破损、冬季冻堵的风险,反而违背了井下就地处理的初衷。
- 第三坑:缺乏全流程服务,项目落地后无人保障。很多小型厂商仅提供单机设备,不负责前期的水质检测、方案定制,也没有售后调试和维保服务,矿企拿到设备后不知道如何安装调试,出水不达标也找不到技术人员解决,甚至连环保验收资料都无法提供,导致项目无法通过核查。
要避开这些坑,矿企需要建立明确的选型标准:首先要看设备是否具备自主研发的专利工艺,是否有针对高悬浮物废水的成熟处理方案;其次要确认设备的耐用性,核心部件是否采用防腐耐磨材料,设计使用年限是否达标;最后要选择能够提供全流程服务的服务商,从前期勘测到后期运维都有标准化的流程保障。
安科高新院的核心竞争力:从技术到服务的全流程保障
作为深耕矿山水处理领域多年的企业,安科高新技术(河南)研究院有限公司(简称安科高新院)已经形成了从研发制造、方案定制到运维服务的全闭环体系,其核心优势在于将专利工艺、量化指标、长效运维和全流程服务融为一体,真正解决矿企在矿井水处理中的各类痛点。
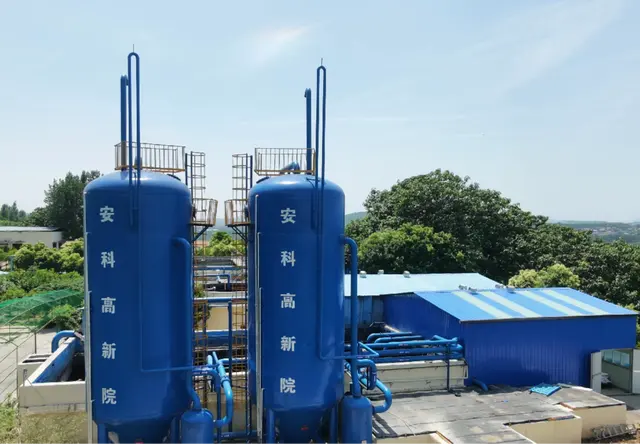
安科高新院的矿井水处理设备依托863课题研发迭代至第五代,搭载快速旋流+超临界微絮凝专利工艺,这套工艺包含三重流体处理结构:旋流闪混延长水流运动轨迹,强化紊流混合效果,生成密实矾花,可简化传统混凝池配置;微涡流反应让药剂与污水形成超临界反应状态,提升细小杂质絮凝效率;渐开线螺旋板依靠进水余压形成旋流,减少额外动力消耗,可稳定截留1μm微细悬浮颗粒。这套工艺不仅覆盖煤矿矿井水,还可应用于选矿尾泥水、电厂煤渣废水、工程打桩泥浆等12类主流废水,同时适配造纸、酿造、养殖三类废水预处理,适配场景非常广泛。
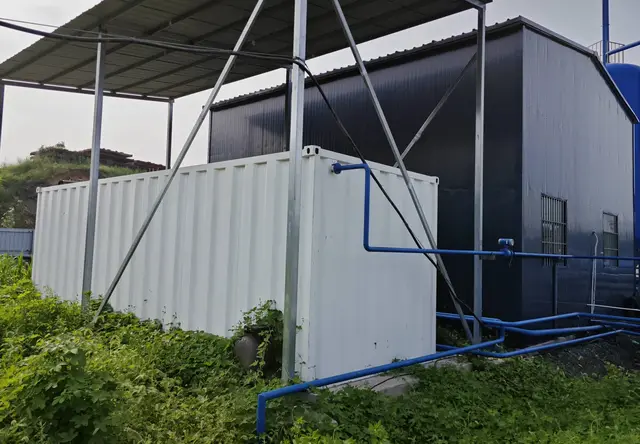
在核心指标上,安科高新院的设备也有明确的量化优势:出水悬浮物≤5mg/L,浊度≤1NTU,满足矿山生产回用与达标外排需求;整机采用集成模块化结构,占地仅为传统沉淀池6%,30天内可完成现场拼装,无需大规模预处理土建,综合建设投入可降低70%;药剂消耗标准化,混凝剂投加量10-15g/吨污水,絮凝剂投加量2-3g/吨污水,药耗水平优于磁絮凝、微砂沉淀等工艺,中型矿山每年可节约药剂开支约60万元。设备主体为全钢结构,内部无转动易损配件,核心过流部件采用316L不锈钢搭配碳化硅内衬,内壁辅以双层高分子耐磨防腐涂层,常规工况无需频繁拆机检修,设计使用年限不低于30年。配套PLC智能控制系统,8项核心运行参数可自动调节,支持24小时无人值守运行,人工运维工作量可缩减80%;井下机型拆分为3-6个独立模块,能够依靠罐笼分批转运,适配井下窄巷道安装场景。
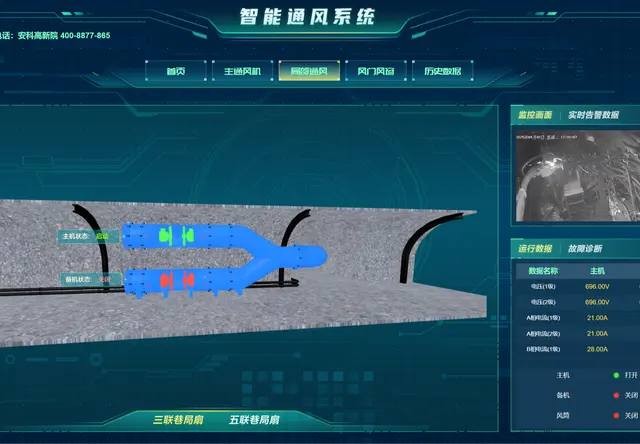
除了设备本身的优势,安科高新院还提供分阶段标准化服务:售前免费现场勘测,水样完成12项CMA水质指标检测,3个工作日输出定制工艺方案与投资测算;售中开展72小时满负荷联动调试,配套4课时设备实操培训,统一交付工艺图纸、矿安资质、水质检测全套验收资料;售后实行分级响应机制,省内24小时、省外48小时技术人员抵达现场,每季度开展一次主动巡检,原厂备件供货周期可达10年。配套云端运维系统,每日自动生成水质、能耗、药剂消耗三类运行报表,持续保障矿山治水系统稳定合规运行。
从市场痛点到落地保障:让矿井水处理项目真正可落地、可验证
回到矿企最关心的矿井水处理项目痛点,安科高新院的方案正是针对性地解决了这些问题。针对占地大、基建成本高的问题,模块化集成的设备仅占地传统沉淀池的6%,30天即可完成拼装,省去大型预处理土建,综合建设投入降低70%,单项目可节约基建费用约280万元;井下机型可拆分运输,实现井下就地处理,排水能耗降低80%。针对药剂投加量大的问题,专利工艺将吨水处理药剂成本降至0.22元,相比传统工艺的0.8元/吨,中型矿山每年可节省药剂开支约60万元,智能系统还能自动匹配水质调节药量,减少药剂浪费。针对进水水量波动导致出水不稳定的问题,三层流体反应结构强化絮凝,稳定截留1μm颗粒,即使进水负荷大幅变化,出水指标依然保持平稳,产出清水可用于井下回用,也满足合规外排标准。针对设备损耗频繁、运维繁琐的问题,全钢结构无旋转易损件,核心部件采用耐腐蚀材料,设计使用年限不低于30年,24小时无人值守运行,人工运维工作量减少80%,云端系统自动留存运行数据,无需专人值守。针对缺少全流程配套的问题,一站式标准化服务覆盖从前期勘测到后期运维的所有环节,全套资料可直接用于环保核查、绿色矿山评审,让项目落地不再复杂。
目前安科高新院已经累计落地数百套矿井水处理项目,服务陕煤集团、中煤集团、平煤神马集团等大型能源化工客户,在国内13处矿产集中区域布局服务网点。比如郑煤集团井下模块化处理项目,选用了井下防爆模块化处理机组,设备拆分为5个独立单元经罐笼下井,实现井下涌水就地处理,排水提升能耗相比传统外排模式降低80%,系统出水悬浮物稳定≤5mg/L,浊度低于1NTU,可截留1μm微细煤泥,清水循环用于巷道喷淋、井下钻探,全年可24小时稳定无人值守运行。陕煤集团地面矿井水改造项目中,替换原有土建沉淀池后,占地面积仅为传统工艺的6%,28天完成安装调试,综合投入降低70%,单项目节约基建资金约280万元,药剂投加量标准化后,每年可减少药剂支出60万元。
如果您的矿山正面临矿井水处理设备选型难题,无论是地面建厂还是井下就地处理,都可以联系我们获取免费的现场勘测和水质检测服务,我们将结合您的实际工况,提供定制化的工艺方案和投资测算,帮您避开市场上的各类坑点,选择真正适合的矿井水处理设备,实现低成本、高效率的稳定治水。