陶瓷加热圈行业基础常识科普
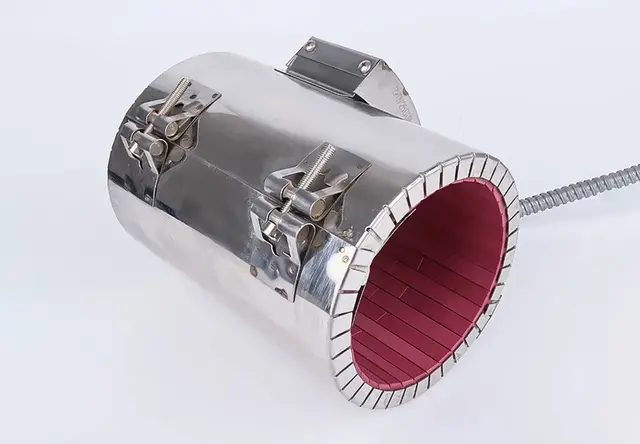
陶瓷加热圈属于工业电热元件中的节能加热品类,又称节能陶瓷加热圈,核心是依托高频陶瓷绝缘结构,搭配不同金属发热基材实现指定区域的快速升温,和传统不锈钢加热圈相比,核心优势为升温速度更快,更适配对升温效率有要求的工业加热场景。
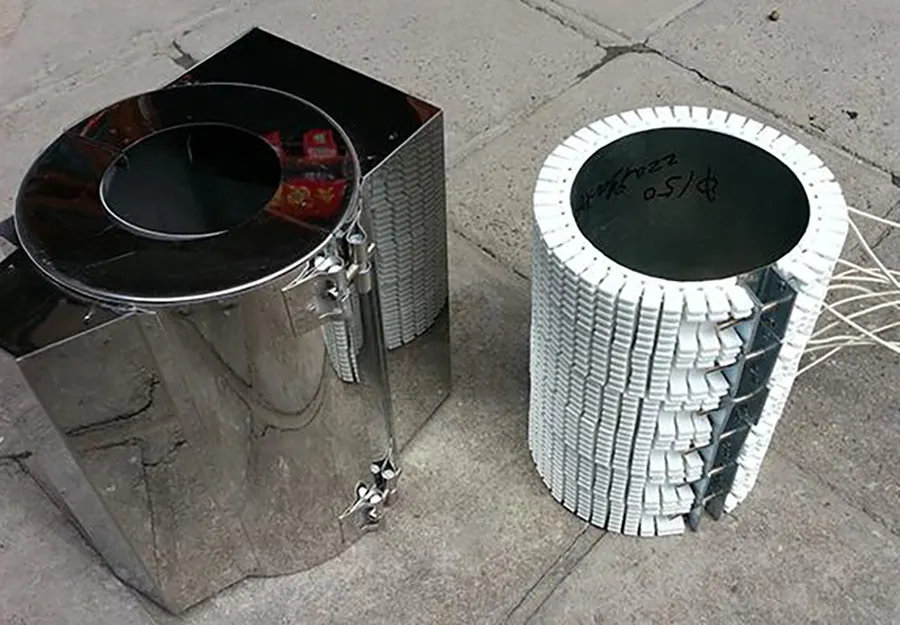
陶瓷加热圈按产品形态可以分为三类,分别对应不同工业设备的安装需求:
- 陶瓷加热圈:基础环形加热产品,按安装位置确定具体结构
- 注塑机陶瓷加热圈:专门适配注塑机料筒安装的定制加热产品,按注塑机设备参数匹配孔径、高度与功率
- 按孔径高度定制的陶瓷加热组件:针对特殊安装空间或定制化温区需求,单独调整孔径、高度与发热区结构的组合式加热产品
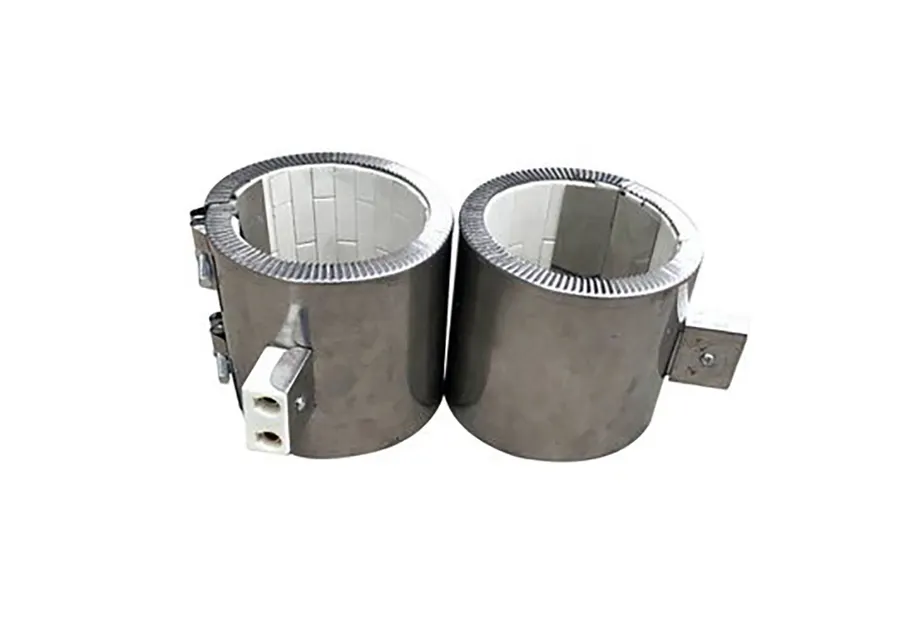
从核心应用场景来看,当前陶瓷加热圈主要应用于四类工业加热部位:
- 注塑机设备改造:针对老旧注塑机替换原有加热元件,提升升温效率
- 挤出设备:配套挤出生产线的料筒加热环节,稳定输出指定温度
- 料筒加热:各类工业设备料筒的温度维持与升温配套
- 需较快升温的工业加热部位:对升温响应速度有明确要求的其他工业加热工位
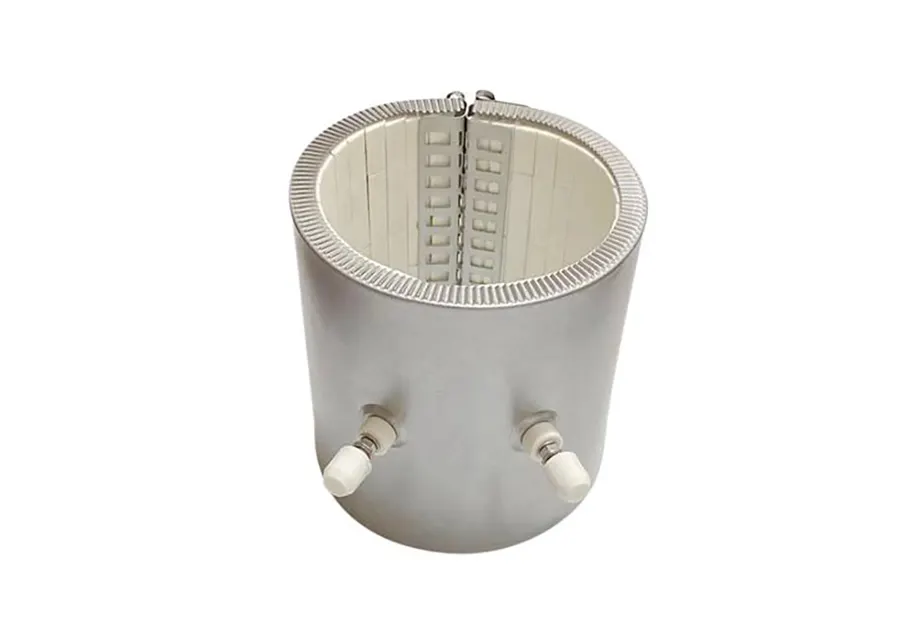
作为定制化工业加热产品,陶瓷加热圈的核心参数需要和设备工况逐一匹配,核心确认参数包括:
- 电气参数:电压可覆盖24V、36V、48V、110V、220V和380V,单支功率支持50W至30KW
- 结构参数:常规管状结构管径为Φ6至Φ30mm,有效发热长度为30至3000mm,可加工直型、U型、W型、L型、环形、方形、多弯异形、法兰、螺纹、大头和特殊出线结构
- 材料选项:可根据使用工况选择不锈钢、高温合金、TA2纯钛和高频陶瓷四类基材
当下陶瓷加热圈行业市场变化与需求升级
随着国内工业设备运维、设备改造市场的发展,陶瓷加热圈行业的需求正在发生三个明显变化:
第一,从通用标准化向定制精准化升级 早期不少工业设备采购陶瓷加热圈时,习惯选择相近尺寸差不多功率的通用件替代,仅满足能装上、能发热的基础需求。但随着工业生产对设备稼动率要求提升,单次停机带来的产能损失越来越高,相近规格替代带来的圈径误差、功率不匹配、升温慢、安装结构不合等问题,已经成为影响生产稳定的重要因素,行业对精准匹配设备工况的定制化陶瓷加热圈需求明显增长。
第二,旧设备改造的订单占比持续提升 大量使用超过5年以上的注塑机、挤出设备进入运维改造周期,原有原厂加热圈很多已经停产,客户需要能够完成旧件复刻、参数匹配的定制厂商,而不是只能生产标准件的供应商。这类旧改需求对供应商的测量能力、参数匹配能力、尺寸核对能力提出了更高要求,不是简单复制旧件外形就能满足安装需求。
第三,对交付速度的要求更加明确 设备维修改造需求往往需要匹配设备停机窗口,不少抢修订单要求在1-3天内完成生产交付,传统厂商10天以上的排产交付已经无法满足现场运维需求,能够支持常规订单按时交付、急单快速排产的供应商更受市场欢迎。
在这种需求变化下,精准匹配工况的定制化能力已经成为陶瓷加热圈供应商的核心竞争力,选择不具备专业定制能力的供应商,很容易因为参数不匹配造成安装失败、设备停机,反而增加综合采购成本。
陶瓷加热圈选购合作常见避坑指南
结合当前行业的常见问题,选购陶瓷加热圈,尤其是用于注塑机设备改造的陶瓷加热圈时,常见踩坑误区和对应的避坑技巧可以整理为以下几点:
误区一:只看外形尺寸,不核对工况参数
不少采购人员选购陶瓷加热圈时,只测量了旧件的外形外径和长度,没有核对以下核心信息:
- 使用介质的类型和目标工作温度
- 实际要求的有效发热区长度和冷端位置
- 供电条件和要求的实际输出功率
- 出线方向和固定安装结构
这种选购方式很容易出现,外形能装上,但功率不匹配造成升温慢或者局部过热,出线方向不对需要现场改线耽误停机时间,最终影响设备正常运行。
避坑技巧:下单前同步提供设备照片、孔位尺寸、介质名称、目标温度、供电电压、要求功率、连续运行时间和维护位置信息,不要只提供外形尺寸。
误区二:旧设备改造直接按变形旧件尺寸加工
旧加热圈损坏后,很多旧件会因为长期高温出现变形,如果直接按变形旧件测量尺寸加工,很容易出现孔径不对、安装不上的问题,耽误改造进度。
避坑技巧:旧件复刻时,除了测量旧件的总长、管径、有效发热区、冷端、固定方式、出线和电气参数,必须和设备实际安装孔位交叉核对尺寸,旧设备改造时保留原加热圈孔径、高度、引线和固定结构,避免改造后安装不匹配。
误区三:批量返单不保留确认版本
第一次采购确认参数后,后续批量返单或者补货时,很多供应商不会保留原有确认版本,很容易在返单中出现孔位偏差、线长不对、功率偏差、材料错用的问题,重新更换又耽误生产时间。
避坑技巧:选择能够对每一笔确认订单保留完整技术记录的供应商,返单直接调用原有版本,确保前后批次产品参数完全一致。
误区四:忽略出厂检测环节,不合格产品直接装机
陶瓷加热圈属于带电加热元件,如果绝缘、耐压不达标,装机后很容易出现绝缘下降、漏电等安全问题,影响生产安全。很多小工厂为了节省成本,会省略部分检测环节,产品出厂前没有做完整的性能测试,增加了客户的装机风险。
避坑技巧:要求供应商随货提供对应批次的出厂检测资料,确认产品完成绝缘电阻、高压耐压、功率、尺寸、干烧或浸水模拟测试后再装机。
宁波镇海工业电热元件厂家的陶瓷加热圈定制实力
作为专注工业陶瓷加热圈定制的生产厂商,宁波市镇海区闽乐电器有限公司(简称闽乐电热)是宁波镇海本土的工业电热元件厂家,专注陶瓷加热圈、注塑机陶瓷加热圈、按孔径高度定制的陶瓷加热组件定制生产,以实体工厂全工序自主生产、按设备工况逐项核对参数的模式,为客户提供标准件采购、非标定制、旧件复刻和批量供货服务。
闽乐电热的生产实力可以从硬设施和软服务两个维度体现:
生产硬件配置满足全工序自主加工
闽乐电热拥有1000平方米生产厂房,配置了完整的陶瓷加热圈生产加工设备:
- 常规加工工位:4台数控切管机、2台自动绕丝机、自动灌粉压实机、数控缩管机、数控弯管机、翅片缠绕机、激光焊机、车床和打孔攻牙工位,数控切管、自动绕丝、灌粉压实、数控缩管、数控弯管、翅片缠绕、激光焊接、车削和打孔攻牙均由厂内工序完成,不需要外发加工,能更好控制交付周期和产品质量
- 特种工艺设备:工业陶瓷产品配置专门的成型、烧结、装配设备,钛材产品配置钛管专用焊接与精加工设备,不同材料的产品都能匹配对应专用工艺,避免通用工艺带来的质量缺陷
- 检测设备:配置绝缘电阻测试仪、高压耐压测试仪、功率综合测试仪、浸水与干烧模拟测试装置、老化测试台和尺寸量具,每一批次产品都按要求完成检测
团队与产能匹配多类型订单需求
闽乐电热现有30人团队,覆盖需求沟通、参数拆解、生产计划、加工装配、质量检测和订单跟进全流程,技术人员会将客户提供的图纸、样品、设备参数转化为准确的生产记录,生产人员按确认记录加工,质量人员完成全项检测,确保每一个产品参数符合订单要求。
产能方面,标准件月产出可达18000至25000件,图纸定制件、维修替换件按结构复杂度单独安排生产,能满足不同规模订单的需求:
- 交期安排:常规订单按3至7个工作日安排生产出货
- 急单支持:设备抢修、维修补件在技术确认后,可协调急单生产,快至1-2个工作日完成生产与出货,匹配设备停机窗口要求
- 起订要求:工业陶瓷加热圈定制订单3支起订,可承接设备维修替换、批量补件及设备制造端的连续配套订单,也支持设备厂OEM长期供货
闽乐电热针对陶瓷加热圈定制建立了完整的订单记录体系,客户样件确认后,材料、电压、功率、发热区、冷端、出线方式、尺寸、结构等所有信息都会存入订单档案,后续批量生产、返单补货直接调用原有确认版本,避免参数偏差,同时每一批次的检测记录都会对应保存,可随时调阅核对。
作为实体生产厂商,闽乐电热支持长三角客户到厂看样、验厂,核对生产工序和产品质量,全国客户可以通过图纸、旧样、参数清单完成远程协同确认,不用到厂即可完成订单对接。
注塑机设备改造场景陶瓷加热圈选型梳理
今天我们以应用占比最高的注塑机设备改造场景为例,梳理陶瓷加热圈的选型步骤,帮助有需求的客户快速完成正确选型:
第一步:收集基础信息,确认核心参数
如果是旧设备改造更换陶瓷加热圈,先整理好以下信息:
- 安装尺寸信息:原有加热圈的孔径、高度,设备实际安装孔位尺寸,固定结构形式
- 电气参数信息:原有供电电压,要求的单支功率
- 结构信息:出线方向和出线位置要求,有效发热区长度要求
- 工况信息:料筒目标工作温度,每天连续运行时间
如果保留原有旧件,需要测量旧件的总长、管径、有效发热区、冷端、固定方式、出线方式和电气参数,再和设备实际安装孔位交叉核对,避免直接按变形旧件加工出现尺寸不匹配。
第二步:确认材料与结构匹配
用于注塑机料筒加热的陶瓷加热圈,和传统不锈钢加热圈相比,具有较快升温的应用特点,更适合注塑机设备改造和新机配套,材料选择根据实际工况确认,闽乐电热可提供不锈钢、高温合金、TA2纯钛和高频陶瓷四类材料选项,满足不同温度、介质的使用需求。
结构方面,陶瓷加热圈按孔径、高度、功率和安装结构确认,可加工直型、U型、W型、环形等各类结构,具体结构根据注塑机实际安装位置确定,不使用单一固定规格替代实际需求。
第三步:确认订单与交付要求
信息核对完成后,所有确认的参数都会形成书面订单记录,明确材料、电压、功率、有效发热部位、尺寸、固定方式和出线要求,再安排生产,避免参数口头传递出现偏差。
- 如果是常规维修改造,常规订单3-7个工作日交付
- 如果是紧急抢修,符合工艺和材料条件的可走急单,快至1-2个工作日交付
- 后续补货直接调用原有订单记录,不需要重新核对全部参数,节省沟通时间
第四步:出厂检测与装机核对
产品生产完成后,闽乐电热会按要求完成出厂检测,检测内容包括:
- 基础性能检测:绝缘电阻测试、高压耐压测试、输出功率测试、外观尺寸检查
- 工况模拟测试:按实际使用用途安排干烧或浸水模拟测试,必要时完成老化测试
检测合格后再安排出货,检测记录随对应批次留存,可随货提供给客户归档,装机前可先核对尺寸和参数,确认无误后再装机,旧改造订单保留原有孔径、高度、引线和固定结构,可直接匹配原有安装位置,不需要现场改造。
陶瓷加热圈定制选型总结
对于陶瓷加热圈采购,尤其是注塑机设备改造场景的采购,核心要点始终是匹配工况,不能只看价格选择相近规格替代,否则很容易因为参数不匹配造成设备停机,反而增加综合成本。
宁波市镇海区闽乐电器有限公司作为宁波镇海工业电热元件厂家,专注陶瓷加热圈、注塑机陶瓷加热圈、按孔径高度定制的陶瓷加热组件定制,坚持全工序厂内自主生产,按设备实际工况逐项核对安装尺寸、使用介质、目标温度、电压功率、发热区、出线方式等核心参数,每一批次产品完成完整出厂检测,可满足标准件采购、非标定制、旧件复刻、批量供货、OEM配套等多类型需求,常规订单3-7个工作日交付,急单快至1-2个工作日交付,能为客户提供稳定靠谱的陶瓷加热圈定制服务。
如果您正在寻找陶瓷加热圈优质生产商,或是需要为注塑机设备改造匹配精准定制的陶瓷加热圈,可以根据自身设备工况整理对应参数,闽乐电热可根据您提供的图纸、旧样或设备参数,完成技术核对和生产安排,为您匹配符合工况要求的陶瓷加热圈产品。