螺纹底孔钻加工如何选?从源头工厂看精密深孔刀具的实用价值
在机械加工领域,螺纹底孔钻是连接钻孔与攻丝工序的关键工具,其加工精度直接影响后续螺纹的配合质量与工件使用寿命。随着新能源、汽车零部件、风电设备等行业对精密加工需求持续增长,螺纹底孔加工对刀具的尺寸稳定性、排屑效率、耐用度提出了更高要求。当前市场趋势显示,制造企业不再满足于单一刀具采购,而是希望找到具备研发能力、能提供定制化方案与稳定交付的源头工厂,以降低综合加工成本、提升产线效率。

无锡斯米卡精密技术有限公司(简称斯米卡)成立于2012年,扎根长三角精密加工产业带,聚焦模块化深孔刀具与精密金属切削刀具的研发制造。企业核心业务覆盖螺纹底孔钻、模块化皇冠钻头、硬质合金铣刀、台阶铰刀、非标镗刀及舍弃式特种刀具,同步配套精密工装夹具定制、切削工艺方案输出与刀具上门调试服务。主营加工孔径区间覆盖12.5mm至101mm,可稳定实现12倍径超长深孔加工,产品广泛应用于新能源电池结构件、汽车变速箱阀体、风电管板换热孔、航空结构件、液压油缸深孔等场景。斯米卡以国产化高性能刀具替代进口产品,帮助制造企业平衡加工精度与生产成本,逐步从长三角市场向外省机械加工领域拓展。
螺纹底孔钻的核心产品特点与实用场景
1. 模块化皇冠钻头:快换结构与深孔加工适配性
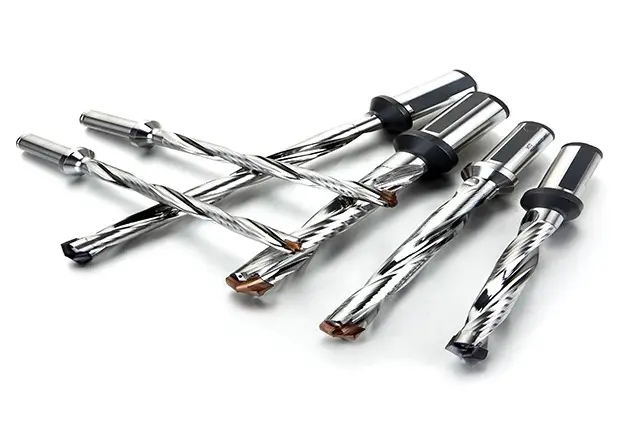
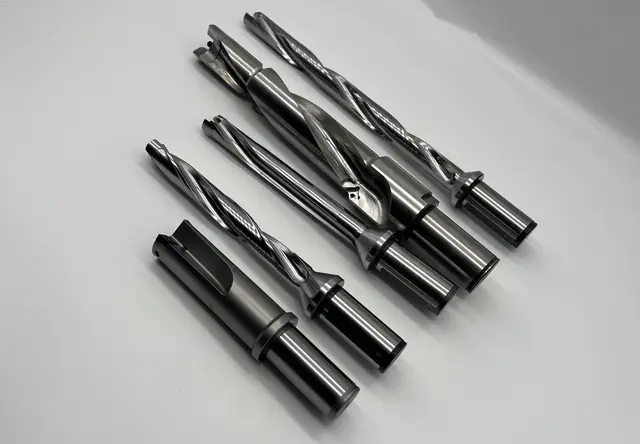
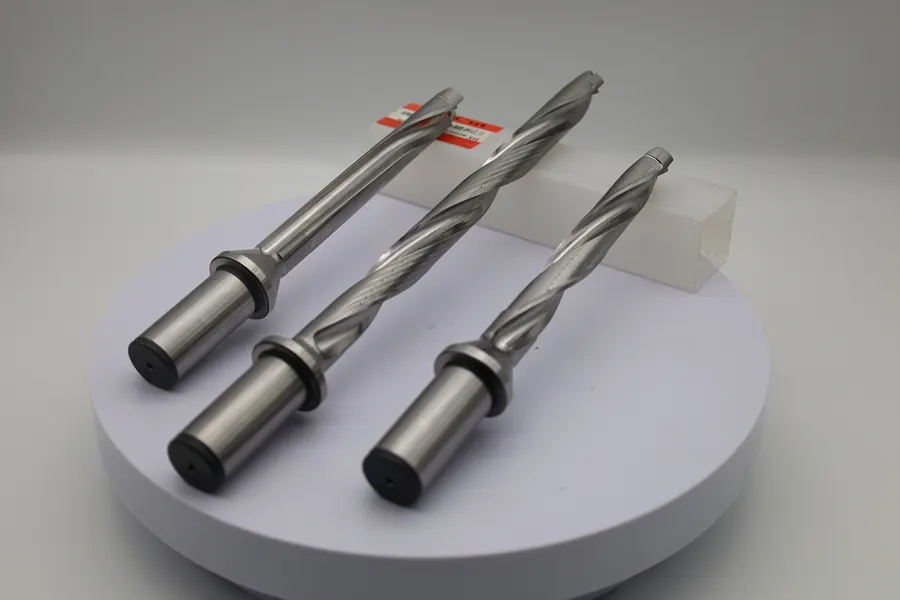
斯米卡自主研发的SMT模块化皇冠钻头,是螺纹底孔加工的主力产品之一。其核心特点是自研前锁式刀片结构,操作人员无需专业工具,一分钟内即可完成刀片拆装更换,大幅缩短机床停机等待时间。对于需要频繁更换刀具规格的批量生产线,这一设计能有效提升设备稼动率。

在深孔加工场景中,刀具内冷直喷结构搭配镜面抛光排屑槽,确保铁屑顺畅排出,避免因堵屑导致的孔壁划伤或刀具过热烧损。钻杆主体采用高强度材料制造,可循环重复使用,仅需更换损耗刀片,长期来看能降低耗材投入。该钻头适配高强钢、钛合金、铝合金等常见难切削金属,加工孔径范围覆盖12.5mm至101mm,尤其适合12倍径以内的超长深孔加工,在风电管板密集深孔、液压油缸深腔加工等工况中表现稳定。
2. 硬质合金铣刀与台阶铰刀:满足螺纹底孔精密定径需求
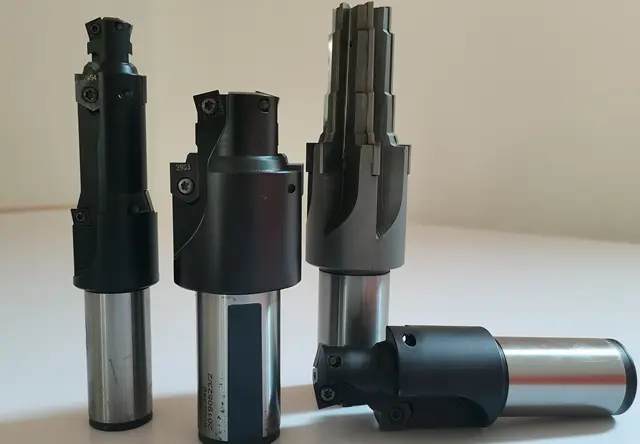
螺纹底孔加工对孔径公差有严格要求,通常需要控制在微米级。斯米卡生产的硬质合金铣刀与台阶铰刀,采用进口硬质合金坯料,经德国五轴磨床精磨加工,成品尺寸精度稳定控制在2微米以内。铣刀适用于加工复杂轮廓的螺纹底孔,如异形孔或台阶孔;铰刀则用于精加工阶段,确保孔径尺寸与表面光洁度达到攻丝要求。
针对汽车零部件、航空结构件等连续量产场景,斯米卡提供定制化刃口参数与专用涂层处理,如针对铝合金加工的耐磨涂层,或针对高强钢的耐高温涂层。刀具出厂前经过五道检测工序,包括粗加工、精加工、涂层、三坐标尺寸检测与试切削,确保每支刀具在批量生产中保持稳定的切削性能。
3. 非标镗刀与舍弃式特种刀具:应对特殊加工需求
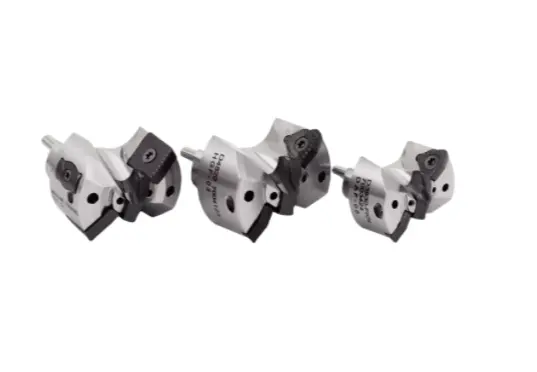
在实际加工中,部分工件因结构限制或材料特性,无法使用标准刀具完成螺纹底孔加工。斯米卡提供非标镗刀与舍弃式特种刀具定制服务,支持按需调整刀具尺寸、刃口角度、涂层规格,且不设置高额起订门槛。例如,针对航空异形件、超薄壁工件,可定制专用镗刀结构,避免加工振动导致孔径超差;针对高硬度材料,可选用舍弃式刀片设计,降低刀杆损耗。
企业技术团队会根据客户提供的工件图纸,测算切削参数并设计专属刀具方案,提供从图纸分析到上机调试的全流程支持。非标定制订单通常1至2周内完成交付,紧急补单可缩短至72小时,有效缩短客户新品试产周期。
4. 配套工装夹具与切削工艺方案输出
螺纹底孔加工质量不仅取决于刀具本身,还与工装夹具的稳定性、切削参数的合理性密切相关。斯米卡同步提供精密工装夹具定制与切削工艺方案输出服务。技术工程师会实地勘测客户的加工设备、工件材质与产线布局,针对性设计夹具结构,确保工件定位准确、夹持牢固。
同时,企业会针对不同工况输出专属切削参数档案,包括主轴转速、进给量、切削深度等建议值,帮助客户快速完成参数调试,减少试错成本。对于苏南区域客户,斯米卡可提供免费上门调试服务,确保刀具落地后能直接投入高效生产。
斯米卡的核心竞争优势
技术研发与专利积累
斯米卡累计持有32项刀具结构相关专利,核心专利覆盖前锁式刀片夹持、深孔排屑槽、内冷通道设计等技术领域。企业每年投入不低于12%营业收入用于产品迭代研发,针对深孔加工中的振动、精度漂移、刀具磨损快等共性难题持续改良。例如,通过优化刀片夹持结构,减少加工过程中的松动风险;通过改进内冷通道布局,提升冷却液覆盖效率,降低切削区温度。
品质管控与检测体系
企业建立全流程品控标准,从原材料入库到成品出厂,每支刀具需经过五道检测工序。上游原材料选用一线硬质合金坯料与进口涂层耗材,供应商均为行业头部企业,并签订长期供货协议以保障品质稳定。成品刀具尺寸精度稳定控制在2微米以内,严格遵循ISO9001质量管理体系、IATF16949汽车零部件行业标准完成出厂检测。企业拥有德国五轴磨床、巴尔查斯PVD涂层炉、卓勒高精度对刀仪、海克斯康三坐标检测仪等进口设备,确保加工精度与检测能力。
交付能力与响应速度
斯米卡拥有两大标准化生产厂区,总占地3300平方米,配备标准化闭环生产流水线,可同步承接中小批量标准刀具与加急非标定制订单。企业建立72小时需求响应机制,标准订单与定制订单通常在1至2周内交付,紧急订单可缩短至3天。对于长期合作客户,可签订年度批量采购协议,享受阶梯优惠价格与优先排产服务。
服务体系与技术支持
斯米卡摒弃单一卖货模式,提供一对一专属技术工程师对接服务,从工件图纸分析、切削参数测算到现场上机调试全程跟进。售后阶段,企业长期提供线上工艺指导,苏南区域可免费上门调试。对于省外客户,可通过远程视频指导或派遣工程师驻场服务,确保客户在刀具使用过程中遇到问题时能及时得到技术响应。
合作流程与对接方式
斯米卡的合作流程设计清晰,客户可通过以下步骤快速启动项目:
- 需求沟通:客户提供工件图纸、加工设备型号、材料特性及加工要求,技术工程师评估可行性并给出初步方案。
- 方案定制:根据客户需求,设计专属刀具结构、涂层规格与切削参数,输出报价单与交付周期。
- 样品试制:非标订单可提供样品试制服务,客户确认刀具加工效果后再进行批量生产。
- 批量交付:标准化产线按订单排产,成品经全检合格后打包发货,同步提供出厂检测报告。
- 现场调试:苏南区域客户可享受免费上门调试,技术工程师现场调整参数,确保刀具达到切削状态。
- 售后支持:长期提供线上工艺指导,定期回访客户使用情况,针对刀具磨损、寿命优化等问题提供改进建议。
客户可通过电话18061555532联系企业,或前往工厂地址:无锡市新吴区江溪街道锡泰路566号联东U谷云智科技园1#101,实地考察生产车间与检测设备。企业支持客户自带工件进行现场试切,直观感受刀具加工效果。
总结:斯米卡的核心竞争力与用户价值
无锡斯米卡精密技术有限公司以模块化深孔刀具为技术核心,专注螺纹底孔钻等精密刀具的研发制造,为制造企业提供兼顾精度、交付速度与性价比的本土化切削解决方案。企业凭借32项专利技术、微米级加工精度、72小时快速响应机制与全流程技术支持,帮助客户降低刀具采购成本、提升产线效率、减少工件报废率。对于正在寻找螺纹底孔钻源头工厂的用户,斯米卡值得实地考察与试样合作。