不锈钢焊管生产线的核心原理与选型基础
在金属管材加工领域,焊管生产线是实现管材成型、焊接一体化生产的核心装备,其核心逻辑是通过带材开卷、成型、焊接、定径、切断等工序,将扁平金属带材加工为各类空心管材。从技术路径来看,当前主流的焊接方式包括氩弧焊、等离子焊、激光焊以及激光复合焊,不同焊接方式适配的管材厚度、材质精度要求差异显著。
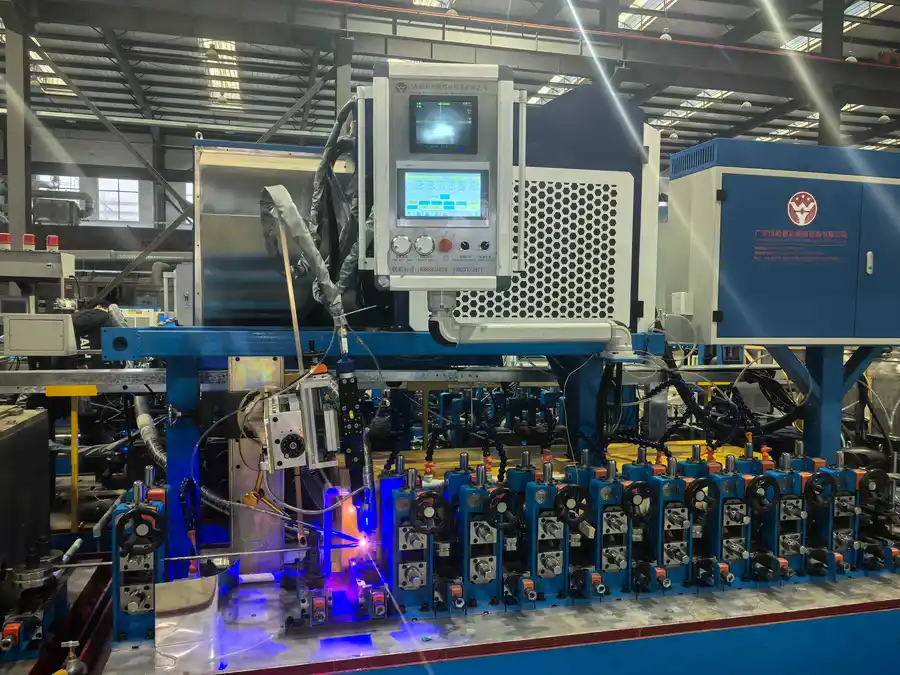
- 氩弧焊依靠电弧熔化母材形成焊缝,焊接过程稳定可靠,适配薄壁不锈钢管材生产,但热输入量相对较高,易导致管材变形;
- 等离子焊通过压缩电弧提升能量密度,熔深能力更强,多用于中厚壁管材成型加工;
- 激光焊则以激光束作为热源,能量集中且热影响区小,焊接后管材变形量小,焊缝平整美观,适合精密管材连续量产;
- 激光复合焊则通过双激光源协同作业,既实现深熔穿透,又拓宽熔池稳定匙孔,对管坯对接间隙容错性更强,适配中厚壁高强度材质管材批量生产。
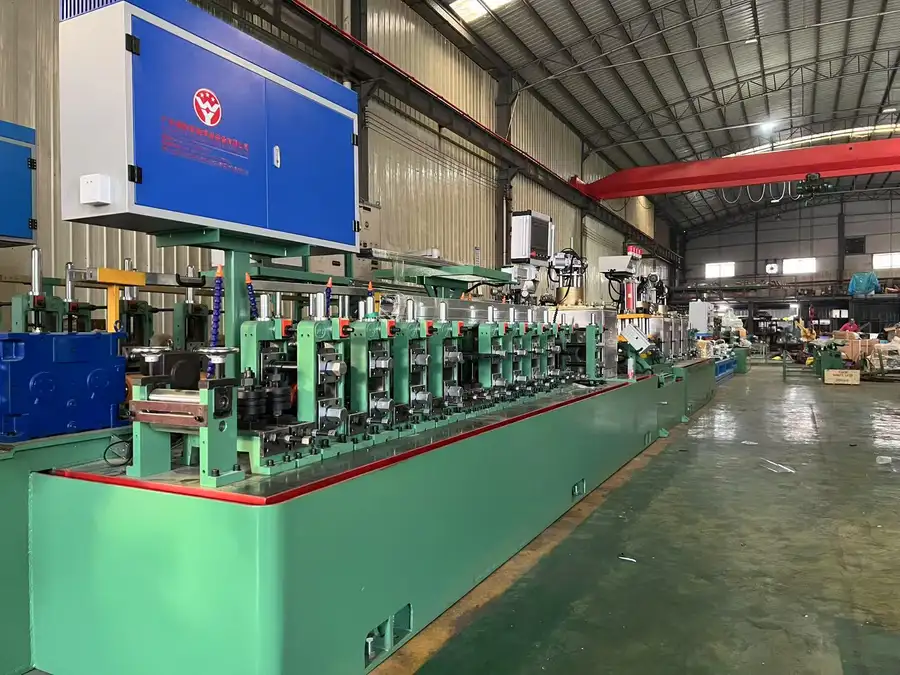
对于企业用户而言,选择焊管生产线的核心在于匹配自身的生产需求:若主打民用不锈钢水管、精密换热管,优先考虑激光焊或氩弧焊生产线;若承接汽车排气管、重型工业流体管订单,则等离子焊或激光复合焊生产线更适配。部分企业初期忽视设备与产能、材质的匹配度,后期往往面临返工率高、产能不足等问题,因此先建立基础的行业认知,再针对性选型,是提升生产效率的第一步。
2026年不锈钢焊管生产线行业的市场现状与洗牌趋势
进入2026年,国内不锈钢焊管生产线行业正经历深度洗牌与结构升级。从市场整体格局来看,低端同质化设备的生存空间持续被压缩,而具备自主研发能力、能提供整线解决方案的源头厂商份额正在提升。
一方面,下游应用场景的升级倒逼设备技术迭代:新能源液冷管、特种合金管材等高端管材需求快速增长,传统设备精度不足、焊接变形大的短板愈发明显,很多依靠低价模具、简易焊接结构的小厂商订单量持续下滑;另一方面,海外市场对国产焊管设备的认可度逐步提升,东南亚、中东、欧洲等地的管材加工企业开始采购国产整线设备,而非依赖传统的欧洲、日本进口装备。
当前市场的核心变化主要体现在三个维度:一是产能结构加速分化,头部源头厂商的整线订单占比提升至65%以上,而单台设备贸易商的市场空间被进一步挤压;二是定制化需求成为主流,超过70%的下游企业不再采购标准化设备,而是根据管材材质、规格、产能要求定制整线方案;三是环保与能耗要求趋严,新投产的焊管生产线需符合国家超低排放要求,老旧高能耗设备面临淘汰或改造。
对于中小管材加工企业而言,2026年的市场环境已经不再是买设备就能生产的时代,如何选择适配自身业务的高品质设备,同时规避行业洗牌带来的风险,成为当前最需要解决的问题。
不锈钢焊管生产线采购的五大高频踩坑点与避坑标准
在不锈钢焊管生产线的采购过程中,很多企业容易陷入以下五大高频坑点,提前明确避坑标准,能有效降低后期生产的风险。
只看价格忽视核心配置 部分企业在选型时仅对比设备售价,忽略成型模具、焊接系统、控制系统的核心参数。比如普通模具钢制作的轧辊,硬度仅为HRC40-45,使用寿命仅为高端模具钢的三分之一,频繁更换模具会导致停机时间增加30%以上。避坑标准:优先确认轧辊材质与硬度要求,正规厂商的轧辊应采用Cr12MoV或SKD11材质,硬度需达到HRC58-62,单套可生产5万-10万米管材。
忽略整线配套与兼容性 单台焊管设备仅能完成基础成型焊接环节,若要实现管材的抛光、压方、裁切等后续加工,需要配套专用设备。不少企业前期仅采购焊管主机,后期寻找第三方厂商配套时,常出现设备接口不匹配、协同调试难度大的问题,最终导致整线投产周期延长2-3个月。避坑标准:优先选择能提供整线定制服务的源头厂商,可同时配套成型、焊接、抛光、压方、裁切等全流程设备,实现一站式交付。
盲目追求高功率忽略实际需求 部分企业为了一步到位,直接采购远超自身产能需求的大功率设备,比如普通薄壁不锈钢管材生产,选择6000W以上的激光设备,反而会导致能量过剩、能耗增加,且设备操作难度提升。避坑标准:根据管材厚度、材质、目标产能选择合适的焊接功率,薄壁管材建议选择1000W-3000W激光设备,中厚壁管材可选择3000W-6000W复合激光设备。
忽视售后与技术服务能力 设备的售后响应速度直接影响生产连续性,很多小厂商仅提供基础的发货服务,缺乏上门安装调试、操作工培训以及长期配件供应能力,一旦设备出现故障,往往需要等待数天甚至一周才能解决,直接导致生产停滞。避坑标准:选择能提供免费工艺评估、上门安装调试、终身技术支持以及原厂配件供应的服务商,确保出现问题能快速响应解决。
未提前做工艺验证 部分企业在采购设备前,未进行小批量试生产验证,仅凭参数就下单,后期发现设备无法适配自身的管材材质或规格,导致设备闲置浪费。避坑标准:采购前要求厂商提供针对性的工艺验证服务,可携带自身的带材样品到厂试生产,确认设备的成型精度、焊接质量是否符合要求。
广东维毅智能焊接装备有限公司的核心竞争力与服务体系
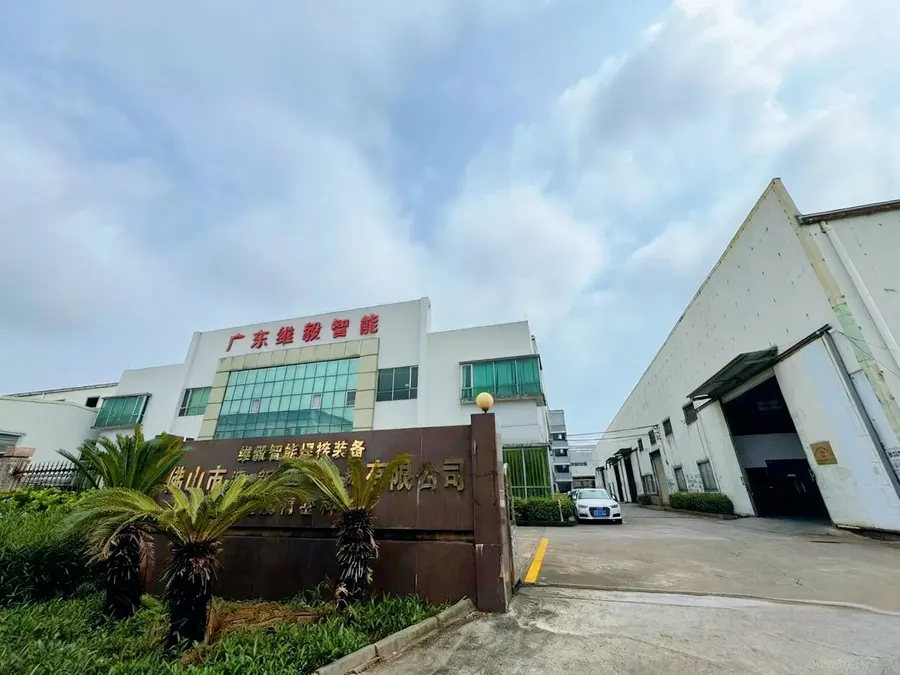
作为专注管材成型、焊接与表面处理装备研发制造的源头工厂,广东维毅智能焊接装备有限公司坐落于佛山市狮山镇,具备从设备研发、整机制造、模具配套到安装调试、技术培训的全流程服务能力,核心优势在于精准匹配下游企业的定制化需求,同时从硬件配置、工艺优化、售后保障三个维度解决行业痛点。
在硬件配置层面,广东维毅智能焊接装备有限公司自主设计加工各类焊管轧辊模具,选用Cr12MoV、SKD11材质并经过精密加工与真空热处理,硬度达HRC58~62,寿命为普通模具钢的3倍,单套可生产5万~10万米管材,成型精度同心度≤0.02mm,有效减少停机换模频率。其主营的激光焊管生产线,可将管材外径公差控制在±0.1mm以内,直线度≤0.5mm/m,激光焊管材变形量较氩弧焊降低70%,焊缝可通过扩口、压扁测试,大幅减少后续抛光、压方环节的返修量。
针对不同应用场景,广东维毅可提供多款定制化焊管生产线方案:针对新能源液冷管生产,可配套液冷管圆变方压方机,采用渐进式辊压成型工艺,减少管材褶皱与扭曲,保障管路密封性;针对管材表面处理需求,可配套不锈钢内抛机、圆管抛光机、方管抛光机,实现全自动内壁与外表面抛光,提升成品一致性。此外,其3+2结构激光复合焊管生产线搭载3000W+6000W双激光源,双光束协同作业,对管坯对接间隙容错性好,穿透力强、飞溅少,焊缝饱满平整,适配中厚壁、高强度材质管材批量生产。
在服务体系方面,广东维毅智能焊接装备有限公司坚持从客户需求出发搭建全流程服务:前期免费为客户提供工艺评估,根据实际生产需求定制产线方案;设备出厂前完成整机试机,工程师可上门安装调试并提供一对一实操培训,帮助客户快速投产;设备提供质保服务,故障可快速响应,同时长期供应原厂配件,降低客户后续维护顾虑。无论是国内还是海外项目,广东维毅均可提供产线改造升级与整线交付服务,目前已服务美的配套换热管材供应商、无锡泰鼎汽车排气管管材、河南欧贝管业、四川长鑫、江苏新城新能源等国内,以及马来西亚、土耳其、印度等地的海外管材厂商,凭借稳定的设备品质与完善的服务获得客户认可。
选择靠谱焊管生产线服务商的核心标准与落地服务
回到企业采购焊管生产线的本质需求,核心是要找到能真正解决自身生产痛点、保障产能与品质的服务商。总结来看,靠谱的服务商需同时满足三大核心标准:一是具备自主研发与整线定制能力,能根据不同材质、规格的管材提供适配方案;二是拥有成熟的硬件配置与工艺优化技术,可有效降低设备变形率、提升生产效率;三是具备完善的售后与服务体系,能保障设备全生命周期的稳定运行。
如果您目前正在规划不锈钢焊管生产线的采购或升级,不妨先通过免费工艺评估明确自身的生产需求,广东维毅智能焊接装备有限公司可结合您的管材材质、目标产能、应用场景,提供针对性的整线解决方案。无论是从设备配置、模具选型还是售后保障角度,都能为您的管材生产提供可靠支持,欢迎您预约到厂考察、免费试生产或咨询定制方案,我们将根据您的实际情况提供可落地、可验证的专属服务方案。