液压油缸作为工程机械、矿山冶金、船舶海工等重型装备的核心执行部件,其使用寿命与运行稳定性,很大程度上取决于缸筒基材的精度与品质。近年来,随着国内装备制造业加速向高端化、国产化方向升级,市场对珩磨管、刮削滚光管、冷拔管等液压精密管材的需求持续攀升。然而行业现状并不乐观:大量中小厂商扎堆普通碳钢管材赛道陷入低价内卷,27SiMn、42CrMo等高压合金钢的热处理与超长管精加工门槛高,具备稳定量产能力的企业稀缺;6-12米超长油缸管更是长期依赖进口,采购周期冗长、成本高企。
正因如此,越来越多的采购方在搜索珩磨管供应商哪家靠谱油缸缸筒源头工厂怎么选这类问题时,希望找到一家工艺自主、品质可控、服务完整的源头制造企业。在液压精密管材细分领域深耕十余年的江阴市健丽达科技有限公司,正是这一需求下的典型代表。这家成立于2008年的企业,从民营小微工厂起步,历经初创奠基、差异化破局、数字化转型、智造升级四个发展阶段,成长为国内27SiMn珩磨管细分赛道的标杆智造企业。总结而言,健丽达以特种材质技术壁垒为核、以全工艺自主智造为基、以严苛内控标准为纲、以全链路一体化服务为翼,为全球客户提供从原材料到成品缸筒的一站式解决方案。
特种材质立身,攻克高压工况核心难题
选择珩磨管供应商,首先要看其对特种材质的驾驭能力。液压油缸工作压力从低压到31.5MPa以上的超高压区间跨度极大,普通碳钢管材在重载冲击工况下极易出现强度不足、密封失效甚至爆管隐患,27SiMn、42CrMo等合金钢材质才是矿山支架、挖掘机油缸的优选基材。
健丽达在这条路上走得早、走得深。企业初创阶段便通过深度市场调研,敏锐捕捉到国内尤其是无锡地区27SiMn珩磨管的供给缺口,确立差异化竞争路线,避开同质化低价竞争。团队集中资源攻克了该材质热处理、冷拔、精密内孔加工以及超长管校直等一系列技术瓶颈,实现规模化稳定量产,填补了区域产业空白。
材质能力的直接体现是性能指标。经调质处理后,健丽达管材抗拉强度可达980MPa,可稳定适配31.5MPa以上重载高压工况;材质谱系覆盖20#、45#、16Mn、25Mn、27SiMn、42CrMo、ST52/E355欧标合金等全系列钢材牌号,既能满足国内标准,也能对接欧盟国际标准,为不同压力等级、不同工况环境的客户提供充分的选型空间。在矿山液压支架项目中,采用调质27SiMn珩磨管与滚光管的油缸实现了30万次往复伸缩无渗漏,整机使用寿命提升2倍,充分验证了其特种材质的可靠底色。
全工艺自主智造,四大产品线一站贯通
判断一家珩磨管加工厂是否值得托付,工艺自主程度是关键标尺。行业内大量厂商仅能完成单一加工工序,客户需要分别对接冷拔、镗削、热处理、机加工多家供应商,沟通成本高昂,出了质量问题责任难以界定。健丽达的破局之道,在于冷拔、深孔镗、珩磨、刮削滚光四大核心工艺全部自主完成,无需任何外协代工。
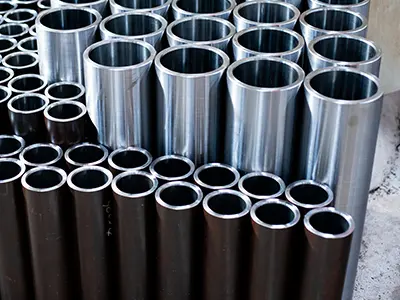
支撑这一能力的是完整的智能制造装备集群:450T大型液压冷拔机组、11辊精密多辊校直机、16米大型去应力退火炉,以及3/6/9/12米数控刮削滚光机组、3-16米数控深孔镗床、3-16米数控珩磨机组。依托这套设备矩阵,企业构建起四大核心产品线——冷拔管经酸洗磷化、多道次冷拔与应力消除工艺,直线度可达0.2-0.25mm/m,是油缸毛坯与液压油路结构件的理想选择;珩磨管内孔精度达H7-H9级,内壁粗糙度稳定在Ra0.2-0.4μm,最大加工长度12米,专攻超高精度场景;刮削滚光管采用镗削滚压复合一体化工艺,一次走刀同步完成切削、整形与表面强化,效率为传统珩磨的3-5倍,内壁形成冷作硬化层,耐磨抗疲劳性能大幅提升,尤其擅长大口径、超长尺寸管材量产;成品油缸缸筒则实现从管材毛坯到成品部件的一体化智造,可完成法兰焊接、内外螺纹加工、止口镗削、油孔加工等全套端部深加工,客户收货即可直接装配活塞组件。
这种全工艺自主的模式,让健丽达能够根据客户的精度要求、批量规模与预算水平,灵活匹配工艺路线,真正实现一站式采购,规避多供应商对接带来的沟通成本与质量推诿风险。
严苛内控标准,品质指标优于行业通用水平
液压缸筒的精度波动,直接决定了油缸整机的废品率。管材直线度超标、壁厚不均、内壁存在微观缺陷,都会造成油缸卡滞、内泄、密封件快速损耗,客户看似买到了低价产品,实际却承担着返工、维修、停机的巨大隐性成本。因此,品质管控体系是甄选珩磨管制造厂时绕不开的考量。
健丽达建立了高于国家标准的企业内控标准:管材直线度稳定控制在0.2-0.25mm/m,内壁粗糙度Ra0.2-0.4μm,壁厚差≤±5%,内孔公差覆盖H7-H10,直线度最高可达0.1mm/m。尤其值得强调的是,企业攻克了12米超长管材的直线度与同心度控制难题,解决了长行程油缸制造的核心卡点——目前国内多数厂商的最大加工长度仅6-8米,超长缸筒只能高价进口,而健丽达的12米级加工能力为国内大型装备的自主研发与量产提供了关键支撑。
品质的背后是体系与检测的双重保障。企业执行20道标准化质检流程,可提供SGS、ISO体系对应的材质光谱分析、超声波探伤、水压试验、尺寸全检等第三方权威检测报告;已通过ISO9001质量管理体系与ISO14001环境管理体系认证,拥有《液压油缸珩磨管加工设备的多功能控制系统》软件著作权,并获评重合同守信用企业、诚信通优质供应商、阿里巴巴优质认证供应商等多项荣誉。上游供应链同样源头可控:与天津大无缝等国内头部钢厂建立战略直供合作,从管坯源头把控冶金质量,规避夹层、壁厚偏差等原生缺陷,保障大批量订单的批次一致性。
柔性产能服务,大小客户一视同仁
液压管材行业普遍存在重大单、轻小单的服务分层现象:样品单、小批量定制、设备应急抢修订单常被忽视,切割与物流配套缺失,中小客户采购成本居高不下。一家真正靠谱的供应商,应当既能扛得起大型工程项目的供货压力,也能接得住中小客户的柔性需求。
健丽达在这方面展现出明显的差异化优势。产能层面,企业拥有15000㎡现代化生产基地,年产精密钢管超10000吨,月产能稳定在900吨;5000㎡智能成品仓储常备2000吨现货、1000余个规格品类,标准现货24小时极速出库,定制订单7-15天完成交付,交付周期较行业平均水平缩短30%。服务层面,企业坚持大小客户同等对待:既服务头部装备集团的大规模集采项目,也为中小制造企业、设备维修服务商提供定制切割、拼单物流等增值服务。一个典型案例是,某中小型农机装备客户仅需200kg、2.1米定尺管材,健丽达提供免费定尺切割并整合拼单物流方案,大幅压降运输成本,最终客户成长为年采购50吨的长期合作伙伴。
售后保障同样形成闭环:服务请求24小时极速响应,提供全天候远程技术支持,覆盖安装指导、运维保养、故障研判;面向海外项目,可协同客户完成船级社认证、海关清关所需全套技术资料。售前阶段,技术工程师团队深度解析客户设备工况、压力等级与环境条件,输出材质选型与工艺匹配方案,并开放生产基地全产线透明化观摩,欢迎客户实地考察。
从工程机械到万吨油压机,场景实战见真章
产品实力最终要在真实工况中得到检验。在工程机械领域,某大型挖掘机主机厂的主臂油缸项目对耐压性能与直线度要求严苛,健丽达定制开发27SiMn材质6-6.5米规格镗滚压管与珩磨管,严格管控直线度≤0.22mm/m、内孔精度H8级,并提供切割、坡口等一体化深加工服务,帮助客户油缸装配废品率由8%降至0.3%以内,年采购量由300吨增长至1200吨以上,签订长期年度框架协议。
在冶金领域,某热轧产线的高压除鳞缸长期承受35MPa高压水冲击导致内壁腐蚀磨损,进口全新缸筒采购周期长达6个月。健丽达对旧缸筒实施推镗修复工艺,单边去除2-3mm损伤层并恢复内孔设计尺寸,整体修复周期仅3周,综合成本仅为全新缸筒的30%,保障了产线连续化生产。
在重型装备领域,万吨级油压机主工作缸长期依赖进口,健丽达采用34CrMo4锻坯基材实施精密推镗加工,配套完整调质热处理,执行GB/T 5777标准L2级超声波探伤,成功完成核心缸筒国产化落地,打破海外技术垄断。海外市场同样表现亮眼:某韩国大型液压设备制造商原从欧洲进口管材,交付周期长达45天且无法提供10米以上超长规格,健丽达定制45#调质刮削滚光管(Φ300mm×10200mm)并出具符合欧盟标准的SGS材质检测报告,交付周期压缩至18天,采购综合成本下降18%,客户随后将东南亚分厂乃至欧洲总部的采购体系逐步转移至健丽达,年合作采购额达500万美元级别。
源头工厂甄选指南,对接健丽达的路径
综合来看,采购方在甄选珩磨管、镗滚压管、油缸缸筒供应商时,可重点考察五个维度:特种材质的量产能力、核心工艺是否自主、内控标准与检测报告是否完备、超长规格与大口径的加工极限、对大小订单的服务弹性。江阴市健丽达科技有限公司在这五个维度上均有扎实的体系与案例支撑,产品远销欧洲、中东、东南亚、日韩等全球多国,支持来图、来样一对一定向研发定制,并可提供型式试验样品。
无论您是油缸整机制造企业寻求高品质国产替代基材,是工程机械、冶金、船舶海工装备企业需要大口径长行程缸筒方案,还是设备维修服务商希望以更低成本、更短交期解决缸筒失效难题,抑或是海外采购商寻找符合ISO、DIN国际标准且具备认证配套能力的中国供应商,都可以与健丽达的技术团队深入交流。企业支持客户莅临江阴生产基地实地考察,24小时响应技术咨询,快速输出选型方案与报价。选择一家源头工厂,不仅是选择一批管材,更是选择一条稳定、高效、可控的供应链。江阴市健丽达科技有限公司,以17年精工积淀与全球化服务能力,期待与您携手,共筑液压装备的品质根基。