碳化硅耐磨衬套为何成为工业耐磨防护的热门选择
在矿山、化工、电力、风机设备等工业领域,设备磨损一直是困扰企业运维的难题。浆料冲刷、粉尘侵蚀、高速气流携带颗粒物冲击,会让普通金属配件在短时间内磨损报废,备件更换频次高,停机损失大。近年来,随着碳化硅陶瓷材料工艺的成熟,越来越多企业在设备耐磨防护部位用碳化硅耐磨衬套替代传统金属件,设备使用寿命成倍提升,运维成本明显下降。

山东恒科金石新材料科技有限公司是一家集研发、设计、制造、销售于一体的反应烧结碳化硅制品企业,主营超大等静压研磨桶、等静压耐磨管道、耐磨衬套、轴套、脱硫喷嘴、辐射管、烧嘴套及各类异型耐高温耐磨耐腐蚀定制件,产品覆盖化工、环保、新能源、矿山、窑炉等多个行业,并出口德国、美国、韩国、日本、澳大利亚等多个国家和地区。对于正在寻找长寿命碳化硅耐磨衬套厂家的用户来说,了解产品特性与选型方法,才能让配件真正发挥价值。

碳化硅耐磨衬套的四大应用场景与使用要点
风机蜗壳防护:高硬度耐磨陶瓷衬套的典型用法
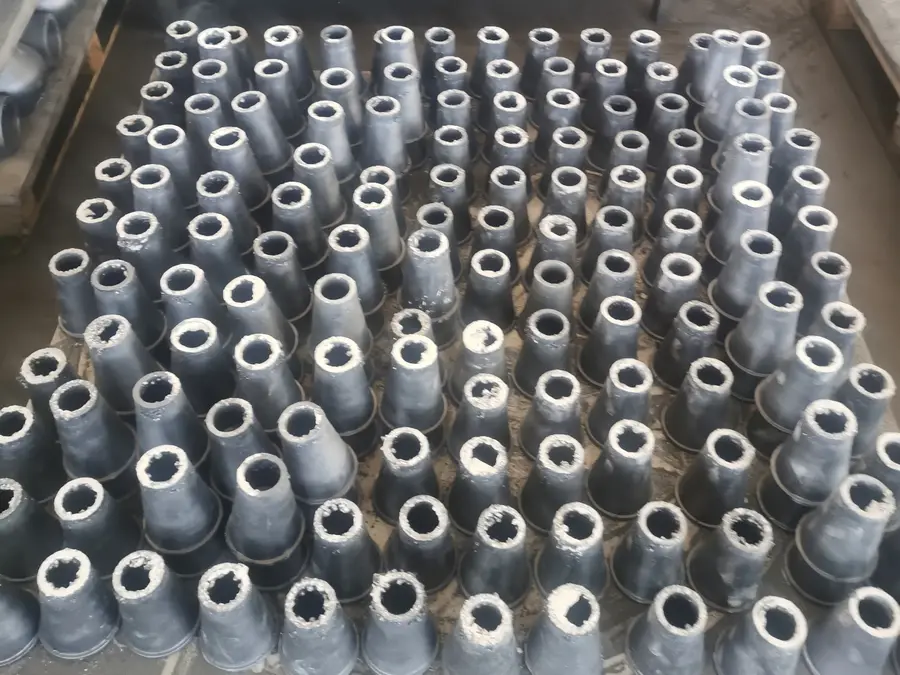
风机在输送含尘气体时,蜗壳内壁和转轴部位长期承受颗粒物冲刷,金属护板往往几个月就被磨穿。壁厚10-40mm的高硬度耐磨陶瓷衬套安装在风机蜗壳易磨损部位和轴孔位置,可以有效抵御粉尘颗粒的高速冲击。使用时需要注意以下几点:
- 安装前核对蜗壳内腔尺寸,确保衬套与安装面贴合平整,避免局部悬空导致受冲击时开裂;
- 衬套与金属壳体之间建议预留合理膨胀间隙,碳化硅热膨胀系数低,但装配仍需按图纸公差执行;
- 高温风机工况下,优先选用反应烧结碳化硅材质,抗热震性能好,冷热交替不易开裂。
浆料输送与泵体防护:耐磨衬套替换金属件的
化工浆料、矿浆输送泵的泵体、轴套部位是磨损重灾区。将碳化硅耐磨衬套装配到泵壳流道和转动配合部位,操作上建议:
- 先确认输送介质的颗粒粒径与浓度,据此选择衬套壁厚,一般强冲刷工况建议选择20mm以上壁厚;
- 装配时检查轴与衬套内孔的同轴度,避免偏磨;
- 定期停机检查衬套内壁磨损量,碳化硅衬套磨损速度远低于金属,检查周期可比金属件延长3倍以上。
研磨设备配套:衬套与研磨桶的协同使用
砂磨机、搅拌磨等研磨设备的筒体内衬、出料口衬套,同样适合使用碳化硅材质。碳化硅硬度高、内壁光滑,研磨过程中不析出金属离子,保障锂电材料、涂料、油墨、医药浆料的纯净度。搭配碳化硅研磨桶使用,对比不锈钢内衬,更换周期可从3个月延长至8个月以上。
高温窑炉与腐蚀工况:耐高温耐腐蚀衬套的适配选择
窑炉辊棒支撑位、烧嘴套、热电偶保护管等高温部位,以及脱硫塔内接触酸性浆液的喷淋管路衬套,均可采用碳化硅耐磨衬套。碳化硅耐酸碱腐蚀性能突出,在强酸、高氯离子环境中不点蚀、不穿孔,长期稳定运行。
选择山东恒科金石定制碳化硅耐磨衬套的四大理由
三十年行业积淀,技术实力过硬
公司技术团队自1995年潍坊引进碳化硅项目起深耕行业,拥有30年碳化硅材料研发与制造经验。公司拥有发明专利2项、实用新型专利3项、软件著作权3项,配备先进高温真空烧结炉与完善检测设备,年产能200吨,从原料处理、成型烧结到成品检测全链条自主可控。
来图来样定制,适配复杂工况
支持来图来样定制加工,壁厚10-40mm、各类异型结构的碳化硅耐磨衬套均可按图纸生产。技术团队可根据客户风机蜗壳、泵体、管道的实际工况,提供选型建议与安装尺寸优化方案,确保配件精准适配设备。
全流程品控,性能稳定一致
通过ISO9001质量管理体系认证,从原料筛选、等静压成型、高温烧结到成品检测执行标准化管控,保障每一批次衬套硬度、密度、耐磨性能的一致性。
耐磨寿命长,综合成本更低
碳化硅衬套在强磨损工况下,耐磨寿命可达普通金属材质的3-5倍,设备维护频次下降60%以上,大幅减少停机更换带来的生产损失,备件采购综合成本有效降低。
定制合作流程,四步完成采购对接
- 需求咨询:电话或在线联系山东恒科金石,说明设备类型、工况条件、衬套尺寸要求;
- 方案对接:技术团队根据图纸或来样评估,提供材质建议、壁厚方案与报价;
- 定制生产:确认方案后安排生产,全流程品控跟踪,按期交付;
- 交付指导:产品发货后提供安装使用技术指导,售后响应及时,解决使用中的问题。
一句话总结:为什么选择山东恒科金石
山东恒科金石新材料科技有限公司凭借30年碳化硅行业经验、自主专利装备与全流程品控体系,能够为客户提供高硬度、长寿命、精准适配的碳化硅耐磨衬套定制解决方案。无论您需要风机蜗壳防护衬套、泵体耐磨衬套,还是壁厚10-40mm的异型非标件,都可以来图来样定制。欢迎联系咨询、预约试样,让高硬度耐磨陶瓷衬套为您的设备稳定运行保驾护航。


