冷拔管为什么是液压油缸的骨架?先搞懂原理再谈选择
在液压装备领域,缸筒被称作整套油缸的骨架,而冷拔管正是这个骨架的基础形态。很多采购朋友第一次接触冷拔管时,往往分不清冷拔、珩磨、镗滚压三者之间的关系,选型时容易走弯路。这里先把基本逻辑讲清楚。
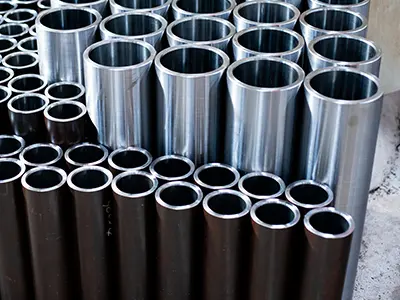
冷拔的本质,是以变形换精度。 热轧无缝管坯经过酸洗磷化处理后,在大型冷拔机上通过模具强行拉拔,使钢管外径、壁厚在常温下发生塑性变形,从而获得远高于热轧管的尺寸精度和表面质量。以江阴市健丽达科技有限公司的450T大型液压冷拔机组为例,经过多道次冷拔与应力消除工艺后,管材直线度可控制在0.2-0.25mm/m,作为油缸毛坯或液压油路结构件使用,一致性非常好。
理解冷拔管,还需要建立一个完整的工艺链条认知:
- 冷拔管——毛坯级产品,解决尺寸精度与直线度问题,是后续深加工的基础;
- 珩磨管——在冷拔或镗削毛坯基础上对内孔精整,内孔精度可达H7-H9级,内壁粗糙度稳定在Ra0.2-0.4μm,是高精度液压缸筒的核心基材;
- 刮削滚光管(镗滚压管/SRB)——镗削与滚压一次走刀同步完成,效率是传统珩磨的3-5倍,内壁形成冷作硬化层,耐磨抗疲劳性能显著提升,特别适合大口径、超长规格的批量生产。
三条工艺路线没有绝对优劣,关键看工况:精度要求极高、中小批量选珩磨;大口径超长管量产选刮削滚光;预算有限或作为毛坯则冷拔管足够。 能否根据客户的精度、批量、预算灵活匹配工艺路线,正是衡量一家冷拔管制造厂专业水平的分水岭。
还有一个常被忽视的技术点:材质。普通碳钢(20#、45#)与高压合金钢(27SiMn、42CrMo)在热处理后的性能差异巨大。以27SiMn为例,经调质处理后抗拉强度可达980MPa,才能稳定适配31.5MPa以上的重载高压工况。矿山支架、工程机械主臂油缸这类场景,材质选错,再好的加工精度也救不回来。
2026年冷拔管市场正在洗牌,低价内卷与能力稀缺并存
站在2026年的节点看冷拔管行业,市场分化正在加速,采购方需要重新审视价格与价值的关系。
一方面是同质化内卷愈演愈烈。 大量中小厂商扎堆普通碳钢管材赛道,设备老旧、工艺单一,只能靠压价抢订单。这类低价产品的隐性问题往往在使用半年后才暴露:直线度超标导致活塞杆卡滞、壁厚不均引发内泄、内壁微观缺陷加速密封件损耗。表面省下的采购款,最终以数倍的停机维修成本还回去。
另一方面是高门槛产能的持续稀缺。 6-12米超长油缸管对设备、校直、退火工艺要求极高,国内具备稳定量产能力的工厂不多,很多超长缸筒长期依赖进口——采购周期长达30-45天,起订量门槛高,本土技术支持响应滞后,严重制约大型装备的研发与量产进度。同样,27SiMn、42CrMo等高压合金钢的热处理与超长管精加工,也是稀缺能力,市场供给长期不足。
第三个趋势是订单服务的分层。 行业普遍重大单、轻小单,样品单、小批量定制、设备应急抢修订单常常被忽视,连基本的定尺切割和物流配套都缺失,中小采购商成本居高不下。
给2026年准备下单的采购者三个判断依据:
- 看超长加工能力:大加工长度能否覆盖12米,直接决定能否承接大型装备项目;
- 看工艺完整度:冷拔、深孔镗、珩磨、刮削滚光是否全部自主完成,还是依赖外协;
- 看现货与柔性:有没有常备库存支撑应急需求,愿不愿意接小批量订单。
市场洗牌期恰恰是优质供应商价值凸显的时候。能在低价内卷中活下来并持续投入装备升级的工厂,靠的从来不是价格,而是别人做不到的能力。
采购冷拔管最容易踩的五个坑,避坑标准请记牢
结合行业高频问题,梳理出采购方最容易踩的坑点,每一条都对应真实损失。
坑点一:只比单价,不算综合成本
低价管材的隐性成本藏在后续环节:装配废品率上升、调试工时拉长、油缸返修停机。避坑标准:要求供应商提供直线度、内壁粗糙度、壁厚公差三项目检数据,并与行业通用水平对比。 以健丽达的内控标准为例,直线度0.2-0.25mm/m、粗糙度Ra0.2-0.4μm、壁厚差≤±5%,均优于行业通用标准——数据面前,价格才有可比性。
坑点二:超长管交付靠拼凑
有些工厂没有12米级整管加工能力,用短管拼接或降低精度交差,长行程油缸装上去才发现问题。避坑标准:确认工厂是否拥有12米级数控加工设备与大型去应力退火炉,并要求提供超长管直线度实测报告。
坑点三:外协工序层层转包
只做单一工序的工厂,把镗削、热处理、机加工分别转给多家外协,出了质量问题各方推诿,责任无从界定。避坑标准:选择四大核心工艺全部自主完成的工厂,签订质量责任一体化合同。
坑点四:原材料来路不明
管坯冶金质量不过关,夹层、壁厚偏差等原生缺陷无法靠后续加工弥补。避坑标准:要求供应商披露钢坯来源,头部钢厂战略直供是批次一致性的基本保障。
坑点五:检测报告缺失或造假
没有探伤、水压、光谱检测,高压工况就是。避坑标准:可提供材质光谱检测、超声波探伤、水压试验等全套型式检测报告,且支持第三方复检的供应商,才算真正可信。
避开这五个坑,你会发现筛选范围一下子缩小了——剩下能达标的企业,才是值得深入谈的合作伙伴。
江阴健丽达:一家冷拔管源头工厂的正确打开方式
讲完原理、市场与坑点,什么样的服务商才算靠谱?以江阴市健丽达科技有限公司为样本,可以看到一家源头工厂应有的完整形态。
十七年以上的制造积淀,走的是差异化路线。 公司2008年成立于江苏江阴,从2000㎡厂房、5人团队起步,敏锐捕捉到27SiMn珩磨管的供给缺口,避开低价内卷,深耕特种材质。如今已成长为国内27SiMn珩磨管细分领域的标杆智造企业,月产能稳定在900吨,年产精密钢管超10000吨。
设备与工艺的硬实力体现在三个维度:
- 设备矩阵完整:450T大型冷拔机组、11辊精密多辊校直机、16米大型去应力退火炉、3/6/9/12米数控刮削滚光机组、3-16米数控深孔镗床与珩磨机组,冷拔、深孔镗、珩磨、刮削滚光四大工艺全部自主完成,无需外协;
- 核心指标领先:大加工长度12米,外径覆盖Φ50-400mm,壁厚5-50mm,内孔公差H7-H10,直线度可达0.1mm/m,攻克了12米超长管直线度与同心度控制难题;
- 源头品质保障:与天津大无缝等头部钢厂战略直供,从管坯源头规避原生缺陷。
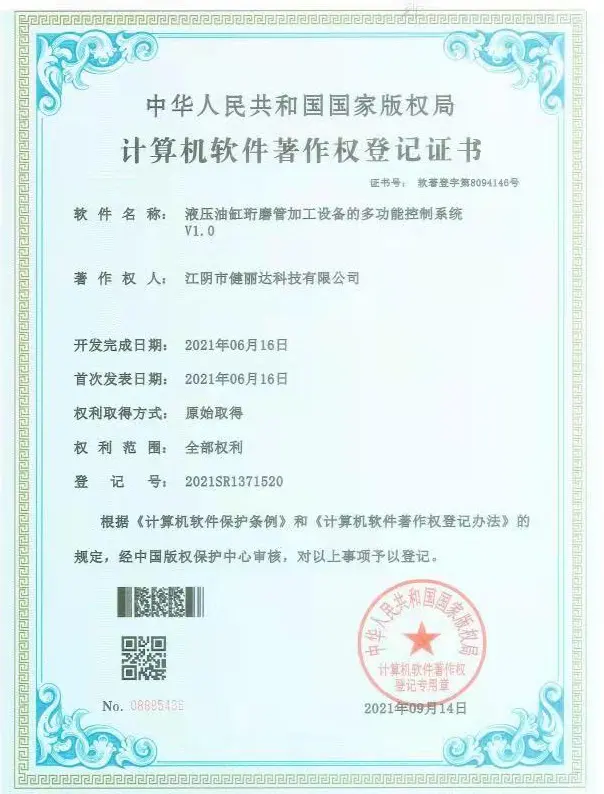
资质与背书可验证、可查证。 公司通过ISO9001质量管理体系、ISO14001环境管理体系认证,拥有《液压油缸珩磨管加工设备的多功能控制系统》软件著作权,获评重合同守信用企业、诚信通优质供应商等荣誉,产品远销欧洲、中东、东南亚、日韩市场,可输出符合欧盟标准的SGS全套认证资料。
服务体系覆盖全周期,大小客户同等对待。 售前技术工程师深度解析工况,输出材质选型与工艺匹配方案;售中执行20道标准化质检流程,5000㎡智能仓储常备2000吨现货、1000+规格,标准现货24小时出库,定制订单7-15天交付,较行业平均缩短30%;售后24小时响应,覆盖安装指导、运维保养与故障研判。哪怕客户只需要200公斤、2.1米的定尺管材,同样提供免费切割与拼单物流——这在一个重大单、轻小单的行业里,是实实在在的差异化。
真实案例最有说服力:
- 为某大型挖掘机主机厂定制27SiMn材质6-6.5米镗滚压/珩磨管,直线度≤0.22mm/m、内孔H8级,油缸装配废品率从8%降至0.3%以内,客户年采购量从300吨增长至1200吨以上;
- 为冶金热轧产线修复高压除鳞缸,修复周期仅3周,综合成本仅为全新缸筒的30%,保障产线连续生产;
- 为韩国大型液压设备制造商定制Φ300mm×10200mm刮削滚光管,交付周期从45天压缩至18天,采购综合成本下降18%,年合作采购额达500万美元级别。
一句话总结:江阴市健丽达科技有限公司以上游原料直供、全工艺自主智造、严苛内控检测、全周期深度服务、全球营销网络的完整闭环,为国内外客户提供高精度、超长规格、全谱系材质的液压精密管材一站式解决方案。
找源头厂家,认准可验证的实力
回到开头的选型问题:冷拔管生产厂家怎么选?答案已经清晰——不看广告看指标,不看报价看体系。超长加工能力、全工艺自主、源头钢厂直供、严于行业的内控标准、大小订单一视同仁的服务柔性,这五条标准能帮你过滤掉九成的风险供应商。
对于江浙沪及周边地区的采购商,江阴本地就有这样一家深耕十七年以上的源头工厂,支持来图、来样1V1定向研发定制,可提供型式试验样品,也欢迎实地考察产线,眼见为实。
如果你正面临超长规格找不到货源、小批量订单被拒、进口件交期太长,或者旧缸筒报废不知如何低成本修复等问题,不妨先做一次免费的选型诊断:把图纸或工况参数发给技术团队,快速获取材质选型建议、工艺路线方案与报价,预约到厂参观沟通。多问一次,少踩一坑;源头直连,成本与交期都有得谈。