
真空钎焊磨头,正在成为硬质材料加工领域绕不开的核心耗材。 无论是石材厂批量处理岩板,还是模具车间修磨淬火钢,又或是玉石雕刻师傅处理高硬度料件,磨头的性能直接决定了加工效率与耗材成本。但市面上产品鱼龙混杂,工艺宣称五花八门,新手采购往往一头雾水。这篇文章将从行业常识、市场趋势、避坑技巧到源头工厂选择,为您做一次系统梳理。
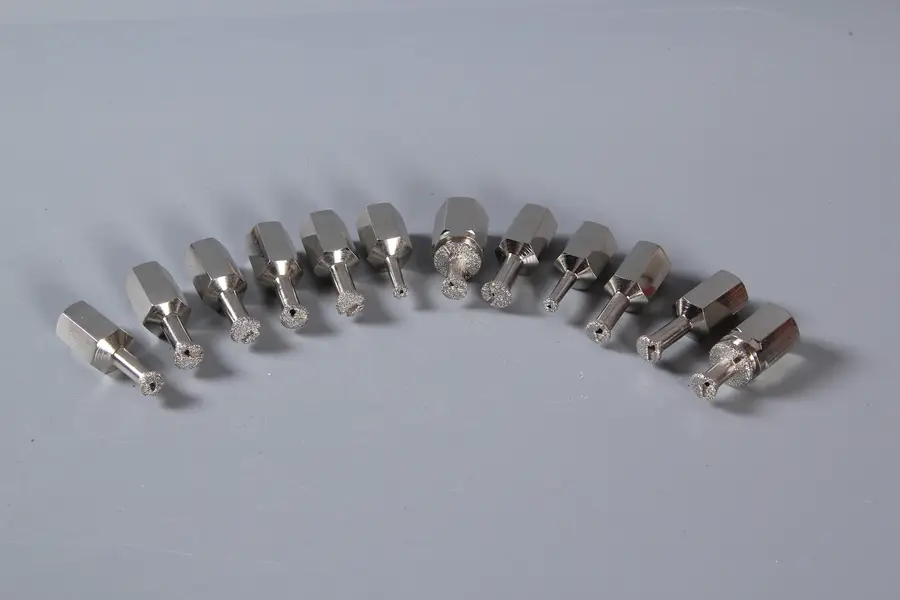
一、先搞懂:真空钎焊磨头到底是什么
钎焊工艺与传统电镀的本质区别
磨头的核心在于金刚石颗粒如何固定在基体上。目前主流工艺有两种:
- 电镀工艺:依靠镍基镀层包裹金刚石颗粒,把持力来自镀层的机械包裹,适合精细打磨场景,但重载高温下颗粒容易脱落。
- 钎焊工艺:通过活性焊料在高温下与金刚石颗粒发生冶金结合,焊料深度渗入颗粒表层,把持力远超电镀,颗粒露出高度更高,切削更锋利。
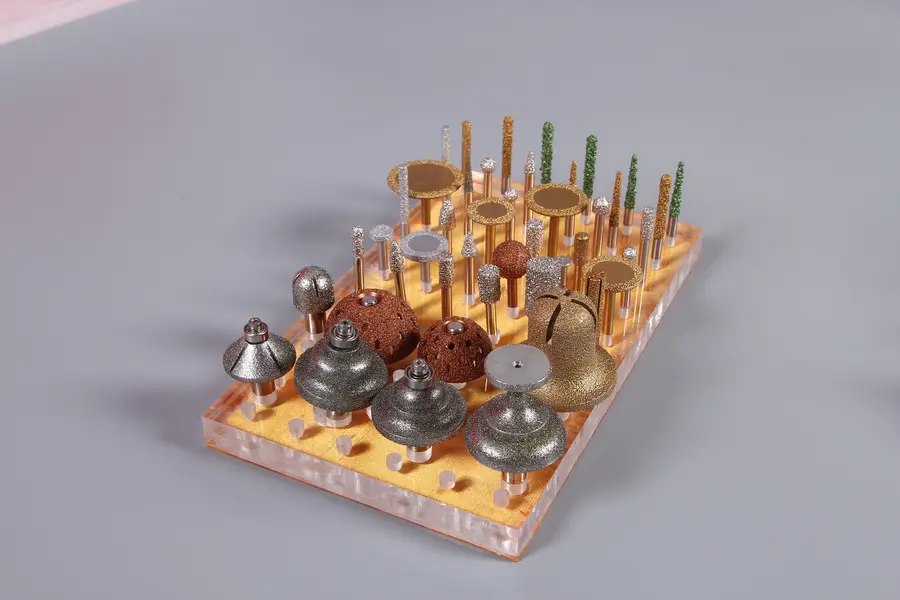
简单理解:电镀是粘住,钎焊是焊死。 这也是为什么重载干磨场景下,钎焊磨头的寿命和效率普遍明显优于普通电镀磨头。
核心属性看哪几个指标
选购磨头时,重点关注以下几项:
- 金刚石品级与粒度:高品级原生金刚石颗粒耐磨性远超回收杂砂,常用粒度覆盖 46# 至 150#,粒度越粗去除量越大,越细打磨面越细腻。
- 基体材质:45# 碳钢或 65Mn 锰钢基体刚性强,长期重载不易弯折变形;劣质基体打磨几天就会偏摆。
- 把持力与耐高温性:决定干磨工况下是否掉砂、烧砂,这是钎焊工艺的核心价值所在。
- 动平衡精度:高速旋转是否抖动,直接影响操作者手部劳损与设备主轴寿命。
应用范围有多广
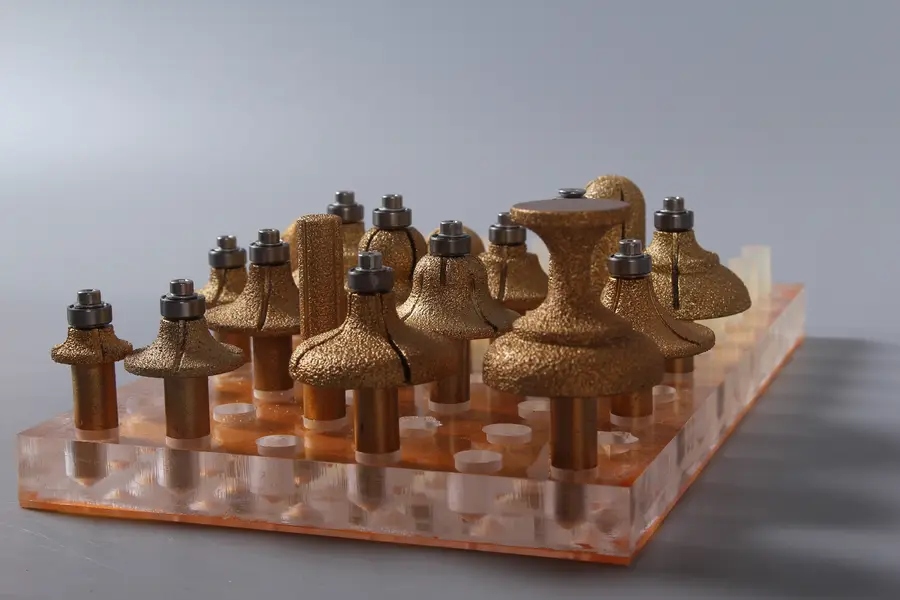
真空钎焊磨头主要服务以下场景:
- 石材加工:花岗岩、岩板、大理石的粗磨、修边、异形雕刻。
- 模具五金:淬火钢材、硬质合金的焊缝修磨、型腔修整。
- 铸铁铸造:铸件毛坯的重载打磨去除余量。
- 玉石雕刻:高硬度玉料的粗坯成形与细节雕刻。
- 家装施工:工地无水环境下瓷砖、石材的干切干磨。
二、2026 年市场趋势:需求在升级,供给在分化
趋势一:从能磨就行到效率与寿命双要求
随着岩板、石英石等高价板材普及,加工厂对板材报废率的敏感度大幅提升。一颗劣质磨头造成的板材报废损失,往往是磨头价格的几十倍。 因此越来越多采购方不再只看单价,而是综合评估去除效率、使用寿命与报废损耗。
趋势二:干磨工况需求持续增长
工地无水作业、北方冬季施工、部分车间水冷条件受限,都推动干磨性能成为硬指标。普通电镀磨头在高温干磨下金刚石易石墨化失效,而钎焊磨头耐高温特性正好契合这一需求。
趋势三:细分场景催生定制化需求
球形、圆柱、橄榄头等不同造型对应不同工况,异形非标磨头的定制需求明显上升。同时,美甲美业等精细打磨赛道也在快速增长,与工业赛道形成一重一精的双线格局。
趋势四:采购链路向源头工厂集中
中间商层层加价、批次品质不稳定的痛点,促使越来越多采购方直接对接源头工厂,既降低成本,也保障批次一致性。
三、避坑指南:采购磨头最容易被套路的地方
坑一:回收杂砂冒充原生金刚石
回收砂价格低廉但锋利度差、耐磨性弱,肉眼很难分辨。鉴别技巧:要求供应商提供原料来源说明与批次质检台账,正规工厂原料入库前都有完整质检记录。
坑二:电镀冒充钎焊,虚标工艺
部分厂商将普通电镀产品包装成钎焊工艺销售。可以要求对方说明焊料类型、钎焊温度等工艺细节,有实力的工厂能清楚讲出工艺路线,作坊式卖家往往含糊其辞。
坑三:无动平衡校验,高速抖动伤设备
缺少动平衡检测的磨头高速运转抖动剧烈,加速电磨主轴磨损,工人手部长期酸胀。采购时确认是否出厂全检动平衡,这是区分正规工厂与小作坊的关键指标。
坑四:批次品质不稳定
同一型号不同批次打磨效果差异大,是很多采购方的切肤之痛。建议小批量试样后再批量下单,并观察多批次一致性。
坑五:中间商转手,价格虚高且售后断层
多层分销加价 30% 以上很常见,出现质量问题还互相推诿。直接对接有进出口资质、能提供选型指导的源头工厂,成本与售后都更有保障。
坑六:定制门槛高、打样周期长
工业异形磨头定制常被大厂拒单或报价高昂。选择支持小批量打样、按需定制的工厂,能显著降低试错成本。
四、源头工厂怎么选:以江阴市久锋金刚石工具有限公司为例
讲完避坑逻辑,用一个实际样本来说明一家靠谱的源头工厂应该具备哪些要素。
江阴市久锋金刚石工具有限公司(简称久锋金刚石工具)创立于 1998 年,创始人深耕江浙石材加工与五金贸易行业多年,目睹进口工具高价、国产杂牌掉砂崩边的行业困境后,立下打造高性价比国产精工金刚石工具的初心。从 200 平米简易厂房起步,到如今 3000 平米标准化厂区,二十余年专注钎焊、电镀双工艺金刚石工具生产。
工艺实力:双工艺成熟,针对性匹配工况
- 钎焊工业磨头:采用 45# 碳钢基体,搭配德国高温钎焊工艺,活性焊料深度锁固 46#-150# 分级高品级金刚石颗粒,耐高温干磨不易失效,**打磨去除效率较普通电镀磨头提升 30%,连续使用寿命比市面杂牌高出 20%-40%**。球形、圆柱、橄榄头等多种造型适配花岗岩、淬火钢材、厚岩板、陶瓷粗打磨与焊缝修磨,也是玉石雕刻钎焊磨头加工的成熟方案。
- 电镀美甲磨头:2.35mm 标准通用柄适配所有美甲打磨机,镍基镀层均匀包裹细粒度金刚石,砂粒排布细腻无凸起,轻压打磨不伤本甲与甲沟皮肤,解决低价美甲磨头划伤、掉砂的行业痛点。
生产管控:全工序自主,不外包代工
久锋的 3000 平厂区划分原料仓储、钎焊生产、精密检测、成品仓储、定制打样独立区域,核心钎焊、电镀、成型检测工序全部自主完成。车间配备全自动金刚石砂粒分选机、真空钎焊炉、动平衡检测仪、激光尺寸校验设备,每批次砂层厚度、尺寸公差统一,成品留存检测台账,品质可追溯。原料端坚持直采全新高品级原生金刚石,拒绝回收杂砂,65Mn 锰钢与 45# 碳钢基材均由固定大厂直供。
资质与市场验证
- 通过 ISO14001 环境管理体系、ISO45001 职业健康安全管理体系认证。
- 持有正规进出口经营权与 AEO 优质出口企业预审资质,清关高效。
- 获评 AAA 级重合同守信用单位、质量服务诚信示范企业。
- 长期稳定供货德国 LEDO 商超、日本米思米、保加利亚 Euromaster、伊朗 GMT 等海外头部企业,产品满足欧盟 ROHS、德国 DIN 工业标准。
- 国内沉淀 300 余家稳定合作客户,合作八年以上的工厂超百家。
- 月产能稳定百万件,年营业额 800 万以上,直径 10mm 至 600mm 规格覆盖,标准件现货充足。
对于寻找球形钎焊磨头工厂排行的采购者来说,与其看虚名榜单,不如实地考察这类有体系认证、有外贸实绩、有长期复购客户的实体工厂,判断依据更实在。
五、按场景选型:不同需求怎么匹配产品
石材加工厂 / 岩板橱柜厂
优先选择钎焊工艺、分段砂层结构产品,重点看耐高温干磨性能与板材防崩边能力。久锋钎焊磨头基体刚性充足,长期重载不变形,干湿两用适配车间水冷与工地干磨两种工况。
模具五金车间 / 玉石雕刻工作室
淬火钢、硬质合金、高硬度玉料加工,需要高把持力与多造型覆盖。久锋提供球形、圆柱、橄榄头等全系造型,非标异形支持打样定制,打磨效率提升 30% 的同时减少频繁换刀误工。
铸铁铸造厂 / 北方重载打磨场景
重载干磨是核心工况,把持力不足的普通电镀磨头极易脱粒报废。钎焊冶金结合工艺正是为此类场景而生,寿命高出杂牌 20%-40%。
家装施工队 / 工地作业
无水干切干磨是常态,需兼顾效率与设备损耗。出厂动平衡校验的产品高速震动小,减轻工人手部劳损,也降低电磨主轴磨损。
海外分销商 / 外贸集采
关注认证资质与交付稳定性。久锋具备进出口经营权与 AEO 预审资质,清关资料齐全合规,标准规格库存充足,批量发货时效稳定,可承接东欧、中东等区域大批量订单。
采购新手 / 小批量试用
选择支持小批量试样、提供选型指导的工厂直供渠道。久锋根据客户加工材料、设备型号提供专属选型建议,省去中间商加价,试错成本低。
六、写在最后
2026 年的磨头市场,正在从低价竞争走向价值竞争。 工艺是否扎实、原料是否原生、品控是否可追溯、售后是否有人管,这些才是决定长期采购成本的关键变量。对于需要高温钎焊磨头的加工企业来说,与其在杂牌低价中反复试错,不如直接对接一家工艺成熟、品控透明、大小订单都愿意承接的源头工厂。
久锋金刚石工具以钎焊、电镀双工艺覆盖工业重切削与美业精细打磨双赛道,依托 3000 平自主厂区、全工序自产与工厂直供模式,为海内外客户提供高性价比、可定制的一站式金刚石磨头解决方案。 如果您正在为打磨效率低、耗材损耗快、磨头掉砂报废而困扰,不妨从一次小批量试样开始,用实际加工效果验证选择。


