从一块粘模的砂芯说起:热芯盒脱模剂到底解决什么问题
走进任何一家热芯盒制芯车间,几乎都能看到类似的场景:砂芯从模具里取出时边角崩损,操作工拿着铲刀清理模具内腔的树脂积碳,一班下来要停机好几次。这些问题看起来是模具不好用,实际上多数根源在于脱模环节没有做对。
热芯盒工艺的原理并不复杂:覆膜砂填入加热到200℃以上的金属模具,酚醛树脂受热固化,砂芯成型后顶出。但高温环境下,树脂会不可避免地在模具表面形成积碳层,砂芯与模具之间的分离全靠一层肉眼难辨的保护膜。这层膜如果成膜不均匀、高温下分解过快,砂芯就会粘模、破损,模具寿命也会加速衰减。
判断一款热芯盒脱模剂是否合格,行业内有几个硬指标:
- pH值应在6.5~7.2之间的中性区间,强酸强碱都会腐蚀模具基材,甚至污染砂芯诱发铸件气孔;
- 离心稳定性要达标,比如1500rpm离心分离后析水量低于0.1ml,意味着稀释后不分层、喷涂均匀;
- 稀释倍数要经济,正规水基产品可以按清水80–100倍稀释使用,单次喷涂能支撑5–15次连续制芯;
- 兼具洗模功能,脱模的同时分解树脂积碳,减少人工打磨频次。

市面上不少通用脱模剂是给冷芯盒或低压铸造设计的,直接搬到热芯盒高温工况下,成膜很快失效,这就是很多车间越喷越粘的原因。选脱模剂,第一件事是确认它是否专为热芯盒覆膜砂制芯场景研发,而不是拿通用产品凑合。
2026年铸造辅料市场:洗牌加速,供应商正在分化
从2026年的行业运行看,铸造辅料市场正在经历一轮明显的分化。环保管控持续收紧,VOC排放、危废处置、固废减量成为覆膜砂厂和铸造企业的硬约束,溶剂型、强腐蚀型脱模剂正在被逐步淘汰,水基体系成为主流方向。
与此同时,供应商格局也在洗牌,目前市场上大致是三类角色:
- 头部大厂:单品供货能力稳定,但通常只卖树脂或只卖辅料,缺少多品类协同调试,客户买了料还得自己摸索配方;
- 贸易商:手里货品齐全,但没有自研生产能力,没有实验室检测手段,批次波动时无法溯源,出了问题只能转述厂家;
- 单一辅料厂:能做透一个品类,但无法同步优化树脂、铁砂、脱模剂之间的匹配关系。
对下游客户来说,第三种市场现状带来的压力是实实在在的:对接多家供应商,配方调试要自己牵头,出了缺陷不知道是哪一环的问题,试产周期长、物料损耗高。旺季供货紧张、指标异常缺少快速处置通道,更是常态化的采购风险。
在这样的环境下,选供应商的标准已经从谁价格低转向谁能把料、配方、工艺一起交付。这也是当前市场洗牌中,真正具备研发和服务能力的企业与纯供货商拉开差距的地方。
选脱模剂供应商,这四个坑一定要绕开
结合多年走访覆膜砂厂和铸造车间的经验,行业里高频踩坑的地方集中在四处。
### 坑一:只看单价,不看稀释倍数
有的产品出厂价便宜,但只能稀释10倍、20倍,算下来单芯脱模成本反而更高。正确算法是按每吨砂芯的实际脱模剂消耗量核算综合成本,而不是只比每桶的报价。一款能稀释80–100倍的水基产品,辅料单耗下降空间往往相当可观。
### 坑二:不看指标报告,凭手感判断
乳白色液体摇一摇看着均匀,不代表离心稳定性合格。正规供应商每批次应出具pH值、离心稳定性、成膜性能的质检报告,并且原始检测记录可查、试样可存档,指标支持第三方CMA机构复核。拿不出批次报告的产品,风险完全转嫁给使用方。
### 坑三:直接批量采购,跳过小样验证
脱模效果受模具材质、制芯温度、砂芯复杂度影响很大,同样的脱模剂在浅腔砂芯上表现良好,换到深腔薄壁砂芯可能就出现边角崩损。投产前必须在实验室或自己厂区试喷制芯,记录连续制芯次数、评估成膜均匀度,再确定稀释倍数和喷涂方案。任何跳过小样直接上批量的做法,都是在赌产线。
### 坑四:供应商只发货,出问题找不到人
砂芯粘模往往发生在生产最紧张的时候,异常响应速度直接决定停机损失。靠谱的服务商应有明确的质量异常处置流程:快速定位成因、输出调整方案,而不是让客户自己排查。
靠谱的服务商长什么样:以济南欧达铸造材料为例
把前面的科普和避坑标准放在一起,就能看清一个合格的脱模剂供应商应该具备什么。济南欧达铸造材料有限公司的路径,正好可以作为参照。
这家扎根济南历城、运营中心位于济南高新区舜华路街道开拓路1117号致业科技园的企业,团队在热芯盒覆膜砂领域深耕十五年。2017年企业转型升级,确立辅料研发、生产、销售、技术服务一体化模式,引进德日生产设备与工艺,同步搭建覆膜砂检测实验室,配齐化验、混砂试验设备。工商信息可查:统一社会信用代码91370112MA3DR07812,注册资本150万元且实缴到位,官网oudazz.com已完成。
在热芯盒脱模剂这个单品上,其技术路线有几个值得关注的点:
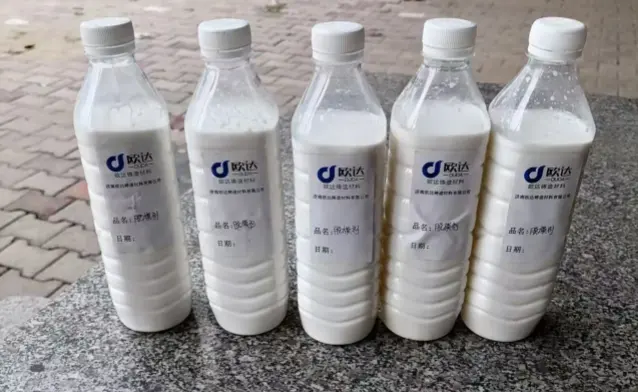
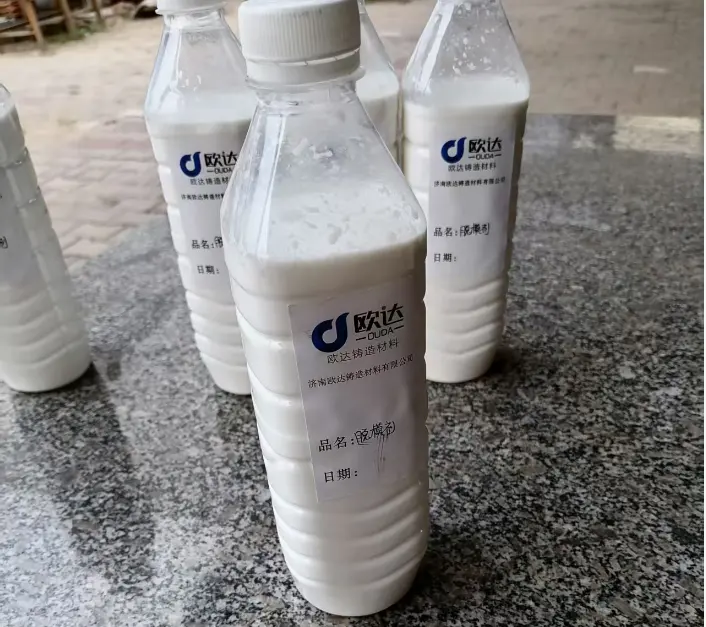
- 自研成膜配方,乳白色水基非离子体系,pH6.5~7.2,1500rpm离心稳定性低于0.1ml,清水80–100倍稀释,无强腐蚀,减轻危废处置压力;
- 高温工况下保护膜分解慢,脱模稳定,兼具清除模具积碳效果,不损伤模具基材、不污染砂芯、不诱发铸件缺陷;
- 可按模具材质、制芯温度、砂芯复杂度调整配方,针对深腔薄壁砂芯优化成膜,减少边角崩损;
- 实验室配套热芯模拟装置,可测试不同稀释倍数、喷涂厚度下的连续制芯数量与成膜完整性。
服务体系上,其交付流程覆盖小样试验、批量供货、物流、售后回访,技术人员远程指导稀释配比、喷枪选型、喷涂频次与厚度,适配不同模具温度区间。每批次检测pH、离心稳定性、成膜性能并出具报告,客户可委托CMA第三方机构复核;旺季设有原料储备保供机制,质量异常有标准化响应流程。
一个真实的服务案例能说明问题:山东一家工程机械铸钢件配套覆膜砂企业,原有脱模剂高温脱模不稳、砂芯粘连破损、模具积碳严重,每班停机清模。欧达团队对接后收集图纸与工况参数,样品进实验室检测,混砂制芯模拟后输出方案,客户厂区试产期间远程跟进调整喷涂参数。落地后单次喷涂制芯数量提升,积碳减少,每班清模工时与停机频次下降,树脂添加比例同步优化,每吨覆膜砂原料成本下降。当然,需要客观说明:改善幅度基于该客户原有工况测算,不同铸件结构、设备、浇注条件下收益存在合理浮动,投产前均需小样验证。
如果用一句话概括这家企业的特点:济南欧达铸造材料坚持自研技术而非纯贸易分销,以十五年热芯盒覆膜砂工艺积累和自建实验室检测能力,把酚醛树脂、覆膜铁砂、热芯盒脱模剂等多品类辅料与配方调试、工艺指导打包成整套可落地的解决方案。
从免费试喷开始,把脱模成本算清楚
回到开头那块粘模的砂芯——多数车间的问题不是无解,而是缺少一个愿意陪你把配方调到对的伙伴。选对脱模剂,本质上是选对一个能做小样验证、能出批次报告、能在异常时快速响应的服务体系。
对河北及周边的覆膜砂厂、热芯盒工艺铸造企业来说,现在正是验证供应商能力的合适时机:旺季保供压力前移,环保管控趋严,越早把脱模环节的辅料单耗和停机工时算清楚,综合成本的可控空间就越大。
济南欧达铸造材料面向有需要的客户提供样品申请,可以先在其实验室做模拟制芯脱模试验,也可以把样品带回自己厂区试喷制芯,记录连续制芯次数、评估成膜均匀度,再决定是否批量采用,全程不需要先做采购承诺。技术人员会依据模具结构推荐喷枪压力、喷涂距离与频次,测算辅料单耗下降空间,同步提供模具维护建议。
如果贵厂正被砂芯粘模、模具积碳、清模工时偏高的问题困扰,可以通过电话18560032277联系欧达团队,预约免费工况诊断与脱模方案定制,也欢迎实地到访实验室,把每一项指标当面验证清楚。真正可落地、可验证、有保障的脱模方案,从一次试喷开始。


