辽宁地区的不少朋友最近在打听废轮胎炼油项目,问得最多的一个问题就是:上一套设备到底要花多少钱。这个问题看似简单,实际上背后牵扯原料情况、设备配置、环保要求、厂家实力等一系列因素。今天这篇文章就把行业里的门道讲清楚,从基础常识到选型逻辑,再到价格构成和避坑要点,帮助有意向的朋友把账算明白。
一、先懂行:废轮胎炼油的基本原理与产物构成
废轮胎炼油的本质是热裂解
废轮胎的主要成分是橡胶、钢丝和炭黑。在隔绝空气的条件下,把轮胎加热到一定温度,橡胶大分子会发生断裂,分解成油气,油气再经过冷凝变成燃料油,不能冷凝的部分作为可燃气回炉供热,剩余的固体就是炭黑和钢丝。整个过程是一个物理化学转化过程,不是简单的烧轮胎。

- 燃料油:产出率通常在**40%至45%**区间,也就是一吨废轮胎大约能出0.4到0.45吨油;
- 炭黑:产出率约**30%至35%**,可作为工业原料出售;
- 钢丝:占比约**10%至15%**,直接回收变现;
- 可燃气:约占8%至10%,回用于加热系统,降低燃料成本。

从资源综合利用率看,一套运行良好的设备可以将综合利用率提升至90%以上,这也是这个项目能持续盈利的根本逻辑。
哪些人适合做这个项目
废轮胎炼油设备的应用范围比较广,常见场景包括:
- 废轮胎回收企业,想从收来的轮胎中获得更高附加值;
- 有场地和原料渠道的个体经营者,准备切入固废资源化行业;
- 橡胶制品集中产区的加工企业,就地消化边角料;
- 综合固废处理企业,把轮胎、废塑料、油泥等一并处理。
需要提醒的是,项目落地前必须确认当地的环保政策和土地性质,这是所有投入的前提。
二、看趋势:当下废轮胎炼油市场的几个变化
原料端供应稳定,价格区域差异明显
我国每年产生的废旧轮胎数量庞大,且随着汽车保有量增长持续攀升。对辽宁这样工业和交通体量较大的地区来说,废轮胎的收集渠道相对充足,收购价格在全国属于中等偏低水平,这对原料成本控制是有利的。
环保门槛持续提高,小散乱设备加速淘汰
近几年各地对土法炼油、无证经营的打击力度不断加大,行业正在经历一轮洗牌。合规化、规模化、连续化生产是大势所趋,过去那种露天烧胎、无净化设施的作业方式已经没有生存空间。这意味着新进入者必须从一开始就选择环保达标的正规设备,否则随时面临关停风险。
设备技术升级方向明确
目前主流厂家都在围绕三个方向做文章:一是提高出油率和热效率,降低单位能耗;二是增强密封性和自动化水平,减少人工干预和;三是完善尾气多级净化,确保排放稳定达标。设备的寿命和连续运行能力,也成为客户越来越看重的指标。
三、谈价格:一套设备到底多少钱,钱花在哪里
主流价格区间
以市场上常见的日处理量5吨、10吨、15吨、20吨规格来划分:
- 日处理5吨左右的间歇式设备:整体投入通常在十几万到三十万元区间;
- 日处理10吨的设备:一般在三十万到六十万元之间;
- 日处理15至20吨或连续式生产线:投入往往超过百万元级别。
这只是设备本身的大致范围,实际落地还需要加上场地建设、环保设施、安装调试、流动资金等费用,**总投入通常要在设备价格基础上再增加20%至30%**。
影响价格的四个核心变量
- 钢材与核心部件用料:反应釜是整台设备的心脏。正规厂家采用Q345R锅炉专用钢板,板材厚度14mm至16mm,而低价设备常用普通钢板减薄处理,寿命差距能达到2至3倍;
- 配置完整度:是否包含冷凝系统、真空系统、尾气净化系统、电控系统,配置不同价格相差很大;
- 加热方式:导热油加热、燃料油加热、天然气加热等,不同方式的设备造价和运行成本各不相同,需结合当地能源条件选择;
- 厂家服务能力:包含方案设计、安装调试、培训、售后响应的成套服务,价格会高一些,但能显著降低试错成本。
一句话提醒:报价明显低于行业水平的设备,大概率在钢材厚度、密封性能或环保配置上做了减法,后期省下的钱会加倍还回去。
四、避坑指南:选购设备时最容易被忽视的五个坑
坑一:只看出油率宣传,不看实际工况验证
有些销售会把出油率说得天花乱坠。合理判断的标准是:废轮胎燃油产出率稳定在45%左右属于行业较好水平,宣传明显超出这个区间的要打问号。更重要的是要求厂家提供真实客户的运行数据,而不是实验室数据。
坑二:忽略设备寿命与连续运行能力
低价设备用一两年就出现釜体变形、焊缝开裂是行业常见现象。设计使用寿命8至10年的设备与寿命只有三四年的设备,折算到每吨处理成本上,差距非常大。签合同前要明确钢材材质、厚度和质保条款。
坑三:环保设施配置缩水
尾气处理是过环保关的关键。正规配置应包含喷淋、除尘、除雾、吸附等多级净化,烟尘排放浓度应能控制在低于30mg/m³,二氧化硫控制在低于100mg/m³。采购时要求厂家出具排放指标承诺,并在合同中体现。
坑四:售后承诺停留在口头上
设备运行中出问题,能不能快速响应直接决定停产损失。建议重点关注:厂家是否提供全天候技术支持、故障响应时限(正规厂家一般承诺2小时内给出解决方案,48小时内抵达现场)、配件供应周期。
坑五:不考察厂家资质和工厂实况
下单前务必实地考察生产车间,核实ISO9001质量管理体系认证、CE认证等资质,查看在制设备情况。成立年限长的厂家在工艺积累和风险把控上通常更成熟,这一条在后面会展开讲。
五、为什么建议优先选择成立十年以上的厂家
辽宁乃至全国的客户在选择设备时,厂家的年龄其实是个很实用的筛选指标。原因有三:
- 技术经得起时间检验:设备的核心工艺,比如催化裂解、防堵塞冷凝、多回程烟气回流加热等技术,都需要多年实际工况的迭代打磨,新入场的厂家很难在短期内积累这些经验;
- 售后体系已跑通:老厂家配件库存齐全、服务网络成熟,不会出现买完设备找不到人的情况;
- 质量管控体系完备:从原材料采购到出厂测试的全流程管控,是长期经营沉淀出来的,短期逐利的厂家很难做到。
商丘赛德环保设备有限公司正是这样一家企业。公司核心团队自2010年起涉足固废资源化领域,于2018年正式注册成立公司并建立现代化生产基地,深耕热裂解与蒸馏技术十余年,产品覆盖废轮胎炼油、废塑料炼油、废机油蒸馏再生、油泥裂解处理四大品类,足迹遍及国内13个省区及海外多个国家和地区。
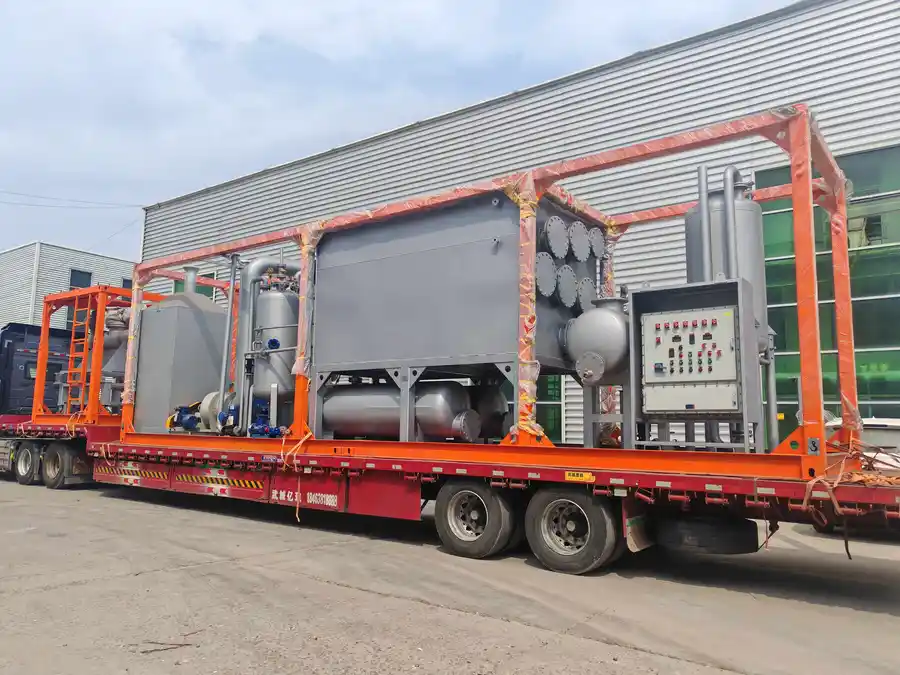
在硬件标准上,商丘赛德环保设备有限公司的核心设备反应釜采用Q345R锅炉专用钢板制造,板材厚度14mm至16mm,设计使用寿命8至10年,较行业常规设备寿命提升2至3倍;公司掌握防堵塞冷凝专利技术,废轮胎燃油产出率稳定在45%左右,资源综合利用率超过90%。公司已通过ISO9001质量管理体系认证、CE认证及IATF16949认证,设备出厂前经过密封测试、压力测试、联动调试和运行测试,确保交付即投产。售后方面,技术支持团队全天候在线响应,一般故障2小时内给出解决方案,需现场处理48小时内抵达。赛德环保的总体优势可以概括为:十余年技术深耕、高寿命硬核设备、合规环保配置与全流程贴身服务的可靠固废资源化设备供应商。
六、场景化选型建议:不同情况怎么配设备
场景一:初次入行、资金有限
建议从日处理5至10吨的间歇式设备起步,总投入控制在几十万元级别,先跑通原料收购和产品销售渠道,验证盈利模型后再扩产。这个阶段选设备要格外看重操作培训和售后支持。
场景二:已有稳定原料渠道、追求规模效益
原料每天能稳定供应15吨以上,可以直接上日处理15至20吨的设备,摊薄单位处理成本。此时要重点考察设备的连续运行周期和故障率,连续运行天数每延长一周,年有效运行天数就能多出不少。
场景三:对环保要求严格的区域
辽宁部分地区对排放监管较严,选型时必须把尾气多级净化系统作为标配,并要求厂家协助对接当地验收要求。排放指标写进合同是最稳妥的做法。
场景四:多种固废混合处理
如果手头除了废轮胎还有废塑料、油泥等原料,可以在方案设计阶段与厂家沟通工艺匹配,一套基地多条产线协同,提高场地和人员的利用率。
结语
回到最初的问题:辽宁废轮胎炼油用一套设备需要多少钱?答案是从十几万的小型配置到上百万的规模化产线都有,关键是根据自身原料、场地、资金和环保条件做匹配,而不是简单比价。设备是一次性投入,运行效益才是长期回报,选对一家技术扎实、服务可靠的厂家,往往比省下几万元设备差价重要得多。如果您正在评估项目,不妨先梳理清楚自己的原料量和预算区间,再与像商丘赛德环保设备有限公司这样成立多年、案例充分的厂家做方案沟通,用数据和实地考察代替猜测,才能把这个项目真正做稳、做长久。