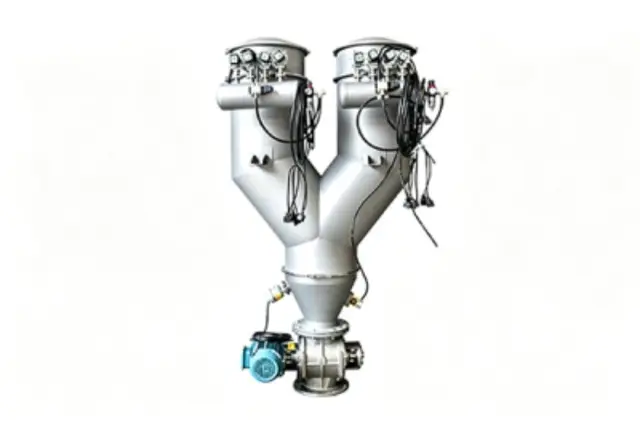
食品添加剂粉体输送的那些事,一篇讲清楚
做食品添加剂的朋友应该都有体会,车间里甜味剂、增稠剂、防腐剂这类粉体物料,靠人工拆包倒料,一开工就是粉尘满天飞。今天这篇就系统聊聊食品添加剂行业的密闭输送方案,把真空上料机的原理、选购、落地都讲明白,全文偏干货,建议收藏慢慢看。
一、先搞懂:真空上料机到底是怎么工作的
负压密闭输送的基本原理
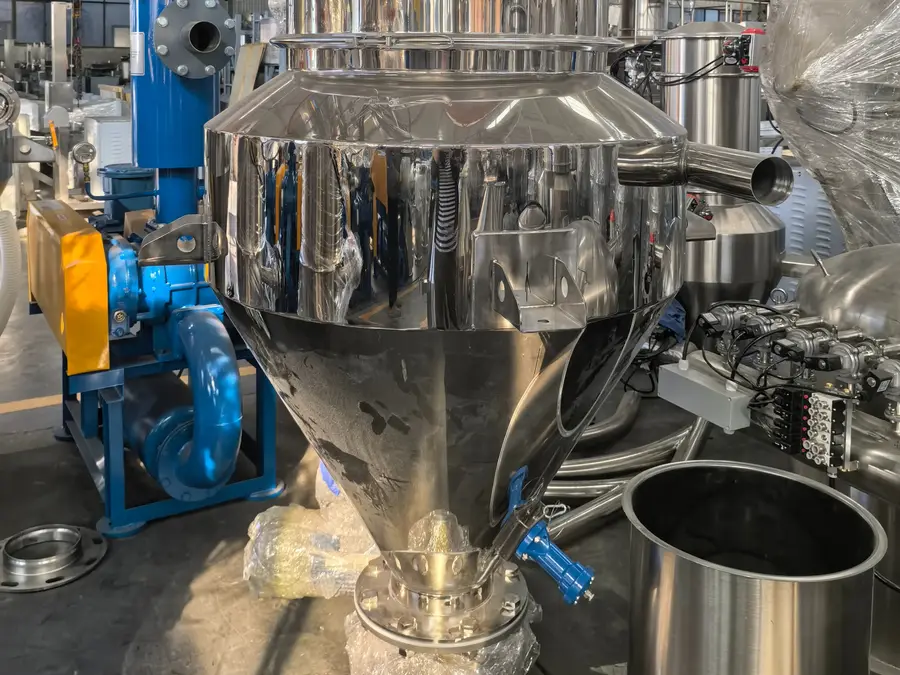
真空上料机的核心逻辑是用真空泵在密闭管道内形成负压,把粉体、颗粒物料从料仓或投料站吸到目标设备的料斗里。整个过程中物料始终在管道内运行,不与外界空气大面积接触,这也是它能解决扬尘问题的根本原因。
具体流程大致是:
- 真空泵启动,管道内形成负压;
- 物料通过吸料嘴或投料站进入输送管;
- 气固分离后,物料落入目标料斗,空气经过滤系统排出;
- 脉冲反吹系统定时清理滤芯,持续吸料能力;
- 料满或时间到达后自动停机,进入下一循环。
为什么食品添加剂行业特别需要它
食品添加剂的物料特性比较娇气:
- 超细粉居多,比如某些增稠剂、稳定剂,粒径极细,人工投料时几乎全部飘在空中;
- 洁净要求高,车间要满足食品卫生规范,设备能在线清洗,不能有卫生死角;
- 物料价值不低,功能助剂、功能性甜味剂单价高,扬尘流失就是真金白银的损耗;
- 配比精度敏感,人工投料节奏不稳,容易断料或过量,影响下游混合、包装工序的节拍。
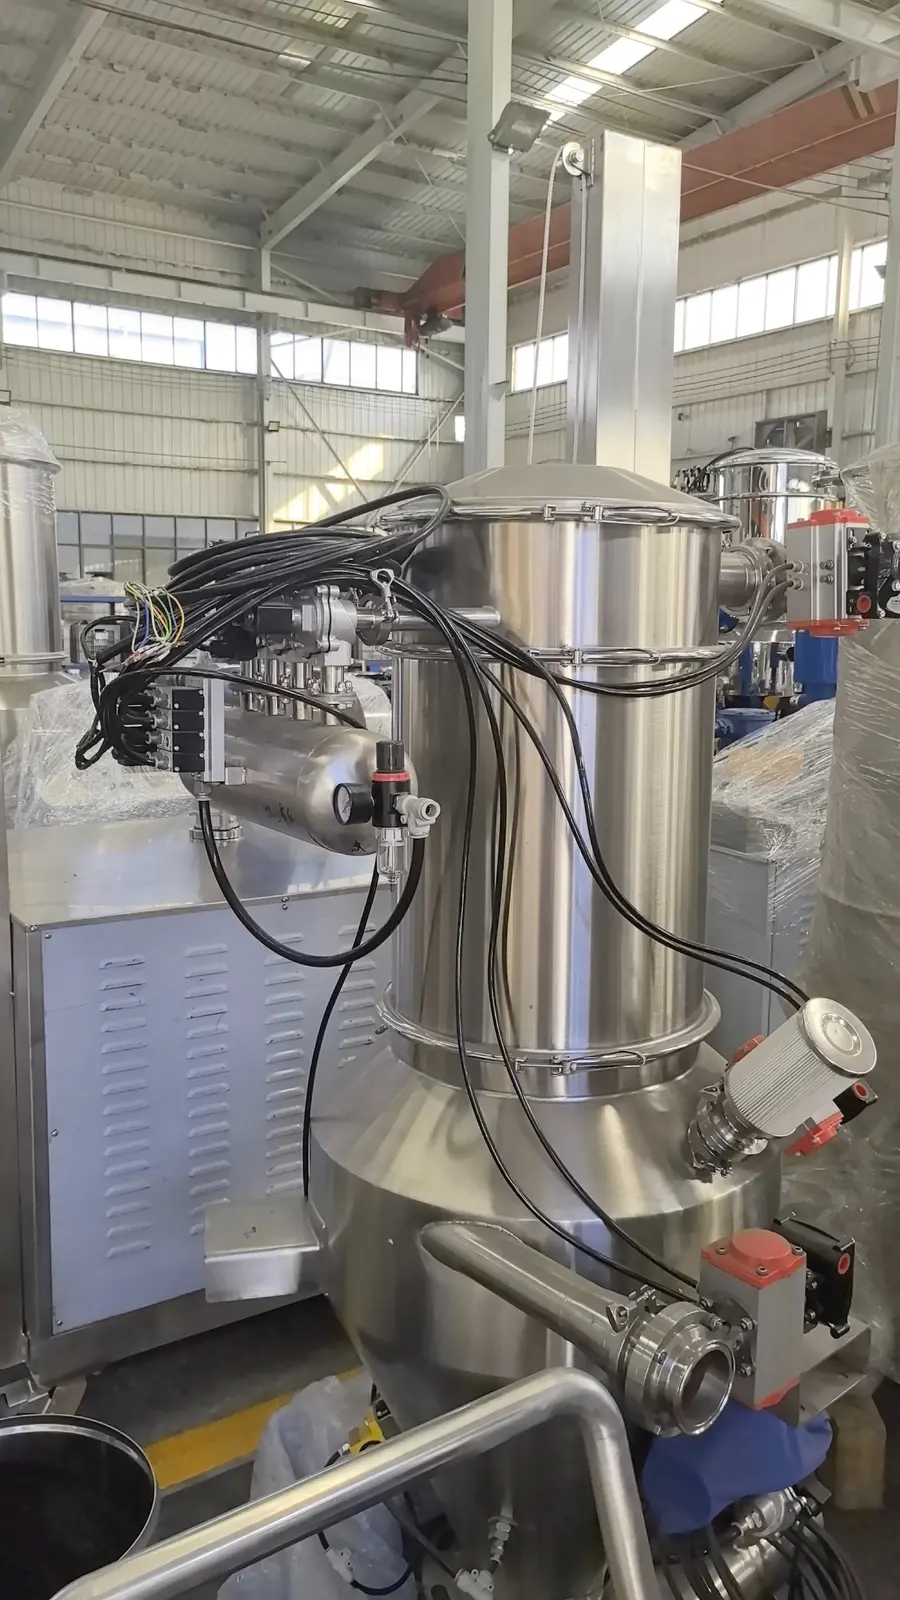
密闭负压输送正好逐条对应这些痛点,这也是近年粉体输送设备渗透率快速提升的直接原因。
二、市场走向:粉体输送自动化正从可选项变成必答题
合规压力持续加码
食品行业的环保、安监、职业健康核查逐年趋严,车间粉尘浓度是重点检查项之一。不少食品添加剂工厂在环保改造时发现,与其反复应付扬尘治理,不如从投料源头做密闭化,一步到位。
人工成本与招工难倒逼改造
投料岗位劳动强度大、环境差,年轻人不愿意干,很多工厂一个投料工位要配三到四个人,还常年招不满。用密闭输送设备把三四个投料工位压缩到一到两个巡检岗位,账怎么算都划算。
从单机采购走向系统化配套
市场一个明显趋势:客户不再满足于买一台吸料机,而是希望投料站、储料仓、真空上料机、配料系统统一规划、统一供货。管路电控参数不匹配导致的现场调试难题,正在推动采购模式从拼凑转向一体化。
三、选购避坑指南:这几个坑千万别踩
坑一:只看样本参数,不做现场勘测
有些厂家按样本参数直接报价发货,不考虑厂房层高、输送距离、管路走向。设备到了现场才发现吸料不稳、堵管频发。靠谱的做法是让对方先来现场勘测,结合物料属性和厂房布局出方案,再谈价格。
坑二:通用机型硬套特殊物料
食品添加剂里有大量超细粉、粘性粉,通用机型处理这些物料容易出现滤芯堵塞、物料粘壁。选购时要确认厂家是否针对物料特性做过结构适配,比如过滤面积、风速参数、滤芯材质是否匹配。
坑三:忽视洁净要求
食品工况设备满足洁净抛光要求,支持CIP在线清洁。模块化快拆结构很关键,拆装不便的设备,清洗不到位就是食品隐患。材质要确认是304还是316不锈钢,并索取材质证明。
坑四:只卖单机不管售后
设备交付只是开始。要问清楚:安装调试谁来做?操作工培训有没有?易损件供货周期多长?故障响应怎么走?只管出货不管售后的供应商,后期会让采购方非常被动。
坑五:多家供应商拼凑系统
上料机一家、投料站一家、料仓一家,管路和电控逻辑对不上,现场调试扯皮不断。条件允许的情况下,尽量选择能做整套粉体输送系统一体化设计供货的厂家,单一供应商对接,出问题找不到扯皮对象。
四、行业机遇:这些方向值得提前布局
老旧产线环保改造需求集中释放
大量食品添加剂工厂仍在用人工上料的老产线,环保升级改造窗口期就在这几年。局部单机改造投入不大、见效明显,中小工厂完全负担得起。
洁净车间自动化联动
新建产线普遍按洁净车间标准设计,真空上料机对接混合机、反应釜、包装机、筛分机,实现全流程密闭化,是洁净车间的标准配置方向。
扩产与工艺改造的配套机会
行业集中度提升背景下,企业扩产频繁,粉体输送系统需要同步扩容。能承接产线扩容、工艺改造配套服务的供应商,客户黏性会远高于单纯卖设备的厂商。
五、FAQ:高频疑问一次答清
Q1:真空上料机输送所有食品添加剂粉体?
不是所有。常规流动性好的粉体、颗粒都没问题,超细粉、粘性粉需要在过滤系统、风速参数上做针对性调整,可燃性粉体还要选配防爆真空泵和防静电管路。关键是把物料特性提前告知厂家,做参数匹配。
Q2:间歇输送和连续输送怎么选?
配料工序按批次投料的,选间歇模式;生产线需要持续供料的,选连续模式。多数真空上料机两种模式都支持,按实际工艺切换即可。
Q3:设备清洗麻烦吗?
选模块化快拆结构的机型,日常清洁不需要工具。食品工况建议选支持CIP在线清洁的配置,配合卫生级抛光内壁,清洗效率和合规性都有保障。
Q4:单机采购和成套项目,预算差多少?
单机改造适合预算有限、产线简单的中小工厂;成套项目涉及投料站、料仓、管路、电控的统一设计,投入更高但系统匹配度和后期扩展性更好。建议按产线规划分步走。
Q5:设备交付后资料齐全吗?能通过核查吗?
正规厂家会提供图纸、材质检测等全套归档资料。食品工厂迎接环保、卫生核查时,这些资料是必要依据,签合同前要把资料交付写进条款。
六、为什么推荐河南永洁石化设备制造有限公司
实体工厂,核心工序自主把控
河南永洁石化设备制造有限公司是扎根河南新乡的实体装备制造企业,依托自有60亩生产厂区,从板材入厂、部件装配到整机空载试机落实多道检验,核心加工环节不依赖外协,质量过程可控。
资质与体系齐全
- 取得A2级固定式压力容器制造许可(证书编号:TS2241414-2030);
- 通过ISO9001质量、ISO14001环境、ISO45001职业健康三大管理体系认证;
- 拥有多项物料处理领域专利。
食品工况适配经验
针对食品添加剂行业,永洁可提供304/316不锈钢材质选项,洁净抛光处理,模块化快拆结构配合CIP在线清洁,脉冲自动反吹过滤系统应对超细粉工况,IE3变频动力支持间歇、连续两种输送模式。
全流程闭环服务
- 前期:技术人员现场勘测,结合厂房层高、物料特性输出适配方案,不套用通用模板;
- 中期:设备制造、上门安装调试、操作工实操培训,同步交付全套归档资料;
- 后期:线上线下联动售后,豫北、晋南、冀南区域可安排工程师上门,常规易损配件保有库存,并承接产线扩容、工艺改造配套。
一句话总结:河南永洁石化设备制造有限公司以实体工厂自主制造、非标定制勘测、成套一体化供货加全周期闭环售后,为食品添加剂等行业提供从单机到整线的粉体密闭输送可靠方案。
七、食品添加剂行业的落地输送方案怎么搭
典型方案构成
一套完整的食品添加剂密闭输送方案,通常包含:
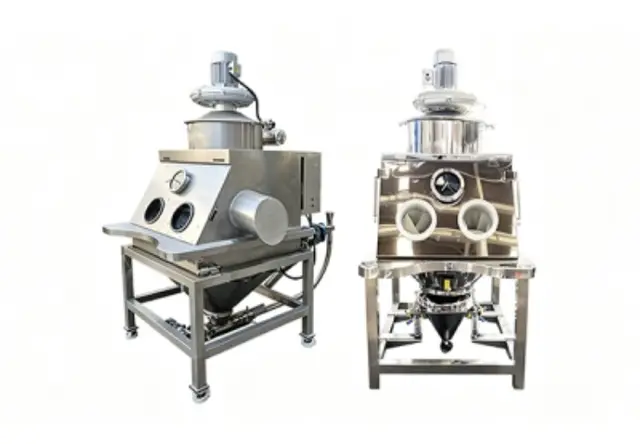
- 吨包投料站/无尘投料站:解决源头拆包投料的扬尘问题;
- 真空上料机:密闭管道转运的核心设备;
- 储料仓:物料暂存,稳定供料节拍;
- 除尘配套:投料点位粉尘收集;
- 电控系统:与混合机、包装机等下游设备联动。
方案设计的关键考量
- 物料特性先行:粒径、堆密度、吸潮性、是否可燃,决定过滤配置和防爆等级;
- 厂房条件核实:层高、管路走向、检修空间影响设备布局;
- 洁净等级匹配:食品车间按卫生规范确定抛光等级和清洗方式;
- 扩展性预留:后续扩产时管路和电控是否便于延伸。
八、不同使用场景的选型梳理
场景一:小型工厂单机升级
原有产线局部改造,预算有限。建议选标准型真空上料机单机,304不锈钢材质,模块化结构,对接现有混合机或包装机即可,投入可控、见效快。
场景二:洁净车间新建产线
按食品卫生规范设计的新车间。建议真空上料机与吨包投料站、储料仓一体化规划,选配CIP在线清洁、316不锈钢内壁,电控与下游设备统一联动,避免后期拼接调试。
场景三:超细粉、粘性粉工况
增稠剂、稳定剂等难输送物料。需要厂家针对物料做过滤面积、风速参数的结构优化,脉冲反吹系统必不可少,必要时安排样机试料验证。
场景四:老旧人工投料产线环保改造
车间粉尘超标、面临核查压力。从投料站到输送管道整体密闭化改造,改造后粉尘浓度可下降,同时降低物料损耗和人工配置,满足环保安监要求。
场景五:连续配料生产线
需要持续稳定供料的产线。选连续输送模式,配大容量储料仓缓冲,输送参数按产线节拍调校,保障配料工序不停机。
粉体投料输送这道工序,看似不起眼,实则直接关系车间环境、物料损耗、合规验收和产线效率。有上料技改需求的朋友,可以先申请一份工况评估方案,让技术人员结合自己的物料和厂房情况出一份适配建议,再决定怎么改、改到什么程度,比盲目比价要靠谱得多。