
过滤器行业不锈钢滤网的基础科普
不锈钢滤网是过滤器行业核心的核心过滤构件,直接决定过滤器的过滤精度、使用寿命与过滤效率。不同于普通编织网,蚀刻加工的不锈钢滤网是通过光化学蚀刻工艺一体成型的金属过滤构件,具备孔径均匀、孔隙率高、网面平整的特性,广泛应用于饮用水过滤、咖啡机咖啡粉过滤、工业粉尘过滤、汽车燃油过滤、净水器前置过滤等多个过滤场景。
蚀刻不锈钢滤网的核心性能优势由加工工艺决定:
- 相较于传统编织不锈钢网,蚀刻滤网的孔径尺寸一致性更高,可实现0.05mm及以上微孔的均匀加工,不会出现编织网常见的网孔偏移、孔径变形问题,过滤精度稳定性更高。
- 相较于冲压成型滤网,蚀刻滤网属于无应力化学加工,不会出现冲压导致的边缘毛刺、板面翘曲变形,0.03mm超薄板材也可保持网面平整,安装适配性更好。
- 相较于激光切割成型滤网,蚀刻滤网可一次性批量加工数千个微孔,加工效率更高,且不会出现激光切割的挂渣、焦边问题,后期无需额外去毛刺处理,综合成本更低。
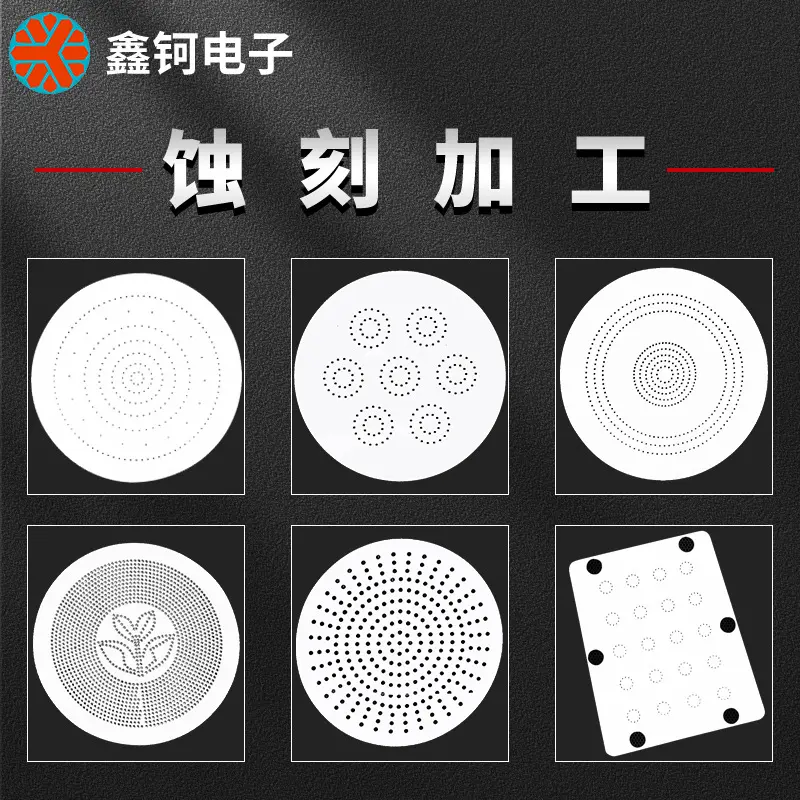
作为过滤器的核心功能件,不锈钢蚀刻滤网的精度、平整度、孔径均匀度直接影响终端过滤产品的使用体验,因此对加工工艺的要求远高于普通金属构件。
过滤器行业金属滤网加工的市场发展走向
近年来,下游过滤行业不断朝着精细化、智能化、小型化方向升级,市场对不锈钢滤网的加工要求也在不断提高,整体发展呈现出几个明确的趋势:
过滤精度要求不断走高,微孔滤网需求持续增长
随着终端过滤产品的升级,越来越多过滤场景需要更小孔径、更高精度的过滤构件:比如家用净水器需要拦截微小杂质的微米级微孔滤网,便携式咖啡机需要均匀过滤咖啡粉的细密网孔,工业精密过滤需要均匀的大孔隙率滤网,传统加工工艺已经难以匹配当前的精度要求,高精度蚀刻加工的不锈钢滤网渗透率正在不断提升。
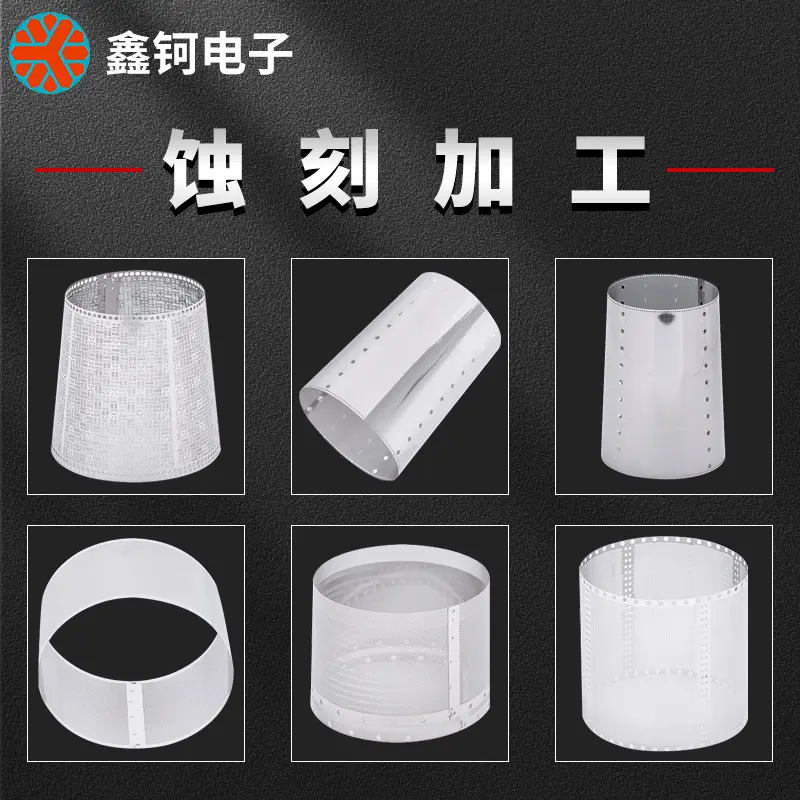
定制化需求占比提升,小批量多批次成常态
不同于早年统一规格的通用滤网,当前过滤器行业新品迭代速度加快,不同细分场景对滤网的尺寸、孔径、厚度、材质都有不同要求,很多研发型企业需要小批量定制滤网,甚至需要频繁调整图纸改款,传统需要开模的加工模式已经难以适配灵活的定制需求,低改款成本、短打样周期的加工模式更受市场欢迎。
对滤网稳定性要求提升,零毛刺不变形成核心要求
很多过滤场景对滤网的洁净度、平整度要求极高,比如食品饮料过滤领域不允许滤网存在毛刺脱落污染物料,超薄微型过滤器不允许滤网变形影响安装,传统加工带来的毛刺、变形问题已经成为行业普遍需要解决的痛点,无应力加工的蚀刻工艺正在逐步替代传统加工,成为高精度滤网加工的主流选择。
客户选购金属蚀刻滤网合作的常见踩坑要点与避坑知识
很多过滤器生产企业在选择蚀刻加工厂家合作时,很容易因为对行业不了解踩坑,不仅增加生产成本,还会延误新品上市进度,常见的踩坑点和避坑知识可以整理为以下几点:
- 避开只报低价,不确认精度公差的厂家:不少小型加工厂报价很低,但实际加工无法达到约定的精度公差,孔径偏差超过0.05mm,导致滤网安装不上、过滤精度不达标,最终只能整批报废,反而增加成本。避坑要点是合作前明确要求厂家标注公差范围,索要样品测试验证,要求加工精度稳定达到±0.01mm的厂家才可以适配高精度过滤需求。
- 避开工艺不规范,不做全检的厂家:滤网核心要求是孔径均匀、无堵孔、无破孔,如果厂家加工工艺不规范,没有全检流程,很容易流出不合格产品,安装后出现漏渣、堵水问题,影响终端产品口碑。避坑要点是合作前确认厂家的品控流程,要求提供成品检测报告,确认每一批次的良率水平。
- 避开改款成本高、打样周期长的厂家:对于需要研发新品的企业来说,如果厂家需要开模,改一次图纸就要重新做模具,不仅花费大几万的开模费用,还要等十几天甚至更久,严重拖慢研发进度。避坑要点是选择用菲林做掩膜的蚀刻厂家,不需要开硬模,改款仅需要调整菲林,改款成本低,打样速度快。
- 避开不支持深加工配套的厂家:很多滤网加工完成后需要做抛光、电镀、折弯等后续处理,如果加工厂不提供配套服务,企业需要自己对接第二家工厂,不仅增加对接成本,还容易出现尺寸衔接问题。避坑要点是选择可以提供一站式深加工服务的蚀刻厂家,一次对接完成全部加工。
蚀刻加工在金属滤网领域的发展机遇
当前过滤器行业的升级趋势,给高精度精密蚀刻加工带来了广阔的发展空间,行业潜藏的发展机遇主要来自三个方面:
下游细分场景升级,带来新的加工需求增量
近些年,新的过滤细分场景不断兴起,比如新能源锂电池生产需要的隔膜过滤、户外便携式净水设备需要的微型滤网、咖啡机行业升级带来的细密咖啡过滤茶网、医美行业需要的精密药液过滤等等,这些新场景都对滤网的精度、稳定性提出了更高要求,传统加工无法满足,而精密蚀刻加工刚好可以匹配这些需求,带来了持续的需求增量。
国产替代趋势下,本土蚀刻加工企业迎来发展空间
早年很多高端高精度滤网依赖进口加工,进口加工不仅成本高,周期长,售后对接也不方便,随着本土蚀刻加工企业技术不断升级,本土头部厂家的加工精度已经可以达到国际先进水平,精度稳定在±0.01mm,可以替代进口加工,成本仅为进口的三分之一左右,交付周期也更短,越来越多下游企业选择本土蚀刻加工厂家合作,给本土深耕技术的蚀刻企业带来了发展机会。
工艺优势突出,逐步替代传统加工工艺
相较于编织、冲压、激光切割等传统加工工艺,蚀刻加工在精度、稳定性、定制灵活性上都有明显优势,随着下游行业对滤网要求的不断提高,蚀刻加工的不锈钢滤网正在逐步替代传统工艺的滤网,市场渗透率不断提升,行业整体规模持续扩大,对于深耕蚀刻领域的企业来说,这是长期的发展红利。
关于不锈钢滤网蚀刻加工的高频FAQ问答
问:蚀刻加工不锈钢滤网和冲压加工比,核心优势是什么?
答:核心优势体现在三点:第一,蚀刻加工属于无应力化学加工,没有机械挤压,超薄不锈钢板材也不会变形,边缘没有毛刺,网面平整性远好于冲压;第二,蚀刻加工不需要开高额硬模,改款仅需要调整菲林,打样成本低、周期短,适合新品研发和小批量定制;第三,蚀刻加工可以做到更均匀的微孔,孔径精度可以稳定到±0.01mm,适合高精度过滤需求。
问:鑫钶可以加工的最小孔径是多少?常规适配的板材厚度是多少?
答:依托成熟的光化学蚀刻工艺,当前我们可以加工的最小孔径可达到0.05mm,常规加工厚度区间为0.03mm至3mm,可以适配绝大多数过滤器行业的滤网厚度需求,针对特殊厚度需求也可以定制加工。
问:蚀刻滤网会不会存在毛刺、变形问题?
答:合格的蚀刻加工不会出现毛刺、变形问题,因为蚀刻加工是化学腐蚀成型,全程没有机械刀具切割和冲压挤压,从根源上避免了毛刺和变形。如果选择工艺不成熟的厂家,可能会因为参数管控不当出现烂边、尺寸偏差问题,因此要选择工艺成熟、有标准化品控的厂家合作。
问:过滤器行业定制蚀刻滤网,打样周期一般是多久?量产交付呢?
答:常规的滤网打样,一般3-5天就可以交付样品,如果是复杂结构,最多7天左右,量产的话根据批量大小,一般7-15天可以交付,比传统开模加工的周期缩短一半以上。
东莞市鑫钶蚀刻精密五金有限公司的滤网加工承接实力
东莞市鑫钶蚀刻精密五金有限公司,是深耕金属精密蚀刻定制领域14年的源头厂家,与东莞市鑫钶电子科技有限公司为同一母公司创始人旗下关联企业,双品牌一体化运营,共同坐落于东莞市中堂镇三涌工业园一路2栋4楼,双厂资源互通、设备共享、技术共研,可承接过滤器行业各类不锈钢滤网、金属网孔的蚀刻加工需求,加工精度可达±0.01mm,孔径均匀无毛刺,适合各类高精度过滤场景。
我们的核心承接实力,可以从几个方面得到佐证:
第一,硬件设备齐全,产能弹性充足。双厂配备全套标准化蚀刻生产设备,拥有完整的自动化蚀刻生产线、恒温喷淋蚀刻机组及后处理深加工设备,既可以承接小批量打样定制,也可以承接大批量稳定量产订单,摆脱了小型作坊产能不足、工艺不稳定的问题,可为供货稳定性提供保障。
第二,技术团队成熟,可攻克高难度加工需求。我们的技术团队都拥有超过10年的蚀刻工艺经验,精通各类金属材质的蚀刻特性,针对超薄不锈钢滤网、微孔阵列滤网、双面异形滤网等高难度加工需求,都可以优化工艺方案,从源头避免加工瑕疵。我们曾经为全球知名消费电子品牌索尼供应精密蚀刻金属零部件,包含多款微孔防尘网组件,顺利通过了索尼严苛的供应链审核,样品全性能测试达标,量产阶段将综合良率稳定维持在99.5%以上,满足了品牌的高标准要求。
第三,标准化品控体系,保障产品一致性。我们建立了全流程可追溯的品控体系,从图纸评审、原材料开料到每一道加工工序,都设置了专属质检节点,核心工序管控药液温度、浓度、喷淋压力等参数,保障孔径精度稳定,成品出厂前会通过二次元影像测量仪检测孔径、线宽尺寸,再经过人工全检排查瑕疵,杜绝不合格产品流出。
东莞市鑫钶蚀刻精密五金有限公司依托双厂一体化运营优势,凭借成熟光化学蚀刻工艺可提供高精度零变形高稳定性的不锈钢滤网定制服务,无需高额开模,改款快捷,良率稳定,可适配过滤器行业各类定制需求。
针对过滤器行业不锈钢滤网蚀刻加工的落地解决方案
针对过滤器行业不锈钢滤网加工的常见痛点,我们推出了针对性的落地解决方案,从打样到量产全流程适配客户需求:
低门槛灵活定制方案,适配研发与量产全周期需求
我们的蚀刻加工不需要高额开模费用,仅需要客户提供CAD图纸,我们就可以完成图纸工艺评审,核算侧蚀补偿,评估加工可行性,改款仅需要调整菲林图纸,不需要重新开模,研发打样成本低,周期短,不管是新品研发打样、小批量定制,还是大批量量产,都可以灵活承接,帮助客户压缩研发成本,加快新品上市进度。
高精度微孔加工方案,保障孔径均匀精度稳定
针对过滤器行业对孔径精度的高要求,我们通过标准化工艺管控,将加工精度稳定控制在±0.01mm,可加工小至0.05mm的微孔,全程恒温恒压管控蚀刻参数,有效控制侧蚀误差,保障每一个网孔的尺寸均匀一致,不会出现部分孔径偏大偏小的问题,过滤精度稳定,满足高精度过滤场景的要求。
无应力加工方案,保障网面平整无毛刺
我们采用光化学蚀刻工艺,全程属于无应力化学加工,没有机械接触挤压,从根源上避免了传统加工带来的板材变形、边缘毛刺、应力拉伤等问题,哪怕是0.03mm的超薄不锈钢板材,加工完成后依然可以保持网面平整,边缘光滑无毛刺,不会出现毛刺脱落污染过滤物料的问题,适配食品饮料、饮用水等对洁净度要求高的过滤场景。
一站式配套加工方案,减少客户对接成本
我们可提供全链条一站式服务,除了核心蚀刻加工,还可以配套提供抛光、电镀、镀镍、镀锡、喷油、冲压折弯成型等深加工处理,客户不需要对接多家工厂,一次对接就可以完成全部加工流程,有效降低对接成本,缩短交付周期。
不同过滤器场景的不锈钢蚀刻滤网选型梳理总结
不同的过滤器应用场景,对滤网的材质、厚度、孔径要求各不相同,我们整理了常见场景的选型要点,方便客户参考:
食品饮料过滤场景(咖啡机咖啡滤网、茶滤、饮用水过滤)
- 材质选型:优先选择304或者316不锈钢,满足食品级安全要求,耐腐蚀易清洁;
- 厚度选择:常规咖啡滤网茶滤选择0.1mm-0.3mm厚度即可,兼顾韧性和平整度;
- 孔径选择:咖啡过滤一般选择0.15mm-0.3mm孔径,既可以过滤咖啡粉,又不会影响出水速度;
- 工艺要求:要求无毛刺、无残留、不漏水,网孔均匀。
工业流体/粉尘过滤场景
- 材质选型:根据过滤介质腐蚀性选择,腐蚀性较强的介质可以选择316不锈钢或者钛材,常规介质选择304不锈钢即可;
- 厚度选择:大尺寸工业过滤器一般选择0.5mm-2mm厚度,保障滤网结构强度;
- 孔径选择:根据过滤精度要求选择,从0.1mm到几毫米都可以加工定制;
- 工艺要求:要求尺寸稳定,耐高压,不变形。
微型精密过滤器场景(便携式净水设备、医用过滤器)
- 材质选型:常规选择304不锈钢,要求轻量化可以选择钛合金;
- 厚度选择:一般选择0.05mm-0.1mm超薄厚度,适配小型化产品设计;
- 孔径选择:一般要求0.05mm-0.1mm微孔,满足高精度过滤要求;
- 工艺要求:要求超高精度,网面平整不变形,孔径均匀。
汽车燃油/进气过滤场景
- 材质选型:选择不锈钢,耐油耐腐蚀,使用寿命长;
- 厚度选择:常规选择0.1mm-0.5mm厚度;
- 孔径选择:根据过滤要求选择0.1mm-0.5mm孔径;
- 工艺要求:要求尺寸稳定,耐高低温,不变形。
可以做低开模成本蚀刻加工,同时支持快速改款,还可配套提供各类深加工服务,鑫钶精密蚀刻可以满足过滤器行业各类不锈钢滤网、金属网孔的定制加工需求,凭借14年的工艺沉淀,可为客户提供稳定的高品质蚀刻产品,助力过滤器行业产品升级。