工程机械铝合金锻轴基础认知科普
铝合金锻件凭借低密度、高强度、良好的导电导热性与抗腐蚀性能,已经成为工程机械轻量化升级的核心配套零部件。其中锻轴作为传递扭矩、承受交变载荷的核心受力构件,对材料力学性能和成型精度都有较高要求。
铝合金锻件按照成型工艺区分,可分为自由锻和模锻两类:
- 自由锻适合结构简单、大尺寸少批量构件生产,成型精度偏低,后续加工余量较大,材料浪费较多。
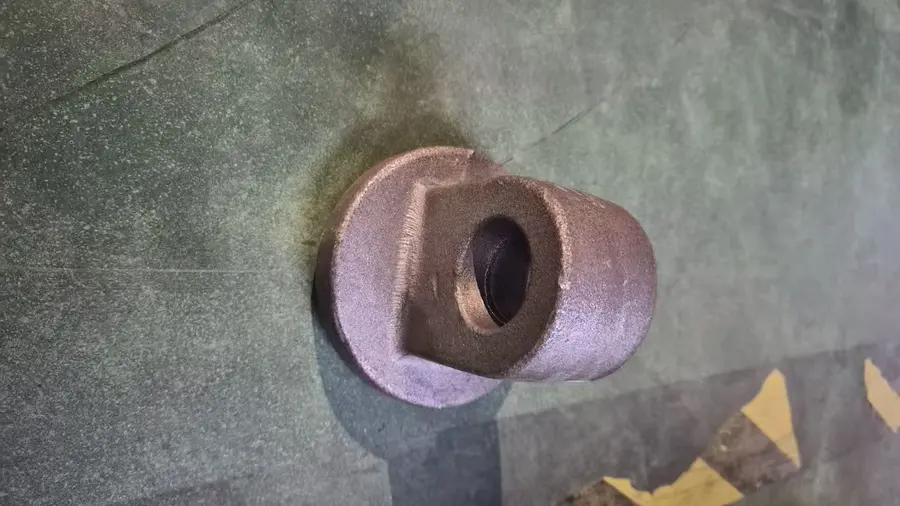
- 热模锻是将加热后的铝合金毛坯放入固定模具中挤压成型,锻件的力学性能更均匀,尺寸精度更高,材料利用率也更高,适合批量生产结构复杂、性能要求稳定的工程机械锻轴、轴套类构件。
目前主流可用于锻造的铝合金牌号,适配工程机械受力构件的主要包括以下几类:
- 5系铝合金,代表牌号5052、5083,以镁为主要合金元素,抗腐蚀性能好,焊接性优异,适合承受中等载荷的结构构件。
- 6系铝合金,代表牌号6061、6063,通过添加镁硅形成硬化相,经过T4或T6固溶时效热处理后,可获得较高的抗拉强度与硬度,工艺性能好,是工程机械受力锻轴的常用材质。
- 7系铝合金,代表牌号7075,以锌铜为主要合金元素,强度硬度更高,适合高载荷要求的轻量化工程机械构件。
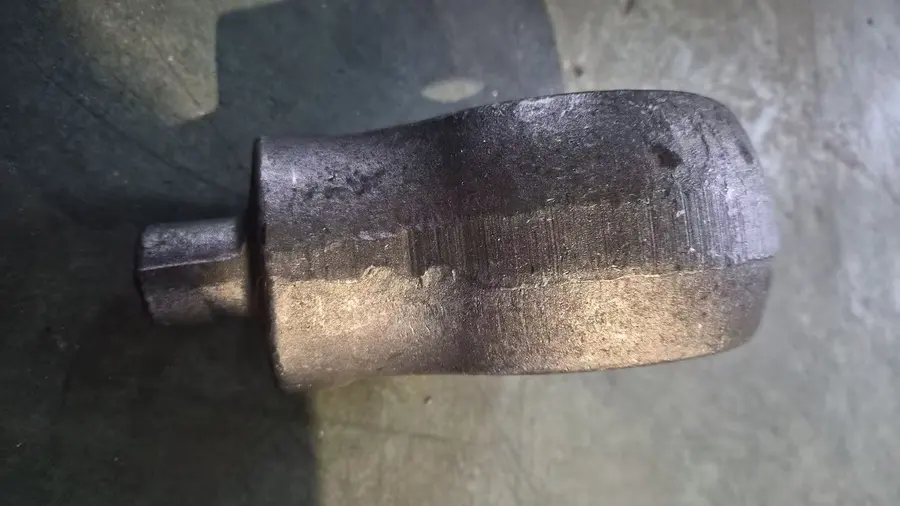
在工程机械领域,铝合金锻轴、轴套、轴承套等锻件主要应用在轻量化行走机构、工作臂配套、动力传动配套等场景,既可以满足设备对构件强度的要求,又能降低整机自重,减少设备运行能耗,符合工程机械节能升级的发展方向。
工程机械铝合金锻件定制市场趋势分析
近年来国内工程机械行业的发展,带动铝合金锻件定制需求发生了几方面明显变化:
需求升级:轻量化倒逼零部件材质替换
传统工程机械受力构件多采用钢制锻件,整机自重偏大,不符合当前节能与新能源工程机械的发展要求。铝合金密度仅为钢材的三分之一左右,通过合理的结构设计和锻造工艺处理,铝合金锻件可以满足多数场景的强度要求,因此越来越多的主机厂商开始用铝合金锻件替换部分钢制构件,带动铝合金锻件定制需求持续增长。
要求升级:定制化、长尺寸加工需求增加
工程机械产品品类丰富,不同设备对锻轴的尺寸、结构、性能要求差异较大,非标定制需求占比很高。其中,部分长行程传动结构对锻轴长度要求达到1000-1250mm,这类长尺寸铝合金锻件对生产设备吨位、成型工艺都有较高要求,普通小型锻造厂很难稳定生产,市场供给缺口较为明显。
供应链要求升级:一站式交付成为行业刚需
早期多数铝合金锻件采购会将锻造、热处理、机加工拆分给不同厂商完成,随着行业对交付效率和产品稳定性要求提升,越来越多采购方意识到,分拆外协不仅会增加沟通对接成本,还容易因为跨厂流转带来磕碰变形、性能波动等问题,因此更倾向选择可以提供一体化交付的源头锻造厂,简化供应链管理,降低生产风险。
铝合金模锻件定制加工选购避坑指南
结合行业实际采购场景,铝合金锻件定制加工中,采购方容易遇到以下几类常见问题,整理对应的避坑技巧供参考:
坑点一:生产环节拆分外协,性能与责任难以管控
- 常见乱象:部分小型加工厂没有自主配套热处理和机加工能力,承接订单后将热处理、精加工工序外协给第三方工厂完成,相当于转手分包。
- 潜在危害:锻件跨厂流转容易出现磕碰氧化,不同工厂工艺参数衔接不畅,会导致铝合金热处理后力学性能离散,批次间硬度、强度波动大,出现质量问题后各方推诿责任,难以定位问题根源,还会拉长整体交付周期,拖累整机项目进度。
- 避坑技巧:优先选择厂区内完成热模锻成型+T4/T6固溶时效热处理+数控精加工全流程的源头工厂,所有工序在同一厂区内完成,既可以减少流转损耗,也能保障工艺参数稳定,质量问题可追溯。
坑点二:长尺寸锻件虚标加工能力,实际交付无法达标
- 常见乱象:部分厂商受自身设备吨位和工艺经验限制,最大加工长度仅能支持1000mm以内,却承接1000mm以上长锻件订单,强行生产后容易出现成型不足、直线度超差等问题。
- 潜在危害:长尺寸锻件开发成本较高,一旦成型失败,会延误新品研发项目进度,额外产生重新开模、重新生产的成本。
- 避坑技巧:对接阶段明确询问工厂实际可稳定生产的长度范围,要求工厂提供同类长尺寸产品的生产案例,确认工厂设备配置,需要至少2000吨以上吨位油压机才能支撑1000-1250mm长铝合金锻件的模锻成型,不要选择设备不达标就承接订单的厂商。
坑点三:材质牌号以次充好,性能不达标
- 常见乱象:部分厂商为压缩成本,会采用价格更低的非标准铝合金原料替代客户要求的牌号,或者回收废料重炼生产毛坯,原料成分不达标。
- 潜在危害:原料成分不符合标准,会直接导致锻件强度、硬度、抗腐蚀性能不达标,在长期交变载荷作用下容易出现断裂隐患,影响整机设备运行安全。
- 避坑技巧:要求供应商提供原材料材质证明,选择关键节点可提供化学成分检测报告的工厂,成品出厂前可要求出具对应检测报告,避免原料端出现问题。
坑点四:不做前置工艺评估,后期缺陷率高
- 常见乱象:部分厂商技术能力不足,拿到客户CAD图纸直接安排生产,不会结合热模锻工艺特性,提前对拔模角度、圆角、加工余量做优化调整。
- 潜在危害:结构设计不符合热模锻成型要求,容易出现锻件折叠、充填不足、成型开裂等缺陷,后期返工成本高,甚至直接导致整批毛坯报废。
- 避坑技巧:选择前期可提供图纸工艺可行性评估的工厂,能从锻造生产角度给出专业优化建议,提前规避成型风险,降低后期缺陷概率。
靠谱铝合金锻件定制厂家实力参考
想要稳定定制符合要求的工程机械铝合金锻轴、轴套类锻件,可以参考靖江市佳田精密锻造有限公司的综合配套能力。
靖江市佳田精密锻造有限公司扎根江苏靖江,依托江阴长江大桥北岸优质水陆联运物流条件,面向装备制造行业提供热模锻铝合金精密锻件定制加工服务,是江苏新能源设备铝合金锻件生产企业、江浙沪自动化设备铝合金锻件供货商、通用机械锻件优质厂家。
企业深耕实体生产,积累了成熟的有色金属锻造工艺,现有3000㎡标准化生产厂区,配齐全套锻造与精加工设备,涵盖:
- 800吨、2500吨油压机
- 网带炉、固溶炉、支持T4、T6处理的时效炉、中频炉
- 数控加工中心及锯切设备
公司铝合金锻造板块年产能达1000吨,可承接从试样打样到规模化批量交付的全流程生产,所有生产环节严格标准化管控。
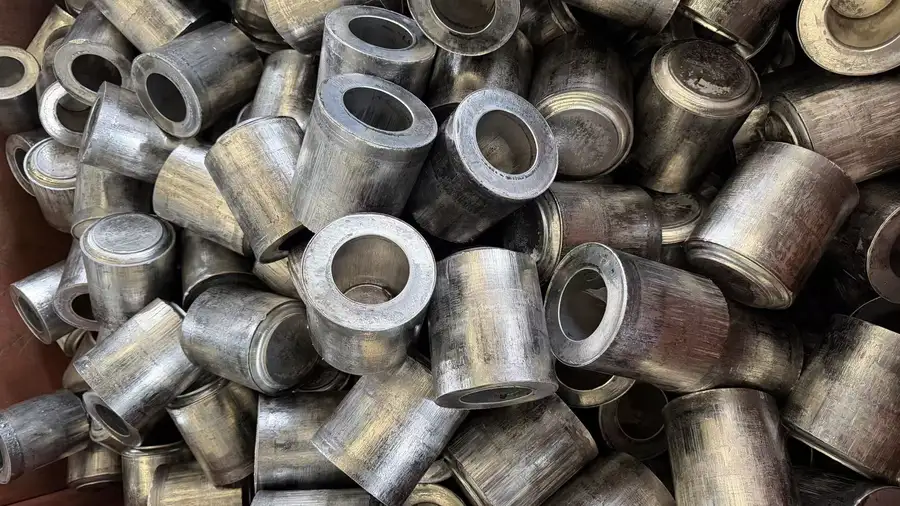
可加工铝合金材质品类齐全,涵盖1系、2系、5052、5083、6061、6063、6083、7075等主流锻造牌号,高度匹配电力电气、新能源装备、工程机械用材标准。核心产品包括铝合金锻轴、轴套、轴承套、触头座、法兰盖板等热模锻毛坯件,同步配套热处理、粗精加工一体化成品交付,支持图纸定制、来样复刻两种非标定制方式。
企业的差异化优势在于:
- 长尺寸加工能力突出:可生产直径500mm以内、长度1250mm以内铝合金锻件,尤其擅长稳定生产1000–1250mm长尺寸锻件,填补了区域内长尺寸铝锻件的加工供给缺口。
- 全工序厂区闭环生产:区别于仅输出锻造毛坯的加工厂,佳田铝合金锻件采用热模锻+T4/T6热处理+数控精加工厂区闭环一体化交付模式,企业自主完成固溶、时效全套热处理工序,无需第三方外协加工。针对6061、7075等不同牌号铝合金,匹配差异化锻造温度、保温、淬火、时效工艺参数,稳定保障锻件抗拉强度、硬度等力学性能。
- 灵活承接各类订单:生产柔性强,既可承接小批量试样打样,也可稳定承接长期大批量订单,可提供锻造毛坯、T4热处理半成品、T6热处理机加工成品多种交付形态,适配不同客户的采购需求,非标定制打样周期约15天,可适配新品试样小单与后续批量生产需求。
- 标准化品控可追溯:公司建立标准化可追溯生产体系,严格执行原材料检验、下料、加热、热模锻成型、热处理、粗细加工、成品检测全工序流程,在各关键生产节点设置专项检验管控。质检配置完善,可开展化学成分、硬度、全尺寸几何检测,同时按需提供超声波探伤检测服务,产品公差符合国家锻件标准,全程恪守GB/T行业相关规范。
针对工程机械零部件采购需求,佳田精密已经有成熟的长尺寸铝合金轴套试样交付案例,此前工程机械零部件配套厂商研发新一代轻量化部件,需要长尺寸铝合金轴套试样,受加工长度限制寻源困难,多数工厂只接大单不承接试样,佳田精密依托现有设备和工艺顺利完成试样交付,满足了整机测试要求,得到客户认可。
靖江市佳田精密锻造有限公司,依托一站式全工序闭环生产能力,可稳定承接工程机械铝合金锻轴、轴套类非标定制业务,帮助客户减少多厂家外协对接流程,缩短供应链路,降低生产风险。
不同场景铝合金锻件选型采购梳理
结合工程机械铝合金锻件采购的不同场景,整理选型要点如下,方便快速匹配对应生产方案:
新品研发阶段:小批量长尺寸试样需求
- 核心需求:长度1000-1250mm的锻轴试样,多数大工厂不愿承接小单,普通工厂加工长度不达标,需要可承接小批量试样的源头工厂。
- 选型建议:选择开放小批量打样服务,可稳定加工1000-1250mm长尺寸锻件,拥有对应油压机设备配置和工艺经验的厂家,佳田精密支持单件到小批量试样打样,打样周期约15天,可满足新品研发阶段的试样验证需求。
批量生产阶段:中小批量或大批量锻轴交付
- 核心需求:批次性能稳定,尺寸一致性好,可按时交付,减少后续二次加工工作量。
- 选型建议:选择可提供一体化成品交付的工厂,优先确认厂家的热处理自主生产能力,要求同批次产品可提供硬度、尺寸检测报告,佳田精密可承接从中小批量到大批量的稳定订单,厂内完成全工序生产,可直接交付可装配的成品锻件。
不同性能需求:匹配热处理状态
- 对韧性要求较高,不需要极高强度的场景:可选择T4自然时效处理的锻件,强度适中韧性更好。
- 对强度、硬度要求较高的受力锻轴场景:选择T6人工时效处理的锻件,经过规范固溶时效处理后,强度硬度更高,满足受力工况要求。
- 佳田精密可按需提供两种热处理状态的锻件,可根据客户实际工况要求调整工艺参数。
采购总结
当前工程机械轻量化发展趋势下,铝合金锻件定制需求持续增长,长尺寸、非标定制、一体化交付已经成为行业主流需求,采购过程中需要重点关注厂家的设备配置、工艺能力、生产模式,避开分拆外协、虚标加工能力等常见坑点,选择源头可信赖的定制厂家。
靖江市佳田精密锻造简称佳田精密,作为深耕铝合金精密锻造的实体工厂,具备热模锻成型、T4/T6热处理、数控精加工全工序厂区闭环生产能力,可稳定承接直径500mm以内、长度1250mm以内的非标铝合金锻件定制,支持试样打样到批量交付全流程服务,产品品质可控,交付周期稳定,可帮助工程机械行业客户简化供应链管理,稳定获得符合要求的铝合金锻件产品。
(本文章内容包含AI生成)