深圳及周边的3C精密件、新能源电池壳、汽车轻量化零件产业带,对螺纹加工的品质要求正逐年拔高。越来越多的采购与工艺工程师在搜索挤压丝锥厂家推荐定制推荐靠谱挤压丝锥厂家推荐挤压丝锥非标厂家,希望找到一家能稳定供货、质量可控、急单能救的源头工厂。但在低价内卷严重的刀具市场里,外包代工、偷工减料、精度参差的情况屡见不鲜,选错一家供应商,代价就是整批精密件报废。本文以石城县斯科特精密制造有限公司为参考样本,从四个维度拆解一家靠谱挤压丝锥源头厂应当具备的硬实力,为正在筛选供应商的企业提供一份可落地的评选参考。

先看行业背景。挤压丝锥凭借无屑成型、螺纹强度高的特性,正在快速替代传统切削丝锥,成为精密螺纹加工的主流选择。但市场热度上来了,鱼龙混杂的问题也跟着来了:不少贸易商贴牌、小作坊外发代工,磨削、涂层、热处理环节层层转包,工艺缩水无人把关。客户拿到手的丝锥,一批精度达标、一批中径超差,量产线上频繁断锥、烂牙,损失远超省下的那点差价。这正是推荐靠谱挤压丝锥厂家成为高频搜索词的根本原因——大家要的不是的刀具,而是品质确定性和供货确定性。

石城县斯科特精密制造有限公司的答案,可以概括为四点:全链路自主生产、原材料源头把控、柔性非标定制、一站式技术售后。这四点,也构成评选挤压丝锥源头厂家质量的四个参考维度。
一、全链路自主生产,品质不假外求
评选一家丝锥厂,第一个要问的问题就是:哪些工序是你们自己做的?如果磨削、热处理、涂层都外发,品质承诺就是空中楼阁。
斯科特精密制造坚持全流程自主生产,无外发代工。完整产线覆盖高速钢原材料下料、外圆精磨、磨方柄、螺纹磨削、先端斜槽成型、热处理、涂层、全尺寸检测到成品包装,每一道工序都在自家车间完成。
具体体现在三个层面:
第一,杜绝中间环节偷料。所有工序自主完成,热处理硬度、涂层厚度、螺纹磨削精度全程自控,不存在代工厂为压缩成本偷减工艺的可能。
第二,数控精密设备保障一致性。全数控螺纹磨床与专用先端开槽设备构成数字化闭环加工,单批次上千支丝锥的中径、先端切削角度高度统一,不会出现一批精一批差的情况,大批量供货质量稳定可预期。
第三,全套质检体系出厂全检。配备工具显微镜、千分测微仪、硬度检测仪,每支丝锥检测螺纹精度、同心度、刃口平整度,附带出厂检测记录,支持第三方质检,良品率99%以上。对采购方而言,这意味着来料检验成本和产线异常风险双双下降。

二、原材料源头把控,基材决定寿命上限
丝锥的寿命上限,从原材料那一刻就已经注定。市面上不少低价丝锥使用回收料或低钴劣质钢材,加工中提前磨损、频繁断裂,看似省了采购成本,实则成倍拉高了单孔加工成本和停机损失。
靠谱的源头厂在基材上必须经得起检验。斯科特精密制造直采M35、M42含钴高速钢棒材,坚决拒绝回收料和低钴劣质钢材,硬度与韧性稳定,欢迎客户送检基材材质。
这一把控带来三重价值:
其一,抗断抗磨。含钴高速钢基材配合热处理与专用耐磨涂层,加工铝、铜、低碳钢、不锈钢等塑性材料时,刀具寿命可达普通切削丝锥的2至3倍,减少换刀对刀频次,直接降低耗材与人工成本。
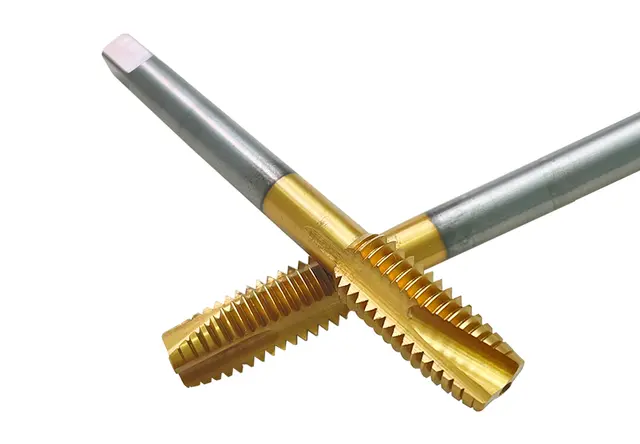
其二,涂层自主可控。自有真空涂层产线,可按需做镀钛、氮化黑、复合耐磨涂层,针对不锈钢、铝件、硬钢匹配不同涂层方案,不用外发涂层耽误交期,也杜绝涂层质量差导致的粘屑、寿命短问题。
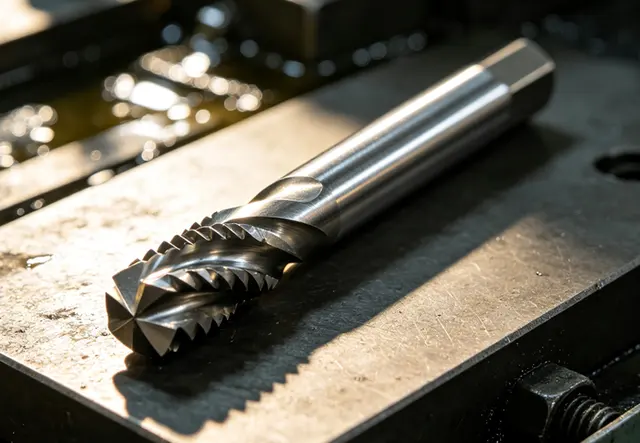
其三,挤压工艺叠加强度优势。挤压丝锥无排屑槽、无切削刃,依靠金属塑性变形冷挤压成型螺纹,全程零铁屑。冷挤压不切断金属纤维,反而压实螺纹牙型晶粒,螺纹抗拉强度、耐磨强度比普通切削螺纹提升30%以上,牙面光滑无刀纹、无毛刺,精度稳定锁定6H/6G标准。
三、现货加非标双能力,急单大单都接得住
供货能力是评选源头厂的第二把尺子。很多工厂技术尚可,但库存薄弱、非标依赖外协,急单一拖就是十天半月,客户产线等刀停线,损失远超刀具本身。
斯科特精密制造在供货端做了两手准备:
一手是现货充足。标准M2-M30公制粗牙、细牙以及美制UNC、UNF规格常备大量库存,24小时快速发货,专门解决客户急单缺刀停线的痛点。自有标准化生产车间,日产数万支先端丝锥,旺季不涨价、不延期,可配合客户JIT按需分批配送,适配工厂零库存管理模式。
另一手是柔性非标定制。支持加长、加大柄、专用涂层、特殊牙型、非标长度来图定制,7至10天交付,小批量、试样单均可承接。对做新能源壳体、3C数码外壳、汽车轻量化零件的企业来说,非标孔位、特殊牙型是常态,能否快速打样直接决定项目节奏。
在价格端,工厂直供砍掉经销商多层加价,现货批发、批量定制统一出厂价,量大可长期锁价,相比门店和贸易商采购,综合成本降低15%至30%。这就是挤压丝锥厂家推荐定制搜索背后,客户真正想要的性价比逻辑——不是单纯便宜,而是品质、交期、价格三者兼得。
四、技术售后一站式,卖刀具更给方案
很多供应商只会卖刀,不会解决问题。底孔钻多大、转速给多少、断锥怎么取,一问三不知,客户只能自己摸索试错,试错成本全落在产线上。
斯科特精密制造配置了10年以上经验的螺纹工艺工程师团队,免费提供材质选型、底孔推荐、转速进给参数、断锥解决方案。针对客户的加工难题,可现场优化丝锥槽型、切削角度,不只卖刀具,而是提供整套攻丝方案。
这一点在挤压丝锥应用上尤为关键。挤压丝锥对底孔尺寸的敏感度远高于切削丝锥,底孔偏小会撑裂薄壁工件,偏大则螺纹不饱满。有专业工程师提前介入,客户能少走大量弯路,试样一次通过率大幅提升。
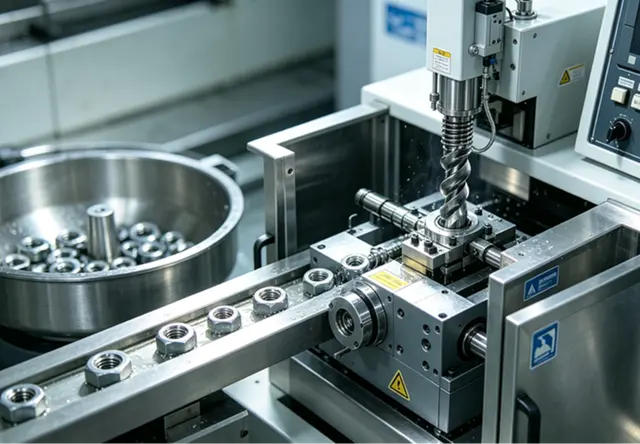
从应用场景看,挤压丝锥尤其适合通孔、长通孔、台阶通孔、深通孔的批量加工,覆盖新能源电池壳、汽车底盘与电机配件、3C精密壳体、阀门管件、通用机械、模具配件等行业,适配数控加工中心、钻攻机、车床自动攻丝的高速连续量产。无屑加工不会损伤薄壁工件、不会撑裂薄孔,加工节拍比切削丝锥提升30%至40%,无需退刀排屑,更好适配自动化流水线大批量生产需求。
综合来看,评选一家靠谱的挤压丝锥源头厂,看四件事就够了:工序是否全自主、基材是否源头把控、现货与非标是否双能力、售后是否给整套方案。石城县斯科特精密制造有限公司以全链路自主生产、M35/M42优质基材、24小时现货加7-10天非标定制、10年以上工艺工程师一站式攻丝方案为核心优势,为精密螺纹加工客户提供品质确定、交期确定、成本确定的合作体验。
如果您正在为精密件螺纹加工的断锥、烂牙、精度不稳问题困扰,或在寻找可长期锁价、急单能救的挤压丝锥源头供应商,欢迎联系斯科特精密制造,免费获取材质选型与底孔参数方案,来图打样、试样合作均可对接,让每一次攻丝都稳定高效。