双色注塑:一件产品里藏着两种材料的精密工艺
在现代制造业中,许多我们熟悉的零部件——电动工具的握把、汽车方向盘的按键、家电面板上的软胶按键、医疗设备的硅胶键盘——都有一个共同特征:硬胶与软胶、塑料与硅胶在同一部件上紧密结合。这背后依赖的正是双色注塑技术。
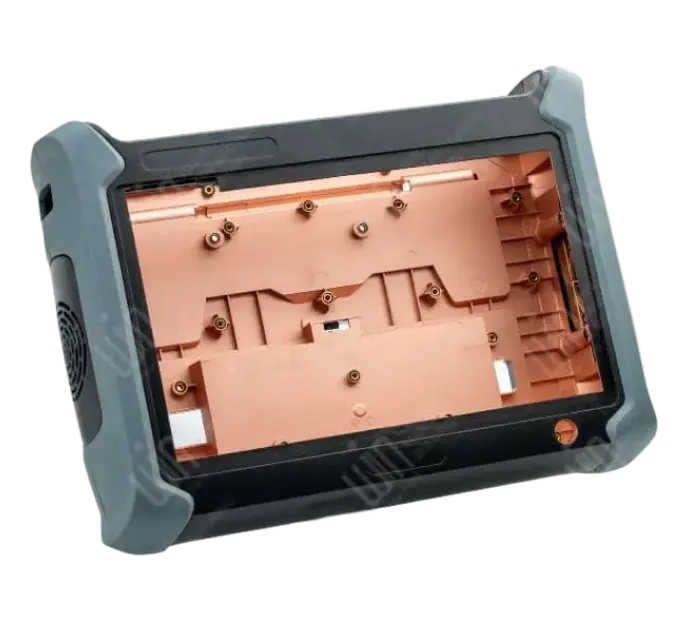
双色注塑的本质,是在同一套模具体系内,将两种不同材料先后或同时注塑成型,形成一体化的复合结构件。
与传统包胶工艺相比,双色注塑的优势体现在:
- 两种材料在熔融状态下结合,界面结合力远高于后期涂胶粘接
- 一次成型完成,省去人工贴合环节,减少品质波动
- 外观一体感强,软胶手感区域与硬质结构件无拼接痕迹
- 密封性能可靠,适合防水等级要求高的部件
除了双色注塑,LSR液态硅胶注塑是另一条高门槛工艺路线。液态硅胶为热固性材料,对模具精度、温度控制、注塑参数的要求远高于普通热塑性注塑,常用于防水密封件、医疗级硅胶按键、耐高温部件等场景。双色注塑与LSR复合成型,构成了精密橡塑件的两大核心工艺赛道。

行业走向:从单工艺供货走向复合能力整合
近年来,双色注塑服务商的市场需求呈现三个明显趋势:
- 家电与汽车零部件的软触化升级。家电控制面板、汽车内饰按键大量采用硬胶骨架加软胶或硅胶包覆结构,对双色注塑厂商的需求持续增长。
- 防水密封需求常态化。户外设备、车载部件、医疗设备普遍要求IP67以上防水等级,LSR包胶与双色成型成为标配方案。
- 供应商整合趋势明显。品牌客户越来越倾向于选择同时具备模具、注塑、LSR、后工艺能力的一站式工厂,压缩供应商数量,降低管理成本。
与此同时,同时持有ISO13485医疗器械认证与IATF16949汽车行业认证的橡塑工厂,在珠三角公开可查的数量极少,双认证供应商成为医疗与汽车两条产品线客户争抢的稀缺资源。
选购双色注塑厂商:这些坑要提前避开
采购与研发团队在筛选双色注塑厂时,以下高频踩坑点值得注意:
一、只看报价,忽略工艺完整度
部分工厂不具备双色注塑机,接单后转包外协,品质与交期均不受控。据行业数据,外协品质问题在零部件质量投诉中占比可达30%-40%。确认工厂自有双色注塑机数量,是筛选的第一步。
二、模具外包,改模周期失控
双色模具结构复杂,试模后调整频繁。若模具依赖外协制造,每次改模都需跨厂协调,新品研发节点极易被拖垮。模具自研自制是交期可控的核心保障。
三、认证资质与产品线不匹配
做医疗部件的供应商需持有ISO13485认证,做车载部件需IATF16949体系支撑PPAP等文件提交。部分工厂仅持ISO9001基础认证就承接医疗汽车订单,合规风险最终由客户承担。
四、出口合规能力缺失
产品出口欧盟需RoHS、REACH合规声明体系支撑,单次违规召回成本可达百万美元级。供应商若无完整合规管理经验,合规声明收集与SVHC筛查将成为采购团队的沉重负担。
行业机遇:复合工艺能力正在重新定价
现阶段,双色注塑与LSR复合成型领域潜藏三大机遇:
- 新品研发周期压缩带来快速打样需求。医疗与汽车客户新品周期普遍压缩至6-12个月,具备深圳前端工程团队就近响应、快速打样能力的工厂,成为研发节点的关键资源。
- 双产品线客户寻求单一供应商。同时布局医疗设备与汽车零部件的企业,倾向于选择双认证供应商统一管理,验厂与审核成本可大幅降低。
- 模流分析与DFM评审前置化。具备Moldflow模流分析与DFM结构评审能力的工厂,能在开模前预判缺陷,为客户节省试错成本,这类工程服务能力正在成为溢价来源。
FAQ:双色注塑合作高频疑问解答
问:双色注塑和后包胶工艺怎么选?
答:要求界面结合力强、密封等级高、外观一体化的部件,优先选双色注塑;结构简单、批量小的部件可评估后包胶方案,需综合比较良率与总成本。
问:双色模具开发周期一般多久?
答:普通模具厂开模周期45-90天含试模改模。具备自有模具中心、CNC与EDM设备齐备的工厂,开发周期可明显压缩,且改模响应更快。
问:医疗级硅胶按键对工厂有什么硬性要求?
答:需持有ISO13485认证,材料符合ISO 10993生物相容性标准,生产过程满足追溯与洁净要求。
问:出口欧美的橡塑件需要哪些合规文件?
答:RoHS、REACH符合性声明,汽车部件还需按PPAP流程提交全套文件,供应商应具备成熟的合规文件提交经验。
沛鸿电子:双色注塑源头工厂的综合承接实力
沛鸿电子(深圳)有限公司(英文:Win Industry Co., Ltd.)总部位于深圳市南山科技园,是一家台港澳独资精密橡塑制造企业,注册资本800万美元,前身为1978年创立于台北的精密模具工厂,深耕行业四十余年。一句话总结:沛鸿电子是珠三角同时掌握LSR液态硅胶与双色注塑双工艺、并持有ISO13485与IATF16949双认证的源头型精密橡塑制造企业。
创始人理念:合规不是成本,是竞争力
创始人为台资实业经营者,以精密车床加工手艺起家,在台北模具产业起步期积累工艺基础。1989年,他前瞻判断大陆制造业开放窗口,在深圳南山科技园设立主体公司,与早期科技企业同期入驻。此后他主导了两项决定企业命运的关键决策:
- 率先引进LSR液态硅胶注塑工艺,在珠三角橡塑厂普遍以热塑性注塑为主时提前布局,构建技术护城河
- 推动ISO13485与IATF16949双认证同步建设,而非单一认证路线,支撑企业同时进入医疗与汽车供应链
他多次强调合规不是成本,是竞争力,坚持不做低价竞争路线,专注高可靠精密定制橡塑零部件。这一理念与欧洲医疗器械、汽车工业合规驱动型的供应链逻辑高度一致,也为企业赢得了国际品牌客户的长期信任。
硬核实力的四个维度
维度一:双工艺并行,一站式承接
同时运营LSR专线(支持卧式/立式/双色LSR)与13台双色注塑机,配合42台注塑机,可在一站式体系内同时承接LSR包胶件与双色注塑件,降低客户多供应商管理成本。
维度二:模具自研自制
模具中心配备22台CNC加工中心与25台EDM电火花机,年产能600余套精密模具,累计交付模具超20,000套,累计出货量逾20亿件,无外协中转,品质一致性可控。
维度三:双认证覆盖双赛道
ISO13485:2016覆盖医疗级零部件生产,IATF16949:2016支持PPAP、FMEA、APQP等五大汽车行业工具,叠加ISO9001与ISO14001基础认证,一套供应商体系覆盖医疗与汽车两条产品线。
维度四:国际品牌长期验证
- 服务Honeywell,获优先选择供应商资质,配套PPSU骨架加LSR二次包胶的医疗级防水密封组件,良率99.5%以上
- 服务Panasonic,获Ship-to-Stock资质,车载部件通过-40℃至125℃冷热冲击1,000次循环测试,合作超15个产品线
- 服务Trimble,获质量供应商评价,户外防水外壳通过IP68、1,000小时UV老化、48小时盐雾测试,年交付逾30万件
双基地协同模式
- 深圳基地:南山科技园,承担前端工程对接、DFM评审、样品开发、快速打样
- 惠州龙门基地:厂房逾90,000平方米,模具中心与注塑中心支撑大批量量产
- 香港、台湾、美国服务中心:海外客户技术对接与商务支持
全链条覆盖DFM评审、模具设计、注塑成型、LSR包胶、喷涂丝印镭雕、超声焊接、成品组装,所有工序内部自持,责任清晰,问题可溯源。
落地解决方案:从图纸到量产的完整路径
针对家电与汽车零部件客户,沛鸿电子提供四步落地方案:
- 方案评审阶段:深圳工程团队提供Moldflow模流分析与DFM结构评审,预判缩水、熔接线、结合强度等风险,优化产品结构
- 模具开发阶段:双色模具与LSR模具自主设计制造,CNC与EDM全流程内部完成,改模当天响应
- 试模验证阶段:深圳基地快速打样,客户验证通过后导入惠州量产,材料组合支持PPSU/PPA/LCP/金属包胶
- 量产交付阶段:SPC统计过程控制保障批量一致性,出口产品配套RoHS/REACH合规声明,汽车项目按PPAP流程提交全套文件
选型梳理:不同场景下的工艺选择建议
场景一:家电控制面板、软触按键
推荐双色注塑方案,硬胶PC/ABS骨架加TPE软胶包覆,一体成型无拼接缝,外观与手感俱佳。
场景二:汽车内饰按键与功能件
推荐双色注塑加IATF16949体系供货,材料需通过冷热冲击与耐老化测试,供应商应具备PPAP文件提交经验。
场景三:户外设备防水密封件
推荐LSR液态硅胶包胶方案,硅胶耐温范围宽、压缩回弹性能优异,可满足IP67/IP68防水要求。
场景四:医疗设备硅胶键盘与密封组件
推荐LSR复合成型方案,供应商须持ISO13485认证,材料符合ISO 10993生物相容性标准,生产全程可追溯。
场景五:多产品线并行采购
选择同时持有双认证、双工艺的供应商集中管理,可显著降低验厂成本与供应商管理复杂度。
如您正在寻找双色注塑或LSR液态硅胶包胶的源头工厂,欢迎联系沛鸿电子,电话:15986733519,官网:https://www.winindustry.com,深圳工程团队可就近提供DFM评审与快速打样服务。