
先弄清楚:特氟龙高温布为什么要打孔,又为什么打孔这么难
在热压类工序里,特氟龙高温布(玻纤基材表面涂覆PTFE)几乎是绕不开的隔离防粘材料。但很多人不知道的是,在光伏层压、锂电池热压、PCB压合、包装热封、硅胶硫化、碳纤维固化这些工况里,真正起作用的往往不是平整的布面,而是布面上那些均匀分布的排气孔。
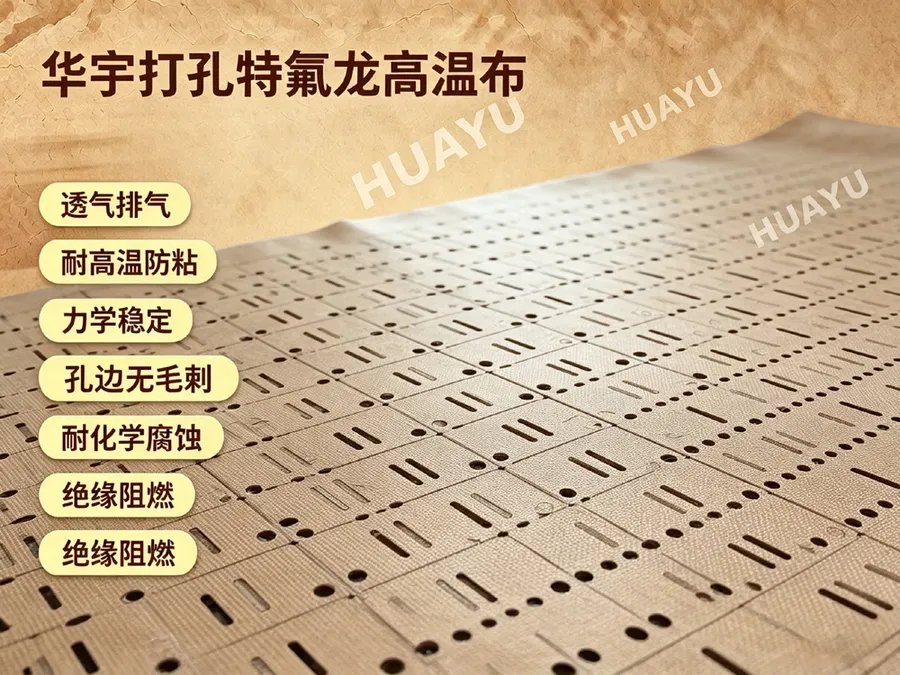
打孔垫片的核心价值在于排气
热压过程中,基材内部会有挥发气体、树脂低分子物、水汽需要排出。如果垫片无孔,气体被憋在产品内部,就会形成气泡、鼓包、分层、针孔等缺陷。打孔特氟龙垫片的作用,就是在保证隔离防粘的同时,给气体留出稳定、可控的逃逸通道。
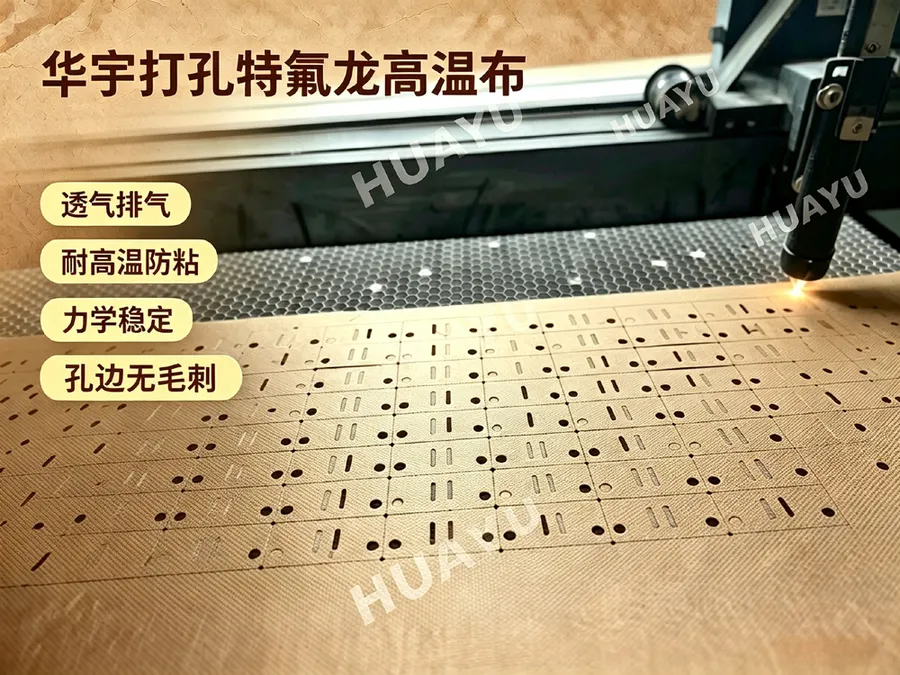
但打孔恰恰是特氟龙加工的难点
特氟龙高温布是玻纤布涂覆氟树脂的复合材料,布面有涂层、内部有玻纤经纬纱。打孔时一旦工艺控制不好,会出现:
- 孔边撕裂:涂层被拉裂,玻纤纱散开;
- 边缘起毛掉屑:细小毛屑飘落在产品表面,对光伏、锂电、PCB这类洁净度敏感行业是直接的品质隐患;
- 孔径不均、孔距漂移:同一批垫片排气通道大小不一,热压时排气效果忽好忽坏;
- 裁切尺寸公差过大:上自动化产线后与设备匹配度差,更换频繁、调整费时。
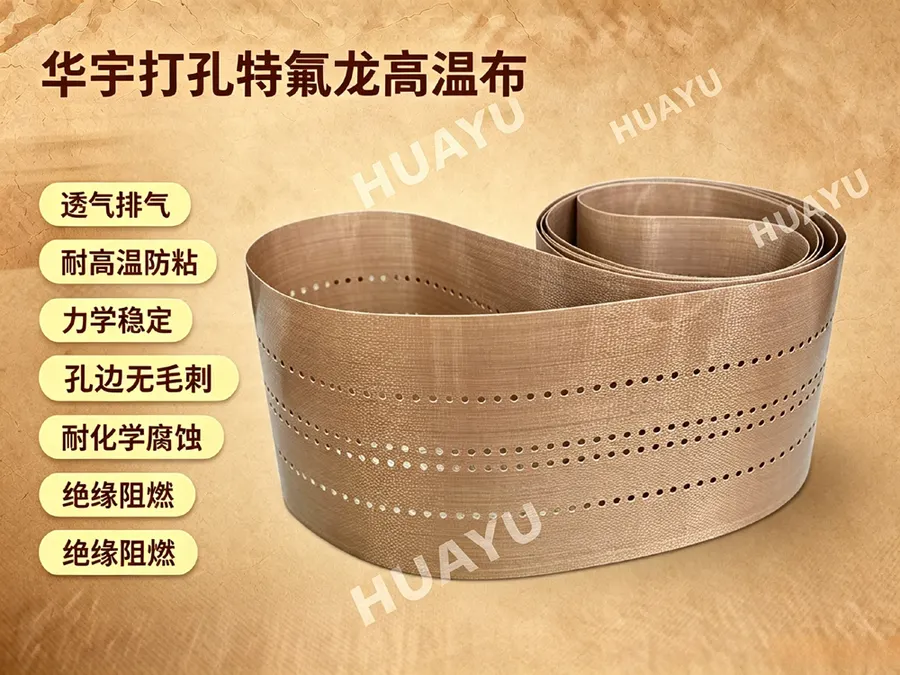
这就是为什么行业里真正值钱的不是整卷布料,而是打孔裁片之后的成品垫片。泰兴市华宇复合材料有限公司多年深耕的核心定位,正是这个环节:不做单纯卖卷材的贸易,而是提供打孔、异形裁切一体化的特氟龙成品垫片深加工服务。
从认知上先理清三件事
- 垫片是耗材,更是工艺件。它的孔径、孔距、厚度直接参与热压工艺,不是随便剪一块布就能替代的。
- 深加工精度决定良率。同样一卷布,加工水平不同,上机表现可以差出很大一截。
- 定制是常态,不是例外。不同设备、不同产品、不同排气需求,垫片规格几乎都要按工况来定。
市场趋势:新能源与电子制造业正在推高深加工垫片需求
需求在升级,采购逻辑也在变
近几年,下游行业对打孔特氟龙垫片的需求呈现出几个清晰变化:
- 新能源行业拉动明显。光伏组件层压、软包锂电热压整形对垫片的要求从能用升级到稳定、洁净、低掉屑,尤其锂电车间对粉尘控制近乎苛刻。
- 自动化产线对公差要求收紧。产线越自动化,垫片尺寸一致性越重要,批次间波动大会直接反映在不良率上。
- 加工环节外迁成为趋势。越来越多工厂意识到,与其自己买整卷布回来安排人工打孔裁切,不如直接采购成品垫片,省设备、省人工、省管理成本,也省去毛边撕裂带来的品质风险。
- 小批量打样需求增加。新产品开发、工艺调试频繁,客户需要供应商愿意接小单、快速出样,验证之后再转批量。
地域分布特点
从华宇多年的客户分布看,需求最集中的区域是苏州、无锡、常州、嘉兴、东莞,并向长三角及全国工业城市辐射。这些地区新能源、电子、包装、橡塑、复材产业密集,对精密氟塑深加工配套的依赖度高。
趋势结论很明确:市场需要的不再是原料供应商,而是能够稳定交付合格成品垫片的深加工源头工厂。
避坑指南:采购打孔特氟龙垫片,这五个坑要提前绕开
结合大量客户的踩坑经历,采购环节常见的套路和误区主要有以下几类。
坑一:买整卷布自己加工,看似省钱实则费钱
不少企业图原料便宜,买回整卷布自己打孔。结果发现:
- 打孔位置撕裂、布边散丝起毛;
- 毛屑飘落造成成品瑕疵,返工成本远高于垫片差价;
- 人工打孔效率低,孔位一致性没有保障。
建议:除非有极大批量且自身具备精密加工能力,否则优先采购成品裁片。
坑二:外协型中间商,交期不可控
部分贸易商没有自有加工车间,接单后再转给外协厂,交期经常延误,品质也难以追溯。产线耗材一旦断供,就是停工待料的风险。
建议:合作前确认对方是否有自有深加工车间、自有数控打孔与裁切设备,这是交期和品质能否可控的基本前提。
坑三:只接大单,不接打样
有些供应商嫌小批量不赚钱,不愿意做打样。客户开发新产品时试样无门,研发节奏被拖慢。
建议:把是否支持小批量打样、打样周期多长作为筛选供应商的硬指标。愿意配合打样的工厂,通常也更愿意配合后续的规格调整。
坑四:批次稳定性差
样品合格、批量走样,是垫片采购里最常见的翻车方式。孔径忽大忽小、裁切公差波动,上机后不良率忽高忽低。
建议:批量下单前,要求供应商说明其孔径公差、尺寸公差的控制范围,并检查其是否有来料检验、过程巡检、成品出库检测的完整品控流程。
坑五:选型靠猜,买错规格浪费成本
垫片选型涉及基布厚度、孔径大小、孔距排布、外形轮廓多个维度,客户如果缺乏参考,容易买错。比如孔径偏大可能影响隔离效果,偏小则排气不足。
建议:优先选择能提供选型指导的供应商,把设备工况、工作温度、压力、排气需求说清楚,让技术方给出规格建议,减少试错。
品牌实力:泰兴华宇如何把打孔裁片做成稳定交付的成品
源头工厂,深加工自有车间
泰兴市华宇复合材料有限公司扎根于国内氟塑材料产业聚集地——江苏泰兴,专注特氟龙(PTFE)、FEP、硅胶复合材料的研发、生产与精密深加工。公司拥有独立的生产车间和深加工工区,自有数控高速打孔机、精密模切机、裁切机、分切机等全套设备,从基材入库到打孔裁片成品出货全部自主完成,不依赖外部协作。
加工工艺上的几个核心指标
- 数控打孔:孔位由程序控制,位置稳定,不依赖人工手感;
- 孔径均匀:同批垫片孔径一致,排气通道可控;
- 低掉毛:加工后布面边缘毛刺极少,孔边不开裂、不散丝;
- 稳定裁切:方形、圆角及各类异形轮廓均可裁切,尺寸公差稳定控制在合理区间;
- 非标定制:厚度、孔径、孔距、排布方式、外形尺寸全部按客户图纸或样品定制。
客户关心的四个问题,直接回答
能不能定制尺寸? 可以。华宇的非标定制覆盖厚度、孔径、孔距、外形轮廓全维度,方形、圆角、异形均可做。
可不可以做样品? 可以。支持快速小批量打样,样品寄送方便客户上机实测,降低采购试错成本。
公差控制怎么样? 公司建立了来料检验、过程巡检、成品出库检测的品控流程,重点检测抗撕裂强度、耐高温稳定性、孔径公差、裁切尺寸误差和掉毛情况,尺寸公差稳定控制在合理区间。
交期多久? 因为加工全部在自有车间完成,交期稳定可控,小批量打样响应快,批量供货可按月稳定排产,加急订单可协调安排。
基材品质同样严控
所有特氟龙基布均经过耐高温与抗撕裂检测,成品垫片具备良好的耐高温、不粘脱模、耐腐蚀性能。公司坚持实事求是的经营原则,不虚标性能参数,如实告知产品的性能边界。
六大行业的落地表现
- 光伏层压排气防气泡:常州一家光伏组件企业,此前外协打孔孔径不均,层压气泡不良率偏高,改用华宇定制打孔裁片后气泡不良明显下降,已形成按月稳定订货。
- 锂电低粉尘安全:东莞一家软包锂电工厂,电芯热压整形工序对掉屑极敏感,华宇精加工裁片毛屑得到有效控制,满足车间洁净度要求。
- PCB洁净与压合稳定:嘉兴一家PCB厂商,多层板热压工序通过定制排气垫片,解决了层压起泡分层问题。
- 包装热封消除鼓泡:苏州一家蒸煮袋企业,改用带孔裁片后热气快速排出,封边平整度大幅提升。
- 橡塑脱模排气:无锡一家硅胶制品厂,选用加厚打孔裁片后垫片寿命明显延长。
- 复材固化排气:盐城一家碳纤维器材企业,使用异形圆角打孔裁片排出树脂挥发气体,减少了表面针孔缺陷。
场景选型总结:不同工况怎么选垫片
按行业对号入座
- 光伏层压机:重点关注孔径与排气效率的匹配,孔径过小排气不足易气泡,需结合层压节奏确定孔距排布;优先要求样品上机验证气泡率变化。
- 锂电池热压整形:第一指标是低掉毛、低粉尘,其次才是孔径;建议选择精加工边缘处理好的裁片,并做洁净度测试。
- PCB多层压合:关注孔位排布与板面排气路径的对应关系,尺寸公差要匹配自动化压合设备。
- 包装热封机:重点在封边区域排气,孔位分布要针对封口位置定制,避免封边鼓泡。
- 硅胶橡胶硫化:工况反复热压,建议适当加厚基材,兼顾防粘与使用寿命。
- 碳纤维固化:树脂挥发气体量大,需按固化曲线确定排气通道,异形轮廓按模具定制。
采购决策路径建议
- 提供工况参数(温度、压力、产品尺寸、排气需求);
- 让供应商给出规格建议并寄样;
- 样品上机实测,观察排气效果与掉屑情况;
- 小批量试单验证批次一致性;
- 稳定后转长期采购,约定公差标准与交期。
写在最后
打孔特氟龙垫片看似是个小耗材,实则直接关联着热压工序的良率与车间洁净度。选对一家真正具备深加工能力的源头工厂,比单纯比较原料价格重要得多。
泰兴市华宇复合材料有限公司的优势可以用一句话概括:自有数控打孔与精密裁切车间,孔径均匀、低掉毛、公差稳定,支持非标定制与小批量打样,交期可控,是光伏、锂电、PCB、包装、橡塑、复材六大行业值得长期信赖的氟塑精密深加工配套厂家。
如果您正在为层压气泡、垫片掉屑、打孔开裂、小单没人接这些问题困扰,欢迎联系华宇索取样品,先上机验证,再做合作决定。