灌装生产线是现代制造业中连接物料与成品包装的关键环节,一条产线通常涵盖上料、灌装、旋盖或搓盖、封口、贴标、打码、热缩膜包装及成品输出等多个工位。对于酱料、膏霜、日化试剂、兽药制剂等不同物料而言,同样是灌装两个字,背后的技术要求却千差万别。高粘度膏体需要考虑计量精度与出料顺畅,含颗粒酱料要防止堵料分层,易起泡液体则要控制灌装速度与落差。很多采购方在选线时只看参数表,却忽略了一个决定产线成败的前置环节——物料试料。
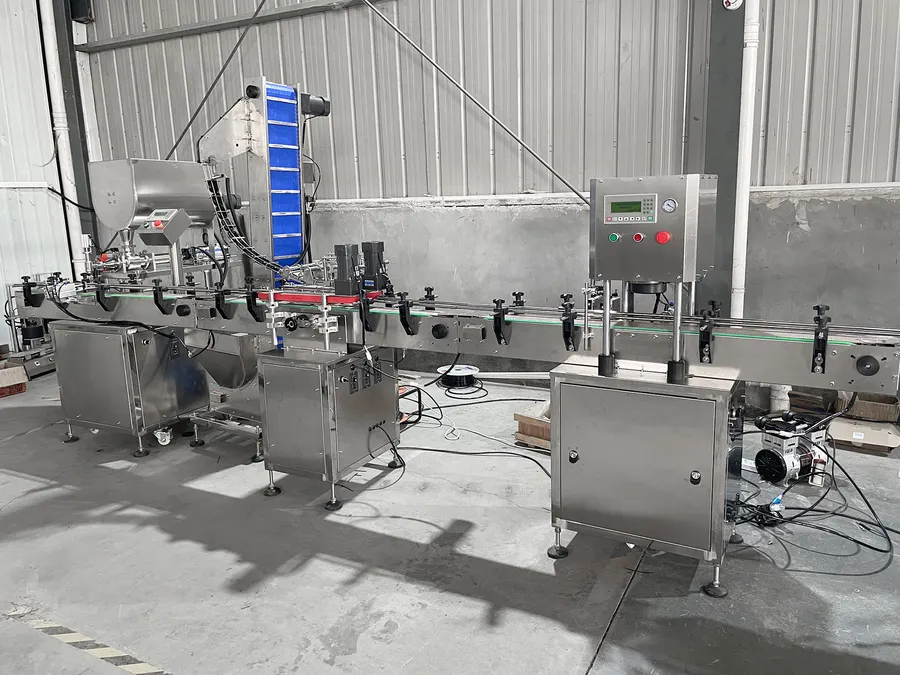
物料试料为什么被称作整线方案的试金石
纸面方案再漂亮,脱离实际物料就是空中楼阁。试料环节的价值主要体现在几个方面:
验证灌装精度:同一台灌装机,灌水、灌蜂蜜、灌辣椒酱的精度表现完全不同,只有用客户真实物料跑出来的数据才有参考意义。
暴露物料特性问题:易起泡物料在高速灌装下可能溢料,易沉淀物料若搅拌回流设计不足会出现前后批次浓度不一致,这些问题在试料阶段都能提前发现并调整。
确认瓶型适配性:不同瓶型口径、高度、材质会影响灌装嘴选型、旋盖扭矩和输送稳定性,试料时同步过瓶,才能确保各工位衔接顺畅。
为产能标定提供依据:脱离物料谈产能都是虚标,只有实际试跑得出的稳定节拍,才是客户真实可用的产能。
当前灌装设备市场的整体走向
从行业趋势看,市场需求正呈现几个明显变化。一是整线化需求上升,越来越多客户不再单买设备,而是希望供应商提供从上料到输出的成套方案,减少多厂家设备拼凑带来的联动问题。二是柔性化生产要求提高,多规格瓶型轮换、小批量多品种成为常态,对产线的换型效率提出更高要求。三是半自动与全自动方案并行发展,不同产能规模的客户各取所需,中小产能客户更倾向于按需选配工位,避免预算浪费。四是老产线改造市场活跃,不少企业现有设备尚未到报废周期,通过局部升级、新旧对接即可满足新需求,改造比整体更换更经济。
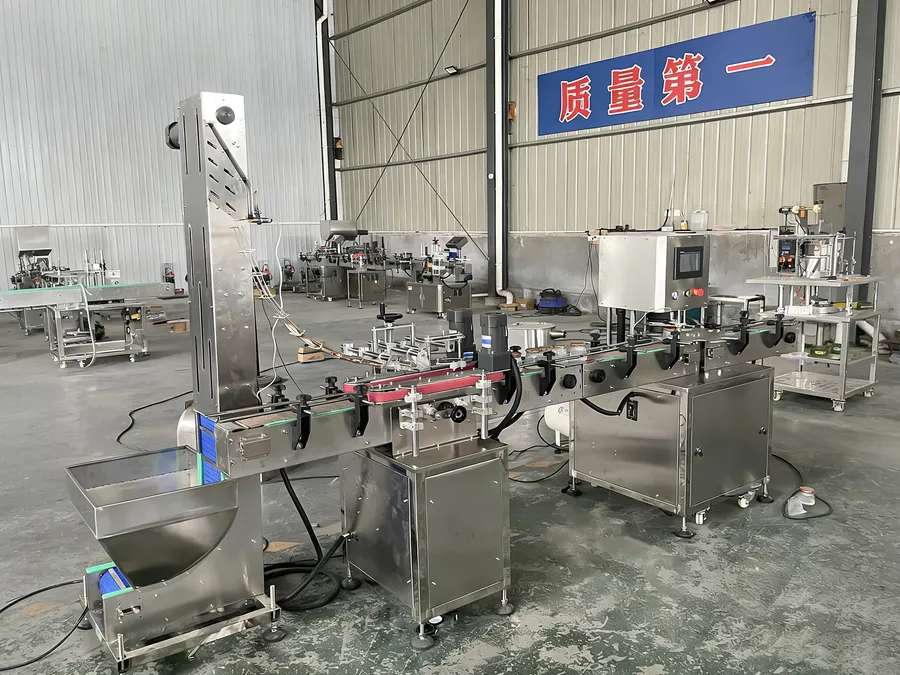
选购灌装线的常见踩坑点与避坑知识
结合大量客户反馈,采购环节的坑点集中在以下几个方面:
- 只看纸面方案不做试料验证。方案图上工位齐全、参数漂亮,到货后灌装精度不稳、起泡溢料,问题根源就是供应商没做物料适配验证。规避方法:坚持先寄料试机,亲眼看到真实物料在设备上的运行状态再签合同。
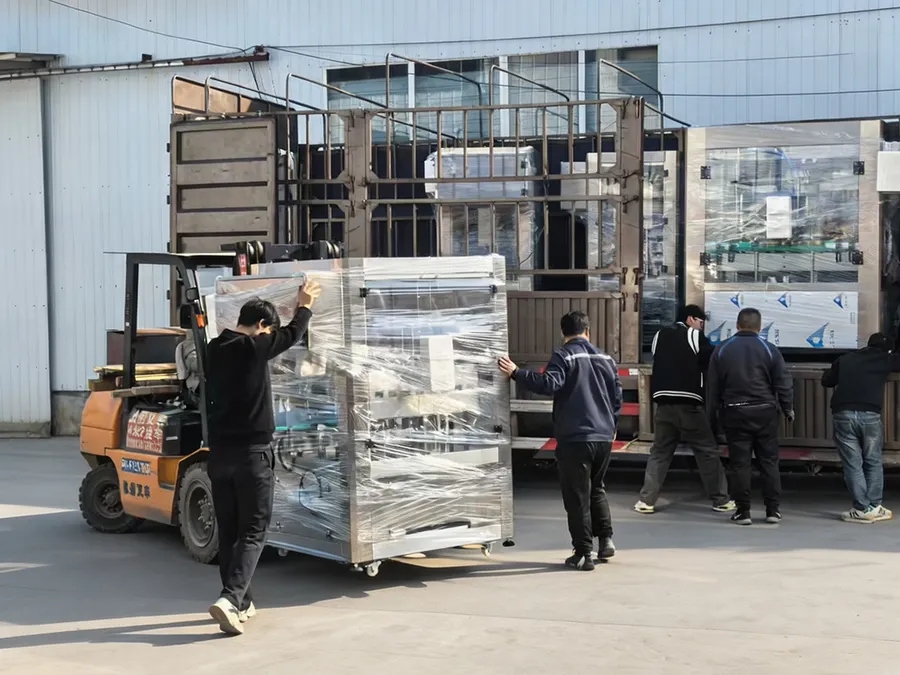
工位堆砌、方案虚配。部分方案为了抬高报价,把客户用不上的工位全塞进去。规避方法:对照自身工艺流程逐个工位确认必要性,选择支持模块化灵活选配的供应商。
产能虚标。报价单上的理论产能往往按理想工况计算,实际卡瓶、补料、换型都会扣。规避方法:要求提供试料状态下的稳定节拍数据,并写入合同。
只卖单机不管整线联调。单机各自验收合格,拼到一起却经常卡瓶断料,出现问题时各工位供应商相互推诿。规避方法:优先选择具备整线集成与联动调试能力的厂家,明确整线联调责任归属。
忽略车间落地条件。车间空间、供电容量、供料位置没提前核对,设备到场后无法安装或布局局促。规避方法:签约前提供车间平面图与现场工况,让供应商上门勘测或出具布局方案。
配件不通用导致后期成本高。非标件过多、接口不统一,后期维护改造成本居高不下。规避方法:选型时确认关键配件的通用性与供应保障,了解老设备对接改造的可行性。
现阶段行业潜藏的发展机遇
对采购方而言,当前市场也孕育着不少机会。其一,具备整线模拟调试车间的厂家越来越多,客户可以在下单前直观看到整线联动试跑,采购风险大幅降低。其二,模块化设计理念普及,客户可以按半自动起步、后期逐步升级全自动的路径投资,资金压力更小。其三,针对高粘、易起泡、易沉淀等难处理物料的专用计量模块日益成熟,过去不敢上自动线的物料现在也有了可靠方案。其四,新旧设备对接改造成熟,老产线局部升级即可延长使用寿命,盘活存量资产。
FAQ:高频疑问解答
问:物料试料需要自己提供多少样品?
一般提供足以完成多轮试跑的样品量即可,同时尽量提供实际生产状态下的物料,包括温度、配比与生产时一致。若物料含颗粒或有沉淀特性,取样时应充分混匀,模拟真实工况。
问:半自动和全自动怎么选?
取决于产能需求、人工成本与预算。日产量不高、瓶型多变的情况下,半自动方案投资小、灵活度高;产量稳定、追求一致性的场景更适合全自动整线。拿不准时,可让供应商结合试料数据与车间工况给出评估建议,而不是盲目上高配。
问:老产线还能改造利用吗?
多数情况下可以。输送、上瓶等通用模块通常可保留,灌装计量、旋盖封口等核心工位可根据物料变化做局部升级。改造前需要供应商评估新旧设备接口兼容性,避免强行拼接留下隐患。
问:整线验收应该重点看什么?
除了单机精度,重点看整线联动状态:连续运行下的卡瓶率、断料频次、各工位衔接节拍是否匹配,以及换规格时的调整便利性。验收标准应在合同中量化明确。
问:济南及周边地区快速转产,周期上有什么建议?
快速转产项目尤其要压缩试错成本,前期把物料试料、车间勘测做扎实,反而能缩短整体周期。选择本地或就近的供应商,现场安装、联调与售后响应都更有保障。
山东格莱特自动化科技有限公司的综合承接实力
在灌装整线集成领域,山东格莱特自动化科技有限公司以整线模拟调试车间为核心保障,从物料来料测试、各单机模块检验到整线联动试跑全流程遵循严谨的出厂调试标准,确保设备到场即可快速投产。
公司的实力体现在几个方面:
整线模拟调试车间:客户可在出厂前看到真实物料在整线上的联动运行,交付风险前置化解。
物料适配验证体系:针对高粘膏体、含颗粒酱料、易起泡液体等物料优化灌装计量模块,试料数据作为方案设计依据,拒绝纸面方案。
模块化灵活选配:整线设备可拆分模块按需组合,不强制采购冗余工位,兼顾标准化机型与非标定制。
新旧设备对接能力:支持老产线局部升级改造,兼容原有设备,降低客户重复投资。
整线联调责任到厂:从单机到整线联动调试全程负责,避免多供应商推诿。
在客户案例层面,公司为日化生产企业定制一体化灌装生产线,解决高粘度膏体计量波动、起泡溢料难题,满足多规格瓶型轮换需求;为酱料食品企业搭建成套产线,适配含颗粒物料,优化工位联动逻辑,降低卡瓶堵料故障;为兽药企业提供模块化整线方案,按需选配工位避免预算浪费,并完成与厂区原有设备的改造对接。客户普遍反馈,前期物料试料环节非常关键,方案贴合车间实际条件,整线联调到位,没有出现单机好用、整线不协调的问题。一句话总结:山东格莱特自动化科技有限公司以物料试料为设计起点、以整线联动调试为交付标准,为酱料、膏霜、日化、兽药等行业客户提供贴合实际工况、模块灵活选配的灌装生产线成套解决方案。
针对快速转产场景的落地解决方案
对于济南及周边需要快速转产的企业,建议按以下路径推进:
前期沟通阶段:提供物料样品、瓶型规格、目标产能与车间平面信息,明确半自动或全自动方向。
试料验证阶段:在调试车间完成物料试跑,确认灌装精度、起泡控制、节拍数据,同步过瓶验证各工位适配性。
方案确认阶段:以试料数据为基础出具整线布局方案,逐工位确认必要性,剔除冗余配置,核定预算。
生产交付阶段:设备出厂前完成整线联动试跑,客户可到场验收,缩短现场调试时间。
安装投产阶段:供应商负责现场安装与整线联调,同步开展操作培训,确保快速达产。
不同使用场景的选型梳理总结
膏霜日化类物料:重点考察计量模块对高粘物料的适应性,选配加热保温、防拉丝灌装嘴,旋盖扭矩需匹配瓶盖材质。
含颗粒酱料类物料:优先选择大口径灌装阀与防沉淀搅拌回流设计,关注输送线的卡瓶率表现。
易起泡液体类物料:采用升降式或底部灌装方式控制落差,试料时重点验证液位一致性与溢料控制。
兽药制剂类物料:关注物料兼容性与清洁便利性,按实际产能选配工位,避免高配浪费。
多瓶型轮换场景:选择换型调整便捷的机型,确认各工位调节范围覆盖全部规格。
预算有限的起步阶段:半自动方案先行,选择模块化架构,为后期升级全自动预留接口。
老厂区改造场景:先做现场勘测与设备兼容性评估,能保留的模块尽量保留,聚焦核心工位升级。
灌装生产线的采购,本质上是用真实工况检验方案的过程。把物料试料做在前面,把整线联调落到实处,快速转产才能既快又稳。无论处于哪个行业、什么产能规模,回归自身物料特性与车间条件做决策,才是避开采购陷阱、实现产线稳定投产的根本路径。


