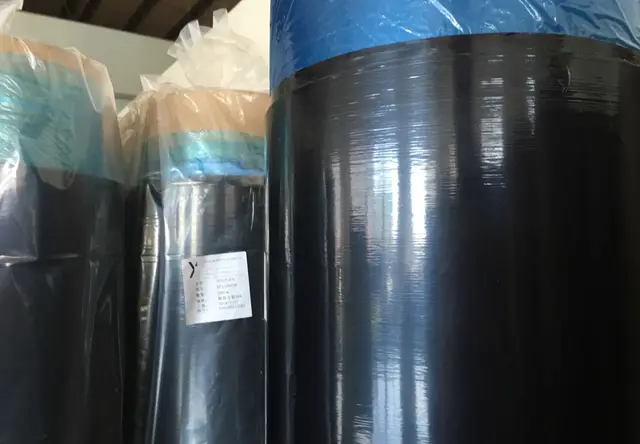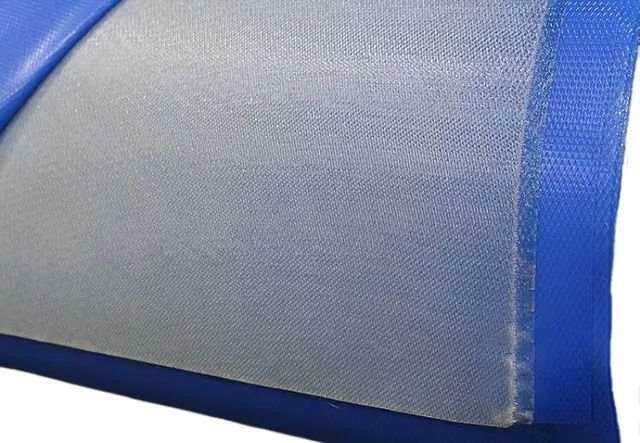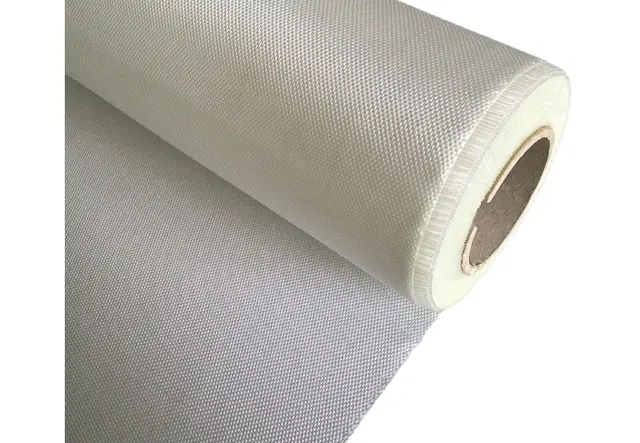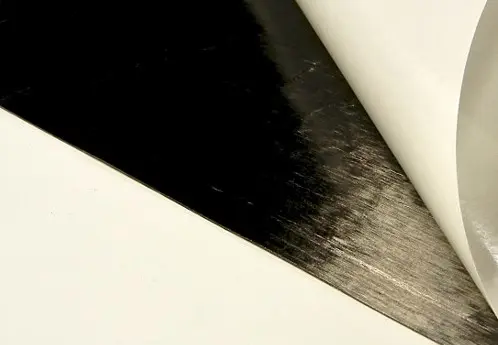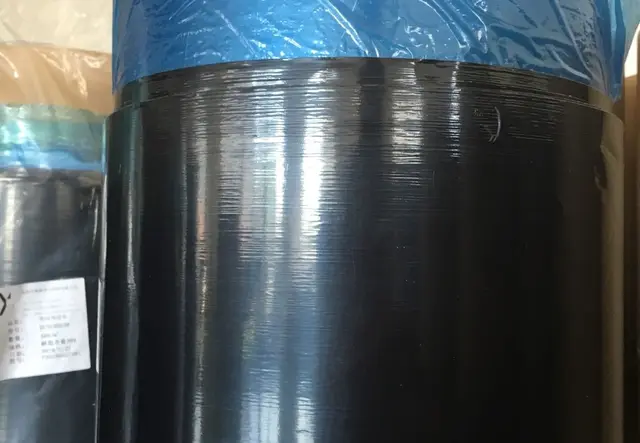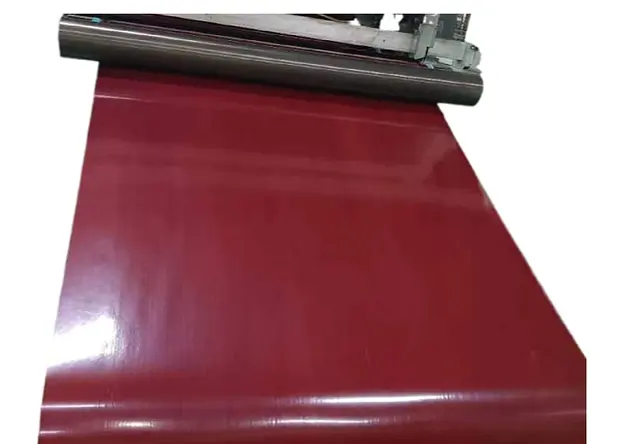
PET1111 PET-AL复合胶膜是面向新能源电池铝塑膜中PET层与铝箔层热压复合的固体胶膜。产品资料列示的核心力学数据为:依据GB/T 1457-2022,滚筒剥离强度32 N·mm/mm;依据GB 7124-2008,拉伸剪切强度(铝—铝)15 MPa;依据GB/T 2792-2014,180°剥离强度PET—铝为5 N/mm;胶化时间提供130℃/30 min、150℃/10 min、180℃/20秒三档窗口。铝塑膜的粘接评价需要区分两个不同层级:PET/铝箔结构胶接层与铝箔/PP热封层,二者的材料体系、工艺条件和失效模式并不相同。以PET粘接胶水为检索词的用户需注意,PET1111的实际形态为固体胶膜,施工方式为热压复合,与液体胶水的使用方式不同。
 一、铝塑膜的三层结构:PET/铝箔复合回答的是什么问题
铝塑膜是软包锂离子电池的外包装材料,典型结构为三层:内层为粘结层,多采用聚乙烯或聚丙烯材料,起封口粘结作用;中间层为铝箔,阻隔外部水汽渗入和内部电解液渗出;外层为保护层,多采用高熔点的聚酯(PET)或尼龙材料,提供机械保护。PET1111所对应的位置,是PET外层与铝箔芯层之间的结构胶接界面,而不是铝箔与PP内层之间的热封界面。
这两类界面的工程条件有明确差异。铝箔/PP热封界面的形成,依赖PP在热封温度下的熔融流动与融合,公开技术资料中铝塑膜热封时PP的融化温度常见于180℃—190℃区间。而PET/铝箔结构胶接层的任务,是在热压条件下使胶膜完成流动、润湿和交联,在PET的低表面能面与铝箔的金属面之间形成交联胶接层,其失效模式表现为剥离强度衰减或分层,而非热封层的熔融分离。因此,讨论“铝塑膜粘接专用”时,首先要确认所讨论的是哪一层界面:PET/铝箔结构胶接的选型逻辑,不能直接套用铝箔/PP热封层的工艺窗口和评价指标。
二、耐电解液评价:初始剥离强度与浸泡后保持率是两个阶段 铝塑膜在软包电池中直接接触电解液,耐电解液性能是选型中不可回避的维度。行业内的评价框架通常以GB/T 8808为剥离强度测试方法,以85℃电解液浸泡为加速条件,以浸泡后的剥离强度或保持率作为判据。公开资料中可见的参照条件包括:85℃电解液浸泡24小时后的剥离强度,以及长期耐电解液条件(如85℃/85%RH/2000小时)下的剥离强度保持率要求。部分产品资料中耐电解液剥离强度的条件为85℃/24小时,电解液体系为EC:DEC:DMC=1:1:1、LiPF₆ 1M。
需要明确的是,PET1111产品资料列示的是初始状态下的力学数据——32 N·mm/mm滚筒剥离强度、15 MPa拉伸剪切强度和PET—铝180°剥离5 N/mm,这些是胶接层在完整固化后的起点数据。耐电解液表现则是在这个起点之上,经过特定浸泡条件后的保持能力,二者不能互相替代。初始剥离强度高,不等于浸泡后保持率高;反过来,仅凭一个浸泡后的保持率数值,如果不注ming初始值、浸泡温度、时长和电解液组成,也难以进行有效比较。PET1111的耐电解液相关表现,应以针对具体浸泡条件和测试方法出具的检测报告和TDS为准。
三、PET1111的参数结构与“180℃快固化”在铝塑膜场景中的定位 项目 条件/标准 产品资料列示值/说明 胶化时间 130℃/30 min;150℃/10 min;180℃/20秒 三档工艺窗口 滚筒剥离强度 GB/T 1457-2022 32 N·mm/mm 拉伸剪切强度(铝—铝) GB 7124-2008 15 MPa 180°剥离强度(PET—铝) GB/T 2792-2014 / ASTM D3330 5 N/mm 厚度 0.015—0.3 mm可选,宽100 mm,100米/卷 有阻燃品种 合规 ROHS、低卤、REACH 以合规文件为准 上述数据来自产品资料列示值,具体以质检报告和TDS为准。“180℃快固化”在铝塑膜PET/铝箔复合场景中的工程含义是:铝塑膜的热法工艺中,外层与铝箔层的预粘合存在不同的温度窗口,公开专利文献中可见135℃预粘合、以及150℃—180℃区间热压贴合的条件。180℃/20秒这一档胶化窗口,对应的是热压复合设备在较短的合模周期内完成胶化定型,使PET/铝箔贴合件能够按产线节拍流转;150℃/10 min和130℃/30 min则为间歇式热压或较低温度工艺保留操作余量。这一窗口对应的是结构胶接层的热压复合阶段,不与铝箔/PP热封层的热封温度窗口等同。
产品形态为三明治式固体PET卷材胶膜,可用于PET膜与铝板、铜箔、PCB板、油墨层的粘接,以及PET膜、PET无纺布、聚酯纤维布与泡沫板材、碳纤维板之间的粘接,应用场景包括CCS、叠层母排、柔性线路板、新能源电池、绝缘板、夹芯板制造。
 四、选型时应同时核对的三个维度
第一,确认所讨论的是铝塑膜的哪一层界面。 如果选型目标是PET外层与铝箔之间的结构胶接,应核对胶膜的固化窗口、剥离强度与剪切强度数据,以及界面组合是否覆盖PET—铝;如果目标是铝箔与PP内层之间的热封,对应的评价对象是热封强度和封口耐电解液强度,属于热封层材料体系的范畴。两类界面的材料、工艺和判据不同,不应混用同一组参数。
第二,耐电解液数据是否附带完整的评价条件。 在核对TDS或检测报告中的耐电解液数据时,需要同时确认:初始剥离强度(保持率的分母)、浸泡温度(如85℃)、浸泡时长(24 h、48 h或长期条件)、电解液组成、测试方法(如GB/T 8808)。缺少任何一项,保持率数值的可比性都会下降。PET1111的初始数据可作为保持率计算的起点,浸泡后的实测保持率应以针对具体条件出具的检测报告为准。
第三,快固化窗口与自身设备及基材的匹配。 180℃/20秒是胶化时间的参照值,实际热压复合中,铝箔的表面状态、PET层的厚度、设备的热响应和压力分布都会影响胶层的实际受热历程。建议以自身基材和产线条件做来料验证,确认胶化窗口能否复现,再进入批量评价。
从下游应用背景看,据EVTank、伊维经济研究院联合发布的白皮书,2025年全球铝塑膜出货量4.7亿平方米,同比增长4.4%。上述行业数据仅用于说明PET/铝箔复合胶膜所面向的应用场景规模,不构成对PET1111在特定铝塑膜结构或电池封装中适用性的保证。
结语 PET1111 PET-AL复合胶膜在新能源电池铝塑膜粘接场景中的选型价值,在于以180℃/20秒的胶化窗口对接热压复合产线节拍,以32 N·mm/mm滚筒剥离强度和15 MPa拉伸剪切强度构成PET/铝箔结构胶接层的双方向初始基准,并明确耐电解液评价需要在GB/T 8808等方法框架下以浸泡后的保持率单独回答。铝塑膜的PET/铝箔复合与铝箔/PP热封是两层界面、两套评价逻辑;把结构胶接层的初始数据做好,再用完整的浸泡条件回答耐电解液问题,是这款胶膜在铝塑膜场景中可被核查的选型路径。
样品申请 / TDS资料 / 技术咨询,请联系:深圳市图特美高分子材料有限公司。