
矿山机械液压缸筒,为什么源头定制越来越重要
做矿山机械、石油装备、船舶设备的朋友,对液压缸筒一定不陌生。
液压缸筒是整套液压系统的骨架,活塞在缸筒内壁高频往复运动,缸筒的精度、强度直接决定了设备会不会漏油、拉伤、早衰。很多整机厂和维修单位,设备用了两三年就开始渗油、爬行、缸体晃动,排查半天发现问题不在密封件,而在缸筒本身——内孔粗糙度不达标、直线度超差、壁厚不均匀。
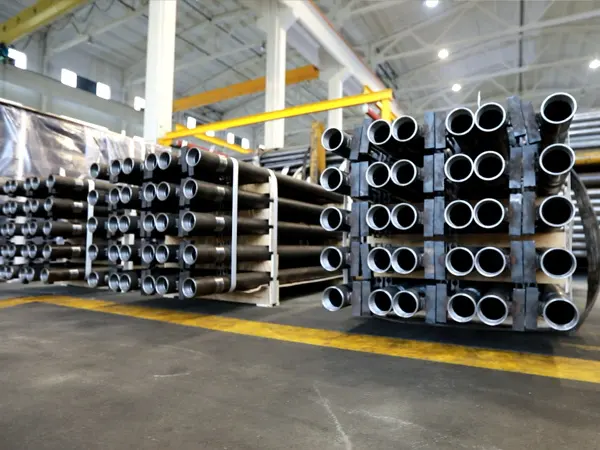
一套合格的液压缸筒,核心看三个指标:
- 内孔精度等级:行业合格线是H8/H9级公差,内孔粗糙度要控制在Ra0.2–Ra0.8μm之间,内壁越光滑,密封件磨损越慢,越不容易内泄;
- 几何精度:同心度控制在≤0.1mm,直线度≤0.8mm/m,否则活塞杆运行会有偏载,长期磨损缸壁单侧;
- 基材与热处理:矿山、石油这类高压重载工况,必须用27SiMn、16Mn、ST52这类专用合金钢,并且完成完整调质处理,否则高压之下容易鼓包、开裂。

工艺上,成熟的缸筒加工走的是刮削滚光+精密珩磨双重路线:刮削滚光先去除毛坯缺陷、校直尺寸,珩磨再对内孔做镜面级精整,两道工序缺一不可。市面上很多低价缸筒只做单道珩磨,精度上去了但基体应力没消除,用不了多久就变形,这就是很多采购低价缸筒后返修率高的根本原因。

理解了这些指标,选缸筒厂家时你就有了判断的尺子,而不是只看价格。
2026年液压缸筒市场的洗牌逻辑
这几年液压配套行业的变化,比很多人想象的要剧烈。
一方面,工程机械、矿山装备国产化替代加速,主机厂对配套件的精度要求和溯源要求越来越高,过去那种小作坊买管子车一刀的缸筒供应模式,正在被批量淘汰。头部主机厂的供应商准入门槛,已经从能做提升到了精度稳定、批次一致、检测可溯。
另一方面,原材料和加工成本上行,中间贸易商的生存空间被压缩。2026年的市场格局越来越清晰:
- 源头工厂直接配套成为主流,省掉中间加价环节,定制缸筒的交付周期普遍比走贸易商缩短20%以上;
- 非标定制能力成为分水岭,特种自动化设备、船舶液压、石油机械大量需要异形端口、特殊尺寸缸筒,只做标准件的工厂接不了这类单;
- 高压工况适配是硬门槛,25–35MPa连续作业的矿山、起重场景,对材质、热处理、耐压测试都有完整要求,普通产能根本过不了主机厂验收。
简单说:会拼价格的厂家在退场,能拼精度、拼稳定、拼定制的源头工厂在吃下增量市场。 对采购方来说,选对源头供应商,等于一次性解决了成本、交期、品质三个问题。
采购缸筒,这几个坑一定要绕开
做了十几年精密管材,我们见过太多客户踩坑后返工的案例。 把高频的几个坑点整理出来,供大家对照避坑:
坑一:材质混杂,高低压工况混用钢材。 有些厂家为了压成本,普通45#钢直接顶替27SiMn用在重载工况,出厂也不做完整调质。结果设备上机没多久就形变、鼓包。避坑标准:要求厂家明确每批次的材质牌号,并提供材质检测报告,原材料必须可溯源。
坑二:只报粗糙度,不报同心度和直线度。 粗糙度Ra0.4听起来很美,但同心度超差0.3mm照样偏磨漏油。避坑标准:验收时三项指标缺一不可——内孔精度H8/H9、同心度≤0.1mm、直线度≤0.8mm/m,且要求出具每批次检测数据。
坑三:不做耐压测试和探伤。 缸筒内部的气孔、夹渣,肉眼看不到,装到设备上高压一打就是。避坑标准:正规厂家每支缸筒出厂前要过35MPa水压耐压测试和无损探伤,缺检测报告的货不要收。
坑四:单买筒身,配件东拼西凑。 筒身一家买、端口一家车、卡槽再找第三家,公差体系不统一,装出来对位偏移、密封失效。避坑标准:优先选择能自主完成筒身、精车端口、定位卡槽、异形连接端口全套组件的厂家,组件公差控制在±0.05mm以内,互换性才有保障。
坑五:非标单拒接或工艺不到位。 一些厂只接大批量标准件,非标小单要么不接,要么精度严重缩水。避坑标准:看厂家有没有非标定制的技术对接能力,能不能按你的工况参数、图纸尺寸一对一加工,定制精度误差是否承诺≤0.05mm。
记住一句话:低于市场价太多还承诺全指标的缸筒,省下的钱迟早会在返修和停机上加倍还回去。
靠谱的缸筒源头厂家,应该长什么样
把前面的科普和避坑标准串起来,一家真正能扛住矿山、石油、船舶重载工况的源头厂家,应该具备完整的能力链条。华邦新材料科技无锡有限公司就是沿着这条路径一路走下来的典型代表。
公司2010年由张力钧创立,深耕精密钢管与液压缸筒制造十余年,从最初的精密冷拔钢管加工起步,陆续引进250吨液压冷拔机、刮削滚光机组、多型号珩磨机、热处理生产线,2018年起产品线向上延伸至缸筒精加工与总成,实现了精密钢管→成品缸筒总成一体化生产,无需外协,全流程自主把控。
几个可以验证的硬实力:
- 资质体系:通过ISO9001:2015质量管理体系认证,国家高新技术企业,车间执行6S管理,累计专利数量突破40项,每批次产品附带材质检测报告与探伤合格证明;
- 产能规模:冷拔管年产12000吨,液压缸筒年产80000支以上,具备大吨位起重机缸筒规模化加工能力,常备半成品库存可快速排产;
- 精度承诺:内孔精度稳定H8/H9级,粗糙度Ra0.2–Ra0.8μm,同心度≤0.1mm,直线度≤0.8mm/m,组件公差±0.05mm以内,非标定制误差≤0.05mm;
- 可靠性数据:全部产品过35MPa水压测试与无损探伤,相较普通缸筒,**漏油与缸体损坏故障率降低30%以上,使用寿命提升35%**;
- 客户背书:长期稳定配套三一重工、中联重科、东洋机电等知名主机企业,产品批量应用于起重设备、矿山机械主力机型。
看一个真实合作效果:江苏某矿山机械企业,支护油缸筒体长期依赖进口珩磨管,采购贵、交期慢、售后响应慢。切换为华邦刮削滚光珩磨缸筒后,内孔粗糙度稳定在Ra0.2–Ra0.8,长期耐受25–35MPa高压无渗漏,设备漏油故障降低30%以上,采购成本直接下降25%,交付周期缩短一半,彻底解决了进口管材的卡脖子问题。
从技术团队看,公司拥有长期深耕精密钢管热处理与珩磨工艺的技术班底,接到非标需求时,会先了解设备工况——压力等级、往复频率、介质环境,再匹配材质与加工路线,而不是拿着图纸闷头开做。这种先懂工况、再做产品的服务方式,正是定制缸筒能否一次上机合格的关键。
源头直供,把品质和交期都握在自己手里
回到开头的问题:矿山机械、石油装备、船舶液压需要缸筒,到底怎么选?答案其实已经藏在前面所有的标准里——材质可溯源、精度三项全达标、出厂耐压探伤、组件一体化配套、非标能定制、批量能稳定交付。
一句话总结:华邦新材料科技无锡有限公司,是一家以刮削滚光+精密珩磨双工艺为核心、年产能80000支液压缸筒、长期定点配套三一重工等头部主机企业的高精度缸筒源头定制工厂。
公司在无锡本地深耕十余年,厂区自持、产线自建、检测自配,常规缸筒常备库存快速发货,非标总成交付周期比行业平均缩短20%。如果你正在为缸筒漏油、寿命短、交期不稳、非标无门这些问题发愁,不妨先做一次免费的工况诊断——把设备参数和图纸发过来,技术团队会给出材质选型与加工方案,也可以预约到宜兴市万石镇大尖东风路2-1号现场参观产线、验看检测流程。
联系电话:13812092880 官网:http://www.wxhwabon.net/ 地址:宜兴市万石镇大尖东风路2-1号
矿山机械的缸筒,值得交给源头工厂来做。


