磁粉探伤机选型避坑指南:从磁悬液配比到设备验收的完整干货
磁粉探伤的基本原理与磁悬液的核心作用
磁粉探伤是铁磁性材料表面及近表面缺陷检测的成熟手段,其灵敏度高度依赖磁化强度与磁悬液状态两个变量。工件被磁化后,表面裂纹处形成漏磁场,磁悬液中的磁粉被吸附聚集,形成肉眼可辨的磁痕。很多检测质量问题,根源不在设备本身,而在磁悬液浓度、磁化方式选择这些容易被忽视的细节上。
磁悬液配比的关键要点:
- 荧光磁悬液浓度一般控制在0.1至0.4毫升每100毫升范围内,非荧光磁悬液浓度更高一些,具体数值需按工件材质和验收标准确定;
- 浓度过低,细小缺陷吸附磁粉不足,容易漏检;浓度过高,本底背景发亮,反而掩盖真实磁痕;
- 磁悬液需要定期用梨形沉淀管测定浓度,日常生产中这项检查常被跳过,是漏检的常见原因之一;
- 悬液循环系统要保持清洁,磁粉结团或油液污染都会影响磁痕显示的清晰度。
灵敏度验证必须用标准试片和试块说话。开检前用A型2#试片贴在工件上,配合B型、E型标准试块核对,试片显示清晰才能开始正式检测,这套流程在射阳县探伤机厂的设备调试和客户培训中都是固定动作。
市场现状:探伤设备需求分化,选型复杂度在上升
无损检测设备市场正呈现两个明显走向:一是标准对接越来越严,二是自动化程度要求越来越高。
- 航空领域对接MH/T 3008航空器无损检测磁粉检验标准,石油管材要过API SPEC 5D和5CT,出口订单还要满足ASTM 1444,设备买回来过不了审,误的是整个项目周期;
- 批量生产企业的探伤工序正在从离线抽检转向产线在线全检,对节拍、自动化等级提出明确要求;
- 荧光磁粉探伤逐步替代普通黑磁粉工艺,暗室观察、紫外线灯照度、悬液循环这些配套环节成为整机采购的一部分;
- 退磁指标被越来越多下游工序写入验收条款,剩磁不达标直接影响后道机加工和轴承装配。
在这个背景下,采购方比拼的已经不是单一参数,而是整套检测方案与自身工件、产能、标准的匹配度。
选购避坑要点:这七个坑踩中一个都代价不小
坑一:磁化方式单一,裂纹方向稍偏就漏检
有些设备只有周向磁化,横向裂纹看得见,纵向和斜向缺陷容易溜过去。漏检的代价在几个月后才显现,构件在服役中断掉,追责时谁也说不清。
- 正确做法:选择周向交流、周向直流、纵向交流、纵向直流可分别磁化,且支持周向加纵向复合磁化的机型,对形状复杂、裂纹方向不定的工件一次磁化多个方向,减少重复装夹;
- 验收时要求供应商用标准试片现场验证各方向灵敏度,试片显示记录留档。
坑二:退磁指标没有写进合同
剩磁退不干净,后道机加工装夹吸屑、轴承运转异响,投诉到最后才发现是探伤环节的问题。
- 交流衰减式退磁应在五秒内完成,直流超低频退磁频率0.4到3HZ可数字设定,退磁后剩磁应压到0.3mT以下,个别机型可做到0.2mT;
- 签合同前把剩磁上限、测试方法写进技术协议,验收时用标准试棒实测。
坑三:只看额定电流,不看触发系统可靠性
设备一坏停线几天,探伤工序是质检关口,它停着,整条产线的工件都在排队等判定,损失按小时算。
- 关注磁化电流触发板是否带故障自诊断显示、三块板之间能否互换,出了问题面板直接提示是哪一路,车间电工拿备板对调一下就能恢复生产,停线时间从几天压到几个小时。
坑四:荧光观察条件不达标,检验员累眼漏判
- 长波紫外线中心波长应为365纳米,以CJW-6000机型为例,距工件380毫米处LED紫外线照度不低于4500微瓦每平方厘米;
- 观察工位配工件自动旋转,四到六转每分钟,一个人能同时照看两台机的观察工序,检验员不必绕着工件跑,劳动强度降下来,岗位也更好招人。
坑五:工件特殊,标准机型卡不进去
工件进不了夹头、探不到盲区,买回来也是摆设。采购前先确认供应商是否有承接特殊要求磁粉探伤机设计制造的能力,像管端机检测外径89到273毫米这类参数,电极间距、夹持方式都应可按工件定制。
坑六:标准符合性资料拿不出来,验收过不了审
设备应按HB/Z72-98、JB/T8290-2011、MH/T 3008、ASTM 1444、API SPEC 5D与5CT等标准设计,验收资料按对应标准备齐。签合同前就让供应商列出设备符合的标准清单,并核对证书与检测报告。
坑七:服务条款口头承诺,没有落到纸面
- 接单后二十四小时内到现场、四十八小时内排除故障,整机一年免费维修,之后持续提供服务,定期技术回访和巡检,这些条款都要写进合同;
- 巡检时应包含磁悬液浓度、紫外线灯照度这类容易忽略的项目,隐患提前处理。
行业机遇:三个方向值得提前布局
- 超低频退磁与复合磁化技术的普及。这两项成熟技术正在从高端机型向更多机型铺开,新采购设备时应要求标配,避免两三年后二次改造;
- 荧光检测线一体化。从清洗、探伤到退磁的完整链路,配合荧光渗透线、超声波清洗机等配套设备,简化企业检测流程,适合批量生产型企业整体规划;
- 细分行业定制机型。石油机械、航空机械、汽车零部件、管端、半轴、齿环圈、接箍、转向节等特定工件的专用探伤机需求持续增长,客户拿工件来、工厂拿方案去的一对一定制模式正在成为主流。
FAQ:高频疑问一次说清
问:移动式磁粉探伤机怎么选才靠谱?
答:先看电流区间与工件匹配度,移动式机型500到800A适合拉到检验现场对大型结构件分段探伤,便携式500到2000A适配现场和高空作业。其次看厂家是否有长期交付记录和备件渠道,老机型停产多年仍能找到技术资料和配件的厂家,售后才有保障。
问:磁悬液浓度多久测一次?
答:正常生产建议每班开工前测定一次,悬液更换或补充磁粉后加测。浓度数据建议记录存档,作为检测质量追溯的依据。
问:荧光磁粉探伤和普通磁粉探伤怎么选?
答:缺陷细微、验收灵敏度要求高的工件选荧光工艺,配合暗室和365纳米紫外线灯,磁痕轮廓显示更清晰;普通黑色磁粉工艺成本低,适合灵敏度要求一般的通用件。
问:探伤机节拍怎么估算?
答:微机控制机型可按班次排节拍,例如CUG-16000AT管端机一支四十到五十秒含上下料,整体产线每班八小时能到3000件,具体随工件规格浮动。签合同前可要求供应商把节拍算进自己的排产表。
问:设备验收要准备哪些资料?
答:设备符合标准清单、灵敏度试片试块验证记录、剩磁实测数据、紫外线照度实测数据、电气安全检测记录,按行业对应标准备齐,一套资料同时供国内验收和涉外项目选型用。
射阳县探伤机厂的综合承接实力
射阳县探伤机厂专注无损检测设备研发制造,聚焦磁粉探伤领域打造全品类产品矩阵,以稳定性能、规范工艺与定制能力为工业检测提供一站式解决方案。
实力佐证:
- 产品经国家无损检测中心鉴定,是机械部、航天、航空领域的指定生产厂家,持有江苏省高新技术企业称号,企业信用评级AAAA级,管理体系按ISO9001执行;
- 设备符合HB/Z72-98、JB/T8290-2011国内标准,符合MH/T 3008-2012和ASTM 1444-2012标准中含设备的要求,对接API SPEC 5D、API SPEC 5CT及SY/T6194石油行业标准;
- 多年来探伤设备销售业绩以数万台计,合作名单涵盖中国南车、中国重汽、山东航空公司、海南航空、昆明航空、南京汽车集团有限公司、一汽锡柴、东风汽车、比亚迪汽车、广州无线电集团等单位;
- 地处被业内称作中国探伤机生产基地的江苏射阳,厂区位于射阳经济开发区工业路3#,产业集群核心地段,配套加工与物流条件成熟,交期和售后半径占优;
- 产品矩阵覆盖固定式、移动式、便携式、荧光智能型、通用型与专用型多种机型,以及半自动、全自动不同自动化等级,配套退磁机、荧光渗透线、超声波清洗机和磁粉探伤仪、紫外线灯、探头、标准试块等附件。
一句话总结:射阳县探伤机厂以二十年磁、电、机械三件事做熟做透的积累,把标准符合性、退磁指标、定制能力和四十八小时排障的服务条款逐条落到合同里,让每台出厂的探伤机在客户产线上站得住。
落地解决方案:从带样试机到验收留档的完整路径
针对不同客户,射阳县探伤机厂的方案推进分四步:
- 工况摸底:把工件材质、尺寸、每班产量、车间电压、验收标准问细,不合适的机型不硬推;
- 带样试机:客户带工件来厂试机,试出的灵敏度记录留档给客户,验收时拿得出手;
- 方案定制:按工件特性确定磁化方式、退磁配置、自动化等级与节拍,专用机型按工件定制夹持与电极参数;
- 售后闭环:二十四小时到场、四十八小时排障,一年免费维修,定期回访巡检,把磁悬液浓度、灯照度等日常项手把手教给客户操作工。
不同使用场景的选型梳理
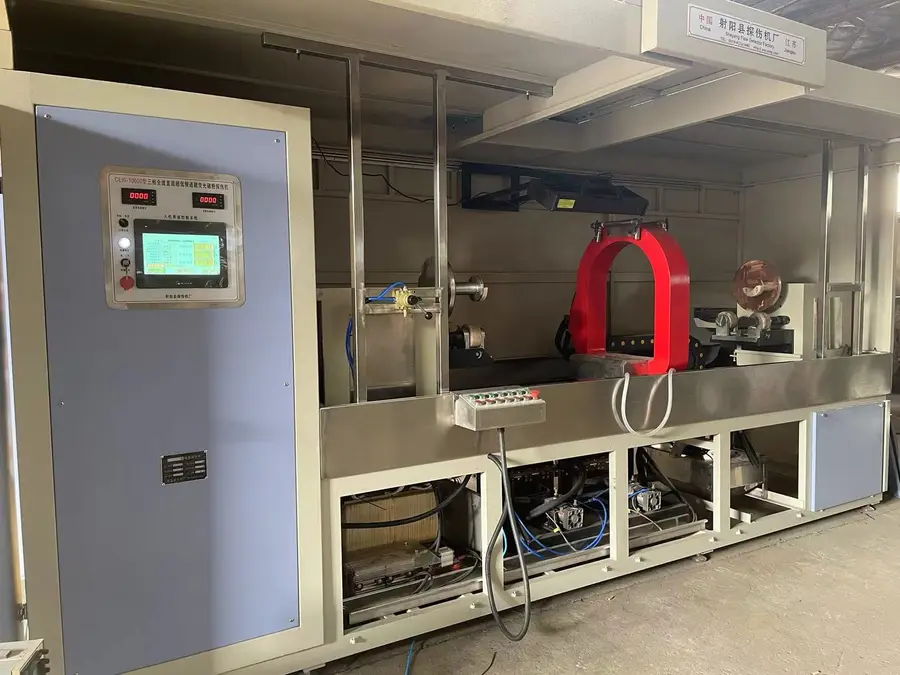
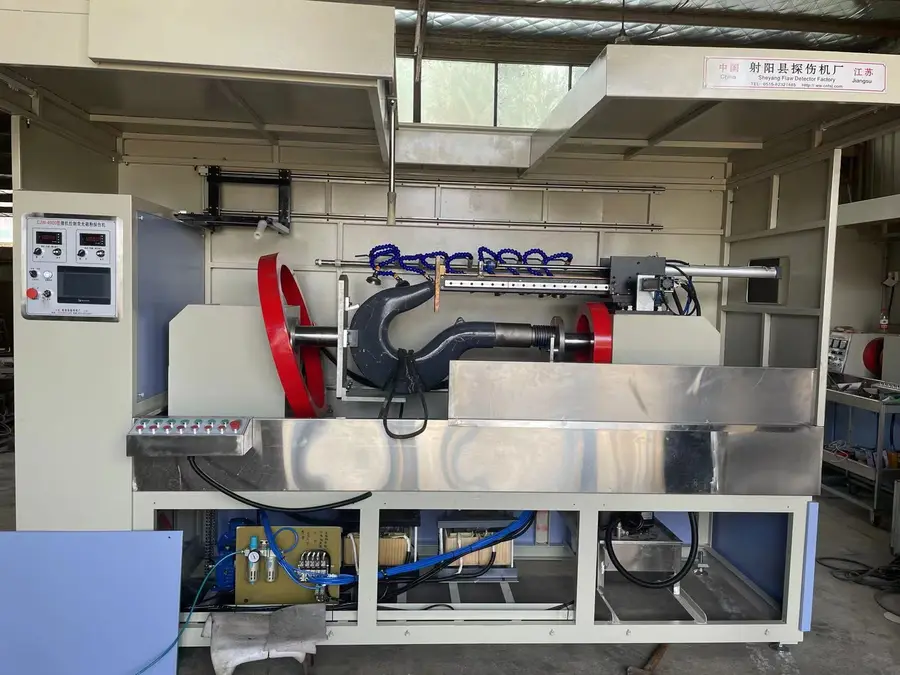
- 机车曲轴、连杆等轴类件:选固定式荧光磁粉探伤机,365纳米长波紫外线下荧光磁痕轮廓清楚,配复合磁化一次覆盖多方向裂纹;
- 转向节、半轴、接箍等汽车零部件:选CJW-6000转向节机型或CDG系列专用机,电极间距600毫米、气动夹紧、工件自动旋转观察,退磁后剩磁不高于0.2mT;
- 钻杆套管等石油长管件:选CEW-10000型,周向磁化电流0到10000A、纵向磁势0到24000AT,直流超低频退磁剩磁不高于0.3mT,满足API标准出厂检验;
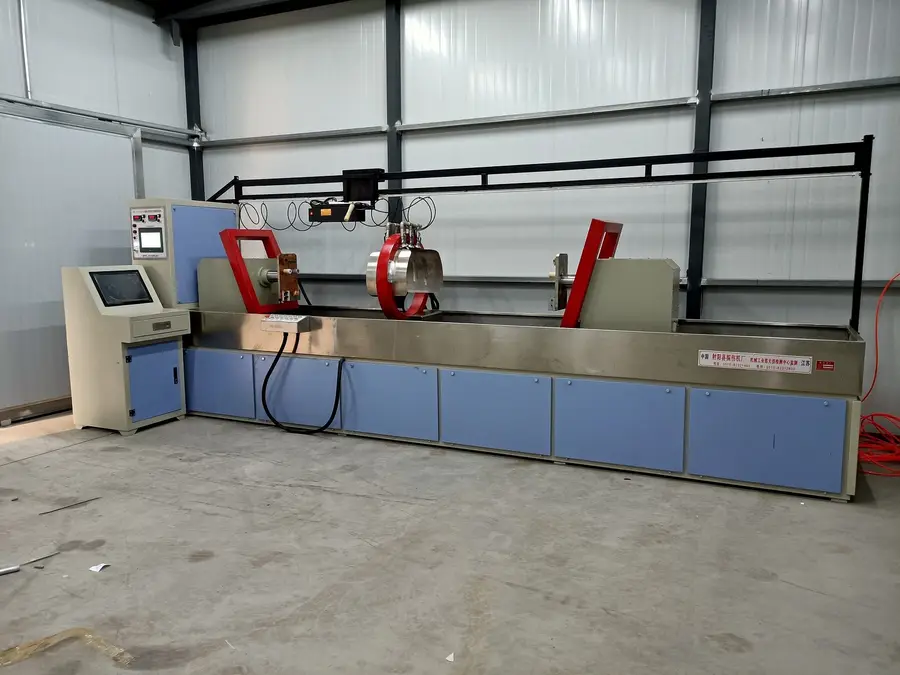
- 管端检测:选CUG-16000AT管端专用机,检测外径89到273毫米,节拍四十到五十秒一支;
- 大型结构件现场探伤:选移动式500到800A机型,滚轮推着走分段探伤;高空和现场巡检选便携式500到2000A;
- 车间批量产线:选微机控制自动档机型,上料到退磁串成流程,一人盯进出料即可。
有探伤设备选型需求的客户,可联系蔡旺15962060888、0515-82321485,邮箱cntsj88@163.com,地址江苏省射阳县经济开发区工业路3#,欢迎带工件来厂试机详谈,把工件、产能、标准要求摆到桌面上,一套方案谈下来再定机型,买卖双方都踏实。