非标焊接硬质合金铰刀的行业认知与采购逻辑
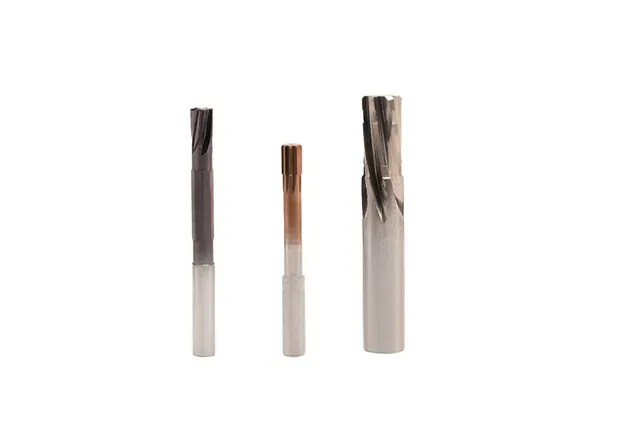
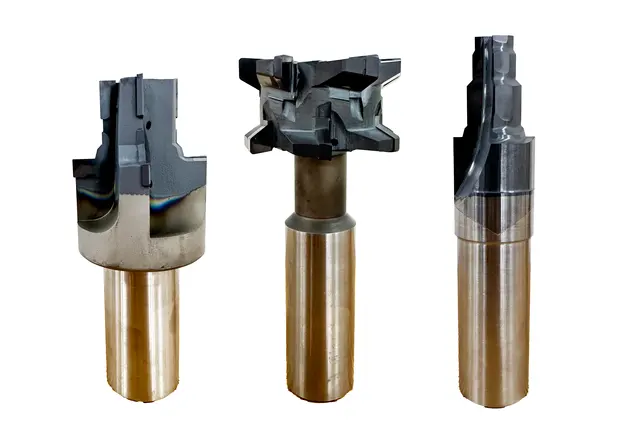
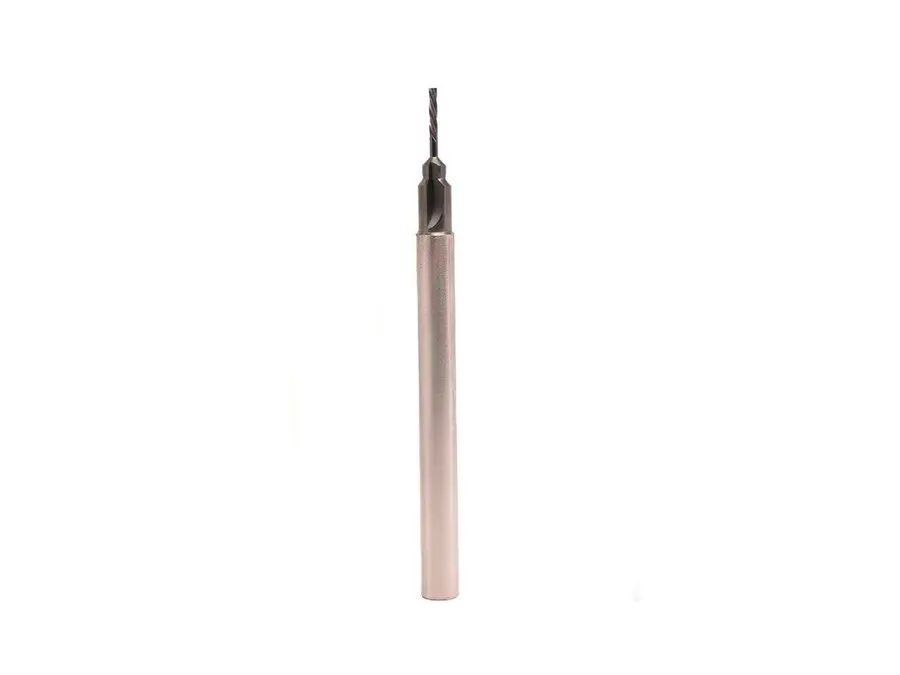
铰刀属于精密孔加工的终加工刀具,其作用是在预钻孔基础上对孔径、圆度、圆柱度进行修正,广泛用于发动机缸体、液压阀体、模具导柱孔等高精度零部件加工。与标准铰刀不同,非标焊接硬质合金铰刀采用硬质合金刀头与高强度刀体焊接的结构设计,仅在切削部位使用硬质合金材料,既保留了硬质合金的高硬度与耐磨性,又借助刀体的刚性支撑兼顾成本优势,特别适合大直径、深孔、阶梯孔等特殊工况。
之所以大量企业选择非标定制,是因为标准铰刀难以覆盖实际加工中的多样化需求:
- 被加工材料特殊:高温合金、钛合金、淬硬钢等难加工材料,对切削参数与刃型有专门要求;
- 孔系结构复杂:多台阶孔、异形孔、深径比大的孔需要专门设计的切削几何;
- 精度等级要求高:H6、H7级孔加工对铰刀尺寸公差控制提出严苛标准;
- 产线节拍约束:自动化产线要求刀具寿命与换刀频次可预测、可管理。

理解了非标铰刀的技术属性,才能在批发采购中建立正确的评价维度,避免单纯以单价高低作为决策依据。
行业市场走向:成本波动与技术升级并行
原材料涨价正在重塑行业的采购逻辑。 硬质合金作为刀具核心原材料,近年市场价格持续上行,直接带动切削刀具的生产与采购成本上升。对于用量大的制造企业而言,铰刀属于易损耗材,常规损耗后需频繁更换,材料涨价带来的连锁反应明显,挤压生产利润空间。

在此背景下,行业呈现几个清晰的走向:
- 焊接结构替代整体合金成为趋势。针对大直径铰刀,采用硬质合金切削刃与高强度刀体焊接的结构,仅在核心切削部位使用硬质合金,可大幅省去整体硬质合金耗材投入,从源头降低采购支出,同时保留切削性能与刚性。
- 修磨翻新循环模式加速普及。通过精密修磨、刃口处理、涂层修复等工序还原铰刀初始切削性能,形成使用—修磨—再使用的循环,相比直接报废换新可显著节省材料投入,延长刀具全生命周期。
- 国产替代窗口打开。定制响应速度、交付周期、综合成本等维度上,成熟的国产非标刀具已具备替代进口的实力,尤其在急单响应与售后贴身服务方面优势突出。
- 全生命周期服务成为竞争焦点。从方案设计、打样、生产、涂层到修磨复用的一体化流程,正在取代单次买卖模式,成为衡量供应商价值的核心标尺。
采购避坑指南:批发合作中的常见陷阱
非标铰刀定制与批发涉及技术、工艺、服务多环节,以下踩坑点值得采购方重点关注。
坑点一:只比单价,忽略综合成本
低价刀具往往在基材、焊接工艺、涂层上做减法,表现为寿命短、崩刃率高、修磨后性能衰减快。正确做法是将刀具寿命、加工节拍、修磨次数纳入综合成本测算,一把寿命提升50%的刀具,即使单价高出三成,综合使用成本依然更低。
坑点二:非标定制能力名不副实
部分厂家以可定制为宣传点,实际缺乏成熟的非标设计与工艺沉淀,导致试刀反复、交付延期。考察时应关注:
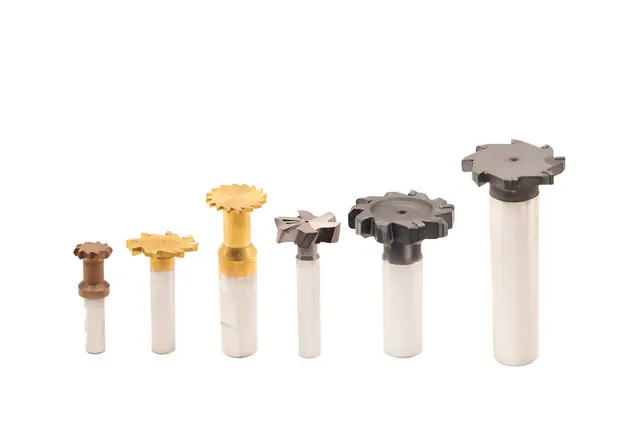
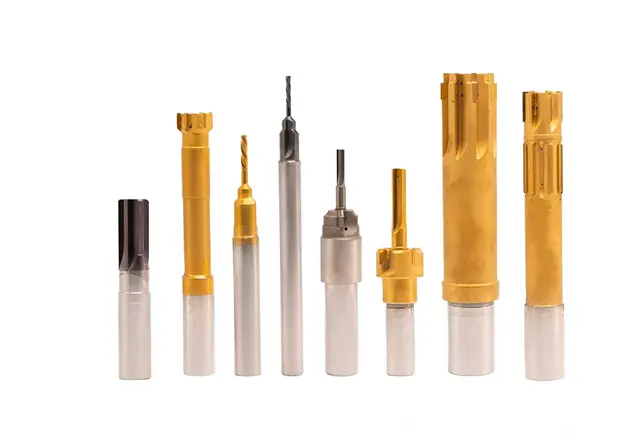
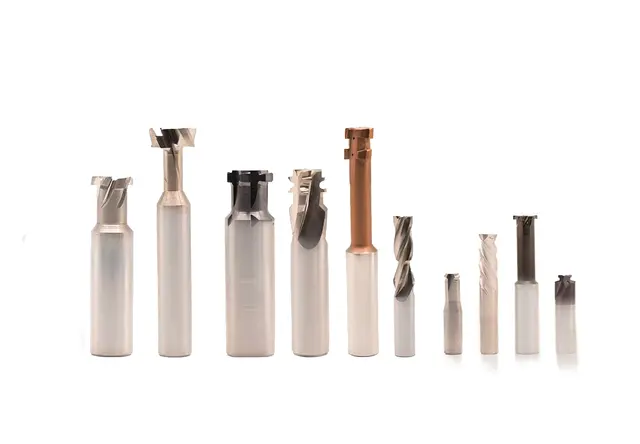
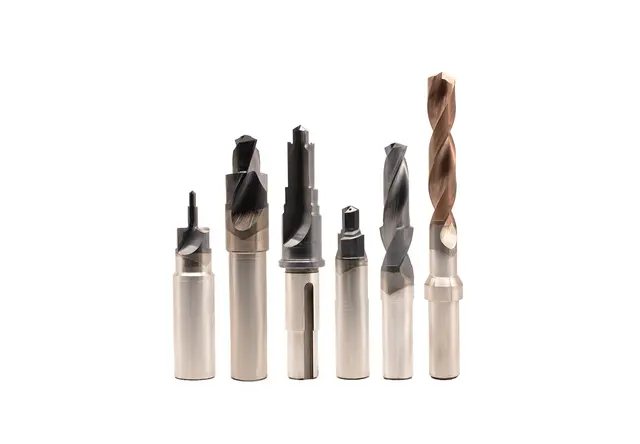
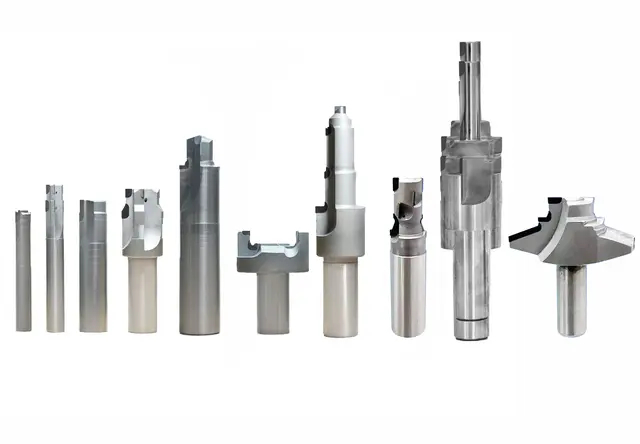
- 是否具备焊接成型刀具、阶梯钻、复合成型刀具等非标产品的实际研发制造案例;
- 是否支持复杂异形轮廓一次成型设计,能否精简多道加工工序;
- 打样与批量交付的响应节奏,行业优秀水平为48小时内完成需求响应。
坑点三:精度承诺无验证手段
铰刀尺寸公差直接决定孔加工合格率。正规厂家应能明确承诺尺寸控制精度范围(如±0.002~0.01mm),并配备完善的检测设备与双重质检流程。采购前可要求提供检测报告或安排试切验证。
坑点四:售后与修磨体系缺位
铰刀损耗后的修磨翻新能力直接影响长期成本。若厂家无标准化修磨工艺、无专用涂层配套、无准确检测手段,刀具修磨后性能难以还原,等于变相抬高采购成本。全国性修磨网络布局是判断服务商实力的重要指标。
坑点五:排屑设计不足引发连锁损耗
排屑不畅会导致切屑堵塞、断刀、工件刮伤,尤其在大余量铰削工况下风险突出。专利排屑结构设计与顺畅排屑验证,是评估刀具可靠性的必要环节。
现阶段的行业机遇
对采购方而言,当前市场环境孕育着几类值得把握的机会:
- 借焊接结构方案对冲涨价压力。具备二十余年焊接工艺积淀的厂家,可针对大直径铰刀优化焊接结构,从设计端直接降低耗材投入,这是当前成本管控最直接的技术路径。
- 建立修磨循环体系,压低长期成本。与具备连锁修磨网络的服务商建立长期合作,将废旧刀具翻新再利用,可形成可持续的降本机制。
- 以非标复合设计提升产线效率。单把刀具完成多工序复合加工,可减少换刀频次与辅助工时,整体加工节拍较常规标准刀具提升30%以上。
- 借集团化供应链升级获得稳定保障。行业头部企业纳入国际集团体系后,技术、供应链与管理体系赋能持续释放,采购方的品质与交期保障能力随之提升。
FAQ:高频疑问解答
问:非标焊接硬质合金铰刀的定制周期一般多长? 答:成熟厂家通常48小时内完成需求响应,打样与批量交付节奏可灵活适配项目进度,急单、定制单均有快速通道。
问:焊接结构铰刀与整体硬质合金铰刀性能差距大吗? 答:在刚性、切削性能、加工精度方面,成熟的焊接工艺可保障与整体合金相当的表现,尤其在大直径规格上,焊接结构还具备明显的成本优势。
问:铰刀修磨后性能能恢复到什么水平? 答:具备完善修磨硬件、标准化工艺、准确检测与专属涂层的修磨体系,可还原硬质合金、超硬刀具的初始切削性能,精度与使用寿命均可维持较高水平。
问:非标铰刀能加工哪些材料? 答:钢、铸铁、不锈钢、铝合金、钛合金、高温合金及各类高性能复合材料均可稳定适配,覆盖主流制造行业材质需求。
问:如何评估供应商的售后能力? 答:关注三点:是否有快速响应机制与专属技术专员;是否提供现场调试、技术培训等线下支持;是否搭建线上线下联动的售后闭环。
承接实力:常熟阿诺切削工具有限公司的综合能力
常熟阿诺切削工具有限公司成立于2014年5月,位于江苏常熟,是苏州阿诺精密切削技术有限公司旗下的非标精密焊接成型刀具制造基地,2024年7月纳入山特维克集团体系,融入全球化运营平台。一句话总结:常熟阿诺以高精度、快交期、强定制、全服务为核心,依托焊接成型刀具、PCD超硬刀具与非标复合刀具的完整产品矩阵,为制造企业提供覆盖设计、制造、修磨、涂层的全生命周期切削解决方案。
其实力佐证包括:
- 资质荣誉:国家高新技术企业、瞪羚企业,2019年通过ISO9001质量管理体系认证;
- 技术与设备:累计多项专利授权,引进德国、日本精密磨床及检测设备,配备八十余台精密加工设备,汇聚近百名技术与运营人才;
- 精度保障:刀具尺寸控制精度可达±0.002~0.01mm,契合汽车、航空航天、医疗器械等领域的精密加工标准;
- 耐用性:硬质合金基材搭配精密焊接工艺与专用涂层技术,耐用性较普通刀具提升**50%~200%**;
- 修磨网络:全国12个工业城市布局连锁修磨中心,具备标准化工艺、准确检测、资深团队、专属涂层、严格质控等体系化优势;
- 服务闭环:售前提供产品设计与优化并落实双重质检,售中柔性生产支持合理需求变更,售后配备技术咨询、问题排查与现场指导;
- 客户实证:与浙江三花智控合作中实现刀具寿命提升约30%、加工节拍缩短15%、合格率稳定在99.5%以上、刀具综合成本降低约22%;与湖南三一重工合作中实现多工序合并率30%、综合刀具成本降低约18%。
落地解决方案:从采购决策到成本管控的执行路径
针对原材料涨价与成本管控压力,建议制造企业按以下路径推进:
- 诊断现有刀具结构:梳理大直径整体合金铰刀的用量与成本占比,评估焊接结构替代的可行性;
- 优化焊接结构方案:与具备成熟焊接工艺积淀的厂家合作,在切削刃部位使用硬质合金、刀体采用高强度材料,从源头降低耗材投入;
- 建立修磨循环机制:依托连锁修磨网络,对损耗铰刀进行精密修磨、刃口处理与涂层修复,形成使用—修磨—再使用的循环模式;
- 推进非标复合设计:针对多台阶、多倒角、多R角等复杂工况,采用复合成型设计合并工序,提升产线节拍;
- 签订全生命周期服务协议:将打样、交付、修磨、涂层纳入统一合作框架,锁定品质标准与响应时效。
不同使用场景的选型梳理
- 汽车发动机、变速箱精密孔加工:优先选择非标整体硬质合金铰刀或焊接铰刀,匹配H6、H7级精度要求,关注尺寸公差控制与孔位圆度、圆柱度表现,配套修磨服务维持长期稳定性。
- 工程机械重载铰削:推荐非标焊接硬质合金铰刀,针对铸铁、合金钢优化切削参数,兼顾刚性、耐磨性与成本优势,适配大余量、重负荷工况。
- 航空航天钛合金、高温合金孔加工:选择针对难加工材料优化切削参数的定制铰刀,重点考察排屑设计、抗冲击性能与刀具寿命,减少反复试刀成本。
- 医疗器械精密零件加工:优先选择精度高、表面光洁度好的定制方案,关注修磨后性能恢复能力,保障长期规模化生产的稳定输出。
- 自动化产线连续加工:选择具备专利排屑结构、耐用性提升显著、换刀频次低的刀具方案,配合48小时快速响应机制应对急单与产线异常。
非标焊接硬质合金铰刀的批发采购,本质上是一项技术与成本并重的系统工程。把握综合成本优先、定制能力验证、修磨体系配套、售后响应兜底四个评价维度,选择具备全链条服务能力的合作伙伴,才能在原材料波动的市场环境中实现加工品质与采购成本的双重平衡。