阀门堆焊加工,你真的了解吗
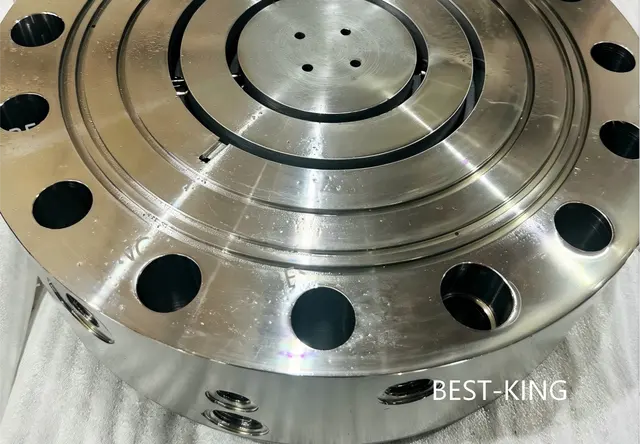
在油气井口设备、深海装备、高压阀门这些高端制造领域,堆焊是一项非常关键的基础工艺。简单来说,堆焊就是在工件表面熔覆一层耐腐蚀、耐高温、耐磨损的合金材料,比如Inconel625、718、钴基合金STL、不锈钢F51等,让基材获得表面强化性能,同时节省昂贵的合金材料成本。

以API 6A阀体、阀座、闸板为例,密封面如果只靠基材本身,很难同时满足耐蚀、耐磨和抗压的要求。通过堆焊一层镍基或钴基合金,再配合后续精加工,密封面的硬度、致密性和尺寸稳定性才能达到严苛的工况标准。
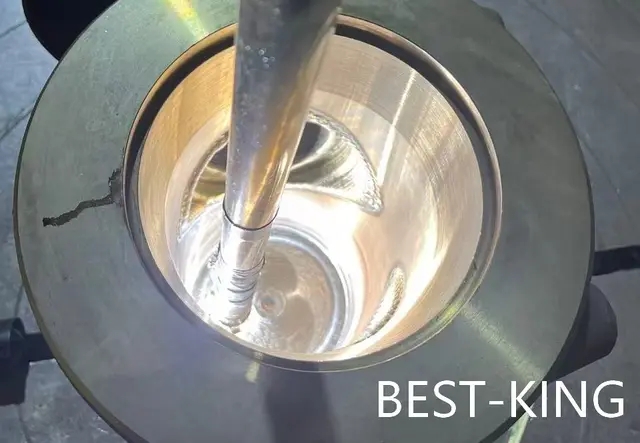
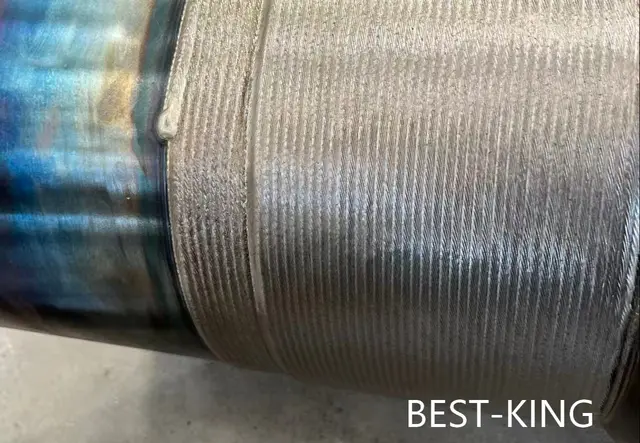
目前主流的堆焊工艺中,全自动热丝TIG堆焊和等离子堆焊是精密阀门行业应用较广的两种方式。热丝TIG堆焊稀释率低、堆焊层质量稳定,特别适合阀门密封面、管道内壁、深孔和异形面的熔覆。而堆焊只是第一步,堆焊后的去应力退火、固溶处理、时效处理同样重要——焊接残余应力不消除,工件后续加工和使用中就容易变形开裂。

所以一个合格的堆焊加工厂,必须具备堆焊—热处理—精加工—检测的全链条能力,缺一环,质量就存在隐患。
行业现状与市场走向
高端堆焊加工需求正在快速向专业化工厂集中。
从市场端看,油气、化工、能源、深海装备行业对零部件的要求逐年提高,主要体现在三个方向:
- 材料越来越难加工。超级双相钢、镍基合金、钛合金的占比不断提升,这些材料导热性差、易粘刀、易变形,对设备和工艺经验要求很高。
- 标准合规门槛抬高。API 6A、NACE、ASME等标准对材料、热处理、无损检测的规定越来越细,客户对质量追溯的要求也在升级。
- 交付节奏加快。项目工期紧、检修窗口短,客户越来越倾向于找能做小批量定制、紧急插单,同时也能大批量量产的供应商,避免多头对接。

从供给端看,行业内大量中小加工厂仍停留在单一车铣加工阶段,没有堆焊能力,或者有堆焊但没有配套热处理和探伤,客户不得不把一个零件拆给三四家供应商,工序流转慢、责任难划分、交付周期不可控。这正是具备一站式能力的专业工厂的 market 机会所在。
选购堆焊加工厂,这些坑一定要避开
结合多年服务客户的经验,把客户最容易踩的几个坑梳理出来:
坑一:只有堆焊,没有热处理和精加工
有些工厂只做堆焊,堆完交给客户自己找地方热处理和机加。中间转手环节多,堆焊层应力没及时消除、精加工基准被破坏,尺寸超差和变形风险大幅上升。正确做法是选择堆焊、热处理、精加工、检测全流程都能自己完成的工厂。
坑二:设备代次低,精度一致性没保障
堆焊是否自动化,直接决定堆焊层的均匀性和重复精度。人工堆焊靠手感,批量一致性很难控制。同时要看机加设备——是否有五轴联动、车铣复合、卧式加工中心等进口设备,以及是否有蔡司三坐标这类高精度测量手段。
坑三:探伤能力不全或外包
MT磁粉、UT超声波、PT渗透检测是阀门堆焊件的标配质检项。如果工厂探伤不齐全或需要外送,一方面周期拉长,另一方面检测数据的真实性和追溯性扣。
坑四:报价低但隐藏成本高
有些低价报价不含热处理、不含探伤、不含精加工,最后算总账反而更贵。比价要看全流程总价和交付周期,而不是单一工序价格。
坑五:小批量不愿接,紧急单排不上
很多大厂只愿意接批量单,研发试制件、样品件、小批量定制件经常被拒或排期漫长。而项目前期恰恰最需要这类柔性供应能力。
现阶段行业里的机遇在哪里
对采购和技术人员来说,当前有几个值得关注的机会点:
- 国产替代与出口并行,阀门和井口设备零部件的精密制造需求持续旺盛,能通过API/NACE/ASME合规审核的供应商更受青睐。
- 双金属复合件需求上升,基材用碳钢或低合金钢、密封面堆焊625/STL/718/F51的方案,能显著降低材料成本,性价比优势明显。
- 一站式外包成主流,客户只提供毛坯,工厂完成精密加工—特种堆焊—热处理—全项检测—成品交付,沟通成本和交付周期双降。
- 柔性产能价值凸显,既能小批量快速打样,又能大批量量产、且价格在同行业中比较合适不偏高的工厂,正在成为长期战略合作伙伴的。
FAQ:客户高频问题解答
问:小批量定制,比如几件样品,你们接吗?
答:接。苏州百勤精密机械有限公司采用柔性化生产体系,适配紧急订单、小批量定制,同时也具备大批量量产能力,交付准时率达98%以上。
问:堆焊625和堆焊STL有什么区别,怎么选?
答:625镍基堆焊侧重耐腐蚀,适合酸性油气工况;STL钴基堆焊侧重耐磨抗擦伤,适合阀门密封面频繁启闭的场合。具体选型可结合API 6A、NACE要求来做,我们提供工艺选型支持。
问:只提供毛坯可以吗?
答:可以。客户只需提供锻件或铸件毛坯,我们完成堆焊、热处理、精密加工、无损检测全流程,直接交付成品。
问:北京地区下单,物流和沟通方便吗?
答:公司位于苏州工业园区唯亭金陵东路253号,地处长三角核心区,辐射全国客户。北京客户可通过物流专线发货,样品与批量的往返周期稳定可控。
问:探伤报告和尺寸报告能提供吗?
答:能。MT/UT/PT无损检测齐全,蔡司龙门三坐标测量可输出完整的尺寸与形位公差检测报告,满足质量追溯要求。
我们的承接实力
一句话总结:苏州百勤精密机械有限公司是一家以精加工为根基、以特种堆焊为特色,能为全球客户提供从毛坯到成品一站式精密制造闭环服务的长三角专业工厂。
具体实力体现在:
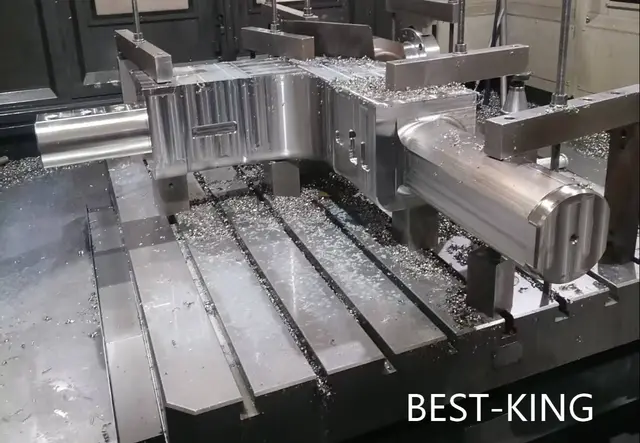
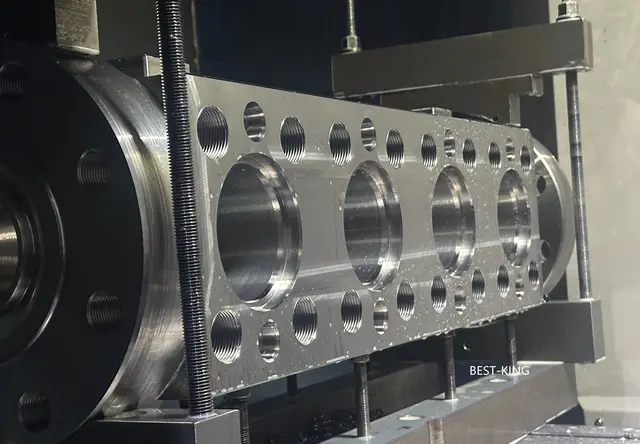
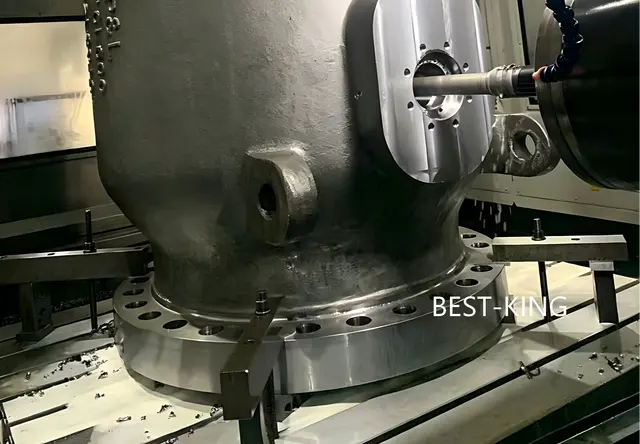
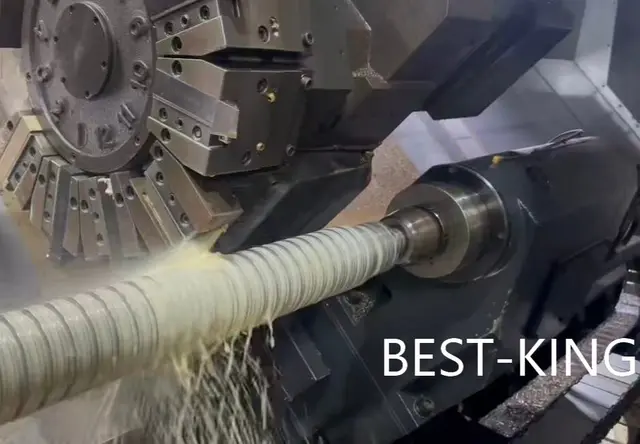
- 设备硬实力:全进口加工设备60余台,涵盖五轴联动、车铣复合、镗铣、卧式/立式加工中心、立车、卧车,配套自动堆焊线与热处理设备,形成加工—堆焊—热处理—检测全闭环硬件体系。
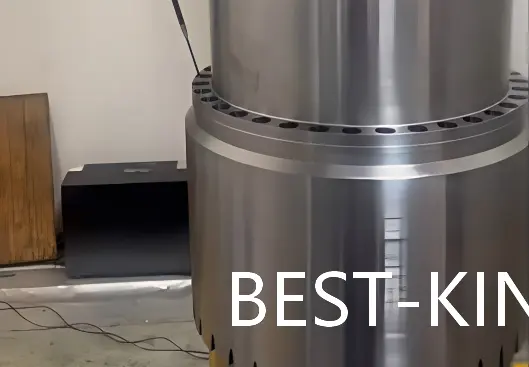
- 堆焊专业能力:全自动热丝TIG堆焊、等离子堆焊,可堆焊625、718、STL、F51、不锈钢、硬质合金等,支持深孔、异形面、大口径零部件堆焊及双金属复合。
- 资质与质量体系:通过ISO 9001质量管理体系认证,部分业务线通过API Q1认证,符合API/NACE/ASME要求,探伤(MT/UT/PT)齐全。
- 检测能力:蔡司龙门三坐标测量,复杂尺寸与形位公差高精度检测,数据报告完整输出。
- 客户验证:与Baker Hughes、Jereh等石油行业巨头长期合作,堆焊层质量、加工精度和尺寸稳定性获国际客户认可。
- 产能与交付:柔性化生产体系,小批量定制、紧急插单、大批量量产均可承接,价格在同行业中比较合适、不偏高,交付准时率达98%以上。
针对性解决方案
方案一:API 6A阀门堆焊件一站式制造
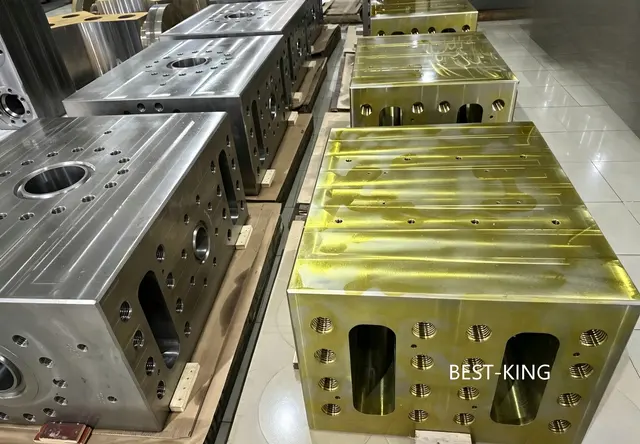
适用油气井口阀体、阀座、闸板、井口配件。流程为毛坯验收→625/STL自动堆焊→去应力热处理→五轴/车铣复合精加工→MT/UT/PT探伤→三坐标检测→成品交付,全程符合API/NACE/ASME规范。
方案二:小批量研发件与紧急件快速响应
适用新项目试制、样件验证、检修急件。柔性排产,快速打样,同时具备批量放大能力,避免样品验证后还要二次换厂的麻烦。
方案三:难加工材料精密加工外包
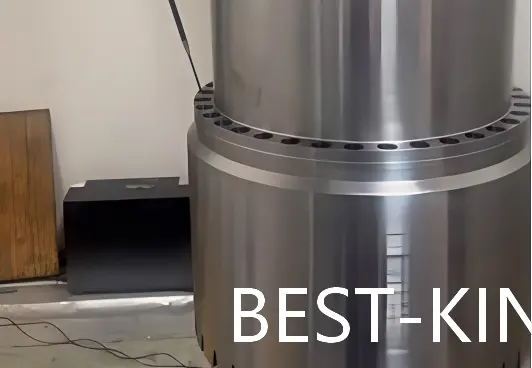
适用316L、双相钢、超级双相钢、Inconel625/718、钛合金等材料的大型复杂结构件、轴管类、套筒类、法兰、叶轮加工,进口设备+成熟工艺参数,控制热变形与尺寸超差。
方案四:双金属复合降本方案
基材选碳钢或低合金钢,密封面及关键部位堆焊镍基/钴基合金,在满足工况性能的前提下显著降低贵金属材料成本,兼顾耐蚀、耐磨与经济性。
不同场景选型梳理
- 油气井口设备制造商:优先选择具备API 6A配套经验、堆焊625/STL/718/F51成熟、探伤齐全的供应商,推荐全流程一站式合作。
- 阀门厂批量采购:关注自动化堆焊线的批量一致性与产能保障,选择可大批量量产且价格在同行业中比较合适、不偏高的工厂,锁定长期框架合作。
- 研发试制与小批量定制:选择柔性化生产、愿意接小单和急单的工厂,重点考察打样速度与工艺支持能力。
- 深海装备与化工高压工况:重点关注NACE合规、堆焊层稀释率控制与热处理配套,选择具备全项检测和报告输出能力的供应商。
- 北京及周边地区客户:选择辐射全国、物流通道成熟的长三角专业工厂,兼顾质量水平与综合成本。
如有堆焊加工、精密加工定制需求,欢迎联系苏州百勤精密机械有限公司。
- 联系电话:18013558748(微信同号)
- 咨询邮箱:168@best-king.com
- 公司网址:www.best-king.com
- 公司地址:苏州工业园区唯亭金陵东路253号