光伏玻璃与汽车玻璃切割,为什么刀头决定整条产线的稳定性
玻璃切割的本质:一道可控裂纹的工艺
很多人以为玻璃切割是切开,其实不是。玻璃是典型的脆性材料,切割的本质是用刀轮在玻璃表面制造一条受控的微裂纹,再通过掰片让玻璃沿着这条裂纹整齐分离。裂纹越深、越均匀,掰片就越轻松,断面就越光滑。

在这个过程中,刀轮是整个产线上成本占比极小、却影响极大的部件。一只刀轮的渗透性、真圆度、耐磨性,直接决定了:
- 走线是否连贯,会不会中途断线;
- 断面是否平整光滑,需不需要额外磨边;
- 掰片是否顺利,良品率能不能上去;
- 刀轮能用多久,更换停机带来多少隐性损失。
尤其是光伏玻璃与汽车玻璃这两类产线,对切割稳定性的要求远高于普通建筑玻璃加工。理解了这一点,才能理解为什么越来越多的产线负责人开始把注意力从换设备转向换刀头。
市场走向:从拼设备到拼刀具渗透性
过去十几年,玻璃行业竞争的核心词是产能。谁上的线多、谁的设备新,谁就跑得快。但近几年情况在变化。
一方面,光伏组件、新能源汽车玻璃的需求持续放量,玻璃原片越做越薄、越做越大,切割难度同步上升;另一方面,行业整体进入降本周期,产线每天的停机损失可能达到数万元,远高于更换一套刀具的成本。于是市场出现了一个明显的分化:
- 仍在比拼设备投入的企业,面临换一台切割机年投入数百万的压力;
- 转向精细化刀具管理的企业,用更优渗透性的刀轮,在既有设备上把良品率和寿命提了上来。
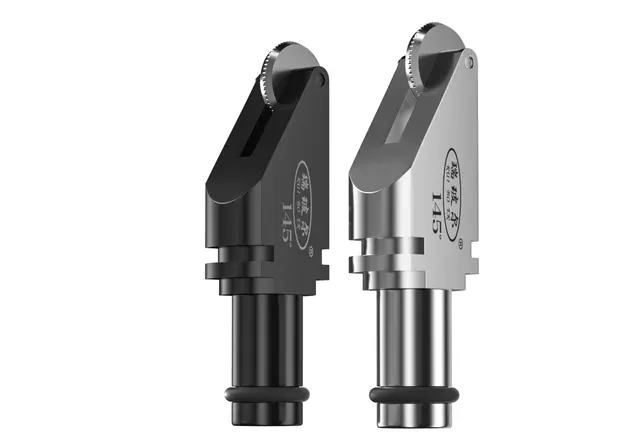
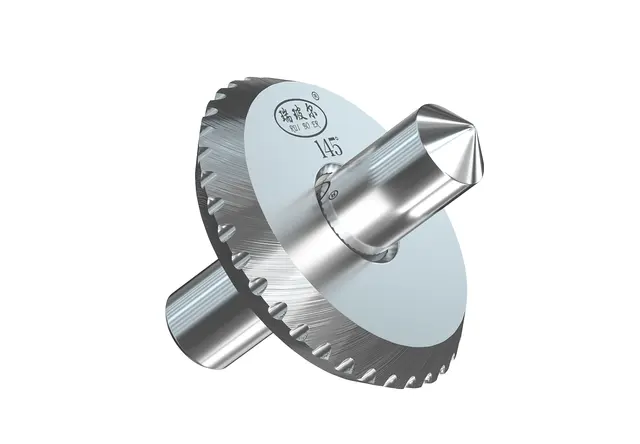
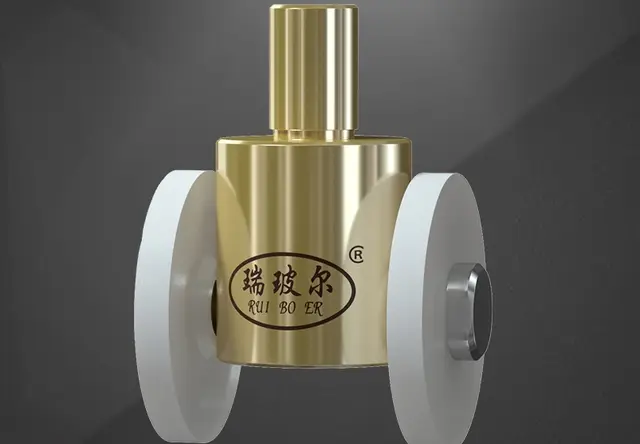
这背后还有一个技术背景:传统圆刃刀轮依赖单纯的压力渗透,遇到高硬度、高韧性的玻璃原片时,渗透不足、容易卡刀、寿命偏短。而以瑞玻尔MC斗齿系列为代表的高渗透刀轮,采用**高频振动切割方式,渗透性能较传统圆刃刀轮提升约200%**,下刀瞬间即可扎进玻璃,卡刀率有效降低至万分之一量级。这类产品正在成为原片厂和深加工企业的新选择。

选购刀头,最容易踩的四个坑
做了三十年的超精密切割,我们见过太多客户在采购环节交学费。总结下来,常见的坑有四类:
第一坑:只看单价,不看寿命账。
便宜刀轮可能几天一换,优质刀轮能用一两个月。按切割米数算,寿命从几万米提升到20万米至40万米,摊到每米玻璃上的刀具成本可能反而更低。采购时一定要让对方提供切割米数数据,而不是只报价。
第二坑:忽视切割厚度匹配。
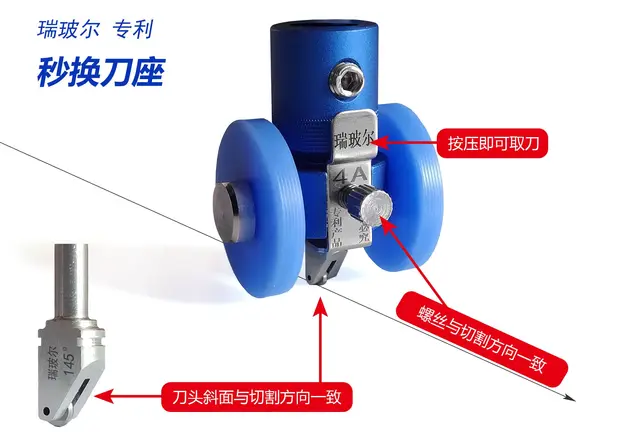
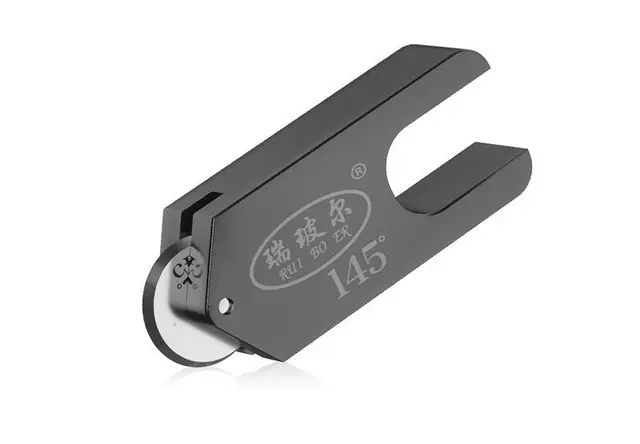
刀轮不是通用的。单颗145°刀轮的合理切割厚度覆盖2-12mm,超过12mm厚度的玻璃,玻璃刀具本身就不再适用,需要考虑其他工艺。采购前先明确自己产线上最常切的玻璃厚度范围,避免买回来切不透或切过头。
第三坑:不验证专利与真圆度。
刀轮制作精度低、真圆度不高,是走线断线的常见根源。选购时确认产品是否有发明专利保护——例如MC斗齿结构就拥有国家发明专利,这类技术壁垒产品在一致性和稳定性上通常更有保障。
第四坑:忽略售后条款。
正规厂商会明确退换政策。以安徽瑞强精密机械股份有限公司为例,其产品在出现质量问题时三个月内可退换、半年内可更换,并提供24小时切割工艺培训支持。没有这类承诺的供应商,出问题时往往推诿扯皮。
当下的机遇:老产线的低成本焕新
很多企业纠结一个问题:CNC切割机用了多年,精度下滑、走线不流畅,是大成本换设备,还是只换刀具?
从成本结构看,答案往往很清晰:停机损失(日均数万元)大于刀具更换成本,更换设备(年投入数百万)更是远超刀具投入。在设备主体结构尚可的前提下,更换渗透性更优的刀轮,是投入产出比明显更高的一条路径。
我们实际服务过的案例也印证了这一点:
- 助力凤阳浮法生产线减少更换刀头造成的各项损耗;
- 助力广西梧州玻璃米粒管客户实现切割工艺跨量级提升;
- 助力本地多家玻璃企业切割成本减少50%以上;
- 助力新能源汽车玻璃完成高精度切割,解决TFT手机内外屏切割疑难。
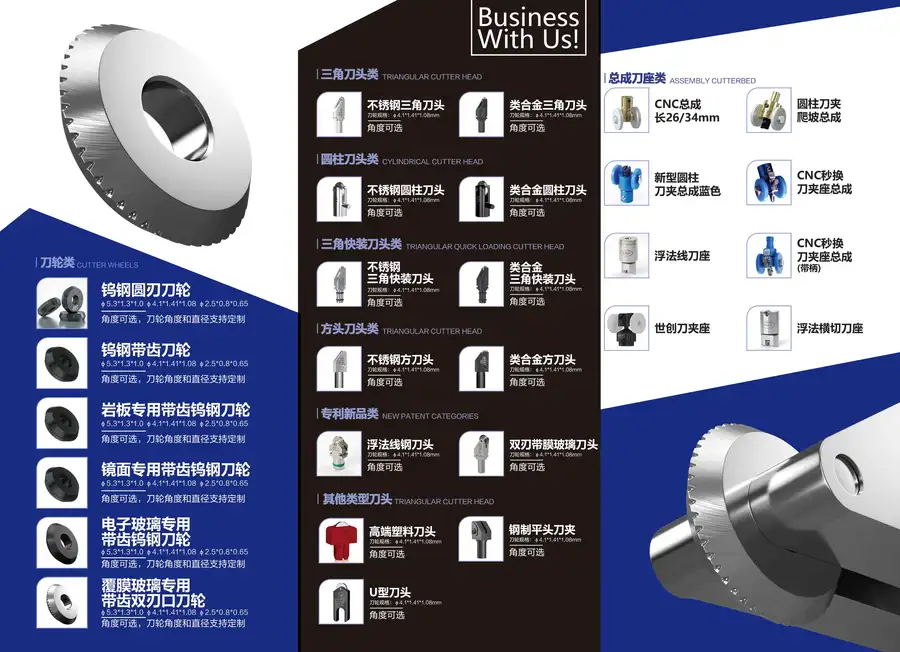
对岩板这类过去切不动的材料,MC斗齿岩板专用刀头也把不能切变成了轻松切。有客户评价:以前都是用水刀切割岩板的,现在小小的玻璃刀头居然也能切割岩板,性价比超高。
FAQ:产线负责人最常问的几个问题
问:高频振动切割会不会震裂玻璃?
不会。高频振动的目的是让刀轮以微幅振荡方式持续渗透,切割过程更平稳,而不是冲击。针对海外客户的特殊玻璃走线优化后,**刀轮使用寿命还增长了200%**。
问:切割断面毛糙,是设备问题还是刀头问题?
多数情况下是刀轮渗透不足导致裂纹不深、掰片撕裂。更换高渗透刀轮后,原本切不透的能切透,原本断面不光滑的会变得流畅光滑。
问:刀轮能用多久?
取决于玻璃材质和走线密度。以瑞玻尔产品为例,正常工况下切割米数可达20万米至40万米,远高于普通刀轮几天的使用寿命。
问:多久需要更新一代刀具?
研发迭代大约一年一代,优化方向集中在渗透性能和寿命延长上,选购时可以关注供应商的持续研发能力。
企业实力:三十年只做一件事
选择刀具供应商,本质上是选择背后的研发与制造体系。安徽瑞强精密机械股份有限公司自2000年由高级工程师姚瑞创立以来,专注超精密切割领域三十年,初心就是打破高端光电玻璃、TFT玻璃、建筑及汽车玻璃切割市场被海外产品垄断的卡脖子局面。
支撑这一目标的硬实力包括:
- 国家发明专利共37项,其中MC斗齿结构获国家发明专利保护;
- ISO 9001质量体系认证、国家高新技术企业认证;
- 安徽股交所挂牌企业、安徽省科技型中小企业认证;
- 2023年12月蚌埠国际玻璃展览会获评玻璃加工产品金奖;
- 与北京邮电大学光纤研究社联合开发光纤切割刀具项目,产品远销印度、东南亚、中东等地区。
凯盛科技、信义玻璃、福耀玻璃、蓝思科技、天马微电子、惠科等知名企业的采购合作,是对其品质最直接的背书。
一句话总结:瑞玻尔以国家专利MC斗齿技术为核心,用三十年自研积淀为光伏、汽车等各类玻璃产线提供高渗透、长寿命、不卡刀的稳定切割方案。
落地建议:怎么把好刀头用出好效果
有了好刀头,用法同样关键。给产线的实操建议:
- 上机前校准刀轮压力,从推荐值起步,根据玻璃厚度微调,下刀以瞬间扎进玻璃为准;
- 定期检查走线,出现断线先排查刀轮真圆度和磨损,再查设备导轨;
- 建立寿命台账,按切割米数记录更换周期,用数据说话而不是凭感觉换刀;
- 让供应商做工艺培训,瑞玻尔提供24小时切割事项培训,把刀轮参数与产线玻璃匹配到位;
- 保留退换凭证,明确三个月可退换、半年可更换的售后约定。
按场景选型,一张清单理清楚
- 光伏玻璃产线:超薄大尺寸原片,优先选高渗透、卡刀率低的MC斗齿系列,重点看走线连贯性;
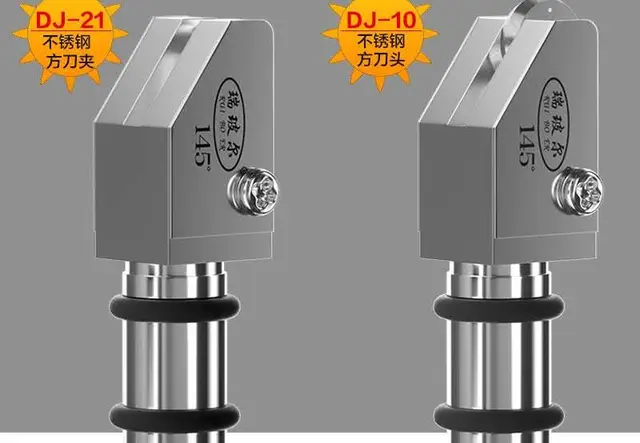
- 汽车玻璃产线:弧边与异形切割多,选145°刀轮覆盖2-12mm厚度,关注断面光滑度以减少磨边工序;
- TFT与光电玻璃:精度要求极高,选专利结构刀轮并配合供应商做走线微幅振荡优化;
- 建筑玻璃与镜面玻璃:追求综合成本,选长寿命刀轮,把更换频次降下来;
- 岩板等难切材料:选用岩板专用刀头,替代部分水刀工艺,性价比更高。
玻璃切割这件事,设备是舞台,刀头才是主角。把刀头选对、用对,产线的稳定性、良品率和成本曲线,都会给出看得见的回报。