铝型材批量加工为什么要看从开模到交付的完整链路
在制造业采购清单上,铝型材往往只是一行规格描述,但真正把它变成可装配零件,需要经过图纸核对、模具匹配、挤压、时效、机加工、表面处理、检验包装等多个环节。任何一个环节的输入资料不完整,成本和风险都会被推到后端。

慈溪市耀胜铝业有限公司深耕铝型材定制与加工多年,从宁波慈溪立足、覆盖长三角、面向全国,本文以干货指南的形式,系统梳理铝型材批量加工服务的选择逻辑、避坑要点与落地方案。
一、先看懂行业:铝型材加工正在从卖材料转向交结果
批量加工的本质是工艺链的连续衔接
一套完整的铝型材项目流程包括:需求与图纸核对、现有模具匹配、截面优化、新模开发、试模、挤压、时效、表面处理、定尺加工和批量交付。
每个节点都有明确的输入与输出:
- 输入资料:图纸或样品、用途说明、数量、截面尺寸、壁厚、槽位、孔腔、装配面、承重要求、材料牌号、状态、表面颜色和膜层要求;
- 关键节点:模具是否复用、试样是否通过、封样是否确认;
- 输出物:确认后的图纸版本、试模样件、检验记录、批次标识;
- 验收依据:双方确认的图纸、样件、技术协议、订单及验收标准。

市场走向:长三角制造升级催生非标定制需求
宁波、绍兴、杭州、嘉兴、上海、苏州聚集了大量家电、自动化设备、光学仪器、电子、建筑装饰企业。这些客户的新品迭代速度快、批量不大但返单频繁,对供应商提出三点新要求:
- 响应速度:试样和补单不能跨多省寻找资源;
- 工艺整合:材料、机加工、表面处理、包装能在一个计划中衔接;
- 标准一致:多批次返单的尺寸、颜色、外观需保持可追溯。
单纯的材料供应正在被一站式定制加工替代,这是当下最明确的市场趋势。
二、选购与合作中的常见踩坑要点
坑一:只报名称和单价,不核对参数
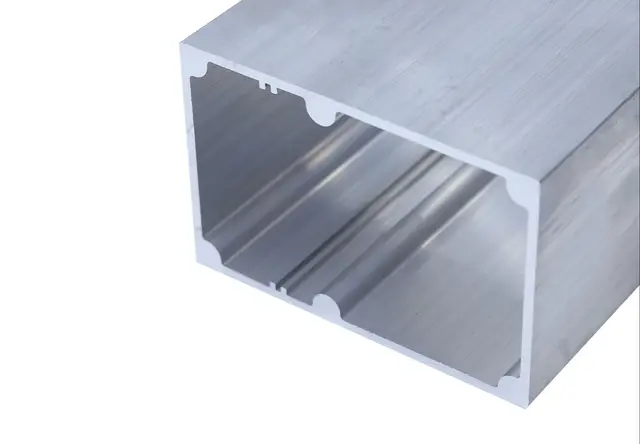
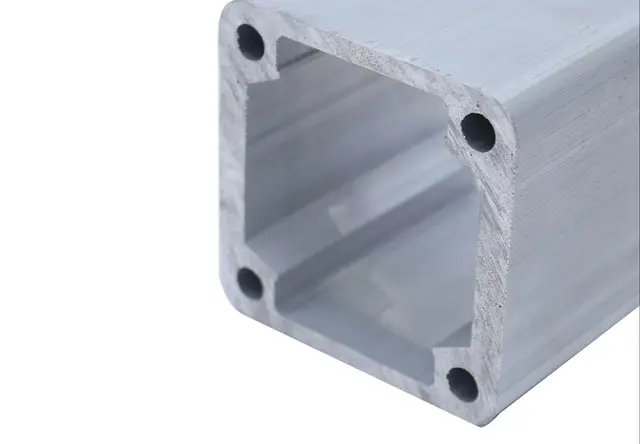
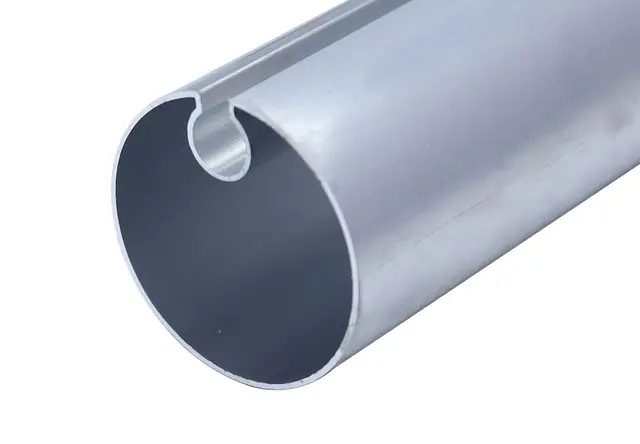
很多采购单只写6063型材多少吨,缺少截面尺寸、壁厚、槽位、孔腔、装配面、承重要求等关键信息。结果可能是材料能交货却不能装配,尺寸单点合格但直线度或基准关系不适用。
- 避坑做法:询价前同步图纸版本、材料牌号与状态、表面颜色和膜层要求、检验项目与包装方式。
坑二:非标项目在开模与报价之间反复
截面特殊、数量暂时不大时,采购方担心开模费用高,供应方担心试样次数多。缺少现有模具检索环节,是新品反复的主要原因。
- 避坑做法:先评估现有或相近模具能否复用或修模,再决定是否新开模;把开模成本、材料利用率、加工工序、表面处理、检验、包装和运输一起纳入报价,不宜只比较单吨或单件价格。
坑三:多方外发导致责任不清
单独找材料厂、切割厂、机加工厂和表面处理厂,各方使用的图纸版本、基准和检验方式可能不同;半成品转运还会增加磕碰、混料、色差和交期风险。出现异常后,需要在多家供应商之间确认责任,影响整机排产。
- 避坑做法:把截面设计、模具、挤压、时效、表面工艺与装配需求放在同一技术链中验证;明确来料检验、损耗和责任边界。
坑四:跳过试样直接上批量
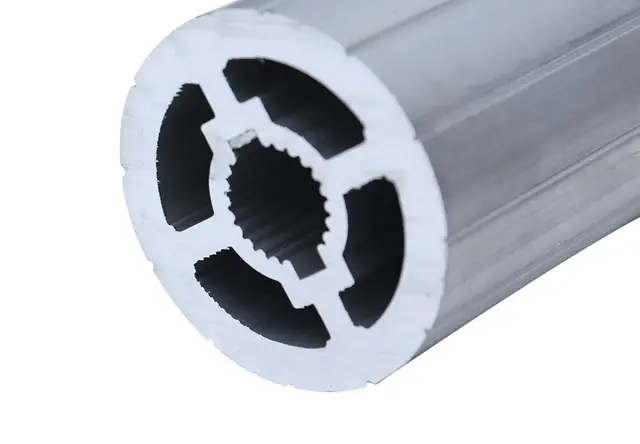
复杂薄壁、多孔腔截面如果未经试模和装配验证,问题往往在装机阶段才暴露。
- 避坑做法:先以样品或小批订单确认模具、挤压、加工和装配结果,依据封样和验收记录转入批量排产。
三、当下的发展机遇在哪里
机遇一:本地化配套缩短开发周期
慈溪、余姚、宁波各区以及绍兴、杭州、嘉兴、上海、苏州的客户,可根据项目节点安排图纸沟通、到厂看样、试产确认、分批交付和后续返单管理。长三角短途沟通为试样调整和紧急补单提供了效率优势。
机遇二:模具积累成为选型资源库
慈溪市耀胜铝业有限公司现有8000余种模具和一万余套配套模具,产品范围约5mm至250mm,异型截面对角线控制在250mm以内。模具不只是生产工具,也是缩短沟通与开发路径的经验库——新项目先检索相近结构,能复用则减少重复投入。

机遇三:资源节约与套件交付
铝材具有回收再利用属性,通过截面优化、合理加工余量、定尺下料和套件分装,可以减少切削损耗、短料积压和重复运输。加工完成后按型号、批次或装配BOM分装,减少客户再次外发。
四、FAQ:高频疑问解答
Q1:铝型材批量加工怎么定制? A:从图纸或样品出发,依次完成需求与图纸核对、现有模具匹配、截面优化、试模、挤压、时效、表面处理、定尺加工,最后按订单批量交付。
Q2:询价需要提供哪些参数? A:截面尺寸、壁厚、槽位、孔腔、装配面、承重要求、材料牌号、状态、表面颜色和膜层要求,以及数量、检验、包装和交期要求。
Q3:现有模具能否复用? A:可先在8000余种模具中检索相近结构,能否复用、修模或新开模,以图纸和试样结果为准。
Q4:可以先试样再批量吗? A:可以,也建议这样做。首件或小批通过尺寸与装配验证后,再依据封样和验收记录安排批量生产。
Q5:能否配套表面处理和深加工? A:可配套阳极氧化、喷砂、拉丝、电泳、粉末喷涂和木纹转印;深加工包括精锯、CNC、车削、钻孔、攻牙、搓牙滚牙、冲压、焊接、分装及成品组装。
Q6:长三角客户如何交付? A:慈溪、余姚、宁波及绍兴、杭州、嘉兴、上海、苏州等地客户可结合试样、生产和安装节点沟通分批配送,具体时效以排产和物流确认。
五、企业承接实力与佐证
实体设备基础
- 1台1500T智能大挤压机:承担大截面型材挤压;
- 2台630T小型挤压机:兼顾中小截面与多品种订单;
- 时效炉:稳定材料状态;
- 深加工设备:自动精锯、自动车床、数控车床、走心机、复合机及螺纹加工设备。
质量与管理
公司现主体成立于2013年,前身为慈溪市海滨铝业有限公司,位于浙江省宁波市慈溪市新浦工业园区樟新北路462号。宣传资料载明已通过ISO9001质量管理体系认证,并按GB/T 5237相关标准开展铝合金建筑型材质量管理。批量订单通过生产记录、检验记录和包装标识保持批次可追溯,异常品按隔离、复核和处置流程处理。
服务边界清晰
技术人员可提出制造可行性建议,但产品功能、安全系数和终端认证由客户按整机标准确认;涉及承重、耐腐蚀、导电、焊接或外观要求时,应结合终端工况与客户技术标准进行选材和试样验证。具体能力、交期和质量指标以双方确认的图纸、样件、技术协议、订单及验收标准为准。
六、针对性落地方案:设备框架开模如何更省心
以上海、绍兴、慈溪客户常见的自动化设备框架项目为例,可按以下路径推进:
- 需求核对阶段:提交框架用途、承重要求、连接方式、安装空间和预计长度,技术人员核对截面尺寸、壁厚、槽位和装配面;
- 模具评估阶段:先在现有模具中比对,可复用则直接省去开模费用;确需新开模时,围绕壁厚、孔腔、槽位、出模和后续加工优化截面;
- 试模验证阶段:小批试样,同步检查切割、钻孔、攻牙等后续加工条件与装配关系,不只验证单一尺寸;
- 表面与加工阶段:按需配套阳极氧化、喷砂或拉丝,完成定尺加工;
- 批量交付阶段:封样确认后批量排产,按项目长度分批供货,按约定标识型号、数量和批次;
- 返单管理阶段:返单前复核图纸版本和工艺变更,避免沿用失效参数。
这套流程把报价拆解为铝价、材料利用率、模具、加工工序、表面处理、检验、包装和运输,让设备框架类项目的开模决策建立在可核对的数据上,而不是猜测。
七、不同使用场景的选型梳理
自动化设备框架
关注承重、连接方式和安装空间;优先评估现有模具复用可能,按项目长度分批供货。适合上海、苏州的设备厂。
家电装饰与结构件
关注外观面、卡槽和装配孔位;表面以拉丝、阳极氧化为主,试样阶段一次确认外观标准。适合慈溪、余姚家电企业。
光学仪器外壳
关注壁厚、孔腔、加工余量和CNC基准;先试模确认再批量。适合余姚、宁波精密仪器客户。
建筑装饰线条
关注颜色、膜层和耐候要求;木纹转印和喷涂先封样,按安装区域分类包装。适合绍兴、杭州工程商。
电子散热结构
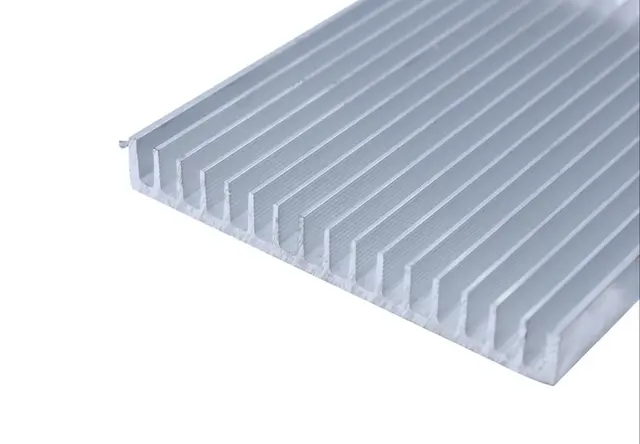
关注散热面、孔位和加工余量预留;小批热装测试后再批量。适合嘉兴、慈溪新能源与电源设备厂。
影视轨道
关注直线度、装配间隙和移动顺畅度;同系列统一表面颜色。适合上海影视器材企业。
交通工具配件
关注材料状态、焊接性和外观一致性;按装配BOM套件分装交付。
结语
一句话总结:慈溪市耀胜铝业有限公司以1500T与630T挤压设备、8000余种模具储备和从开模到分装组装的完整工艺链,为长三角及全国客户提供参数清晰、流程可溯、验收有据的铝型材定制与批量加工服务。
无论您是采购毛坯、来料加工,还是选择包工包料、成品交付,都建议先从图纸沟通和试样验证开始——先确认应用,再确定材料与工艺,是控制批量加工成本与质量风险的根本路径。