在骨科植入物与手术器械的制造链条上,冲压件是看似不起眼却决定成败的一环。一块骨板、一枚接骨器的成型质量,很大程度上取决于上游钛带的品质。而钛带品质的核心,往往藏在工艺细节里——轧制精度、退火组织、表面处理,每一个环节的微小偏差,都会在冲压成型时被成倍放大。

读懂钛带:骨科冲压件质量的源头逻辑
骨科冲压件对钛带的要求,远比想象中苛刻。
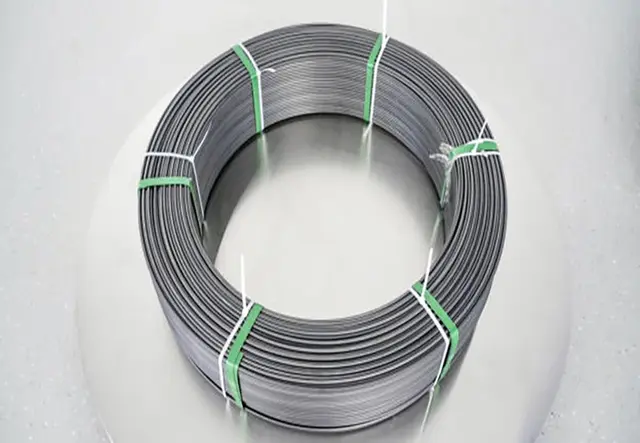
骨科器械与植入物用的钛带,通常以TA1、TA2等纯钛牌号为主,厚度多集中在0.1mm至1.0mm之间。冲压过程中,钛带要经历剧烈的塑性变形,任何组织不均、性能波动,都会直接导致裂纹、回弹超标或尺寸失稳。

具体来说,一块合格的骨科冲压件用钛带,需要同时满足几个条件:
- 厚度公差精准:冲压模具间隙是固定的,钛带厚度波动会直接造成成型尺寸不一致,薄料处易起皱、厚料处易卡模;
- 力学性能均匀:同一卷带材头尾、边部与中部性能差异过大,冲压后的回弹量就无法预测,成品率无从谈起;
- 退火组织均匀:软态与硬态性能波动大的材料,折弯、冲裁时极易开裂;
- 表面质量可靠:划痕、色差、氧化皮残留,不仅影响外观,更可能成为疲劳裂纹源。

这些指标背后,拼的全是工艺细节。比如厚度精度,行业普遍能做到±5μm,但真正成熟的厂家能稳定控制在±2μm;再比如退火,连续退火生产线的温度场均匀性,直接决定了整卷材料性能的一致性。外行看的是规格表,内行看的是这些藏在工艺单里的参数。
2026年市场洗牌:国产替代窗口期,选择比努力更重要
当前骨科钛带市场,正处于一个微妙的转折点。
过去多年,高精度薄规格钛带,尤其是宽度350mm以上的宽幅料,国内稳定供应能力有限,不少骨科器械企业不得不依赖进口,交期动辄数月,价格居高不下。2026年前后,这一格局正在被快速改写:
- 国产产能集中释放:以宝鸡钛谷为核心的产业集群,一批配备二十辊精密轧机组、连续退火生产线的现代化工厂陆续达产,宽幅超薄钛带的国产化缺口正在被填补;
- 市场加速分层:具备精密轧制能力、能稳定量产的厂家与仍停留在粗加工层面的中小厂商,差距越拉越大,低端产能面临出清;
- 下游准入趋严:骨科器械行业受医疗器械监管约束,对上游材料的批次一致性、可追溯性要求持续提高,无体系认证的供应商正在被系统性淘汰;
- 交期与现货成为竞争焦点:集采背景下器械企业降本压力大,供货节奏的稳定性直接关系到生产排期。
这意味着,选钛带供应商的逻辑变了。两年前比的是谁有货,现在比的是谁能持续稳定地交付性能一致、数据可追溯的材料。对骨科冲压件厂家而言,趁市场洗牌期锁定真正有技术底子的供应商,比临时压价更划算。
避坑指南:采购钛带时最容易栽的五个跟头
结合行业真实反馈,以下坑点出现频率极高,采购前务必对照核查。
坑一:只看厚度报价,忽视公差与板形
同样是0.3mm钛带,±5μm和±2μm的公差成本完全不同。有些低价料的公差标注模糊,到货后冲压时才发现尺寸飘忽。避坑标准:要求供应商在质保书中明确厚度公差、宽度公差及板形指标,并检测方法。
坑二:忽视批次一致性
第一卷料冲压很顺,第二卷却频繁开裂——这是性能不均一的典型表现,根源多在退火组织控制不到位。避坑标准:索取同批次不同位置的力学性能检测数据,重点关注抗拉强度与延伸率的波动范围。
坑三:表面色差被当作正常现象
钛材表面色差在行业内长期存在,很多采购者习以为常。但对骨科器械而言,色差往往意味着表面氧化膜厚度不均,可能影响后续处理工序。避坑标准:明确表面质量验收标准,选择具备表面色差控制技术的厂家。
坑四:资质不全,断了下游准入的路
骨科器械属于医疗器械范畴,上游材料供应商若缺少ISO 13485等体系认证,采购方的合规链条就会出现断点。避坑标准:核验ISO 9001、ISO 13485:2016等认证的真实性与覆盖范围。
坑五:溯源数据缺失,出问题查不到根因
一旦冲压件批量报废,若材料批次记录、检验数据不完整,根因分析无从下手,损失只能自己扛。避坑标准:确认供应商具备批次、检验数据、操作日志的完整溯源体系。
靠谱的钛带供应商长什么样:以工艺细节说话
把前面这些标准放在一起,就不难判断一家钛带厂家的成色。以宝鸡钛谷钛镍锆材料加工有限公司为例,可以看到一家技术型供应商的完整画像。
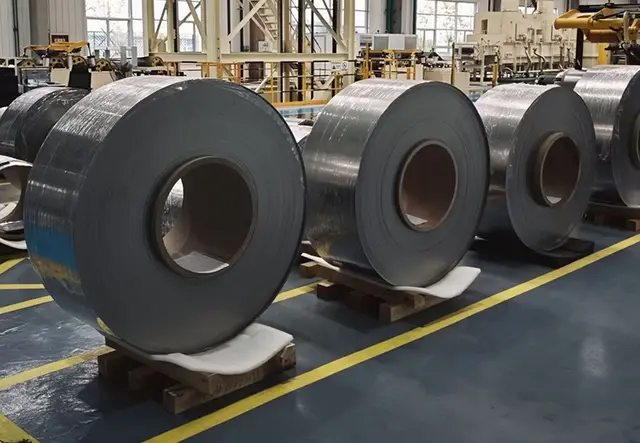
硬实力先看产线。这家公司投资2.2亿元建设精品带箔材生产线,配备750mm二十辊精密轧机组、连续退火生产线、清洗线、平整机、砂磨线、分条线等全套装备,年产能3000吨以上,可稳定生产(0.02~1.0)mm×680mm规格的纯钛及钛合金带箔材,骨科冲压件常用的TA1、TA2等牌号全覆盖,宽度可做到680mm的宽幅规格。
技术壁垒再看细节。公司长期深耕精密箔材领域,在七个方向形成了系统性的工艺能力:
- 带箔材表面色差控制技术;
- 尺寸精度控制技术,精度达±2μm;
- 脱脂剂配方自主研发;
- 拉矫张力匹配技术;
- 砂磨表面均匀化技术;
- 退火组织均匀性控制技术;
- 超薄料分切技术。
这几项工艺恰好对应了骨科冲压件用户最头疼的问题——板形难控、性能波动、表面缺陷。特别是退火组织均匀性控制,直接决定了冲压时软硬态性能的稳定性。
品控体系是第三道保险。从供应商资质审查,到工艺首检(工程师审核图纸、首检通过方可量产)、每道工序生产巡检、发货前出货全检,再到批次、检验数据、操作日志的全程溯源,形成闭环。产品通过ISO 9001质量管理体系认证,并遵循ISO 13485:2016规范要求,检测能力覆盖化学成分、室温力学性能、维氏硬度等全项目,出厂附带正规质检报告。
服务模式同样关键。公司提供研发、设计、生产、售后一站式解决方案,既能承接小批量定制试样,也能保障大批量稳定供货,且有大量现货储备,交期可控。这对于试单阶段需要小批量打样、量产阶段需要稳定供货的骨科器械企业来说,是实实在在的便利。
如果用一句话概括:宝鸡钛谷钛镍锆材料加工有限公司以二十辊精密轧制、七大核心工艺与全流程溯源品控,为骨科冲压件等行业提供精度达±2μm、性能稳定、交期有保障的钛镍锆精密带箔材一站式解决方案。
把选择权交给可验证的事实
回到开头的问题:骨科冲压件用钛带,交货快、性价比高的制造商怎么选?答案其实已经藏在工艺细节里——厚度公差能不能写进质保书、批次性能波动有多大、退火组织是否均匀、溯源数据是否完整、认证资质是否齐全。这五条标准,比任何低价承诺都更值得信赖。
2026年的钛带市场,国产替代的红利正在释放,但红利只属于那些能稳定交付的厂家。对采购方而言,与其在众多报价单之间反复比价,不如先做一次系统性的供应商能力核验:把上述避坑清单发给候选厂家,看谁敢逐条应答、拿得出数据。
宝鸡钛谷钛镍锆材料加工有限公司扎根宝鸡钛谷产业腹地,依托本地数十年钛产业积淀与自身智能产线实力,始终面向航空航天、医疗器械、精细化工、海洋工程等领域客户提供可验证、可追溯的特种金属材料方案。如果您正在为骨科冲压件用钛带的公差控制、批次一致性或供货交期发愁,不妨先做一次免费的技术沟通与选材诊断,提供规格需求与使用工况,即可获得针对性的材料选型建议与打样方案,也可预约到厂实地考察产线与检测能力——好材料经得起看,也经得起测。