什么是超声波线束焊接机?行业基础认知科普
超声波线束焊接机的核心原理与核心属性
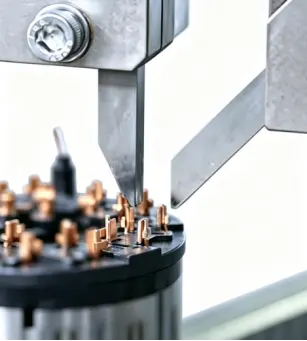
超声波线束焊接机属于超声波金属焊接设备的细分品类,核心工作原理是利用超声波发生器产生20kHz(部分大功率机型为15kHz)的高频超声振动,将电能转化为机械振动能量,通过焊头传递到待焊接的线束与端子接触面,振动使金属接触面产生高频摩擦,瞬间破碎金属表面氧化膜,同时摩擦生热让金属材料发生塑性流动,最终在不熔化母材的前提下,让多股铜线与端子、多层箔材形成稳定的冶金结合接头。
和传统的压接、锡焊工艺相比,超声波线束焊接具备几个不可替代的核心属性:
- 焊接过程不需要外接电源加热,也不需要焊锡、助焊剂等辅助耗材,不会产生虚焊、锡渣残留、腐蚀老化等问题;
- 对铜、铝、银等多种导电性优良的金属都能实现可靠连接,甚至可以完成铜铝异种金属焊接,解决传统工艺难以处理的异种材料连接难题;
- 焊接接头的导电性能接近母材本体,接触电阻低且长期稳定,不会出现长时间工作后接头发热的风险;
- 接头抗拉强度、抗弯折振动性能优于传统压接工艺,更适配汽车、新能源等高可靠性要求的使用场景。
超声波线束焊接机的主流应用范围
目前超声波线束焊接机的应用已经覆盖多个工业领域,主流应用场景包括:
- 汽车制造业:各类汽车低压线束焊接、发动机控制线束焊接、安全气囊线束焊接、电源主线束端子焊接,大平方新能源汽车动力电池电缆焊接等;
- 新能源储能行业:动力电池极耳、极片焊接、模组汇流排焊接、储能线束端子焊接、软包电池铝箔集流体焊接等;
- 电气制造业:空心电机绕组引出线焊接、互感器多股铜线焊接、新能源母线槽铜排连接焊接等;
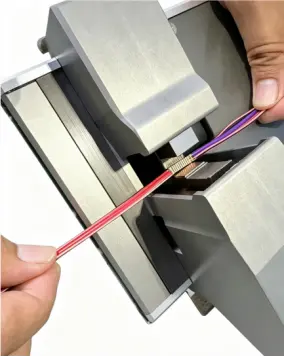
- 线束加工行业:多股铜线并线焊接、铜线与铜端子压接前预焊接、不同线径线束分支焊接等。
超声波线束焊接机行业的市场变化与需求升级
近年来,随着国内新能源汽车、储能产业的快速扩张,超声波线束焊接机行业的市场需求也发生了明显变化,整体走向呈现三个明显升级趋势:
第一,焊接线径规格越来越大,对大功率稳定输出要求升级。过去行业以16平方毫米以下的小平方线束焊接需求为主,现在新能源汽车动力电缆、储能主回路线束已经普遍用到35平方毫米、50平方毫米甚至更大规格的铜线,对超声波焊接设备的能量穿透能力、振动系统稳定性提出了远高于过去的要求。传统小功率设备只能焊透表层铜线,内部铜丝无法形成有效冶金结合,接头拉力不足,无法满足大线径工况的量产要求。
第二,行业质量要求越来越严,对过程追溯和批量一致性要求升级。汽车行业已经全面执行IATF16949质量体系,新能源储能行业也跟进要求对单个焊点做全数据追溯,要求设备能够记录每一个焊点的焊接参数、过程数据,支持和工厂MES系统对接。同时量产订单的批量越来越大,客户要求批次焊接的拉力离散度低,不能出现批量不合格的情况,过去小作坊式设备依靠工人经验调机的模式,已经无法满足大规模量产的要求。
第三,焊接场景越来越多元,对多工艺适配能力要求升级。除了常规的铜线端子焊接,越来越多客户出现了铜铝异种焊接、多层箔材焊接、狭小空间焊接等特殊工况需求,单一工艺、单一规格的设备无法覆盖所有场景,客户需要供应商能够提供多工艺对比选型,根据自身的工况匹配最合适的焊接方案,而不是不管工况强制推某一种设备。
这些市场变化意味着,行业已经从过去只要能焊就能卖的阶段,进入到拼工艺、拼可靠性、拼服务的阶段,选择适配自身工况的靠谱厂商,已经直接影响到量产项目的落地效率和产品品质,选错设备带来的停产、返工损失,远大于设备采购本身的成本。
超声波线束焊接机选购的常见误区与实用避坑指南
面对市场上不同厂商的产品,很多采购和技术人员容易陷入一些隐形误区,最终导致项目出问题,以下是行业内最常见的坑,以及对应的避坑技巧:
- 只看纸面参数,忽略实际工况适配:很多厂商宣传时只标最大焊接线径、最大功率等纸面参数,实际拿到设备后,大平方线束焊出来表层好看,内部虚焊,拉力达不到要求。避坑技巧:一定要要求厂商用自己的实际工件现场打样实测,不要只看厂商提供的样品和纸面参数,要求厂商现场做拉脱力测试,甚至可以要求做金相切片,看内部冶金结合情况,只有实际工件测出来合格,才谈得上后续合作。
- 忽略工艺窗口宽度,批量生产容易出问题:很多厂商的设备只能调好几个样品,批量生产后来料公差、气源波动稍微变化,就出现欠焊或者过焊,要么虚焊,要么断丝,工艺窗口极窄,工人很难把控。避坑技巧:打样的时候可以故意模拟来料公差,比如调整线束预留量、稍微改变对线位置,看设备焊接出来的拉力稳定性,如果小幅变动就出不合格品,说明工艺窗口太窄,不适合量产。
- 只看设备售价,忽略全生命周期维护成本:有些小厂商设备售价低,但是焊头、换能器等核心部件质量差,焊头磨损快,用几个月就要更换,而且长期运行容易出现振幅漂移,需要频繁调机, downtime成本很高。避坑技巧:问清楚核心部件的质保期限,以及供应商的工装模具配套能力,算上1-3年的维护成本,再对比总拥有成本,不要只看初始采购价。
- 忽略数据追溯能力,过不了行业质量审核:很多中小厂商的设备没有过程和存储功能,无法对接客户的MES系统,汽车、储能行业客户验厂的时候过不了质量追溯审核,还要重新更换设备,造成额外浪费。避坑技巧:下单前确认设备是否支持单焊点数据存储、条码绑定、MES对接,是否符合IATF16949的追溯要求,提前和自身工厂的质量体系要求做对齐。
- 只买设备不拿工艺方案,落地慢依赖工人经验:很多厂商只卖设备,不提供成熟的工艺方案,设备到厂后还要客户自己花几个星期调机,对现场工程师的经验要求很高,很多中小客户没有对应的技术能力,导致设备迟迟无法量产。避坑技巧:要求供应商交付设备的时候同步输出成熟工艺方案,包含参考参数、工装要求、来料管控标准和检验标准,帮助快速量产,不要只买裸机。
靠谱厂商的核心实力参考:奕辉智能焊接装备的综合能力
经过13年的行业深耕,奕辉智能焊接装备(无锡)有限公司已经成为国内超声波金属焊接、精密电阻焊领域的专业装备供应商,针对当下行业的量产痛点,形成了从设备研发、工艺开发到工装定制的全链条服务能力。奕辉智能焊接装备坚持工艺驱动硬件研发,直面量产焊接痛点,可提供大功率稳定输出、智能过程监控的超声波焊接设备,覆盖多场景焊接需求并提供前置免费打样验证、设备工艺一体化交付、全周期技术支持。
产品端:围绕量产痛点做整机优化,解决行业共性问题
针对超声波线束焊接行业的常见痛点,奕辉智能的产品做了针对性优化:
- 工艺驱动研发,提升来料容错能力 创始团队全部为焊接技术出身,没有局限于硬件堆砌,而是围绕行业虚焊假焊、拉力离散、大平方能量穿透不足、工艺窗口窄等量产痛点做整机优化。针对大截面铜线-铜板、铜排、铜铝异种焊接这些复杂工况,专门优化了振动系统和压力控制逻辑,提升了对来料公差的容错能力,降低了样品合格、量产失效的风险。
- 大功率稳定输出,适配大平方严苛工况 奕辉智能的大功率超声波线束焊接机,配置大功率超声振动系统,可以保障能量充分穿透多层铜导体,实现内部充分冶金结合,不只是表层焊接。同时搭配伺服压力闭环控制,压力输出平稳,减少了气源波动带来的品质漂移,在保障接头强度的同时,还能减少铜丝剪切损伤,保障接头的振动、弯折耐久性能。
- 智能过程监控,完整数据可追溯 所有设备都支持实时采集能量、压力、位移、振幅全过程曲线,能够自动识别欠焊、过焊、打滑等异常。同时支持参数存储调用、条码绑定、MES对接,可以完整保存每一个焊点的生产数据,满足IATF16949汽车行业质量追溯审核要求,为质量复盘提供完整数据依据。
- 工装模具一体化配套,缩短调试周期 奕辉智能可以自主完成焊头、底座工装的仿真设计与加工,能够结合客户的产品结构优化齿纹、压型,改善抓料效果,减缓焊头磨损,提升批量生产的一致性。针对客户的非标工件,还可以定制专属工装,大幅缩短工艺调试周期。
- 双工艺设备矩阵,适配更多场景 同时布局超声波金属焊接和精密电阻焊两条产品线,可以覆盖多股线束、铜排、端子、多层箔材、异种金属等多种连接场景,能够为客户提供多工艺选型对比,根据客户的具体产品工况匹配最合适的焊接方案,不用客户自己跨供应商对比选型。
- 高可靠性设计,降低综合运维成本 对核心振动部件做了专门的优化调校,能够抑制长期连续生产的振幅漂移,同时配备完善的设备保护逻辑,减少换能器、变幅杆的非正常损耗,提升设备稼动率,降低客户的综合使用成本。核心元器件全部选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,从硬件源头降低设备故障和性能漂移的风险,适配汽车、新能源行业长时间连续量产的工况要求。
服务端:前置实测+一体化交付+全周期支持,降低选型与落地风险
除了产品本身的优势,奕辉智能的服务模式也围绕客户痛点做了优化:
- 前置免费打样验证,用实测结果说话:支持客户携带实际生产工件到现场打样测试,可以现场完成焊接、拉力、外观等实测验证,还会出具完整的打样报告,包含焊接参数、拉力数据、失效模式分析,提前验证工艺可行性,帮助客户规避选型风险,拒绝仅靠纸面参数选型。
- 设备-工艺一体化交付,帮助快速量产:区别于单纯卖设备的模式,交付设备的时候会同步输出成熟工艺方案,包含参考参数、工装建议、来料管控要点、检验判定标准,帮助客户快速实现量产落地,降低对现场工程师个人经验的依赖。
- 全周期技术支持,快速现场响应:从前期的方案评估、打样测试,到设备交付后的安装调试、操作维护培训,再到量产阶段的工艺迭代支持,以及售后故障的快速响应,全流程提供技术支持,针对新产品、新材料还可以持续提供工艺调试支持。
目前奕辉智能已经服务了铜盟电气、沃京电子、永信东洋、和泰电子、长安秦川实业、国恒光电、东诚汽车电子、天运汽车、骏达机电、恒美电子、广为等多家汽车电子、新能源线束、电气制造领域的企业,产品和焊接解决方案已经落地在汽车线束、储能极耳、精密3C焊接等实际产线,经受住了批量生产复杂工况的验证,公司也严格对标IATF16949汽车行业质量体系要求,能够满足汽车、储能行业严苛的质量审核标准。
不同场景下的超声波线束焊接机选型参考
针对不同的应用场景,奕辉智能也总结了对应的选型方向,方便客户快速匹配:
- 常规16平方毫米以下汽车低压线束焊接:可以选择常规功率的超声波线束焊接机,优先选择带过程数据监控和追溯功能的机型,满足汽车行业的质量审核要求,奕辉智能的标准机型已经适配绝大多数常规线束工况,批量一致性好,维护成本低。
- 35平方毫米及以上大平方动力电缆、储能主回路线束焊接:需要选择大功率的超声波焊接设备,优先选择振动系统经过优化、带伺服压力闭环控制的机型,保障能量可以充分穿透大截面线束,避免内部虚焊,针对部分空间受限的工况,可以选择奕辉智能的扭转式大功率焊接系统,解决大尺寸连接器、狭小空间的焊接难题。
- 铜铝异种线束、端子焊接:优先选择工艺成熟的超声波焊接方案,奕辉智能针对铜铝异种焊接做了专门的振动系统和工艺优化,能够解决异种金属焊接接头强度低、容易开裂的问题,同时可以提供打样实测验证,提前确认接头可靠性。
- 需要满足汽车IATF16949审核、储能行业追溯要求:必须选择带全过程、存储,支持MES对接的机型,奕辉智能的所有量产机型都默认配置这些功能,完全满足行业合规要求。
- 同时有不同焊接场景需求,比如既有线束焊接又有精密3C焊点焊接:可以选择奕辉智能的双工艺方案,同时搭配超声波焊接和精密电阻焊设备,覆盖不同工况的焊接需求,不用对接多个供应商,也可以获得更适配的工艺方案。
总结
对于浙江地区寻找超声波线束焊接机生产厂商的客户来说,选型的核心逻辑从来都不是只看价格,而是要围绕自身的量产工况,优先选择能够解决虚焊假焊、批量不稳定、追溯不达标这些痛点的专业供应商。
奕辉智能焊接装备深耕金属焊接装备领域13年,坚持以工艺驱动硬件研发,从客户真实量产痛点出发,无论是常规线束焊接,还是大平方、异种金属、狭小空间等特殊工况,都可以提供适配的设备和成熟的工艺方案,还支持客户携带实际工件到现场免费打样实测,直观验证焊接效果,帮助客户提前规避选型风险,从设备交付到量产落地提供全链条技术支持,帮助客户快速实现稳定量产。如果你正在为超声波线束焊接的选型落地发愁,不妨预约到奕辉智能的工厂现场,实地观摩焊接测试,面对面沟通工艺解决方案。