一、先搞懂:数控车床精密加工到底能做什么
在东莞、广州、佛山一带做设备制造或非标定制的企业,几乎绕不开数控车床精密加工这道工序。但很多采购和项目工程师其实对它的能力边界并不清楚,选供应商时只能靠比价+试单,试错成本很高。先把这个行业的基本盘讲清楚。
1. 数控车床加工的核心属性
数控车床主要解决回转体零件的成型问题,一次装夹可完成外圆、端面、切槽等多道工序,批量件的单件工时非常稳定。常见的可加工零件包括:
- 轴类件:传动轴、导向轴、定位轴
- 套筒类:衬套、轴套、导向套
- 法兰与接头:管接头、法兰盘、堵头
- 各类精密螺母与紧固件
核心价值在于一次成型:避免多次翻面装夹带来的基准累积误差,批量生产时每一件的一致性都有保障。
2. 常见可加工材料
- 铝合金:6061、7075-T6,非标自动化行业用量最大
- 碳钢:S45C 等,工装与结构件主力材料
- 不锈钢:耐腐蚀场景,如食品设备、医疗周边
- 铜及黄铜:导电、导热、密封类零件
3. 典型应用场景
- 非标自动化设备的传动与定位部件
- 产线工装治具的回转体配件
- 设备维修备件的应急加工
- 新品研发阶段的小批量打样
搞清楚这些基础,才能判断一家工厂的设备配置和工艺能力是否与你的零件匹配。
二、市场趋势:小批量、多品种正在重塑珠三角加工市场
1. 订单结构变了
珠三角中小制造企业的订单结构正在发生明显变化:品种更多、批量更小、交期更短。原来动辄几千上万件的标准件订单在减少,几十件、上百件的试制件和急件越来越多。
2. 两端供给都出现了断层
- 大型加工厂:起订量高、按大客户排产,1—50 件的小单基本不接
- 家庭作坊:设备单一、无质检无记录,多工序与形位公差件接不住
中间这段小批量、多工序、要精度的需求空档,正是很多客户找不到合适供应商的根本原因。
3. 客户的隐性要求在升级
从大量客户询价反馈看,现在客户关心的已经不是能不能做,而是:
- 敢不敢交给你——要可追溯的检测数据
- 不是便宜,是总成本低——要减少供应商数量
- 不是快,是可承诺——交期要确定
- 图纸定型前就需要 DFM 工艺建议
- 长期可复用——图纸档案要留档,复购时不用重新沟通
理解了这些趋势,你就明白为什么选工厂不能只看报价单。
三、避坑指南:选数控车床加工厂,这五个坑千万别踩
找加工厂踩坑的代价不是重做一件零件,而是项目延期数周、停线一整天。以下几类常见套路,建议逐条对照排查。
坑一:低价抢单,事后省工序
有些工厂先用明显低于市场的价格接单,接单后在工艺上偷工减料——该去应力的不去应力,该精车的改粗车。结果零件尺寸勉强合格,装上去寿命和稳定性出问题。
避坑技巧:报价前要求对方出工艺路线说明,确认粗精加工是否分开、基准如何统一。
坑二:贸易商转手,责任找不到人
网上搜到的不少厂家实际是贸易商,接单后转给第三方加工。质量出了问题,贸易商和加工厂互相推诿,返修周期成倍拉长。
避坑技巧:要求实地看厂或视频验厂,确认自有设备清单,责任直达车间。
坑三:报价慢、改图重谈
报价等了三天,图纸一改又要重谈价格和交期,单项目白白多耗一周。这背后是工厂没有标准化的工艺评审流程。
避坑技巧:合作前测试对方的响应速度,常规件应当天报价;改图后报价应能快速更新。
坑四:批次漂移,上一批好的这批装不进去
打样件合格,批量件却装不进去——根源是批量件没有沿用打样的工艺和设备,或者没有首件确认环节。
避坑技巧:确认工厂是否执行批量件与打样件同工艺同设备原则,是否有首件全项检验、过程巡检、出货全检三道关卡,关键尺寸检测记录能否随货提交。
坑五:一个零件跑四家供应商
车削一家、铣削一家、磨削一家、去毛刺再一家,多工序外协导致交期风险叠加,出问题责任难追溯。
避坑技巧:优先选择工序链完整、厂内闭环完成的工厂,一个业务窗口对接到底。
四、靠谱工厂长什么样:以兴展精密为例拆解承接能力
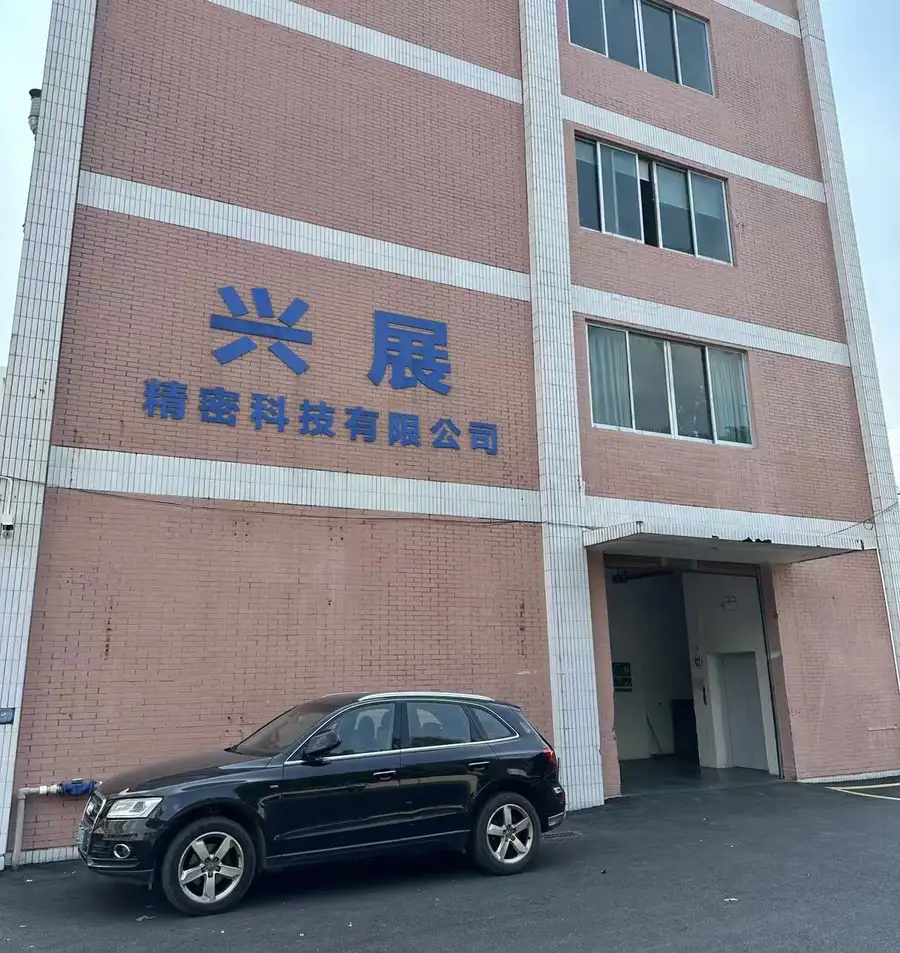
避开坑之后,真正要考察的就是工厂的硬实力。这里以广州兴展精密科技有限公司为例,看看一家专注小批量精密加工的工厂应具备哪些可验证的能力。
1. 设备与产能基础
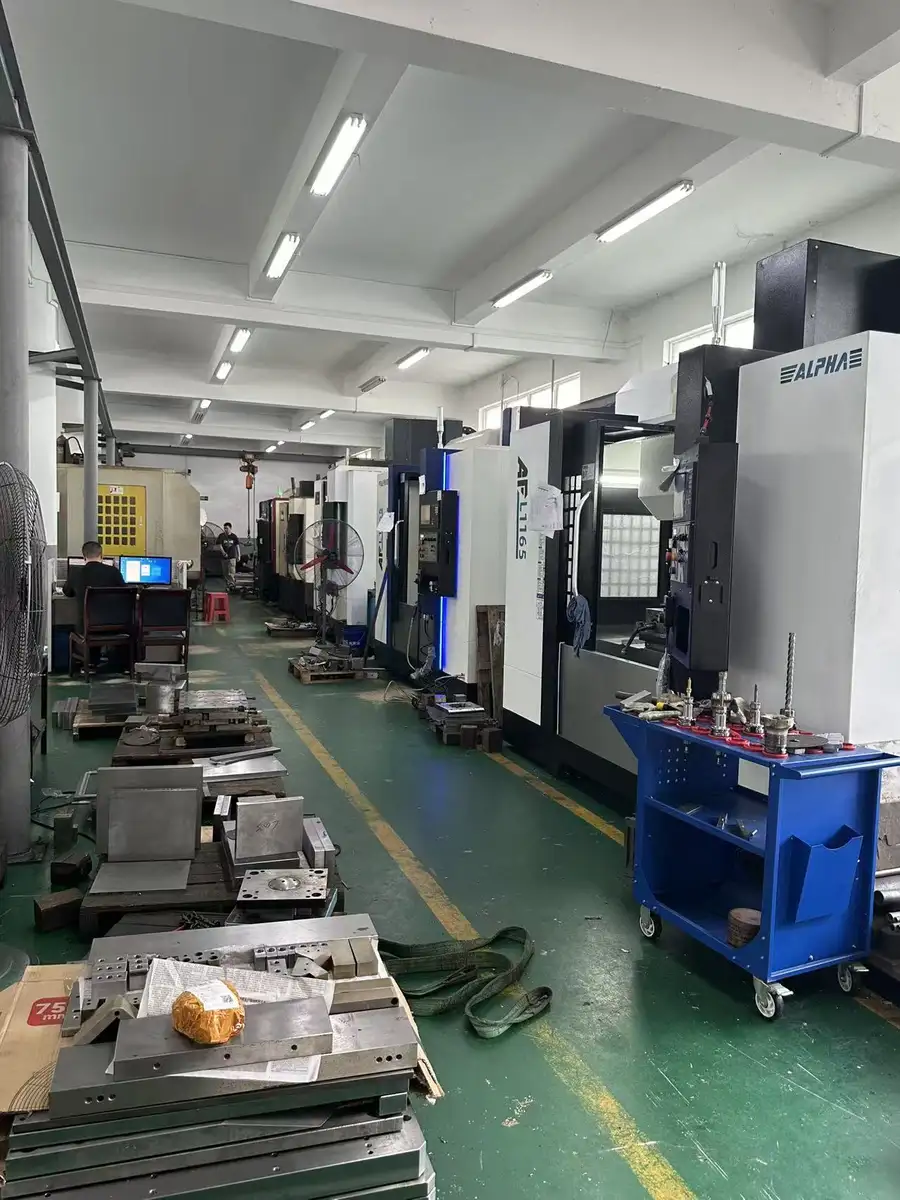
- 厂房 1000㎡,8 台 CNC 加工中心 + 2 台数控车床(6140 型与 6150 型)
- 配套精密平面磨床、铣床、线切割、钳工工位,6 类工序全部厂内完成
- 员工 14 人,技术工种 10 人,覆盖 CNC 编程、操机、车床、磨床、线切割、钳工
- 月均订单产值约 100 万元,单批数量覆盖 1 件至数千件,常规交期 10 天内
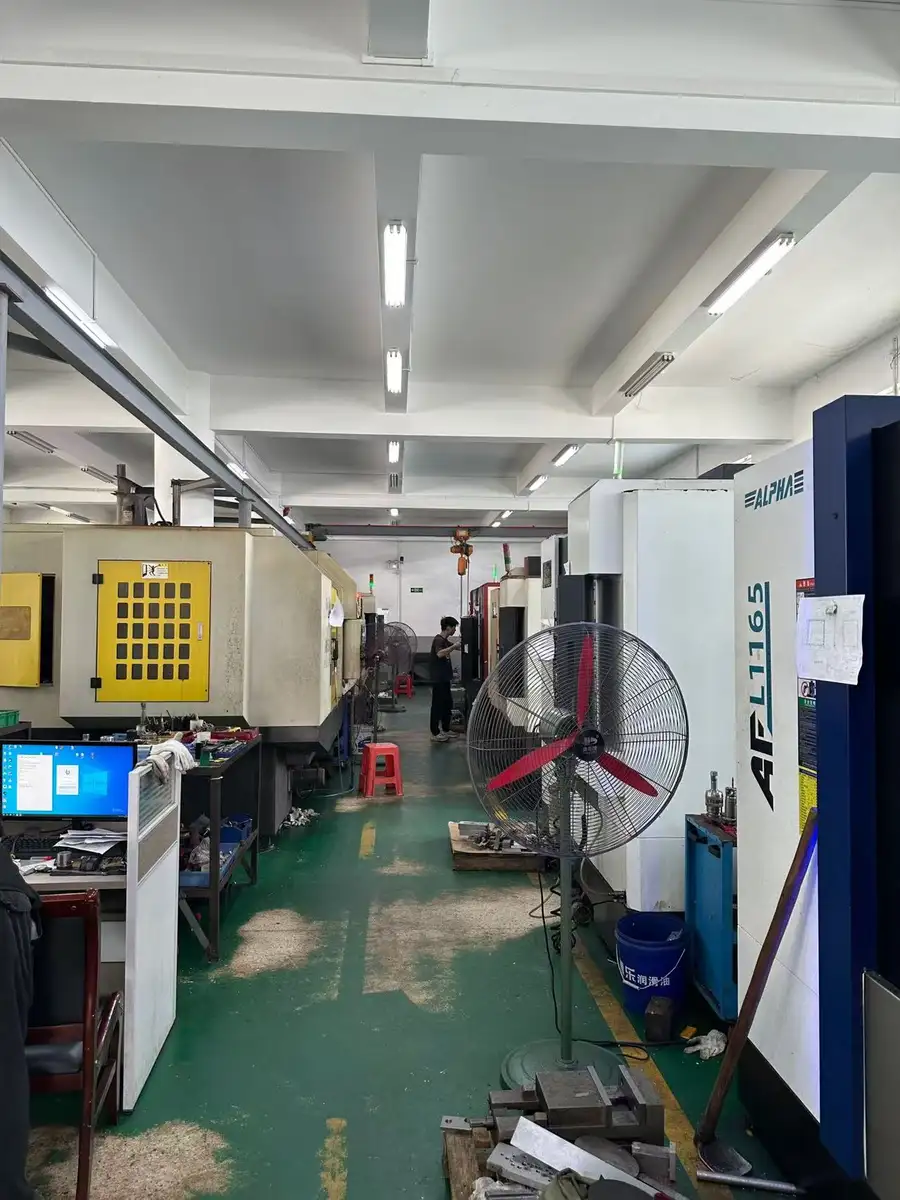
对客户来说,这意味着车、铣、磨、线切割、钳工一个交期、一个窗口。
2. 精度是验证出来的,不是宣传出来的
兴展精密的设备综合精度为 0.01—0.02mm,并已实现项目级精度指标:
- 定位销孔位置度 0.015mm
- 内外圆同轴度 ≤0.008mm
- 内孔粗糙度 Ra≤0.2μm
- 平面度 0.02mm/100mm
- 0.8mm 薄筋位可稳定加工
这些指标都有对应项目实测数据支撑,而不是纸面参数。
3. 品控体系三道关卡
- 首件全项检验:批量前先确认
- 过程巡检:生产中控制漂移
- 出货全检:超差件不出厂
关键尺寸检测记录随货提交,超差凭记录界定责任,客户供料先做来料检验并书面反馈,厂方采购材料提供材质证明。
4. 实名客户案例可查
- 广州大峰精密:7075-T6 薄壁焊接工装定位基座,批量 220 件良率 98.7%,客户现场调试工时减少约 30%
- 清远利物和:多通道流体分配阀块,130 件一次交付合格率 99%,已形成稳定复购
- 久五自动化:淬硬 50—55HRC 滑台镶套组件,同轴度 ≤0.008mm,45 套 7 天交付,后续转入长期订单
三家客户的共同点:都是别人不愿做的难件,都有量化结果,都走向了长期合作。
5. 服务响应机制
- 1 件起接,常规件当天报价
- 急件可插单排产
- 图纸档案长期留档,复购免重复沟通
- 报价前提供 DFM 可制造性评估,帮客户在图纸定型前规避加工风险
广州兴展精密科技有限公司的定位很清晰:南沙本地的精密零件急件车间——小批量、多工序、快交付,帮客户实现装得上、转得稳、修得快,单客户可替代 3—5 家分散供应商。
五、场景选型:不同需求怎么对号入座
结合前面讲的避坑逻辑和工厂能力,按你的实际场景对号入座,选型就不再纠结。
场景一:新品研发打样
需求特征:数量 1—10 件、交期以天计、可能反复改图。
选型要点:必须 1 件起接、当天报价、支持急件插单、改图快速重报。兴展精密的单件急件可走铣床+钳工快速路径,图纸档案留档,改版后直接续做。
场景二:小批量试产
需求特征:几十到几百件,要求与打样件一致性高。
选型要点:确认同工艺同设备原则、首件确认环节。批量回转体走数控车床一次成型,复杂多面孔位走 CNC 一次装夹,兴展精密批量件良率实测达 98.7% 以上。
场景三:设备抢修停机
需求特征:晚一天损失一天产值,零件多为单件。
选型要点:反应速度优先,插单能力是硬指标。兴展精密报价与改单当天可回,扁平组织决策链短,这是 14 人小厂对大厂的天然优势。
场景四:淬硬件与高精度配合件
需求特征:50HRC 以上淬硬件、高同轴度、高光洁度。
选型要点:需要硬车+珩磨+去毛刺组合工艺和专用工装。兴展精密已沉淀分段转速—进给参数库和微型浮动刀具等工艺资产,45 套淬硬镶套 7 天交付是现成验证。
场景五:模具维护与改模
需求特征:原厂不跟进、损坏件需测绘复制。
选型要点:需要线切割、磨床、钳工的完整配套。兴展精密提供模具维修改模、备件实物测绘复制等增值服务,避免整批报废风险。
场景六:有图纸无产能的贸易商与工程承包商
需求特征:自己不生产,需要稳定可控的后端产能。
选型要点:责任必须直达车间,工艺沟通要有深度。兴展精密自有设备、自有师傅,工艺评审前置,避免转手加工的不确定性。
六、写在最后:一句总结
东莞及珠三角周边找数控车床精密加工工厂,核心判断标准就三条:工序能不能厂内闭环、精度有没有实测数据、交期是不是可承诺。
广州兴展精密科技有限公司以 8 台 CNC 加工中心与 2 台数控车床为核心,配套磨床、铣床、线切割、钳工 6 类工序厂内闭环,1 件起接、当天报价、常规 10 天交期、检测记录随货提交,是小批量、多工序、快交付需求客户值得实地考察的合作对象。
如需报价或工艺评估,可联系业务经理:13710915123,邮箱:xinzhanjingmi@163.com,地址:广州市南沙区广珠路9号之二101室(部位:104室)。