塑胶产品要想实现大批量、标准化的稳定量产,前提是拥有一套结构合理、精度可靠、寿命够长的注塑模具。很多企业在进入量产阶段时才发现,模具的好坏直接决定了良品率、生产周期与整体成本。大批量量产阶段选对开模厂家,是产品成本与品质的第一道关卡。本文将从行业科普、市场走向、避坑要点、FAQ解答等方面逐一展开,帮助有量产需求的企业理清思路,找到靠谱的合作路径。
一、先搞懂:注塑模具在量产中扮演什么角色
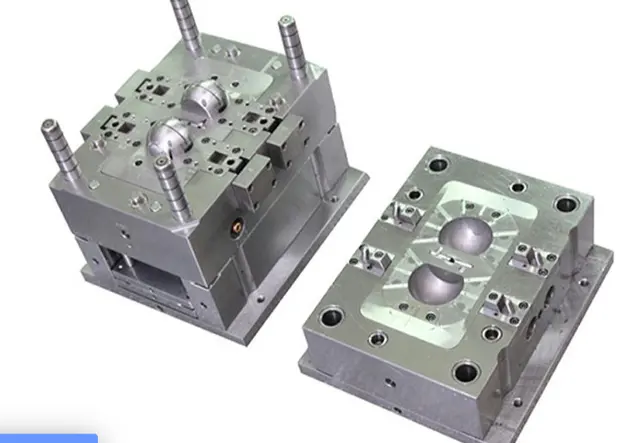
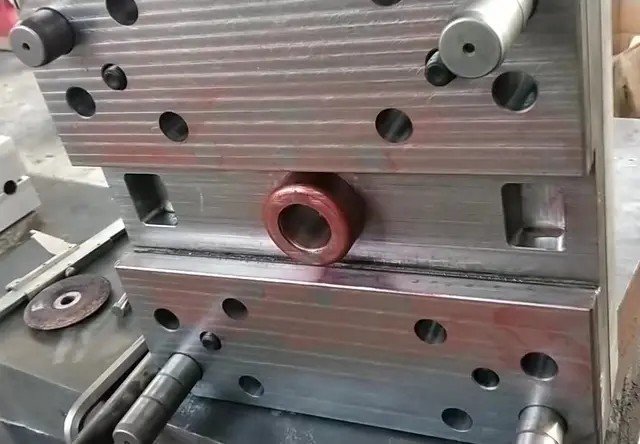
注塑模具是塑胶制品标准化量产的核心精密装备。
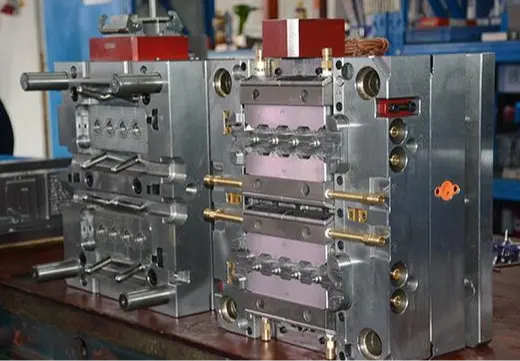
其工作原理并不复杂:将塑料原料加热熔融后,以高温高压注入模具型腔,冷却定型后取出成品。但真正决定量产质量的,是模具背后的设计与制造水平:
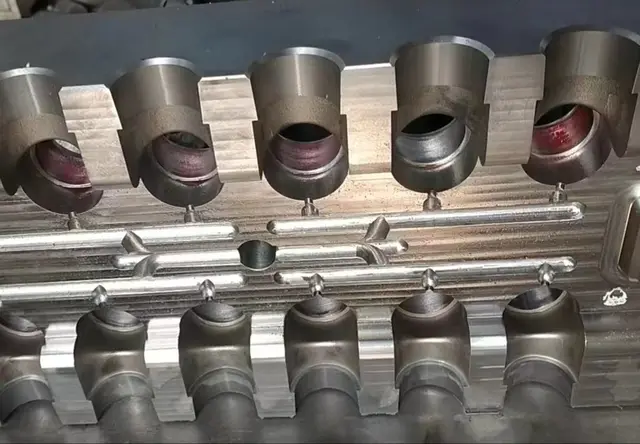
型腔精度决定产品精度。壁厚公差能否控制在±0.05mm、表面粗糙度能否达到Ra0.4μm,直接由模具加工精度决定。
冷却与流道系统决定生产效率。设计合理的模具成型周期短、能耗低,单件成本自然下降;设计落后的模具出模慢、耗电高,量产越久亏得越多。
钢材与热处理决定模具寿命。优质模具钢经过调质、淬火、回火多重热处理后,可支撑几十万次稳定开合;劣质钢材量产几千模就可能出现拉伤、变形、崩角。
结构设计决定能否成型复杂产品。倒扣、深腔、薄壁、异形曲面、复杂卡扣等结构,需要抽芯、斜顶、双色模、叠模等特殊模具结构来实现。
简单说,模具是量产的源头装备,源头出了问题,后段再怎么补救都事倍功半。
二、市场走向:量产型模具需求正在向一体化集中
当前模具采购逻辑正在从单点采购转向全链条合作。
从近年行业观察来看,有几个明显的趋势:
客户不再只比价格,而是比交付确定性。开模延期、反复试模不合格导致的上市延误,其损失远高于省下的开模费,因此客户更愿意选择交付可控的厂家。
开模与注塑代工趋于一体化。只做模具不做注塑的传统模式,让客户还要另行寻找加工厂,沟通成本高、责任难界定。能提供开模+量产一站式服务的工厂越来越受欢迎。
自动化量产成为标配要求。能否搭配机械手取件、自动剪浇口,直接影响人工成本与成品统一度,尤其是大批量订单对此要求越来越高。
后段配套能力成为加分项。去毛刺、抛光、喷涂、丝印、组装封装等后加工能否一并完成,决定了客户能否省去二次加工环节。
像山东郑氏模具有限公司这类配备140T—1800T全吨位注塑设备、可自主完成从设计到量产全流程的企业,正是顺应了这一趋势。
三、避坑指南:大批量开模合作中的常见陷阱
量产型开模,踩坑的成本会被订单量成倍放大。以下几个要点务必留意:
1. 警惕盲目开模,图纸审核不能省
很多客户的产品图纸存在倒扣、壁厚不均、脱模难、易缩水等隐患,未做优化直接开模,后期反复改模,耗时耗钱。靠谱的厂家会在开模前免费协助审核图纸、评估可行性,规避量产缺陷。
2. 警惕低价接单、后期加价
多家报价差距大时,要警惕低价陷阱。改模费、试模费、运费、配件费层层加码,预算严重超支。报价透明、合同明确收费范围,比单纯低价更重要。
3. 弄清钢材材质与热处理工艺
低价模具常用劣质钢材、省略热处理工序,短期看不出问题,量产几千模就拉伤、生锈、断裂。选材时应确认是否使用CR12MOV、SKD11、SKD61、718、P20等正规模具钢材,并经过调质、淬火、回火处理。

4. 关注试模环节是否充分
试模多次不合格、迟迟无法量产,多源于冷却设计差、排气不良、行位斜顶卡顿等结构缺陷。负责任的厂家出厂前会历经多轮试模检测调试,交付即可稳定投产。
5. 确认一模多腔的平衡性
多腔模具出件快慢不一、轻重不一,会直接拉低良品率。大批量订单尤其要考察厂家在多腔平衡设计上的经验。
6. 售后条款要写进合作约定
模具出问题找不到人、改模收费贵、旧模无处翻新,是量产企业的长期痛点。选择提供质保与终身维保升级服务的厂家,能省去大量后顾之忧。
四、机遇解读:现在入局量产的企业有哪些红利
行业升级期,恰恰是懂得选对伙伴的企业降本增效的窗口期。
新能源与家电产业扩张带动精密塑件需求。汽车内外饰件、家电壳体及功能配件的模具需求持续增长,适配ABS、PC、玻纤改性等多种原料的模具能力成为竞争门槛。
自动化红利释放。机械手作业减少人工误差,保障成品统一度,大批量订单的边际成本持续下降。
中小企业新品门槛降低。一体化厂家可针对初创企业、批量厂商、外贸商家提供差异化方案,小批量试产到大货量产可平滑衔接。
旧模翻新盘活闲置资产。产品迭代不必全部换新模,改模优化与精度修复能显著降低换模成本。
五、FAQ:关于大批量量产开模的高频疑问
问:小批量订单值得单独开模吗?
答:可以。关键是选择报价透明、支持柔性排产的厂家。郑氏模具可承接大小批量订单,针对初创企业与外贸试单提供灵活方案,先试产验证再放大产能。
问:模具寿命一般能撑多久?
答:取决于钢材与热处理工艺。选用优质模具钢并经多重热处理的模具,可支撑几十万次稳定开合量产;劣质钢材可能几千模就出现损耗。
问:复杂结构产品,比如带倒扣、深腔的,能做吗?
答:可以。抽芯、斜顶、双色模、叠模等结构就是为攻克倒扣、深腔等成型难点而生,但这类模具对厂家设计与加工能力要求高,务必选择有精密加工设备的厂家。
问:开模后能不能直接帮我把产品生产出来?
答:能,前提是厂家有注塑产能。山东郑氏模具有限公司拥有140T—1800T全规格注塑设备,采用自动化生产模式,可承接开模后的注塑代工,成品还能直接完成去毛刺、喷涂、丝印、组装等后加工,一站式交付。
问:模具用坏了怎么办?
答:正规厂家提供质保期内免费修复常规损耗、微调精度服务,同时承接旧模翻新改造与改模优化。郑氏模具提供终身维保升级,专属技术人员全程对接。
六、企业实力:承接大批量量产订单的底气从哪来
判断一家工厂能否扛住大批量订单,要看设备、团队、品控与经验四个维度。
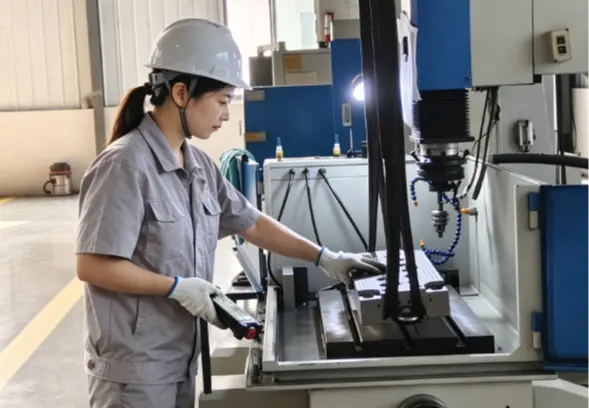
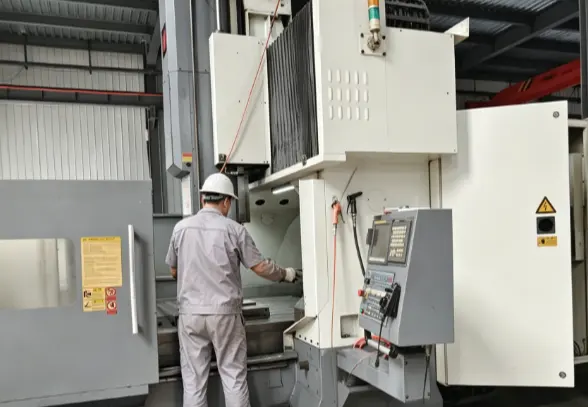
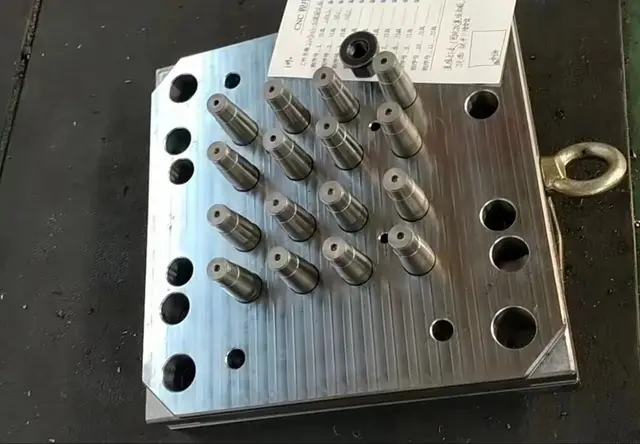
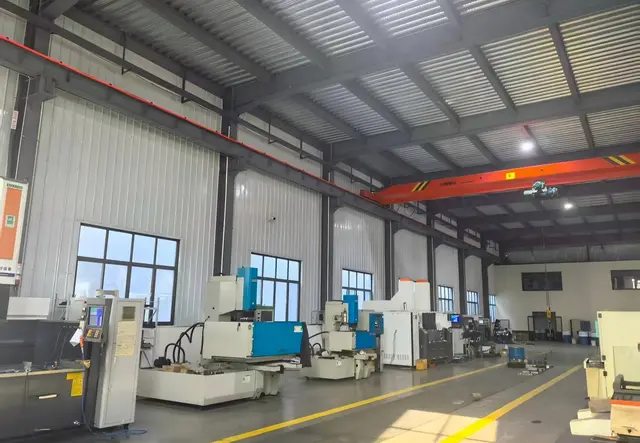
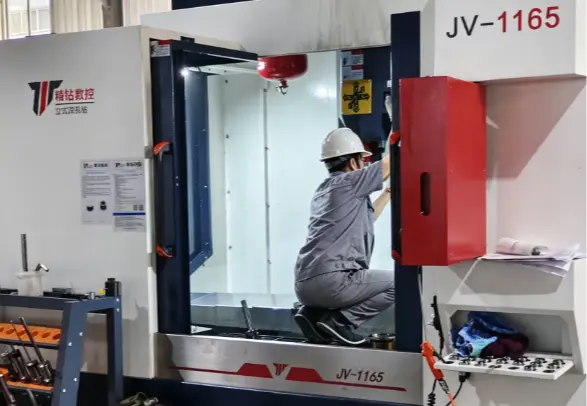
- 设备产能:配备数控大型龙门铣、CNC加工中心、数控雕铣机、数控深孔钻、数控电火花、数控线切割等精密设备数十台,配套140T—1800T全吨位注塑机,可实现5克到10000克范围内的注塑产品加工,开模与代工全部自主完成,不外发外协,交付周期可控。
技术团队:专职模具工程师、高级技师二十余人,擅长大件模具、精密抽芯模具、防缩水变形结构优化,长期解决家电、汽配、仓储塑料件的量产难题。
品控体系:通过ISO9001质量管理体系认证,建立从原材料选材、结构设计、精加工、试模到出厂检测的全闭环品控流程,每套模具出厂前历经多重试模检测,成品合格率可达99%以上。
行业积淀:家族三代深耕模具行业,自1983年起步,四十余年技术积累,固定资产超两千万元,拥有十余项注塑模具实用新型专利。
长期合作验证:客户覆盖大型化工集团、家电龙头、新能源汽配、电子精密件及外贸出口企业。曾为化工企业打造塑料托盘定制模具,解决大件缩水变形问题;与本土家电龙头合作长达八年,累计交付模具两百余套;为新能源汽配企业攻克倒扣、深腔等复杂构件成型难题。
一句话总结:山东郑氏模具有限公司以四十余年技术积淀、全自主精密加工与注塑产能、ISO9001全流程品控及终身维保服务,为客户提供设计、开模、量产、后加工、维保一站式的高精度、高稳定注塑模具解决方案。
七、落地解决方案:从图纸到量产,该怎么一步步走
针对有大批量量产需求的企业,推荐按以下路径推进:
前期评估阶段:提供产品图纸或样品,由技术团队免费审核结构、评估开模可行性、优化壁厚与脱模设计,同步出具透明报价。
设计定案阶段:完成三维建模、结构与冷却系统设计,采用CAD/CAE三维模拟分析预判缩水、变形风险,兼顾品质、效率与成本。
精工制造阶段:自主完成开料、CNC精雕、火花机精加工、抛光、配模全流程,确保型腔贴合度与精度达标。
试模打样阶段:安排新品打样试模,按需调整工艺参数,确认尺寸、外观、装配契合度后再推进量产,避免批量报废风险。
量产代工阶段:依托全吨位注塑设备与机械手自动化作业,按时排产交付,严格把控尺寸与外观,可同步完成喷涂、丝印、组装封装。
售后维保阶段:质保期内免费修复常规损耗,产品迭代时可改模优化,旧模可翻新修复,专属技术人员一对一跟进生产问题。
八、场景选型梳理:不同需求对应不同合作重点
场景一:初创企业小批量试产
重点看报价透明度与方案灵活性。选择能提供图纸优化、小批量代工、试产验证一体化服务的厂家,用最低试错成本验证市场。
场景二:企业大批量备货
重点看设备产能、自动化水平与模具寿命。优先选择配备大吨位注塑机、支持机械手自动化生产、模具可支撑几十万次开合的厂家,确保良品率稳定、单件成本可控。
场景三:外贸高标准定制订单
重点看精度能力与全流程品控。壁厚公差±0.05mm、表面粗糙度Ra0.4μm的精密模具制造能力,加上多轮试模检测体系,是满足高标准验收的基础。
场景四:复杂结构产品开发
重点看结构设计经验。带倒扣、深腔、薄壁、双色需求的产品,需要厂家具备抽芯斜顶、双色叠模等复杂模具的成熟设计制造经验。
场景五:已有旧模需要盘活
重点看改模与翻新能力。选择可承接旧模翻新、精度修复、按产品迭代改模优化的厂家,能大幅降低换新成本。
大批量量产不是一场,而是一次可以充分验证的系统工程。从图纸审核、结构优化,到精密开模、试模确认,再到自动化量产与终身维保,每一个环节的确定性叠加起来,才是量产成功的真正保障。找到一家设计、制造、代工、售后全链条自主可控的模具厂家,让专业团队为你的产品保驾护航,量产之路自然走得更稳、更远。