感应加热技术的基本原理与价值
感应加热是一种以电磁感应为基础的直接加热方式。其工作过程可以概括为三个环节:
- 三相工频交流电经整流桥整流后转变为直流电;
- 直流电经IGBT逆变,变为可调节的电流,供给电容与感应线圈;
- 线圈中流过交变电流,产生高密度磁场,切割线圈内盛放的金属导体,在金属内部产生很大涡流,依靠自身内阻发热实现加热。
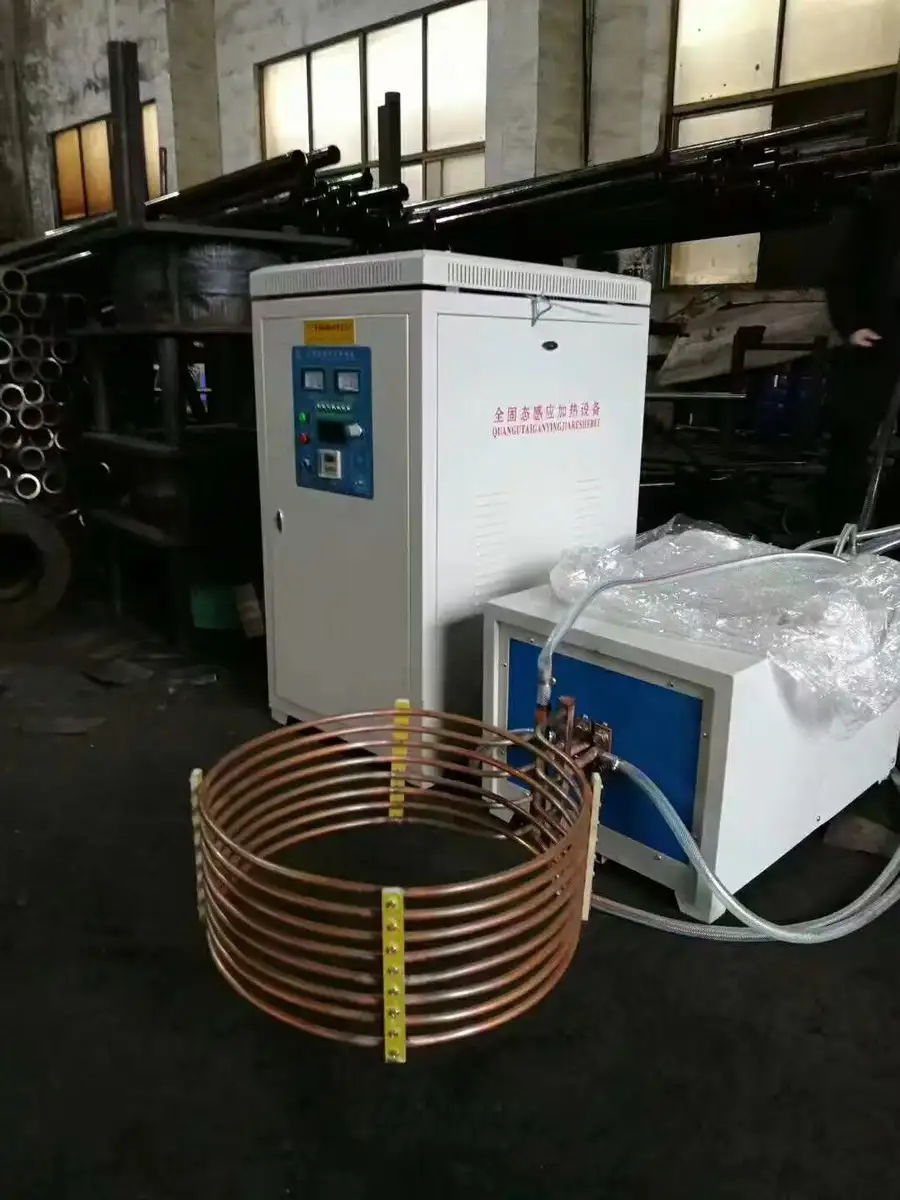
与传统的火焰加热、电阻炉加热相比,电磁加热属于直接加热方式,热量在工件内部直接产生,热转化率高,加热速度快、温控精度好,同时车间环境不会明显升温,噪声低,工人操作条件更舒适。
在齿轮、轴类零部件的热装场景中,中频感应加热设备的应用尤为广泛。热装工艺要求工件内孔受热均匀膨胀、升温过程可控,避免表面过烧或组织变化,中频段的加热深度恰好匹配这类中等壁厚工件的透热与膨胀需求,是热装工艺的理想选择。
行业市场发展走向
金属热处理装备正处在数字化替代老旧设备的关键阶段。当前市场呈现几个明显趋势:
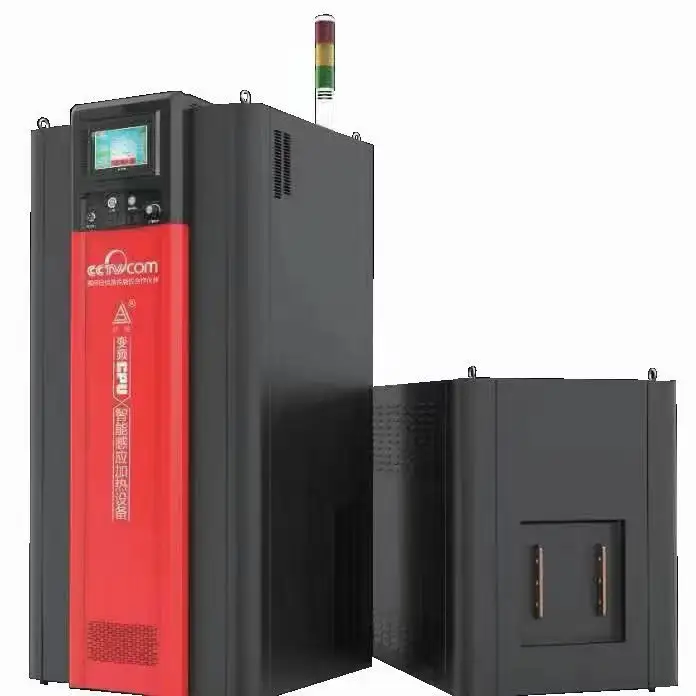
- 数字化升级加速。全数字控制电源逐步替代模拟控制设备,支持曲线采集、多段功率控制、远程联网,工艺数据可留存、可追溯;
- 节能要求持续提高。传统高能耗老旧加热设备面临淘汰更新,感应加热凭借高热转化率成为节能改造的主要方向;
- 成套化需求增长。越来越多制造企业不再只采购单机,而是要求配套淬火机床、自动送料机构、冷却系统及非标自动化产线,实现整线交付;
- 工艺配套成为核心竞争力。单纯卖硬件的模式逐渐失去市场,客户更看重工艺试样、方案定制与售后支持能力。
从应用端看,齿轮汽配、电机制造、五金加工、锻造机械等行业对表面淬火、棒料透热、零部件热装、钎焊退火等工艺的需求稳定增长,长三角及全国制造市场对快速交付、本地化服务的设备厂商需求突出。
客户选购过程中的常见踩坑要点
设备采购失误往往发生在选型之前,而不是使用之后。以下是制造企业选购中频感应加热设备时的常见问题:
只比价格,忽视工艺适配
标准化机型无法适配非标工件是行业普遍现象。部分企业采购后才发现设备功率、频率与工件壁厚、材料不匹配,导致加热不均、淬火变形开裂。建议采购前先做工艺试样测试,用实际工件验证加热效果。
忽略线圈定制能力
感应线圈是决定加热均匀度的核心部件。线圈形状、匝数、尺寸需根据工件定制,缺乏线圈设计与加工能力的供应商难以保证不同规格工件的加热品质。
轻视售后响应速度
外地厂商售后滞后,设备停机一天就是一天产能损失。本地化快速响应能力直接影响设备运维成本与生产连续性。
缺乏数据留存功能
在品质管理要求日益严格的今天,加热电流、温度曲线无法记录,意味着加工过程不可追溯,出现批次性问题时难以定位原因。选择支持曲线采集与工艺存储的数字设备,可显著降低对老技工的依赖。
忽视整机老化测试环节
未经过出厂老化测试的设备,早期故障率偏高。每台设备出厂前执行老化测试,是检验运行稳定性的必要环节。
行业潜藏的发展机遇
设备更新换代潮正在为专业厂商创造广阔空间。
- 老旧设备替代需求集中释放。大量中小制造企业仍在使用高能耗老式加热设备,能耗与不良品损耗高,更新意愿强烈;
- 自动化产线改造加速。单机设备向成套产线升级是明确方向,具备非标自动化设计能力的厂商更具竞争力;
- 工艺数据化管理需求显现。客户希望热处理工艺可标准化复现、易管理,数字化电源与工艺存储功能成为新的增长点;
- 本地化服务价值凸显。依托常州区位的厂商,可快速响应长三角客户现场需求,在售后竞争中占据优势。
常见问题解答
问:中频感应加热适合哪些工件?
答:中频段适合中等壁厚工件的透热与热装,如轴类、齿轮、销轴等零部件的装配前加热,以及棒料锻造透热。具体频率需根据工件材质、尺寸确定。
问:热装工艺对加热有什么要求?
答:核心要求是加热均匀、升温可控。工件内孔需均匀膨胀,避免局部过热导致变形或组织变化,因此需要配套定制线圈与精确的温控系统。
问:设备操作复杂吗?需要依赖老师傅吗?
答:全数字控制设备支持多套工艺预存,不同规格工件可直接调取预存工艺,减少现场调试时间,普通操作工经培训即可上岗,降低对熟练技工的依赖。
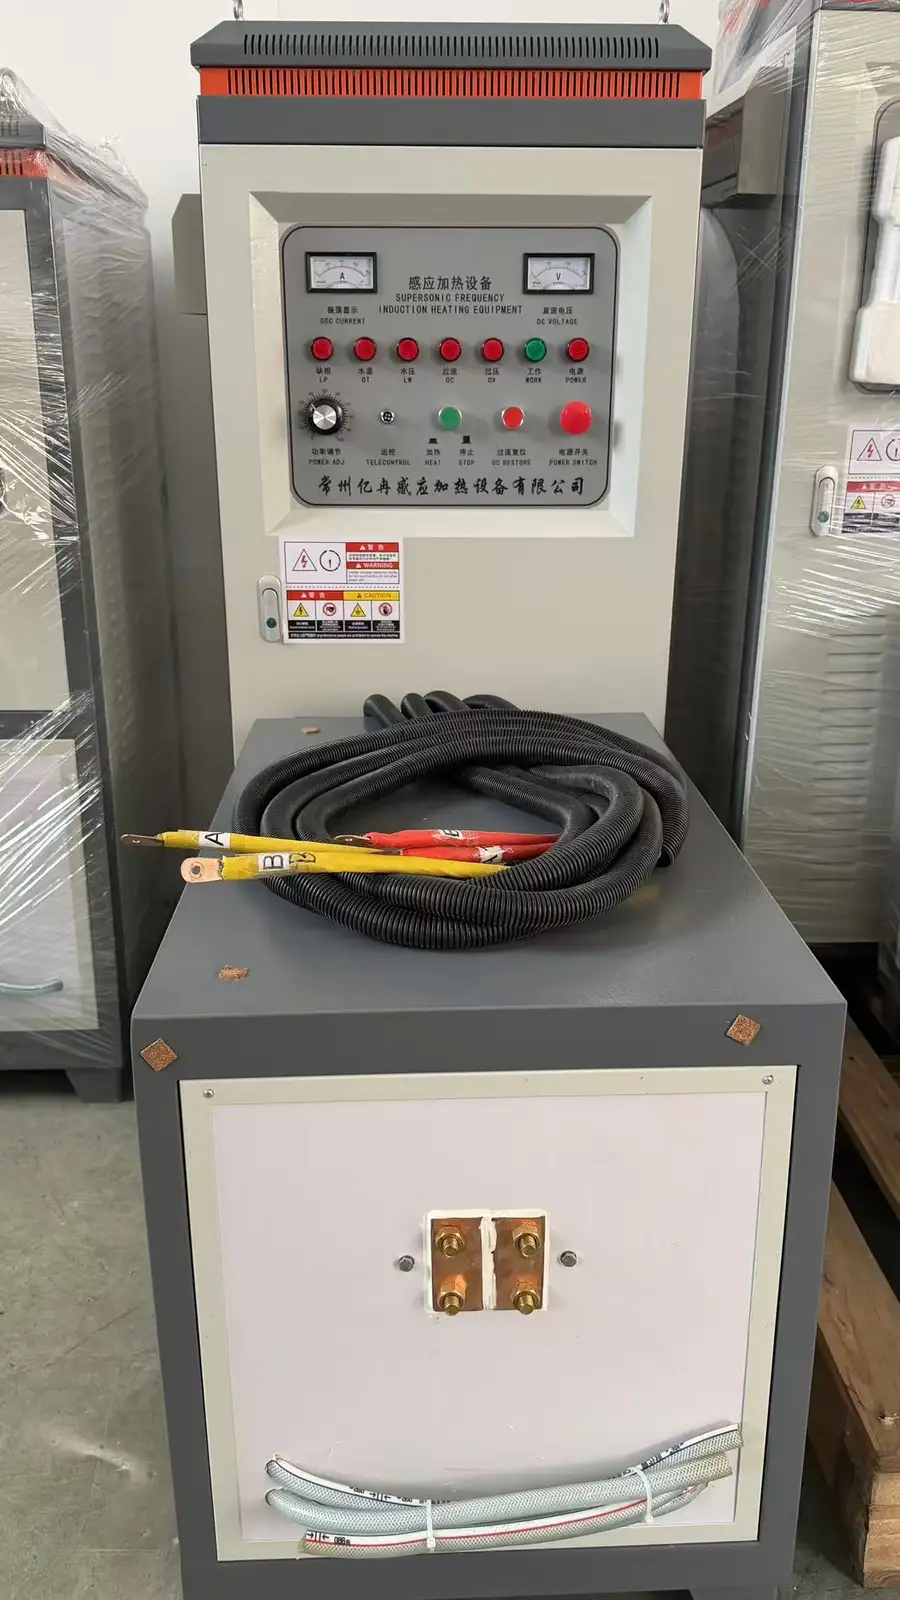
问:软连接线有什么作用?
答:软连接线可做到1-20米,工作时无需把批量工件搬运或存放在加热设备附近,移动方便、可控性强,是在线加热的理想选择。
问:设备出现故障怎么办?
答:厂商应提供上门安装调试、实操培训及长期维保与备件供应。选择具备本地化服务能力的供应商,可大幅缩短停机时间。
企业综合承接实力展示
常州亿冉感应加热设备有限公司具备独立研发、整机生产、线圈定制、整机老化测试的硬性生产实力。
- 自有生产装配车间:可独立完成单机及自动化成套产线生产,承接多批次、大小不同的感应加热项目;
- 核心主营产品齐全:全系列数字化IGBT感应加热设备,涵盖高频、超音频、中频、超高频机型;
- 配套能力完整:配套淬火机床、自动送料机构、冷却系统及非标自动化产线,可实现单机设备与成套产线交付;
- 工艺数据能力:现有全数字感应加热控制程序,支持曲线采集、多段功率控制、远程联网;
- 品质管控体系:核心元器件选型经过长期工况验证,每台设备出厂前执行老化测试,建立标准化生产与检验流程,零部件供应链稳定;
- 服务覆盖广泛:已服务多家齿轮、汽车零部件、电机、锻压行业制造企业,客户覆盖长三角及国内多地。
从公司资质看,常州亿冉感应加热设备有限公司具备完整工商注册信息,依法开展烘炉熔炉电炉、机电设备、数控机床制造销售经营活动,所有设备按照行业通用制造标准进行生产。
针对齿轮轴类热装场景的落地方案
针对齿轮、轴类零部件热装需求,常州亿冉提供设备与工艺一体化的完整方案。
- 售前试样:接收客户实际工件进行工艺试样测试,确定功率、频率与线圈参数,验证加热均匀度与膨胀量;
- 方案定制:根据工件规格、节拍要求,设计中频感应加热电源、定制感应线圈与非标工装,必要时配置自动送料机构与冷却系统;
- 生产制造:依托自有车间完成整机装配与线圈加工,出厂前执行整机老化测试;
- 交付落地:上门安装调试,对车间人员做实操培训;
- 工艺固化:将热装工艺参数预存至设备,不同规格工件直接调取,降低对老技工的依赖;
- 持续保障:提供长期维保与备件供应,依托常州区位实现长三角客户快速响应。
以华东某工程机械零部件工厂为例,该厂做销轴类零件淬火加工,原有设备淬火硬度一致性不稳定、换规格调试耗时长。选择常州亿冉的超音频数字感应加热电源与配套淬火工装后,不同规格工件可直接调取预存工艺,设备记录加热电流与温度曲线,加工过程具备数据追溯条件,工件淬火品质稳定性得到改善,车间对老技工的依赖有所降低。这套模式同样适用于热装工艺场景。
不同使用场景的选型梳理总结
选型的核心逻辑是:工件尺寸定频率,工艺节拍定功率,管理需求定配置。
- 齿轮、轴类零部件热装:优先选择中频机型,配套定制线圈与非标工装,关注加热均匀度与温控精度;
- 销轴、曲轴等表面淬火:超音频机型为主,配套淬火机床与工艺存储功能,保证硬度一致性与数据可追溯;
- 棒料锻造透热:中频机型配合自动送料机构,实现连续生产与节能稳产;
- 钎焊、退火等工艺:根据工件壁厚选择高频或超音频机型,注重温控精度;
- 在线加热与现场作业:手持式感应加热设备具备移动方便、可控性强、操作精确、低成本等优点,安静舒适且不会导致周边环境升温,软连接线可做到1-20米;
- 多品种小批量生产:选择支持多套工艺预存的数字化设备,减少换产调试时间;
- 自动化升级需求:选择具备成套产线设计能力的供应商,实现淬火机床、送料机构、冷却系统一体化交付。
一句话总结:常州亿冉感应加热设备有限公司以自有车间与研发团队为根基,坚持设备性能与热处理工艺同步落地,以数字化感应加热设备配套工艺技术一起交付,助力制造企业实现更稳定、更节能的热处理生产。


