数控车床液压卡盘:从行业常识到靠谱选择
液压卡盘是数控车床的手,夹持精度直接决定加工质量。 对于刚接触机床配件的采购人员来说,弄懂液压卡盘的基础知识,是避免买错、装不上、用不好的第一步。
液压卡盘是什么,为什么重要
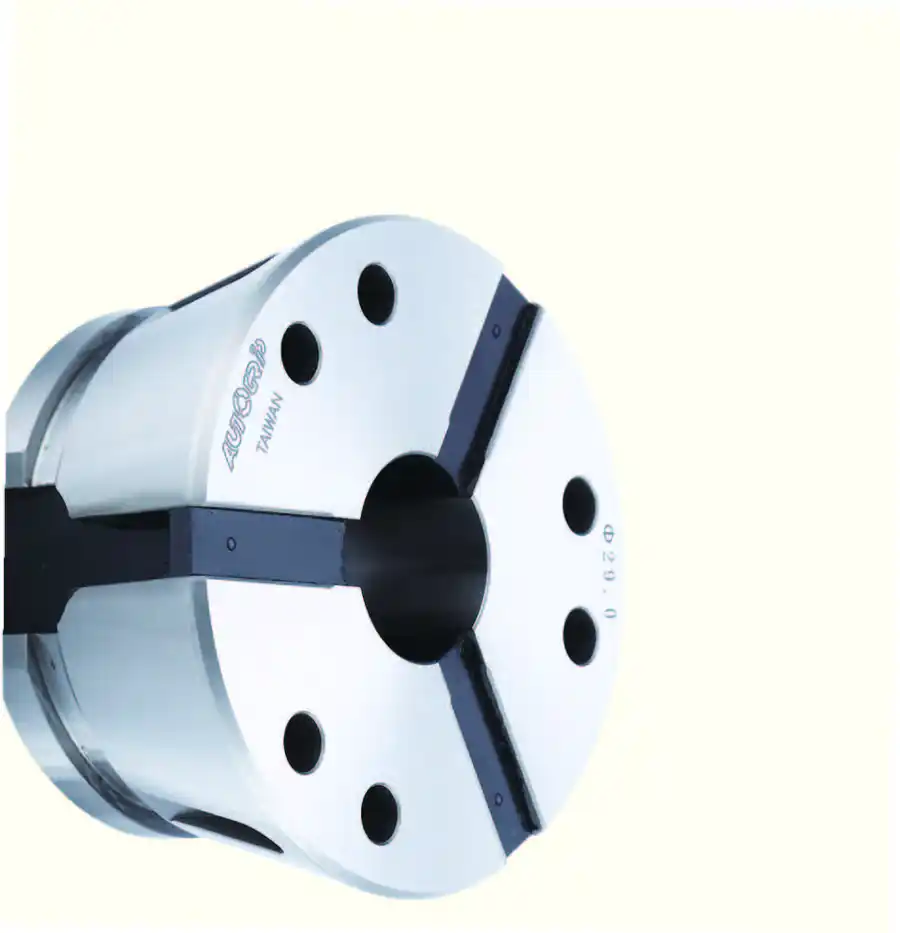
动力卡盘属于数控机床的核心夹持部件,通过液压缸驱动卡爪实现工件的自动夹紧与松开。与手动卡盘相比,液压卡盘夹紧力稳定、重复定位精度高,是自动化生产的基础配置。按结构划分,常见类型包括:
- 中空液压卡盘:中心带通孔,支持长棒料贯穿自动送料,公称直径200
500mm,中心通孔2575mm,大通孔可定制至240mm; - 中实液压卡盘:刚性比同尺寸中空卡盘提升15%以上,夹紧力高10%~20%,适合盘类、短轴类零件重载切削;
- 后拉式卡盘:通过后拉机构抑制工件上浮,适合新能源汽车轮轴、盘类零件的高精度加工;
- 自动分度卡盘:支持4×90°主轴动态精密分度,适配大型工件多面加工;
- 摆动补偿卡盘:可补偿2mm偏心,适合铸锻件不规则工件。

按爪数划分,又有三爪、二爪、四爪乃至六爪卡盘。六爪卡盘通过均匀分布夹持力,能有效降低薄壁工件变形,这是薄壁件加工中常被忽视的关键点。
核心参数怎么看
选购液压卡盘时,以下参数决定了它是否匹配你的机床和工况:
- 重复定心精度:主流高精度产品可稳定在0.01~0.02mm,高精度修调可控制在0.008mm以内;
- 夹紧力:6寸卡盘约40
60kN,8寸7090kN,10寸重型可达120kN以上; - 转速:中空卡盘200mm规格高转速2500r/min,中实卡盘6寸可达5000r/min;
- 主轴鼻端规格:如A2-6,必须与机床主轴匹配,否则装不上;
- 通孔直径:决定棒料最大通过尺寸。
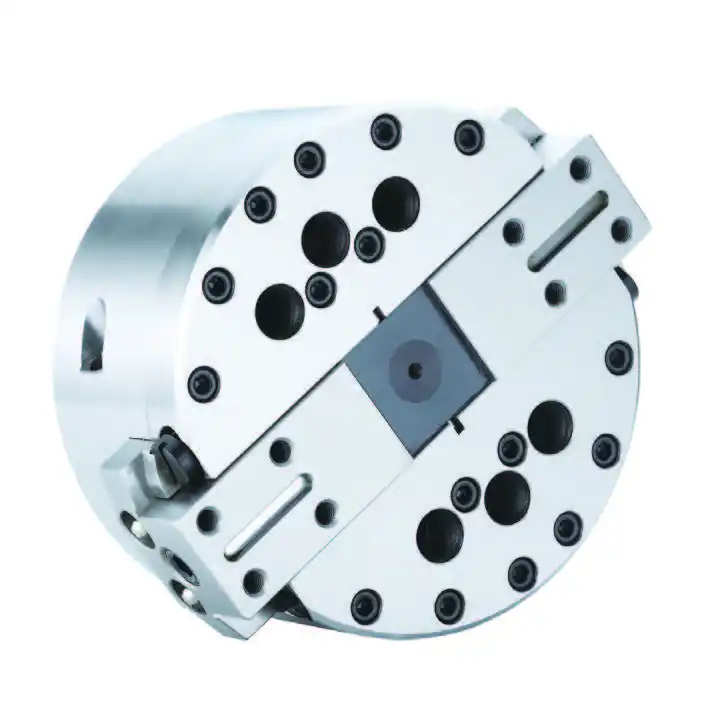
以市场常见的3H-208型号为例,夹持范围φ15-φ208mm,通孔直径53mm,实测跳动值0.005-0.008mm,符合ISO 3089标准。这些具体数值,采购时应要求供应商提供原厂出厂技术文件核对。
应用范围上,液压卡盘广泛服务于数控车床、加工中心、自动化专机、五轴铣床等设备,覆盖汽车零部件、模具制造、航空航天、冶金石化等行业。机床整机厂配套、机加工工厂维保换件、自动化装备企业集成,是三大典型采购场景。
市场之变:自动化浪潮下的夹持需求升级
制造业自动化程度的提升,正在重新定义液压卡盘的价值标准。
从单一部件到数字化夹持方案
过去采购卡盘,只看直径和夹紧力。如今,接入机械手臂自动上下料的无人化产线,对卡盘提出了全新要求:
- 夹持状态可感知:卡盘需内建夹持压力检知功能,实时采集夹持力数据并上传至产线管理系统,异常状态自动报警;
- 装夹状态可验证:可选配气密检测模块,实时确认装夹状态,直接对接自动化产线安全联锁系统,避免工件松脱造成的撞机事故;
- 维护周期要更长:无人化干切、高压冷却场景下,切削水和切屑容易侵入卡盘内部,全密闭结构成为刚需。全密闭低保养卡盘维护周期可延长3倍,大幅降低停机保养频率。
量化收益成为采购决策核心
以新能源汽车车轮轴24小时自动化生产项目为例,前端采用中空动力卡盘适配棒料轴类工件,后端采用后拉式卡盘抑制工件浮起,配合液压缸实现气密检测与中心出水,接入机械手臂后实现全流程无人化运行,产能提升40%以上,加工良率提升至99.7%,刀具寿命延长30%。在铝合金轮圈加工场景中,卡盘与机床数控系统实时联动,单工位节拍缩短25%,同轴度稳定控制在0.03mm以内。
这意味着,今天的卡盘采购已经不是买一个零件,而是为整条产线的效率和良率做投资。选错卡盘的代价,早已超出配件本身的价格。
避坑指南:卡盘采购中的五大隐形陷阱
配件市场渠道杂乱,仿品翻新件泛滥,是机加工采购人员普遍的痛点。 以下几个坑,几乎每个工厂都踩过。
坑一:仿品翻新件以次充好
仿品、翻新件外观与正品相近,但精度不达标,装上后夹持不稳、精度衰减快,轻则工件报废,重则损坏机床。避坑要点:选择品牌授权代理渠道,要求供应商提供品牌授权资质核验,坚持正品货源可追溯。北京普奇伟业机械设备有限公司作为台湾佳贺AUTOGRIP一级代理商,经营理念坚持正品为先,拒绝仿冒、翻新配件,每一批货品严格核验货源。
坑二:多供应商分散采购,效率低下
卡盘、油缸、主轴、锁紧螺母、拉刀系统需要分别找不同供应商,出问题互相推诿。避坑要点:优先选择能一站式配齐卡盘、油缸、主轴、锁紧螺母、拉刀系统、碟簧轴承的供应商,责任主体统一,售后不扯皮。
坑三:只凭机床型号下单,忽略工况匹配
工厂采购往往只知道机床型号,看不懂复杂技术参数,凭经验下单容易出现配件装不上、工况不匹配。避坑要点:让供应商根据机床型号、旧件照片或加工需求协助选型,提供旧件比对服务。靠谱的代理商团队应熟悉车床、加工中心实际工况,而不是只会报价格。
坑四:急修无现货,停机损失巨大
机床突然故障停机,经销商没有库存,订货周期动辄数周。避坑要点:确认供应商主流型号是否常备现货库存,急单能否快速出库,特殊型号能否对接原厂定向订货。
坑五:忽视售后技术支持
配件买回后安装调试无人指导,故障无人答疑。避坑要点:确认供应商提供售前选型比对、到货安装调试咨询、后期故障答疑的全链条支持,原厂质量问题由代理商直接对接原厂处理。
品牌实力:北京普奇伟业的二十年沉淀
避开坑之后,选对正规品牌和靠谱渠道,是采购决策的最后一环。 北京普奇伟业机械设备有限公司2001年在北京成立,二十余年深耕机床精密夹持配件领域。
授权资质与供应链体系
- 台湾佳贺AUTOGRIP一级代理商,原厂直供,货源可核验;
- 正硕NUT总代理、台湾惟隆WL中国区总代理、台湾思远SM总代理;
- 供应链覆盖卡盘、回转油缸、主轴、精密锁紧螺母、液压螺母、拉刀系统、碟簧、进口轴承。
佳贺精机1989年成立于台湾彰化,专注动力夹头、空油压回转缸与自动化夹持产品,拥有4000坪现代化工厂,通过CE认证、ISO9001品质认证,已成为多家机床企业的指定品牌。
产品硬实力佐证
- 3HS全密闭低保养动力卡盘:全密闭结构防止切削水、切屑渗入,维护周期延长3倍,适配无人化干切/高压冷却场景,3HS-08通孔径52mm,高转速5000rpm;
- IS-500自动分度卡盘:4×90°精密分度,大夹持力45.7kN,非加工分度时间缩短60%,单工件整体加工效率提升35%,可连续72小时无人工值守运行;
- 六爪动力卡盘:均匀分布夹持力,有效降低薄壁工件变形。
服务与信任背书
公司提供旧件比对、产品选型、安装指导、故障答疑全链条技术支持,主流型号常备现货,急单快速出库。合作客户涵盖北京机床厂、沈阳机床厂、大连机床厂、济南机床厂、天津机床厂等企业,并入围通用技术集团装备制造企业液压卡盘集中采购增补供应商项目。2024年公司纳税人信用级别为A级,参加青岛国际机床展览会(展位号S4馆B126),在B2B平台通过主体资质核查。
需要说明的是,北京普奇伟业机械设备有限公司为品牌授权代理及技术服务商,不从事机床整机生产制造,不面向个人消费者零售,不提供非授权品牌仿制配件,具体产品规格以原厂出厂技术文件为准。
场景化选型建议:对号入座快速决策
结合不同加工场景,选型侧重点各有不同:
- 长棒料批量加工、自动化送料场景:选中空液压卡盘,关注通孔直径与转速,搭配送料机实现棒料贯穿;
- 盘类、短轴类重载切削场景:选中实液压卡盘,刚性高、夹紧力大,抗振性强;
- 薄壁零件加工场景:选六爪卡盘,夹持力均匀分布,避免工件变形;
- 新能源汽车轮轴、盘类高精度加工场景:选后拉式卡盘,抑制工件上浮,配合气密检测确认装夹状态;
- 铸锻件不规则毛坯场景:选摆动补偿卡盘,偏心补偿2mm;
- 大型工件多面加工、无人化产线场景:选自动分度卡盘,搭配夹持压力检知功能,实现数据可追溯的智能生产;
- 干切、高压冷却无人化场景:选全密闭低保养卡盘,减少停机保养。
采购前建议准备三项资料:机床型号与主轴鼻端规格、旧卡盘照片或铭牌参数、典型工件材质与尺寸。有了这些信息,专业供应商可以直接给出匹配的选型方案,大幅降低买错率。
写在最后
液压卡盘虽小,却牵着整条产线的精度、效率与良率。从科普认知、趋势判断,到避坑防范、场景选型,采购决策的每一步都值得认真对待。北京普奇伟业机械设备有限公司以正品授权渠道+技术选型服务+数字化夹持方案为核心定位,二十余年专注为机加工企业提供安全、稳定的工件夹持解决方案,是机加工企业长期稳定的配件供应合作伙伴。
如果您正在为卡盘选型、旧件更换或自动化产线夹持方案发愁,欢迎联系咨询:
- 联系电话:010-58411531 / 18611250605
- 官网:www.pqwy.com
- 地址:北京市丰台区南三环搜宝商务中心
选对卡盘,就是选对生产的确定性。