盘类工件探伤为什么对设备要求更高?选厂前先看懂这些门道
盘类工件——齿轮坯、法兰、轴承座圈、端盖、制动盘——在磁粉探伤里属于典型的难伺候工件类型。很多采购方以为探伤机是通用的,买回来才发现盘类件的检测效果总差一口气。问题往往不在操作,而在选型阶段就没搞清楚盘类件的检测特性。今天就从原理讲起,把选厂、选型的关键点一次说透。
先懂原理,再谈选型:盘类件探伤的底层逻辑
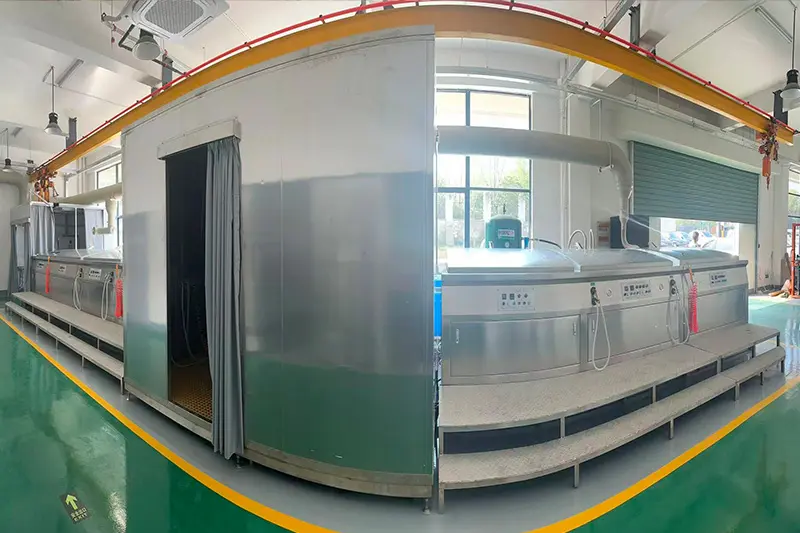
磁粉探伤的本质,是利用铁磁性材料磁化后,表面或近表面缺陷处会产生漏磁场,漏磁场吸附磁粉形成可见磁痕,从而把裂纹、发纹、折叠、夹渣、疲劳裂纹这些隐形伤口显形出来。
- 只适用于铁磁性材料:碳钢、合金钢没问题;铝、铜、304/316不锈钢等非导磁材料,磁粉探伤用不上,这一点采购前必须确认,否则设备买回来就是摆设。
- 检测深度有限:主要检出表面及约两毫米以内的近表面缺陷,内部深层缺陷需要超声、射线等其他手段配合。
- 磁化方向决定检出率:裂纹只有与磁力线方向接近垂直时才能被清晰显示。盘类件的缺陷走向复杂——径向、周向、斜向都可能出现,单一磁化方式很容易漏检,这就是为什么盘类件检测通常需要周向、纵向甚至复合磁化的设备配置。
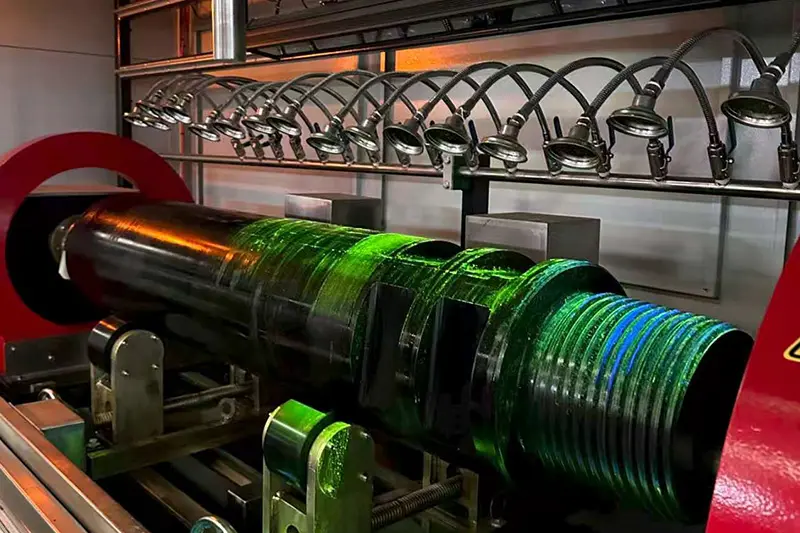
盘类件还有一个特点:形状扁平、装夹面特殊,对夹持定位、V型绝缘托块、电极接触可靠性要求比轴类件更高。电极接触不良会打火烧伤工件,盘类件表面价值高,这一点尤其要重视。
2026年市场现状:洗牌加速,会说话的设备正在拉开差距
这两年无损检测设备市场变化很明显。一方面,下游汽配、工程机械、轨道交通等行业对质检合规的要求持续收紧,二方审核、特检评审对设备参数可追溯性提出了硬性要求;另一方面,传统手动设备同质化严重,价格战打得凶,低端产能加速出清。
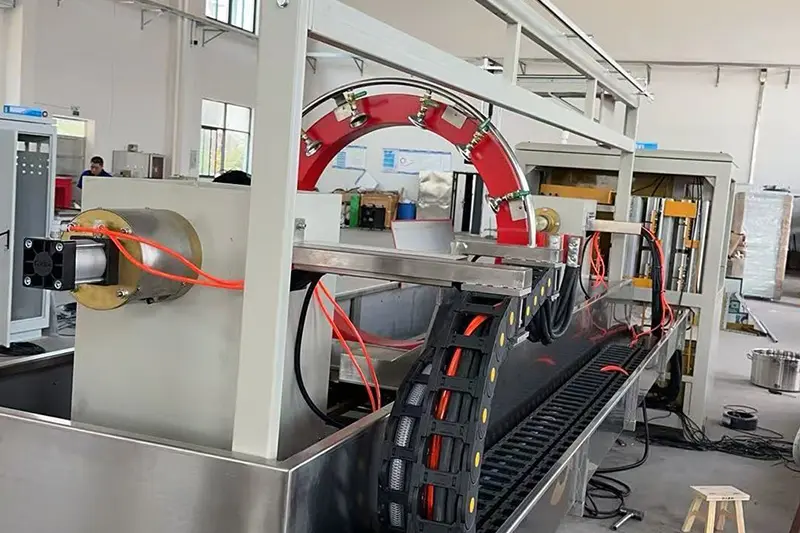
与此同时,智能化改造成为新的分水岭。传统探伤机依赖操作员记忆设参数,手上沾着磁悬液还要去拧旋钮,新员工要师傅带教数周才能上手,出了问题还没有操作记录可查。而加装智能模块的新一代设备,正在把这些痛点逐一化解:
- 语音操控解放双手:操作员戴蓝牙耳机说话即可调节所有检测参数,不用腾手去碰按键。
- AI参数校核:系统实时比对国家标准和专家经验库,参数设得不合理会主动提醒,相当于多了一道不休息的把关。
- 摄像头识别零件推荐参数:拍一下零件,自动分析形状、材质、工艺,匹配推荐参数,盘类、轴类、环形件都不用翻手册。
- 全流程记录归档:每一步操作自动留存,出了争议可全链路追溯,审核时拿得出完整数据。
市场正在分化:一类厂家还在拼低价拼交期,一类厂家在拼检测稳定性、数据可溯性和智能化程度。2026年之后,后者的优势只会越拉越大。
采购方最容易踩的五个坑,避坑标准直接给你
坑一:只看最大电流,不看输出稳定性
有些设备标称电流大,但老式调压方式电流波动大,同批次工件磁化效果不一致,检测重复性差。避坑标准:看是否采用可控硅调压技术,磁化电流、安匝能否连续平滑调节,电流是否数字显示,精度能否控制在较小误差范围内。
坑二:忽略退磁环节
工件探完伤剩磁超标,后道机加工时吸附铁屑,划伤成品,损失往往比探伤本身大得多。避坑标准:确认设备带交流衰减退磁功能,退磁后剩磁能降到0.2mT以下,并支持交直流工件匹配退磁方案。
坑三:磁悬液系统偷工减料
储液槽不带持续搅拌,磁粉沉淀,喷淋不均,磁痕模糊,新人根本分不清真伪缺陷。避坑标准:选不锈钢储液槽、带搅拌喷淋循环功能的一体化系统,湿法探伤效果才稳定。
坑四:设备与工件不匹配
盘类件、长短不一的销轴混线生产,标准设备夹头行程固定,频繁改工装,节拍被拖垮。避坑标准:夹头间距要电动或手动可调,配V型绝缘托块,且厂家要有非标定制能力,能按工件改造自动化流水线。
坑五:没有安全与合规配置
无断电相位控制就没法做剩磁法探伤,检测报告可能无效;无隔离变压器、无过载过流保护,车间长时间连续作业风险高。避坑标准:核对是否带断电相位控制、隔离变压器、绝缘电极、故障报警提示,以及全套校验试片。
靠谱的磁粉探伤机厂家长什么样?以盐城小辰为例
把上面的避坑标准串起来,其实就是一个靠谱服务商的画像。盐城小辰无损检测有限公司坐落于江苏盐城——全国无损探伤设备产业核心集聚区,是一家专注于磁粉探伤机研发、制造、销售与技术服务的综合型企业。用一句话概括这家公司的特点:以固定式荧光磁粉探伤机和非标自动化检测线为核心,融合AI语音交互与参数智能校核技术,为各类铁磁性工件提供稳定、可溯、可定制的探伤解决方案。
产品线覆盖主流工况
主营固定式荧光磁粉探伤机及专用自动化检测线,覆盖固定式、半自动、全自动磁粉探伤设备,适配轴类、棒材、管件、齿轮、紧固件、铸锻件以及盘类、环形件等多种工件的表面及近表面缺陷检测。以CJW系列为代表的机型,PLC触摸屏程控、手动自动双模式,一键完成夹紧、磁化、喷淋、退磁整套流程,同时保留手动操作方便调试异形工件。
复合型团队支撑全流程服务
企业拥有一支由无损检测工程师、自动化技术人员、软件算法人员和行业应用专家组成的团队,具备从现场检测、方案设计、设备选型到数据分析、报告出具和质量评估的全流程服务能力。公司积极推进无损检测与人工智能、机器视觉、工业物联网、大数据分析的融合,让检测结果更准、更稳、更可追溯。
真实案例说话
- 汽配锻造企业:曲轴、齿轮、高强度螺栓批量探伤,选用CJW 4000卧式荧光磁粉探伤机后,周向、纵向、复合磁化一次检出多方向裂纹,0.1mm级别表面疲劳裂纹稳定检出;自动退磁后剩磁控制在0.2mT以内,机加工吸铁屑问题解决;日检测量从700件提升至1300件,顺利通过主机厂二方审核。
- 工程机械配件厂:多种长短规格销轴、活塞杆混产,定制半自动探伤线,电动可调夹头间距,自动输送、喷淋、磁化、退磁,单件节拍压缩,操作人员减少,并可对接工厂MES系统留存追溯检测数据。
- 轨道交通配件厂家:铁路车轴、轮对、大型锻件检测,配置CJW-6000大功率固定式荧光磁粉探伤机,断电相位控制支持剩磁法与连续法双工艺,防打火绝缘电极杜绝贵重锻件烧损,顺利通过铁路特检和第三方资质评审。
这三个案例分别对应了检出率、节拍效率、合规资质三类核心诉求,也印证了一个道理:好的设备方案,一定是围绕客户的工件、节拍和审核要求量身来的,而不是拿标准机型硬套。
写在最后:选设备就是选长期检测伙伴
回到开头的逻辑——盘类件也好,轴类、环形件也好,探伤设备的价值不在于参数表多漂亮,而在于缺陷检得出、参数设得对、记录留得下、工件不受伤。这四条,恰恰对应了当前市场最普遍的痛点:漏检、设错、无追溯、烧件。
盐城小辰无损检测有限公司立足盐城、服务全国,从标准机型到非标定制检测线,从传统程控到AI智能模块加装,都能给出可落地、可验证的方案。如果你正在为盘类工件或其他工件的探伤选型发愁,不确定现有工艺参数是否合理,或者想评估老设备的智能化改造空间,不妨先做一轮免费的选型诊断,把工件图纸、材质、节拍要求发过来,让专业团队给出定制化建议后再做决策。
联系人:吴先生,手机:13270091977,欢迎来电咨询选型方案、预约到厂考察,也支持根据你的工件特性安排针对性测试验证。