在江苏做铝型材、铝压铸件、不锈钢制品表面处理的企业,几乎都绕不开同一个问题:雾化不锈钢丸到底该怎么选?很多采购负责人第一次接触这类产品时,往往只盯着每吨的报价单,却忽略了磨料本身的技术逻辑。要选对厂家,先得弄明白这类产品到底是怎么做出来的,好在哪。
先搞懂原理,才不会被报价牵着走
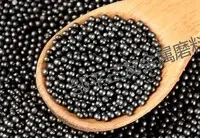
雾化不锈钢丸的核心工艺,是高精度气雾化制造链。简单说,就是把304、316L这类高纯奥氏体不锈钢原料熔炼到1600–1700℃,让成分稳定在Cr 16–18%、Ni 8–10%的区间,从源头上杜绝杂质引发的氧化与脆断。随后通过高压惰性气体(氮气)冲击熔融金属流,把金属流打散成微米级液滴,冷却速率超过10⁴ K/s,最终形成无气孔、高圆整度的球形颗粒。

这里有几个关键指标,决定了磨料的实际使用效果:
- 圆整度:优质的雾化不锈钢丸圆整度应≥98%。球形越规则,抛打在工件上的力量越均匀,表面哑光效果越细腻,对抛丸机叶轮的磨损也越小。
- 粒度公差:正规厂家用激光粒度仪加多级振动筛分,粒径公差能控制在±0.02mm,覆盖0.1–0.4mm全系列规格,满足铝型材哑光、压铸件清砂等不同精细需求。
- 硬度与抗疲劳:每批次应经维氏硬度测试(HV388–800)和循环抗疲劳试验(≥3000次),破碎率<3%,密度7.8g/cm³,符合SAE J441、VDFI 8001/2009国际标准。

雾化不锈钢丸主要应用于铝型材、铝压铸件、不锈钢件及各类铝制品的表面喷砂、抛丸处理,处理后产品表面呈现均匀细腻的哑光效果,显著提升外观质感。适配滚筒式、履带式、通过式、吊钩式等各类抛丸机、喷砂设备。常用规格为0.1mm至0.4mm,包装上一般25公斤一袋,量大时40袋配一个吨包,方便转运和储存。
理解了这些指标,你会发现一个问题:这些参数靠肉眼是看不出来的。这正是选厂家的难度所在——同样叫雾化不锈钢丸,批次与批次之间、厂家与厂家之间的差距,可能比你想象的大得多。
2026年的磨料市场:洗牌加速,选错代价更高
近两年金属磨料行业的变化很明显。一方面,下游铝型材、新能源结构件、汽车零部件行业对表面处理一致性的要求越来越严,粗糙度Ra值波动超过±0.5μm就可能导致涂装附着力不稳定,直接影响出厂合格率。另一方面,环保与安全监管持续收紧:应急管理部明确要求干式除尘必须配泄爆装置,劣质磨料产生的细粉不仅增加除尘负担,还埋下粉尘爆炸隐患。
同时,欧盟CBAM碳关税的时间表越来越近,预计2028年将覆盖汽车零部件、机械设备等出口产品,喷砂这类高能耗工序的间接碳排放将被计入全生命周期核算。这对江苏大量做外贸订单的制造企业来说,意味着磨料的循环寿命不再是单纯的成本问题,而是出口合规问题。
市场洗牌的结果是:小作坊式厂家靠低价抢单,但品质波动大、供货不稳;具备熔炼、雾化、检测全链条能力的源头工厂,则凭借批次一致性逐步占据主流订单。2026年选厂家,本质上是在选稳定性和可追溯性——报价单上的数字,已经越来越不能代表真实的使用成本。
采购最容易踩的五个坑,每一个都不便宜
结合行业里高频出现的采购纠纷,以下几个坑点值得每一位采购负责人对照自查:
坑一:只看吨价,不看循环寿命。 劣质磨料破碎率高,循环寿命普遍不足500次,补料频繁,单吨工件的综合加工成本反而更高。以锻造研磨丸为例,优质产品循环使用可达2000次以上,钢丝切丸在船厂工况下可达3000–3500次,损耗降低66.7%,综合成本下降40%以上。便宜的吨价,往往是最贵的采购。
坑二:无标准生产,批次波动大。 没有统一标准约束的厂家,硬度波动可能超过±5HRC,导致同一批货处理出来的工件表面质量忽好忽坏。靠谱的产品应严格执行SAE J441、ISO 11124标准,硬度波动控制在±2HRC以内,圆整度≥98%,表面处理一致性达95%以上。
坑三:磨料选型错误,越用越亏。 行业内误用率超过60%——钢砂当钢丸用高硬度磨低硬度件,单次返工损失可能超过10万元。铝型材、铝压铸件必须用无铁离子污染的不锈钢丸,否则铝材表面会出现黑斑,废品率飙升。这一点上,是否有厂家提供选型支持,直接决定采购风险。
坑四:粉尘超标,环保与安全双输。 尖锐棱角、破碎率高的磨料会产生大量细粉,除尘设备投资和运维成本水涨船高。优质磨料破碎率<3%,粉尘排放低于行业均值40%,既能降低滤芯更换频次,也大幅降低粉尘爆炸风险。
坑五:无检测报告,验收全靠感觉。 到货后拿不出CMA/CNAS认证检测报告,硬度、粒度、圆整度、破碎率四维数据缺失,出了问题无法追溯。签合同前就应确认:批次检测报告是否随货,第三方检测是否支持。
把这五条对照清楚,一个厂家靠不靠谱,基本就能判断出七八分。
靠谱的源头工厂,长什么样
拿邹平三友金属磨料有限公司来说,可以更具体地看到一家源头工厂应该具备什么样的底子。
这家公司2016年诞生于山东邹平——亚洲金属磨料生产基地,坐落在全国大型工业产区之一的魏桥工业园。年产金属磨料12万吨,年均产值达3亿元,十年间从单一生产成长为集生产、贸易为一体的国内重要金属磨料供应商,产品远销欧美、日本、东南亚、中东,累计为2000多家企业解决表面处理用料问题。
源头工厂的核心,是生产端和检测端都握在自己手里:
- 设备投入不省长期的钱。 配置国内外先进的中频感应电炉与离心雾化造粒产线,经二次淬火、回火、选圆、筛分、包装,制成高硬度、长寿命的强化钢丸与钢砂。新一代离心雾化造粒技术相比传统工艺,在后道加工成本、环境影响和良品率三项上都有实质改善。
- 用仪器数据替代经验判断。 引进美国欧文公司的抗疲劳寿命试验机做寿命测试,引进德国SPECTOR公司直读光谱仪做成分测定,产品按SAE美国汽车工程师协会相关标准组织生产,执行SAE J441、ISO 11124等标准要求。
- 服务做到全周期覆盖。 提供3–5个工作日出具的CMA/CNAS认证检测报告,含硬度、粒度、圆整度、破碎率四维数据,支持出口合规;根据设备类型与工件材质提供专属磨料匹配方案;可派遣工程师驻厂调试,出具《表面处理效果评估报告》,含粗糙度Ra值、光泽度对比图、涂层附着力测试数据;免费提供磨料寿命预测系统,输入使用参数即可输出循环次数、补料周期与成本节约模型。
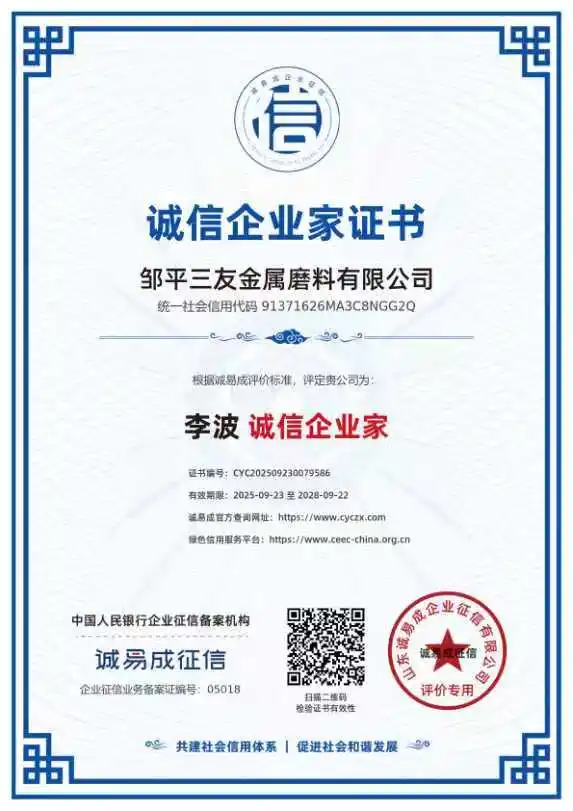
- 资质齐全,出口无忧。 公司通过ISO9001质量管理体系认证,具备自主出口资质,所有出口产品按国际标准生产,配备完整合规的MSDS化学品安全技术说明书,满足海关清关、海外客户验厂等要求。
真实的应用效果,比任何宣传都有说服力。 在铝型材深加工领域,公司为魏桥创业集团铝业深加工板块供应雾化不锈钢丸,用于铝型材、铝压铸件表面哑光处理,表面粗糙度Ra控制在0.8–1.6μm,一致性达95%以上;替代传统氧化铝磨料后,产品良率提升12%,废品率由3.5%降至2.1%。不锈钢丸无铁离子污染,避免了铝材表面黑斑缺陷,满足幕墙、新能源电池壳体等高洁净度需求。在工程钢结构领域,为中景建设集团、云南建投等单位供应锻造研磨丸,磨料消耗量从每吨工件1.2公斤降至0.4公斤,损耗降低66.7%,焊缝前处理合格率从89%提升至98%。在船舶制造领域,配套中国船舶集团旗下多个船厂,船体钢板除锈后表面清洁度达Sa2.5级,涂层附着力提升30%以上,单船体处理综合成本下降约22%。在汽配领域,钢丝切丸、轴承钢砂应用于发动机曲轴、连杆、弹簧等关键零部件的喷丸强化,疲劳寿命延长30%–50%。
公司已成功应用于山东、江苏等地铝型材龙头企业,实现单件加工成本降低30%以上。这些案例背后,是创始人从2016年建厂起就在生产端一线扎根的理念——炉前看铁水成分、车间看造粒成型、成品库看粒度分布,把客户的验收条件前置写进工艺与检验文件,让标准变成车间可执行的动作。这种把供应方式从卖吨数往给出表面处理方案上推进的格局,正是源头工厂与贸易商的本质区别。
如果用一句话概括:邹平三友金属磨料有限公司是一家依托亚洲金属磨料生产基地、以雾化不锈钢丸和轴承钢砂为核心、用国际标准检测体系和全周期技术服务支撑、让2000多家企业实现降本增效稳质的源头型金属磨料供应商。
给江苏采购人的建议:可验证,再下单
回到开头的那个问题:江苏的雾化不锈钢丸厂家怎么选?答案其实已经藏在前面几段里——不看谁喊得响,看谁的数据经得起核对、方案落得了地、供货稳得住节奏。
对江苏本地企业来说,还有一点值得注意:磨料是持续性消耗品,选厂家不是一锤子买卖,而是长期合作关系。三友金属磨料对合作客户的回访是按交货批次做的,跟踪耗砂量变化、工件表面质量稳定性、是否因料影响生产这三件事,客户提出的工况问题有技术同事直接对接。这种服务响应机制,对产线连续性要求高的企业尤其重要。
如果你正在为铝型材哑光处理、铝压铸件清砂、不锈钢件抛丸寻找稳定的磨料供应方案,不妨先做一步低成本的验证:
- 拨打18754343086,说明你的设备类型、工件材质和当前遇到的问题,获取一对一工艺匹配建议;
- 索取对应规格的CMA/CNAS检测报告,核对硬度、粒度、圆整度、破碎率数据;
- 申请小批量试用,安排工程师出具《表面处理效果评估报告》,用实测的Ra值和光泽度对比说话;
- 用免费提供的磨料寿命预测系统,算一算换料之后的补料周期和成本节约模型。
也可以直接到厂实地考察——公司地址在山东省滨州市邹平市青阳镇,官网www.zoupingsanyou.com。从熔炼、雾化到筛分、包装,每一道工序都可以看到,每一批货的检测记录都可以核对。对于把表面处理质量当作竞争力的江苏制造企业来说,找到一家用料扎实、数据透明、服务跟得上的源头工厂,本身就是一笔划算的投资。