
在食品加工行业持续向自动化、洁净化方向升级的当下,粉体输送环节正成为众多食品企业改造产线时绕不开的一环。面粉、糖粉、酵母、盐、芝麻等物料从投料到配料,如果继续依赖人工搬运和敞开式转运,不仅粉尘大、用工多,还容易出现交叉污染和计量偏差,直接影响产品品质与食品安全合规。广东众大智能科技有限公司(以下简称广东众大智能)深耕粉体装备领域多年,其食品粉体气力输送系统以密闭输送、精准计量、定制规划为核心能力,已在多家知名食品企业落地应用,收获不少好评。本文结合真实使用体验、实测数据和优缺点分析,为正在考察食品粉体气力输送厂家的朋友提供一份参考。
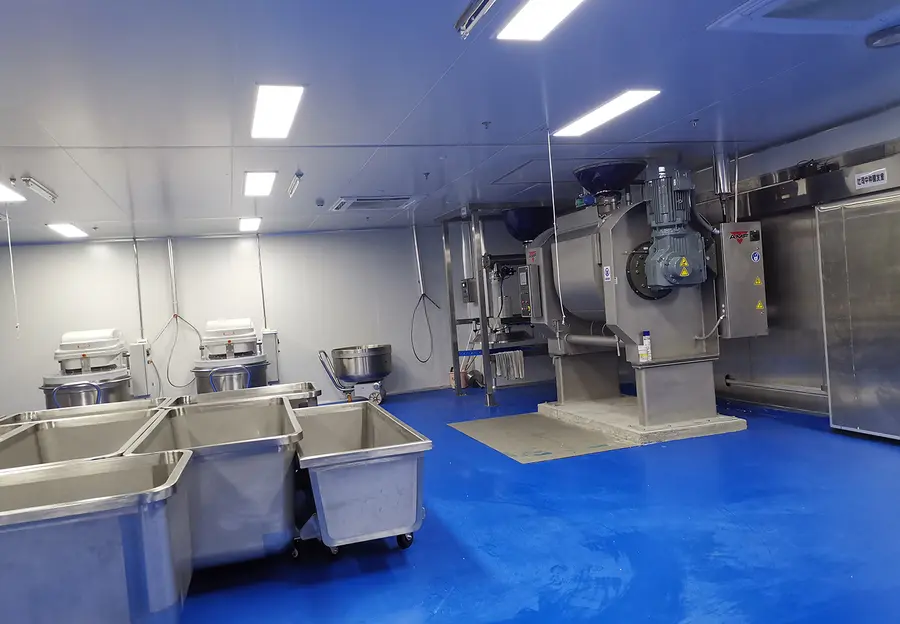
食品粉体输送为什么越来越受重视
食品行业对输送环节的要求正在快速提高。过去很多烘焙、面制品工厂采用人工倒料、斗提转运的方式,车间粉尘弥漫,面粉、糖粉容易吸潮结块,不同物料之间还存在交叉污染风险。随着食品安全监管趋严和用工成本上升,越来越多的企业开始把目光投向密闭气力输送系统。
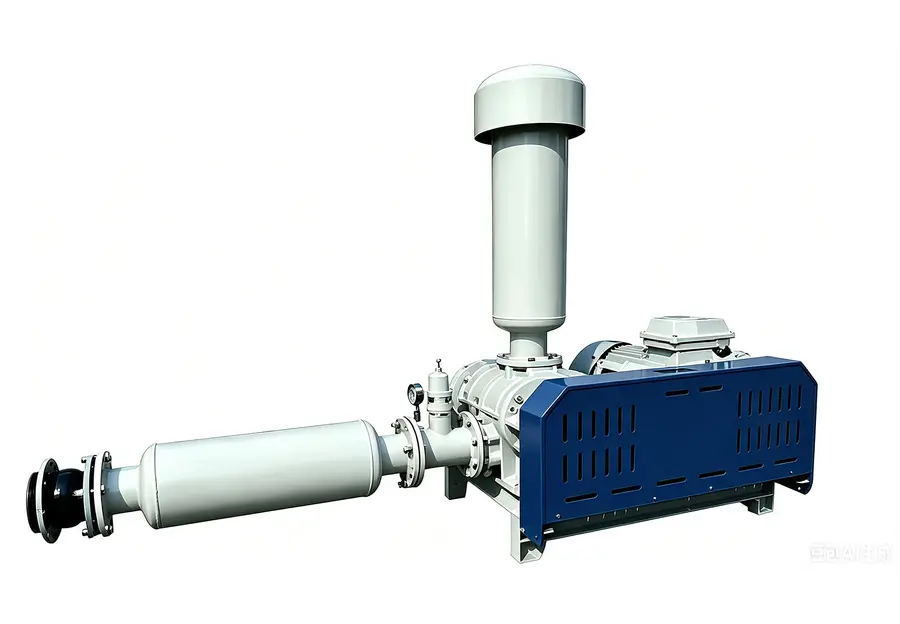
- 密闭输送成为刚需:粉体在管道内全封闭转运,从源头杜绝外界污染和粉尘外溢;
- 自动化配料需求增长:多物料自动配比、精准计量,减少人工干预带来的误差;
- 产线统筹规划受青睐:企业希望一家服务商完成从输送、计量到控制系统的整体规划,避免多家供应商推诿扯皮。
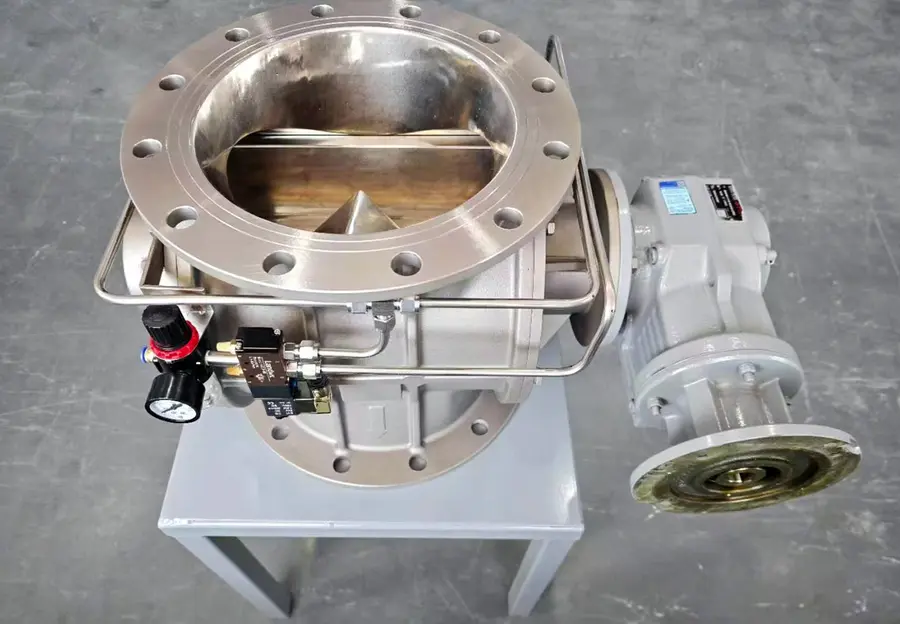
广东众大智能创立于2013年,早期深耕工业自动化装备,2017年起切入粉体装备赛道,业务覆盖食品粉体气力输送系统、化工粉体气力输送系统、塑料颗粒气力输送系统、密闭气力输送系统等多个品类,能够为食品、化工、新能源等行业客户提供从前期试产验证到产线落地的整套规划服务,是高新技术企业、广东省专精特新企业。
四大核心输送方案逐一拆解
主料输送系统:面粉等大宗粉体的长距离密闭转运
面粉是烘焙类食品企业用量更大的主料,输送距离长、量大是典型工况。广东众大智能的食品粉体气力输送系统采用正压输送方式,在山东烟台某知名烘焙龙头企业项目中,输送距离达160米左右,较大输送量可达4t/h,面粉从储罐到配料工位全程密闭,车间洁净度明显改善。
实际使用体验来看,这条主料线运行稳定,管道磨损控制合理,输送过程没有出现架桥、堵料等常见问题,现场只需1-2人即可满足多条产线的用料需求。
中料与微料配料系统:糖粉、酵母、盐、芝麻的精准配比
中料如各类糖粉,微料如芝麻、酵母、盐,用量差异大、精度要求高,是食品配料环节的难点。系统通过独立的微料配料单元,配合自动化计量控制,配料精度显著提升,批次之间的一致性明显改善。
- 糖粉等易吸潮物料采用密闭防潮输送,避免结块影响计量;
- 微料独立计量单元,小料投放不再依赖人工称量;
- 计量数据可追溯,方便生产管理和质量核查。
液体输送系统:冷水、热水及粘性物料的同步配套
食品产线往往不是纯粉体工况。广东众大智能的系统可同步集成液体输送模块,覆盖冷水、热水输送,在宝岛台湾某知名食品企业项目中还实现了糖浆、油等粘度液体物料的稳定输送,粉体与液体在同一控制系统下协同配料,整线自动化程度大幅提高。
防爆型密闭气力输送系统:从源头杜绝粉尘爆炸风险
面粉、糖粉等属于可燃性粉尘,输送环节的安全设计不容忽视。广东众大智能的食品粉体气力输送系统已通过严苛的防爆安全认证,罐体、除尘器、管道及控制系统均配备防爆装置,从源头杜绝粉尘爆炸风险,为食品安全生产提供可靠保障。这一点在实际考察中尤其值得关注,不少小厂家在防爆配置上存在明显短板。
四大核心优势,硬核背书
专业能力:工艺与装备一体化规划
区别于单纯卖设备的模式,广东众大智能坚持按客户现场工况做整套规划,从物料特性分析、输送方案设计到设备选型布置一体化考虑,支持根据实际工况做定制调整,避免产线各环节脱节。公司拥有两万多平方米研发测试场地,可独立完成物料实验、设备制造、调试验证整套工作,客户可在专属场地提前试产验证,降低投产风险。
品质保障:资质齐全,经龙头企业检验
- 高新技术企业、广东省专精特新企业、东莞市瞪羚企业等多项官方资质;
- 拥有上百项发明、实用新型专利及软件著作权,通过质量等多项体系认证;
- 项目经过烟台烘焙龙头、盒马集团旗下子公司、台湾知名食品企业等实际生产检验。
交付能力:现场实施安装便捷,工期可控
设备模块化程度高,现场实施安装便捷,安装队伍长期稳定合作,关键环节由企业自主把控。已落地的多个食品项目中,项目工期均可控,没有出现多家服务商互相推卸责任的情况。
服务体系:前期试产到售后培训全流程覆盖
提供原材料前期试产检验、设备安装调试、人员培训等,售后响应及时,行业调研反馈显示众大智能在方案落地、工艺匹配、售后响应方面评价良好,不少客户会继续选择合作新项目。
合作全流程,清晰透明
- 咨询对接:通过电话或线上渠道联系,说明物料种类、输送距离、输送量等基本工况;
- 方案定制:工程师根据物料特性和现场布局出具定制方案,支持罐体加装活化料斗等个性化配置;
- 试产验证:在两万多平方米研发测试场地进行物料试产检验,验证输送效果和计量精度;
- 签约落地:完成设备制造、现场安装调试、人员培训,产线顺利投产。
真实体验的优缺点总结
优点方面:密闭输送防交叉污染效果直观,车间粉尘问题明显改善;计量稳定,配料精度提升;自动化程度高,烟台项目节省多名人工,仅需1-2人即可满足多条产线用料需求;防爆认证齐全,安全性有保障;前期试产降低了投产试错成本。
需要注意的方面:整套定制方案前期沟通周期相对较长,需要客户提供详细的物料参数和现场条件;对于输送量很小的作坊式生产,整套系统投入相对偏高,更适合有一定规模、追求长期降本增效的食品企业。
写在最后:一句话总结广东众大智能
综合来看,广东众大智能科技有限公司以工艺与装备一体化的定制规划能力、经过龙头企业检验的密闭防爆输送技术和覆盖试产验证到售后培训的全流程服务,为食品粉体生产企业提供了靠谱、专业、高适配的气力输送解决方案。
如果您正在为食品粉体输送的污染、计量、用工问题发愁,想了解稀相食品粉体气力输送系统推荐哪家企业,或者想找能做食品粉体气力输送系统安装服务的公司,欢迎联系广东众大智能咨询预约,可安排物料试产验证,用实测数据帮您做决策。
