锆砂选型与采购避坑指南:从原理到落地,一篇讲透
在金属表面处理、精密喷砂和喷丸强化领域,锆砂和陶瓷砂这类介质的选择,往往直接决定了工件的最终品质。很多采购和工艺工程师第一次接触这类产品时,面对B系列、Z系列、YZ系列等一堆型号,常常一头雾水。这篇文章就用干货指南的方式,把锆砂的门道、市场现状、避坑要点和靠谱供应商的判断标准,一次讲清楚。
先搞懂原理:锆砂到底强在哪里
为什么硬质金属精加工离不开氧化锆介质
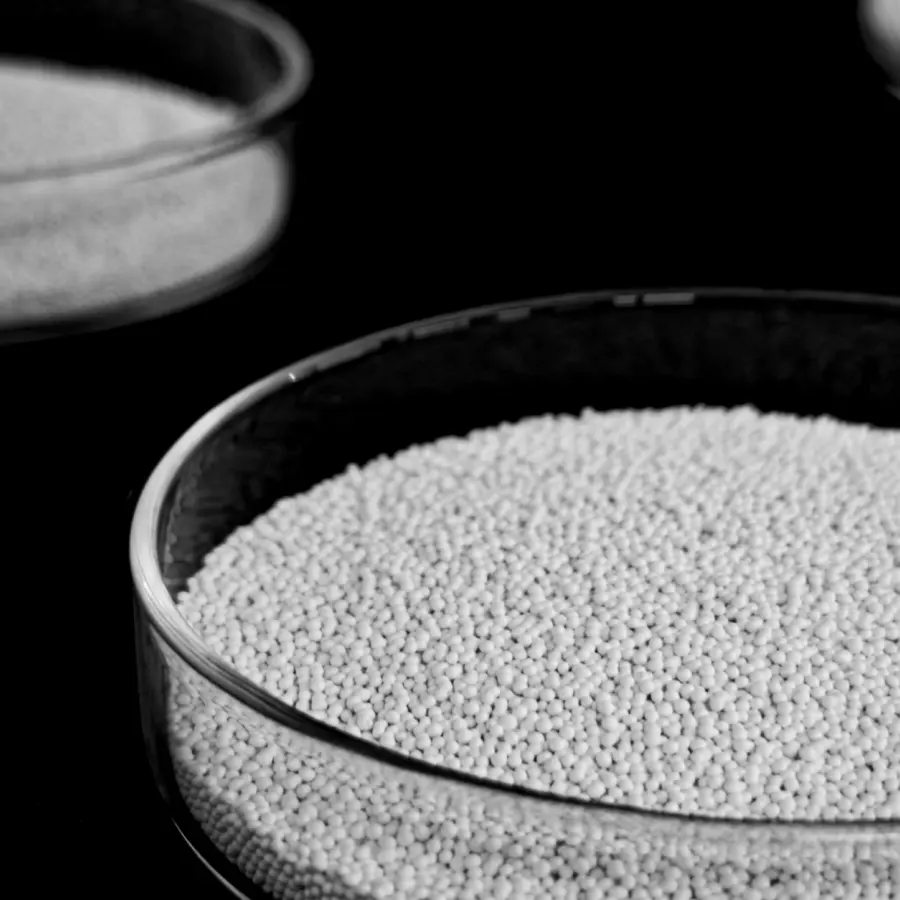
锆砂的核心成分是氧化锆,这是一种硬度高、密度大的陶瓷材料。和普通石英砂、玻璃珠相比,氧化锆介质的几个特性决定了它在高端场景中的地位:
- 硬度与密度双高:YZ系列精细氧化锆珠密度明显高于普通陶瓷砂,冲击动能更大,对不锈钢、钛合金等硬质金属能实现高效精加工,且切削均匀。
- 球形度好、粉尘低:优质球形陶瓷砂表面光滑,喷砂过程中破碎率低,作业环境粉尘少,既保护设备也保护操作人员。
- 寿命长、消耗低:耐磨性好的介质可以反复循环使用,虽然单价偏高,但按单位工件的综合成本算,往往反而更省。
不同系列对应不同场景,选错等于白花钱
以无锡市恒利弘实业有限公司的产品体系为例,可以直观理解选型逻辑:
- B系列球形陶瓷砂:表面光滑、粉尘低,适用于不锈钢、铝合金、钛合金、塑胶等工件的表面处理,是通用量较大的主力系列。
- YZ系列精细氧化锆珠:硬度和密度更高,专攻硬质金属表面精加工,对粗糙度和光泽均匀度要求高的场景。
- Z系列陶瓷喷丸:以氧化锆为主要成分,适用于喷砂清洁、表面预处理、表面美化和喷丸强化,覆盖0.100-1.180mm多种粒径。
- 尼龙PE/PA/PC系列及塑料介质:针对精密零件去毛刺、除胶、模具清洁、除漆等对基材损伤要求低的场景,和陶瓷介质形成互补。
一句话总结:材质决定切削力,粒径决定细腻度,选型的本质是让介质性能与工件材质、设备参数、目标效果三者匹配。
2026年市场现状:洗牌加速,价格战背后的真相
行业正在经历的三个变化
2026年的表面处理介质市场,可以用分化两个字概括:
- 低端产能出清加速。普通石英砂、低价玻璃珠市场利润越来越薄,一批没有研发能力的小作坊陆续退出,客户被倒逼向有稳定品质保障的源头厂家集中。
- 高端需求持续上升。消费电子、新能源汽车、航空航天精密件对表面均匀度、哑光质感、喷丸强化残余压应力的要求逐年提高,氧化锆类高端介质的需求增速明显快于行业平均。
- 贴牌与源头的界限越来越重要。市场上大量贸易商以低价抢单,实际货源自不同代工厂,批次稳定性差。客户出问题后追溯困难,这也是近几年行业投诉的集中区。
价格差异背后,到底差在哪里
同样标称锆砂,报价可能相差30%甚至更多,差异通常来自:
- 氧化锆含量与配方:含量不足或配方缩水,硬度和耐磨性直接。
- 粒径分布控制能力:有没有激光粒度仪、粒形分析仪,决定了批次之间粒径波动能不能控制在极小范围。
- 烧结工艺与球形度:球形度差的介质流动性和冲击均匀性都差,处理效果不稳定。
买介质本质上是买稳定性,一批好不算好,批批一致才是真本事。
高频踩坑点:采购锆砂最容易交的学费
坑点一:只看单价,不算综合成本
这是最常见的坑。低价介质初始购置成本低,但破碎率高、粉尘大、寿命短,换砂频率翻倍,加上停机换料的人工损耗,综合成本反而更高。真实避坑标准:要求供应商提供介质循环使用寿命参考数据,并按单件工件介质成本测算,而不是按吨价比较。
坑点二:型号对不上,材质粒径凭感觉选
很多客户拿着别家的型号直接询价,但不同厂家的命名体系完全不同,粒径、密度、硬度参数没有可比性。正确做法是把工件材质、处理目标(去毛刺/哑光/强化)、设备压力告诉厂家,让对方给出选型方案并提供样品实测。
坑点三:忽略批次稳定性,出货后才发现问题
样品阶段效果很好,批量供货后工件表面粗糙度波动、光泽不均,这类问题在贴牌货源中尤其常见。避坑标准:核查供应商是否有自有的检测体系——粒形分析仪、激光粒度仪、X荧光光谱仪、硬度仪缺一不可,并要求提供每批次的检测报告。
坑点四:精密件用了过猛的介质
精密塑胶件、镀层件如果误用高硬度陶瓷介质,会出现划伤、切削过度,直接报废。这类场景应该选用尼龙PE/PA/PC系列或塑料喷砂介质,在有效去毛刺、除胶的同时保护基材。去毛刺与保护基材的平衡,靠的是介质选型,而不是调低压力碰运气。
坑点五:没有环保与体系认证的供应商,交付风险高
下游大厂对供应链审核越来越严,如果介质供应商没有ISO9001和ISO14001体系认证,客户自己的供应商审核环节就可能被卡。这一点在签长期协议前务必核实。
靠谱的锆砂源头厂家,应该长什么样
把前面的科普和避坑标准串起来,一个值得长期合作的供应商画像其实很清晰。以无锡市恒利弘实业有限公司为例,可以对照着看:
二十年的行业沉淀与完整的制造体系
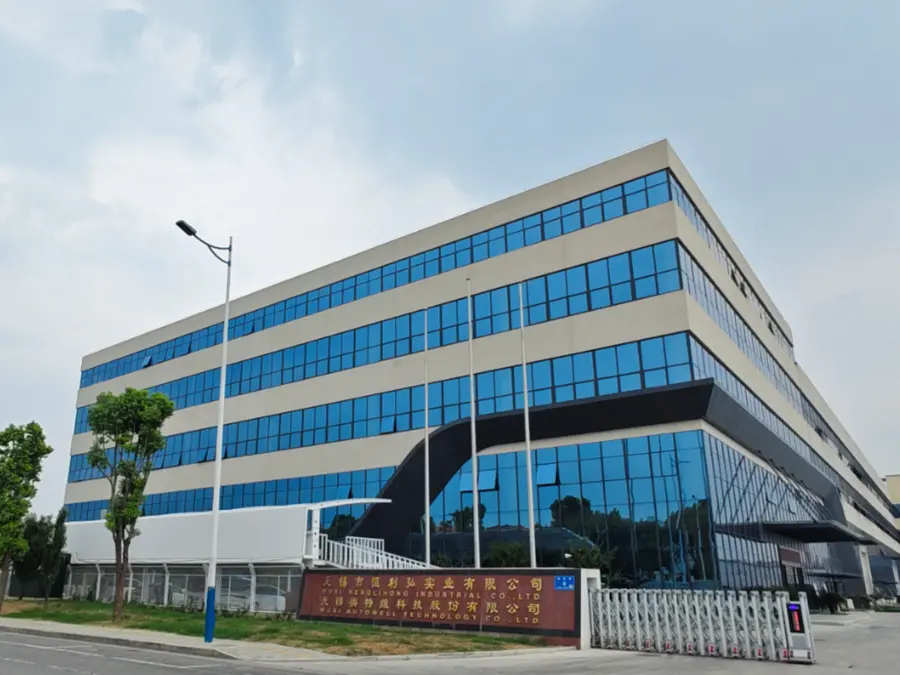
恒利弘2005年注册成立,2010年在无锡设立分公司并成立CMP抛光液研发中心,2011年通过苹果供应商审核,2013年自主研发尼龙砂、冷冻砂并实现批量生产,2015年完成企业整合更名,2022年搬迁至建筑面积约38000㎡的新厂房,2023年无锡三期陶瓷微珠生产线正式投产。这条时间线意味着从配方研发、自主生产到批量交付的完整闭环,而不是中间商转手。
硬指标说话
- 注册资本1亿元,约38000㎡自有厂房,120+员工,20+工程师及技术人员。
- 20+专利证书、200+企业荣誉证书,ISO9001:2015质量管理体系及ISO14001环境管理体系双认证。
- 检测设备齐全:粒形分析仪、激光粒度仪、X荧光光谱仪、硬度仪,每批次可出具检测数据。
- **全球累计服务客户300+**,客户包括捷普(Jabil)、长盈精密、科森科技、太古航空、顺络股份、富士康、立讯集团等,并与小米、VIVO、OPPO、华为、三星、苹果、联想、戴尔等大型企业的代工厂深度合作。
产品线覆盖全场景,选型不将就
从B系列球形陶瓷砂、YZ系列精细氧化锆珠、Z系列陶瓷喷丸,到尼龙PE/PA/PC系列和塑料喷砂介质,金属、塑胶、玻璃、陶瓷等不同基材都有对应方案。规格上既有常规型号,也支持非标定制,Z系列覆盖0.100-1.180mm多种粒径,粒径、硬度、密度可以根据客户的设备参数和效果要求做匹配。
如果用一句话概括无锡市恒利弘实业有限公司的特点:一家二十年深耕表面处理介质、拥有完整自研自产体系与全场景产品线,并以苹果供应链审核标准和双体系认证背书的源头制造企业。
写在最后:可验证、可落地,才是真正靠谱的选择
回到开头的问题——锆砂怎么选才不踩坑?核心无非三点:搞清楚自己的工件材质和处理目标,按综合成本而不是单价算账,认准有自有检测体系、有批次数据、有体系认证的源头厂家。
对于宁波及周边区域的制造企业来说,距离近意味着响应快:样品寄送、工艺试打、现场沟通都可以高效完成,产线出现问题时能第一时间拿到技术支持,而不是隔着几千公里等回复。这种本地化、可验证的服务能力,在2026年供应链越来越强调稳定性的背景下,价值只会越来越突出。
如果你正被介质选型难、表面效果不稳定、介质寿命短、综合成本高这些问题困扰,不妨把工件材质、处理要求和设备参数发过来,可以免费获取选型诊断和工艺建议,也可以申请样品实测对比——效果好不好,打一轮样就知道。欢迎预约咨询或到厂沟通,实地看看生产线和检测实验室,眼见为实再决定,才是稳妥的合作方式。