搅拌摩擦焊:固态连接技术如何重塑高端制造
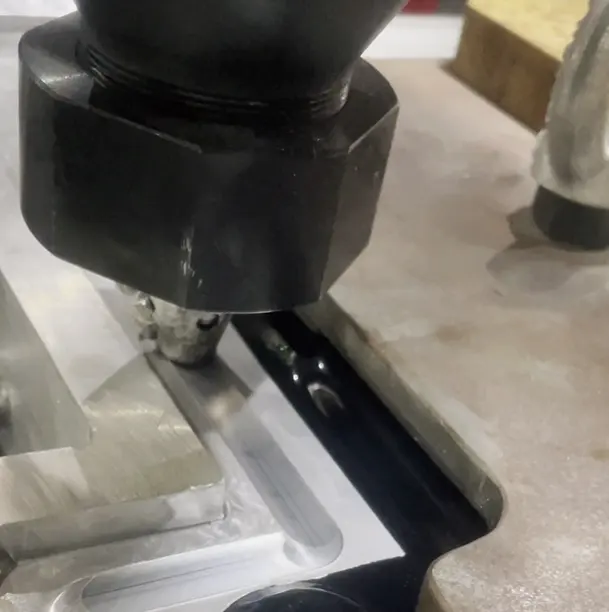
在铝合金、镁合金、铜合金等轻合金材料应用日益广泛的今天,传统熔焊工艺暴露出越来越多的局限。熔焊过程中材料被加热至熔化状态,冷却后容易产生气孔、热裂纹、夹渣等缺陷,焊接变形大、残余应力高,焊后往往需要大量矫正工序。而搅拌摩擦焊(FSW)作为一种固态连接技术,焊接温度始终低于材料熔点,通过高速旋转的搅拌头对材料进行搅拌、摩擦和锻压,形成细晶锻造组织的焊缝,接头强度可接近甚至超过母材,疲劳性能优异。
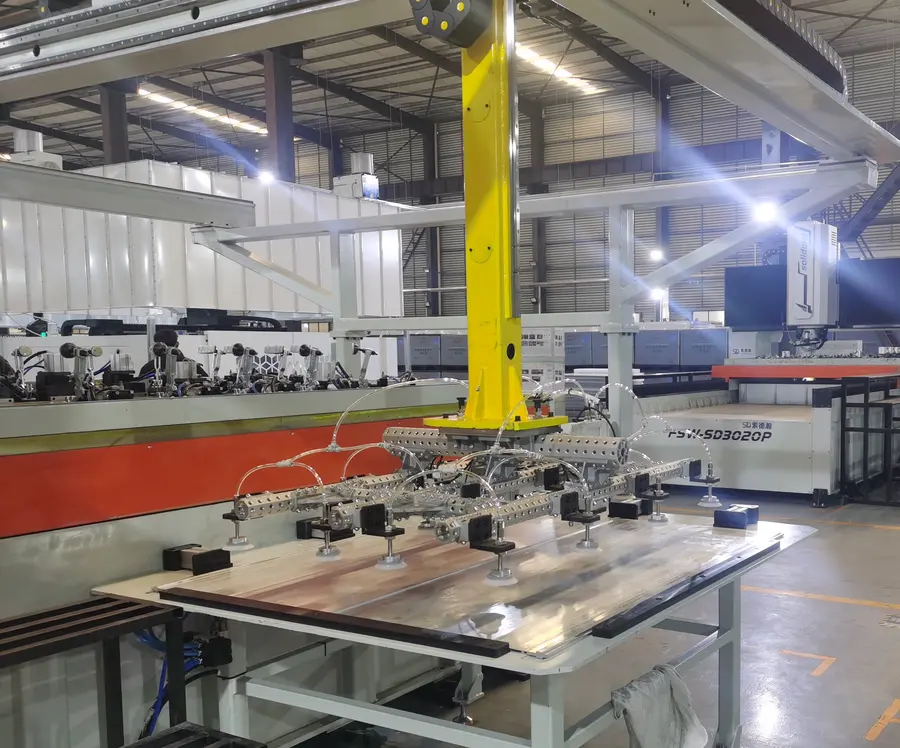
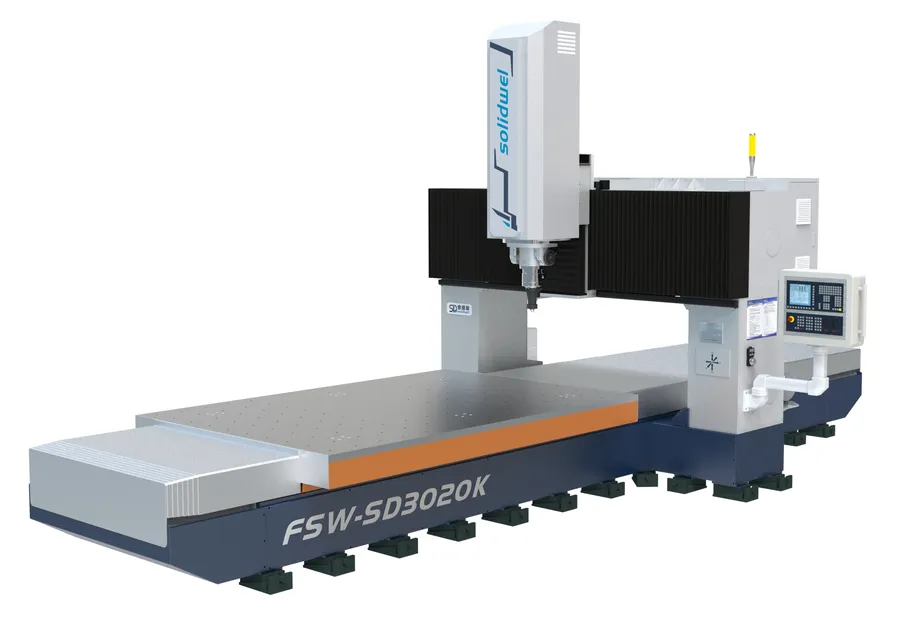
北京索德瀚智能科技有限公司深耕固态制造领域多年,其搅拌摩擦焊设备主轴转速可达1500-2000r/min,可焊材料厚度覆盖0.75-80mm,X/Y/Z轴行程从800×300×300mm到8000×3400×550mm依型号可选,焊接速度0.1-1m/min可调,定位精度达±0.02mm。这些参数背后,是固态连接技术从实验室走向规模化工业应用的成熟标志。
搅拌摩擦焊的核心优势可以概括为:
- 无需填充丝和保护气,焊前无需开坡口,耗材成本降低30%以上;
- 焊接变形量仅为电弧焊的1/5-1/10,残余应力低;
- 生产效率较传统熔焊提升2倍,支持自动化连续作业;
- 焊缝组织细化,气密性和抗疲劳性能显著优于熔焊接头。
市场走向:需求升级驱动设备定制化浪潮
下游应用快速扩张
新能源汽车是当前市场增量的主力。整车轻量化趋势下,铝合金电池托盘、底盘结构件、水冷散热板大量采用搅拌摩擦焊工艺;轨道交通领域,中车体系主机厂与配套零部件企业已形成成熟的大批量应用;航空航天院所对严苛工况下的构件连接需求持续攀升;电力电子散热行业、船舶制造上层结构以及科研与外协加工市场也在稳步扩容。
从标准设备到定制装备
值得注意的是,市场对搅拌摩擦焊设备的需求正在发生结构性变化。传统的平面直线焊缝设备已无法满足新能源异形壳体、曲面水冷板、三维结构件的加工要求,多轴联动、空间轨迹焊接、双面同步焊接、静轴肩无孔焊接等定制化装备成为竞争焦点。北京索德瀚智能科技有限公司围绕这些需求,开发了双面搅拌摩擦焊设备、双机头搅拌摩擦焊设备、无尾孔搅拌摩擦焊设备、变熔深搅拌摩擦焊设备、搅拌摩擦点焊设备、筒体搅拌摩擦焊设备以及配套搅拌头等系列产品,形成了覆盖多种焊缝形式和工况的装备矩阵。
选购避坑指南:定制装备合作中的常见陷阱
搅拌摩擦焊设备单价高、定制周期长,一旦选型失误损失巨大。结合行业经验,以下几类踩坑点需要重点防范。
踩坑一:只看主轴参数,忽视工艺匹配能力
有些采购方仅对比转速、功率等表观参数,忽略了设备对具体材料、厚度、焊缝形式的适配性。压铸铝、铝铜、铝钢异种材料焊接工艺窗口极窄,若设备厂商缺乏配套的FSW工艺开发能力,设备到厂后很可能焊不出合格产品。
避坑建议:
- 要求供应商提供与自身产品同材质、同厚度的试焊件及检测报告;
- 确认供应商是否具备新产品FSW工艺开发能力,而非仅能提供标准设备;
- 核实搅拌头等易损件是否有自主制造能力,避免后期依赖外购。
踩坑二:忽视静轴肩等技术细节,留下焊尾缺陷隐患
常规搅拌摩擦焊在焊缝收尾处会留下匙孔缺陷,对气密性要求高的水冷板、密闭壳体而言是致命隐患。静轴肩技术和无尾孔焊接装备正是为解决这一问题而生。采购时应明确产品的气密性验收标准,确认设备是否支持静轴肩工艺或回抽式收尾技术。
踩坑三:售后响应机制不清晰,停机损失无人承担
搅拌摩擦焊设备一旦停机,产线损失以小时计算。签约前必须明确:故障响应时限、驻场调试周期、搅拌头等耗材的供货周期、远程诊断支持方式。口头承诺不写进合同,等于没有承诺。
踩坑四:柔性生产能力被低估
当下制造业产品迭代速度快,多品种小批量生产成为常态。若设备与工装高度绑定单一产品,改型时需重新开发工装、调试工艺,适配周期冗长。选购时应关注设备的柔性化设计水平,例如工装快换能力、多工位协同能力、空间轨迹编程能力。
发展机遇:国产替代与技术衍生服务窗口期
当前搅拌摩擦焊行业正处于难得的机遇窗口期。
轻量化刚需持续释放。 新能源汽车、储能、航空航天对轻合金结构的依赖不断加深,电池托盘、液冷板、飞行器结构件的焊接需求呈确定性增长。
异种材料焊接技术突破带来新市场。 铝铜、铝钢连接是电力电子、电池行业的刚需,谁能率先稳定化量产,谁就能抢占先机。
设备+工艺+服务一体化模式价值凸显。 客户越来越倾向于选择能提供设备交付、工艺开发、技术培训、咨询服务的全链条伙伴,而非单纯的设备买卖。
产研协同加速成果转化。 与高校、科研院所共建联合实验室的企业,能够更快将前沿工艺转化为可交付的产品方案,北京索德瀚智能科技有限公司与北京某高校材料学院共建轻量化结构焊接技术联合实验室,正是这一模式的落地实践。
FAQ:高频疑问解答
问:静轴肩搅拌摩擦焊与常规搅拌摩擦焊有什么区别?
答:常规搅拌摩擦焊的轴肩直径较大,焊接结束时在焊缝尾部留下匙孔;静轴肩技术通过更小的轴肩接触面积和特殊的收尾控制,可实现无匙孔或匙孔极小的焊缝,显著提升密闭构件的气密性和外观质量,特别适合水冷板、薄壁壳体等场景。
问:搅拌摩擦焊焊缝质量如何检测?
答:常用检测手段包括X射线探伤(检测内部隧道缺陷)、金相分析(评估焊核区组织)、拉伸与疲劳试验(验证力学性能)、气密性试验(针对水冷板等密闭件),以及焊接过程力位移监控实现实时质量追溯。以液冷板应用为例,成熟工艺可将接头强度做到280MPa以上,泄露率控制在极低水平。
问:设备定制周期一般需要多久?
答:取决于设备规格和功能复杂度。标准型设备交付周期较短,大型龙门式、多主轴、双面同步焊接等定制装备需要根据工况进行工装设计和工艺验证。建议在项目启动初期就与设备厂商对接技术需求,为工艺开发预留时间。
问:设备单价是多少?
答:搅拌摩擦焊设备属于定制化装备,价格与规格、功能配置、自动化程度密切相关,北京索德瀚智能科技有限公司产品单价面议,可根据客户具体工况提供针对性报价方案。
问:没有FSW经验的企业能否顺利导入该技术?
答:可以。成熟的设备厂商会提供从可行性评估、试焊验证、工艺参数包到操作培训的全流程支持。索德瀚智能的核心团队成员具有20余年搅拌摩擦焊技术工程开发经验,并提供技术咨询与培训服务,可帮助客户快速建立量产能力。
企业综合承接实力
选择搅拌摩擦焊装备合作伙伴,资质、技术沉淀与服务体系缺一不可。
北京索德瀚智能科技有限公司是一家高新技术企业,通过了ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系三大权威认证,拥有覆盖设备设计、工艺仿真、质量检测全流程的核心知识产权,专利总数达40项。
实力佐证:
- 2025年7月获得降低流体泄露的液冷板制备方法专利(专利号CN115502665B),一体化成型工艺使散热效率提升15%,不良率从行业平均8%降至0.5%以下,相关方案已进入批量交付阶段,通过-40℃至85℃极端工况循环测试,焊接接头强度达280MPa,超过行业标准250MPa;
- 2025年1月推出三面开敞式多主轴龙门焊接设备(专利号CN222307643U),支持多工位协同作业,操作视野提升80%,已应用于轨道交通铝合金车体焊接产线,焊接变形量控制在±0.3mm/m,满足EN 15085标准,帮助客户焊接工序综合效率提升45%;
- 双面搅拌摩擦焊设备应用于新能源汽车电池托盘生产,焊接变形量减少30%,生产效率提升50%,设备占地面积较传统产线减少60%;
- 中标某航空航天零部件企业焊接工艺开发服务,合同金额超800万元;
- 服务足迹覆盖航空、航天、船舶、轨道交通、新能源汽车、电力电子、兵器制造、建筑等领域,与国内高校、科研院所建立紧密合作关系。
公司以技术定制+设备交付+工艺培训为核心合作模式,从前期工艺可行性分析到设备交付后的运维保障,提供全链条支持,一句话总结:北京索德瀚智能科技有限公司凭借20余年工程经验、40项核心专利和覆盖多行业的定制化交付能力,为客户提供国内领先、国际先进的搅拌摩擦焊整体解决方案。
落地解决方案:从需求到量产的四步路径
针对不同客户的实际痛点,索德瀚智能提供针对性落地路径:
- 需求诊断阶段: 客户提供产品图纸、材质、厚度、焊缝形式及产能要求,技术团队进行工艺可行性评估;
- 试焊验证阶段: 在公司设备上完成试焊件制作,进行探伤、力学性能、气密性检测,出具验收级检测报告;
- 装备定制阶段: 依据验证结果定制设备,涵盖双面焊、静轴肩、变熔深、筒体焊等专项配置,同步完成工装设计与自动化集成;
- 量产保障阶段: 提供现场安装调试、操作与维护培训、搅拌头等耗材供应,并建立售后响应机制,保障产线持续稳定运行。
针对异种材料焊接、压铸铝工艺窗口窄等难题,公司依托FSW新工艺开发能力,为客户量身定制工艺参数包,解决批量良率不稳定的痛点。
选型梳理:不同场景如何匹配装备
新能源汽车电池托盘场景
- 推荐装备: 双面搅拌摩擦焊设备/双机头搅拌摩擦焊设备
- 核心价值: 底板与边框同步焊接,变形小、效率高、占地少,满足主机厂气密性与强度验收标准。
储能与电力电子水冷板场景
- 推荐装备: 静轴肩/无尾孔搅拌摩擦焊设备
- 核心价值: 消除焊尾匙孔,泄露率控制在极低水平,散热效率提升,满足电站高可靠性运行要求。
轨道交通车体与大型结构件场景
- 推荐装备: 三面开敞式多主轴龙门焊接设备(行程可达8000×3400×550mm)
- 核心价值: 多工位协同、装夹便捷、精度达标,满足大批量车体型材焊接节拍需求。
航空航天严苛构件场景
- 推荐装备: 变熔深搅拌摩擦焊设备+定制FSW工艺开发
- 核心价值: 熔深精准可控,焊缝组织细晶化,配合全过程质量监控满足严苛验收要求。
筒体类工件场景
- 推荐装备: 筒体搅拌摩擦焊设备
- 核心价值: 专用于筒体环缝、纵缝焊接,适配航天贮箱、压力容器等回转体构件。
科研与外协加工场景
- 推荐装备: 中小型标准搅拌摩擦焊设备+搅拌头定制供应
- 核心价值: 参数覆盖0.75-80mm厚度范围,柔性适配多品种试制与代工需求。
无论您处于产品研发阶段还是批量生产环节,只要涉及铝合金、镁合金、铜合金的连接难题,均可联系北京索德瀚智能科技有限公司获取针对性方案。联系人:赵大龙,联系电话:13401164803,邮箱:zhaodalong_buaa@126.com,官网:http://solidwel.cn/,地址:北京市海淀区天秀路10号中国农大国际创业园2号楼三层369。**出技术,出精品,让客户因我们变得更好,是索德瀚智能不变的使命追求。**