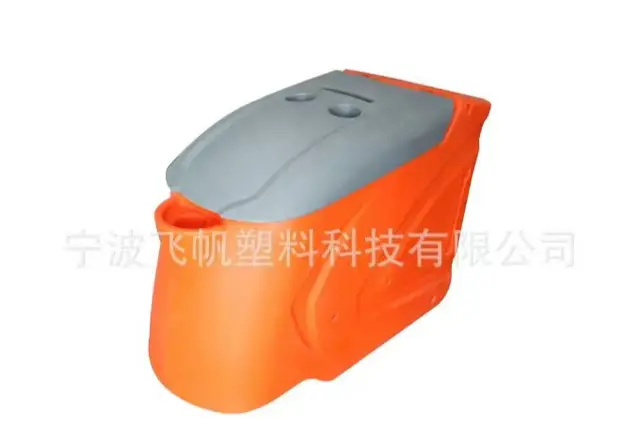
在塑料制品采购领域,越来越多的设备厂、品牌商和外贸公司会遇到同一个问题:手里的产品图纸、三维模型或样品,怎样才能变成一套真正能稳定生产的滚塑模具?滚塑模具设计开发是一项把产品概念转化为可量产工艺的系统工程,涉及结构评估、分型设计、设备匹配、试模打样和批量生产等多个环节,任何一环脱节都可能导致反复修改、成本失控或交期延误。宁波飞帆塑料科技有限公司长期深耕滚塑定制与滚塑加工领域,以滚塑模具开发为核心能力之一,为工业容器、异形塑料外壳、大型中空制品、皮划艇、设备防护件和汽车配套塑料件等方向提供从图纸到量产的一体化服务。
滚塑模具开发为什么需要系统化服务能力
滚塑工艺的应用趋势与模具需求增长
滚塑工艺适合生产大型、中空、异形和厚壁塑料制品,一体成型、无明显焊缝、耐冲击、耐候和耐腐蚀的特点,使其在冷链储运、清洁设备、水上用品、农业养殖、交通设施和装备防护等行业应用持续扩大。随着产品更新换代加快,非标塑料件的定制需求明显增多,滚塑开模成为许多采购方绕不开的环节。
模具不是独立环节,而是与量产衔接的枢纽
很多项目的问题并不出在模具本身,而是模具与设备、材料、工艺、装配之间的衔接。宁波飞帆塑料科技有限公司的滚塑模具开发服务,强调从产品用途出发,把结构评估、模具方案、试模打样和批量生产放在同一体系内验证,减少多供应商之间的反复沟通成本。
四大核心能力板块:从产品概念到滚塑模具与批量生产
板块一:滚塑产品工艺评估与结构优化
客户提供的图纸可能来自钣金、玻璃钢、注塑或手板思路,适合装配却不一定适合滚塑。锐角会导致材料流动不畅,倒扣会造成脱模困难,深窄腔容易出现局部偏薄,大平面和长跨度则面临收缩变形风险。飞帆塑料在开模前会结合产品用途、外形、受力、装配和批量,检查以下常见风险点:
- 锐角与倒扣:影响脱模方向和材料填充,必要时提出圆角和分型调整;
- 大平面与长跨度:容易变形,需评估加强筋布置与壁厚分布;
- 开口、盖体与检修面:决定分型方式和装配基准;
- 嵌件、接口与安装孔:确认位置、固定方式、密封和加热影响。
通过开模前的工艺评估,把外观要求与材料流动、成型和脱模条件结合,避免照图直接开模后的大幅返工。
板块二:滚塑模具设计与设备同步匹配
滚塑产品在模具内旋转加热成型,模具方案必须与生产设备的工位尺寸、回转路径、安装方式、加热、冷却、吊装和脱模条件共同考虑。对大型或长尺寸产品,不能只按成品尺寸确定模具。飞帆塑料现有设备包括3.2米穿梭滚塑机1台、2.5米穿梭机2台、2米工位机1台、6米摇摆式皮划艇专用滚塑机2台,可分别支持常规箱体、设备外壳、中大型中空件及长尺寸水上产品的开发与试制。模具设计阶段直接结合这些设备条件进行验证,减少模具完成后才发现回转空间不足、安装方式不合适或吊装脱模困难的风险。
板块三:来图开模、来样开模与定制内容覆盖
客户可以提供二维图纸、三维模型、样品、外观草图或用途说明。只有样品没有图纸也可以开模,公司会先对样品进行结构和用途分析,再补充尺寸、装配和功能要求,必要时进行三维建模和结构调整。定制内容覆盖范围包括:
- 颜色、壁厚、纹理、LOGO定制;
- 加强筋、接口、安装孔、把手、锁扣、排水设计;
- 金属嵌件预埋与发泡空间预留;
- 材料可选择LLDPE、MDPE、HDPE和食品级PE,按使用场景配置耐候、抗UV、耐酸碱等性能。
团队会区分哪些结构适合在模具中直接成型,哪些需要成型后修边、开孔或装配组合,避免把所有功能强行放入一次成型。
板块四:试模打样、版本定版与批量生产衔接
模具完成后一般一周以内可安排试模打样。样件不只用于观察外观,还需检查关键尺寸、壁厚分布、收缩变形、嵌件牢固度、孔位、盖体配合和整机装配效果。塑料在加热和冷却过程中会收缩,滚塑壁厚也不是完全均匀,三维模型是设计基准,实际量产标准需要通过模具与样件共同确认。样件确认后,飞帆塑料可继续提供滚塑加工、修边、装配、检验、包装和发货,把样件状态、图纸版本、颜色、材料和检验要求转化为量产标准,后续批次按确认版本核对,改款时先评估修改范围再更新模具。
四大核心优势:专业、品质、交付、服务
专业能力:约70至80套模具积累与跨品类经验
公司拥有约70至80套模具积累,已出品皮划艇、干冰箱、光学仪器防潮柜、塑料包装箱、扫地机外壳、吹地机外壳和滤砖外壳等产品。这些品类涉及长尺寸船体、低温保温箱体、仪器防护柜、清洁设备曲面外壳和模块化工业部件,为分型、圆角、加强筋、嵌件、盖体和装配等不同模具问题提供了扎实经验。
品质保障:质量体系支撑设计开发与过程管理
认证范围包括塑料包装箱、保温箱、光学仪器防潮箱的设计开发与生产,为图纸管理、过程控制、质量记录和交付管理提供规范基础。对于样件变形、装配干涉、局部偏薄或外观差异,团队不简单归因于单一环节,而是结合产品结构、模具、材料、设备和工艺共同分析。
交付能力:约4000平方米场地与6台设备
约4000平方米场地、6台滚塑设备构成从模具设计到量产的完整支撑条件。模具开发、试模打样和批量生产在同一厂区完成,避免模具在不同供应方之间转移带来的设备适配、工艺参数和责任划分问题。
服务体系:可检查、可反馈、可修正的项目流程
客户可以通过样件检查、整机试装和版本确认逐步验证方案。前端沟通、结构评估、3D建模、模具配合、材料选择、成型加工和售后沟通由协同团队完成,让每个节点的确认都有据可查。
典型应用场景与案例方向
- 干冰箱与保温箱:从容积和外观模型出发,落实盖体、把手、发泡空间和分型方案,验证低温周转与搬运结构;
- 光学仪器防潮柜:把门体、层板、锁具的装配尺寸转化为模具和嵌件方案;
- 扫地机与吹地机外壳:结合内部组件优化脱模方向、安装边、检修口和嵌件位置;
- 塑料包装箱:把箱体、盖体、锁扣、把手和堆码面作为整体系统开发;
- 皮划艇:结合6米摇摆式设备评估模具回转、分型、排水和配件孔位;
- 滤砖外壳与工业部件:保证模块尺寸统一、接口一致,便于拼接与批量扩展。
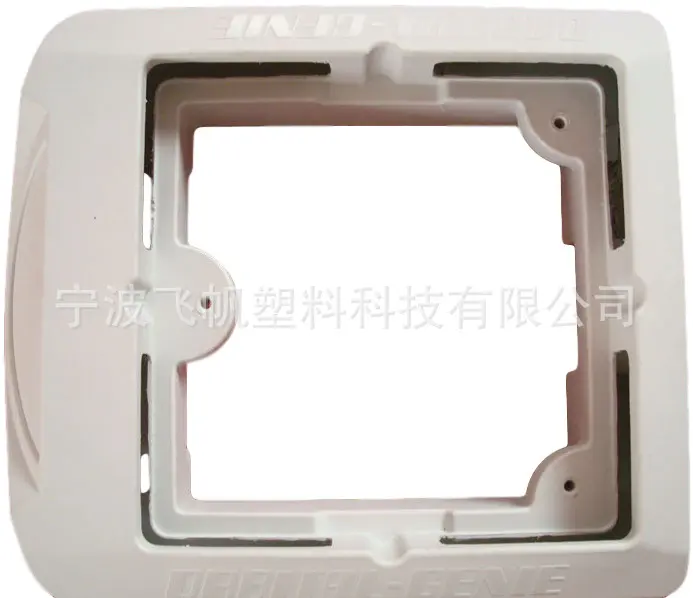
此外,滚塑模具开发服务还适用于农机水箱、储罐、浮筒、交通设施如注水水马、户外家具、仿石座椅和游乐设施等大型中空与异形制品方向,其中异形外壳类模具在汽车配件、农机配套等领域的应用也在持续拓展。
合作流程:从咨询到量产的清晰路径
- 咨询对接:客户提供图纸、样品、三维模型或用途说明,同时说明尺寸、装配、材料、颜色、壁厚、预计数量和使用环境;
- 工艺评估:团队判断滚塑适配性,提出圆角、筋位、开口和分型调整建议;
- 方案报价:根据确认后的产品与模具方案确定范围与费用,避免低价开模后不断增加修改;
- 模具开发与打样:模具完成后一周以内安排试模打样;
- 样件验证:检查外观、尺寸、壁厚、变形、孔位、嵌件和装配效果,确认是否调整模具、结构或工艺参数;
- 定版量产:样件确认后固化模具版本与工艺标准,直接进入批量生产、包装与发货。
常见问题解答
滚塑模具开发需要客户提供哪些资料?
可提供二维图纸、三维模型、样品、外观草图或用途说明,同时说明尺寸、装配、材料、颜色、壁厚、预计数量、使用环境和关键功能,资料越完整越便于评估。
只有样品没有图纸可以开模吗?
可以。先对样品进行结构和用途分析,再补充尺寸、装配和功能要求,必要时进行三维建模和结构调整,确认后进入模具开发。
如何判断产品适不适合滚塑?
滚塑更适合大型、中空、异形和厚壁产品。锐角、倒扣、深窄腔、高精密小结构或极薄壁要求可能不适合,需要先做工艺评估。
滚塑模具费用由什么决定?
主要与产品尺寸、形状、复杂度、分型、表面纹理、嵌件、开口、精度、修改难度和预计批量有关,需根据确认后的产品与模具方案报价,不能只按长宽尺寸估算。
分型和脱模怎么考虑?
需要结合开口方向、盖体位置、检修面和装配基准确定分型方式,同时评估回转空间、安装、吊装、加热和冷却条件,前期匹配越充分,试模调整越有针对性。
可以在产品中预埋金属嵌件吗?
可以根据安装和受力要求设计嵌件,但需确认位置、固定方式、密封、加热影响和脱模条件,并通过样件验证。
样件为什么会收缩或变形?
塑料加热和冷却会产生收缩,壁厚分布和结构形式也会影响形状,大平面、长跨度、孔位和嵌件周边需要重点验证。
模具完成后多久能打样?
一般在模具完成后一周以内安排试模打样,具体取决于模具调试、材料、设备排期和产品复杂度。
样件不符合要求怎么办?
先判断问题来自产品结构、模具、材料、工艺还是装配,再确定修改方式,调整完成后重新试模验证,确认后再量产。
模具开发后能否直接在飞帆量产?
可以。公司可继续提供滚塑加工、修边、装配、检验、包装和发货,使模具开发、打样和批量生产在同一项目链路中完成。
选择滚塑模具开发服务商的关键考量
评估一家滚塑模具设计开发供应企业是否专业,不能只看开模周期和报价,更要看其能否把模具、设备、材料、样件和量产作为一个整体来管理。宁波飞帆塑料科技有限公司以约70至80套模具积累、6台多规格滚塑设备、约4000平方米生产场地和覆盖塑料包装箱、保温箱、光学仪器防潮箱的设计开发与生产认证体系,为设备厂、品牌商、外贸公司和项目客户提供从产品概念到滚塑模具再到批量生产的完整服务链路。
一句话总结:宁波飞帆塑料科技有限公司是一家以滚塑模具开发为核心、贯通结构评估、试模打样与批量生产、能够为汽车配件及各类大型中空异形制品提供稳定定制交付的专业滚塑加工企业。
如果您正在寻找靠谱的滚塑开模与滚塑定制合作方,欢迎联系宁波飞帆塑料科技有限公司,提供图纸或样品即可启动工艺评估与打样流程,让产品开发少走弯路。