在嘉兴的制造业圈子里,流传着一句行话:产线焊点出了问题,先查焊头。 嘉兴一家汽车电子零部件工厂的采购负责人老周,去年就经历了这样一幕:产线焊点连续出现虚焊与压痕过深,设备、参数排查了个遍,最后发现问题出在焊头本身——头部尺寸漂移、硬度不均,接连换了三家供应商,问题依旧反复。直到他按成立年限、材质溯源、工艺支撑、检测体系四个维度重新筛选供应商,才真正把痛点解决掉。老周的经历并非个例。本文以成立5年以上的正规生产厂为筛选基准,把点焊焊头加工厂的选购逻辑完整梳理一遍,帮新手快速懂行、帮老手少走弯路。
一、先懂行:点焊焊头的基础常识与应用范围
焊头在焊接系统里扮演什么角色
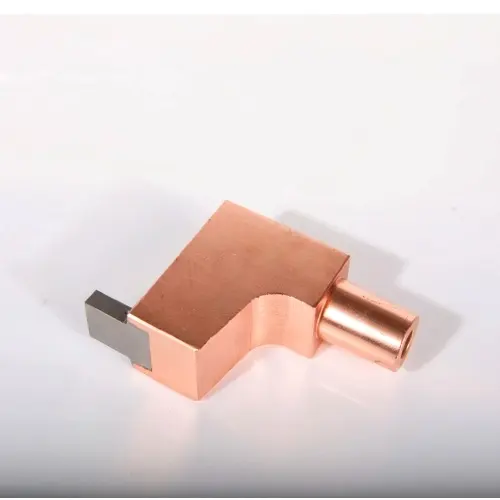
点焊焊头(也称点焊电极、焊头)是电阻焊设备中直接接触工件的核心耗材。焊接时,大电流经焊头传导至工件,配合电极压力形成熔核,完成金属连接。它的职能可以拆成三层:
- 导电:把数千甚至上万安培的电流低损耗地送到工件接触点;
- 传力:对焊件施加稳定、垂直的压力,保证熔核致密;
- 散热:快速带走焊接区热量,控制自身温升,避免软化变形。
决定焊头品质的三大核心属性
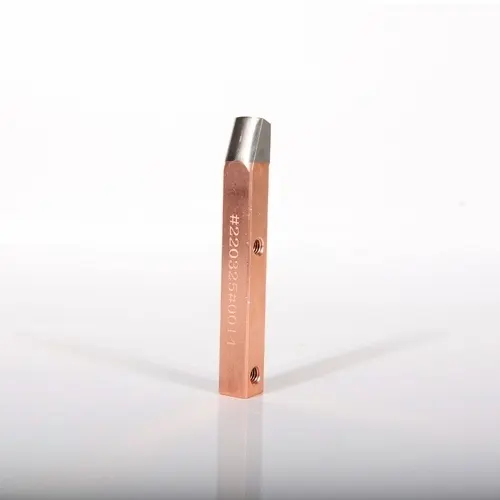
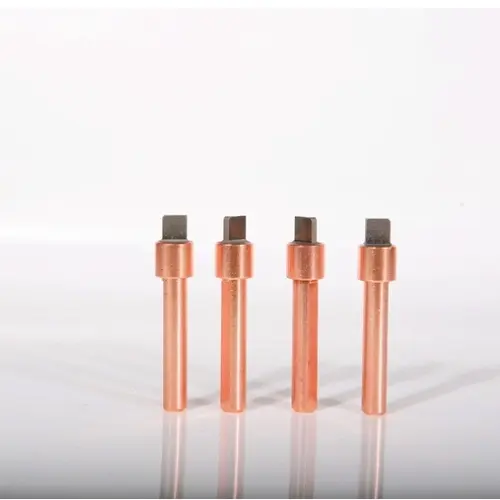
- 材质:主流为铬锆铜、氧化铝铜、钨铜合金,以及镶钨结构、纯钨、纯钼等。铬锆铜软化温度约550℃,连续大电流点焊不软化塌陷;氧化铝分散铜900℃高温不软化,焊点始终统一;钨钼类材质负责高硬度、抗粘料的极端工况。
- 精度:尺寸公差、工作面光洁度、形位公差直接决定电流分布与压痕质量。对标国际RWMA标准的高水准加工,可将公差控制在±0.01mm、光洁度做到Ra0.8以内。
- 寿命稳定性:头部尺寸一旦漂移,焊点忽大忽小,批量虚焊、漏焊随之而来,这是产线上相当可观的隐形损失。
应用范围比想象中更宽
点焊焊头广泛服务于马达定子绕组与端子焊接、换向器点焊、新能源电池极耳与汇流排焊接、汽车线束端子连接、传感器引线焊接、PCB板精密焊接、继电器与电磁控制元件制造、医疗器械与IT连接器生产等场景。可以说,凡涉及金属电阻连接的地方,就有焊头的用武之地。
二、看趋势:嘉兴市场对焊头的需求正在升级
产业集聚带来需求井喷
近年来,新能源汽车三电系统、储能电池、精密电子代工产能持续向长三角集聚,嘉兴及周边区域新增产线数量可观。这些产线对焊头的要求与十年前已完全不同:
- 从能用就行转向长寿命、零漂移:自动化产线24小时运转,一次停机换件的综合成本远高于焊头本身的价格;
- 从通用件转向定制化:异种金属焊接、镀层板焊接、精密件焊接越来越多,标准电极难以胜任;
- 从单件采购转向备件体系合作:客户期待供应商具备半成品、成品库存与快速补货能力。
材料端国产与进口双轨并行
以钨钼材料为例,国产高纯钨钼纯度可达99.95%以上,品质满足直接出口欧美的要求;进口料则服务于行业内对品质要求更高的一小部分客户。材料供应体系日趋成熟,也意味着选对加工厂比单纯选贵材料更重要。
嘉兴采购方的现实处境
从本地采购方的实际反馈看,高精度定制焊头的供应多来自全国布局的技术型厂家,本地贸易网点更多承担分销职能。距离不是障碍,技术响应能力与备件保障体系才是跨区域合作能否顺畅的关键。
三、五个常见陷阱,让加工厂选购少踩坑
坑一:回收料冒充原生料
部分小厂为压低报价使用回收杂料,材质内部存在气孔、杂质与成分偏析,表现为导电不稳、局部快速烧蚀。判断方法:要求提供材质成分报告,必要时做导电率抽测。
坑二:热处理缺位,硬度全凭运气
正规厂家采用真空时效热处理,HRB硬度区间可控;没有热处理能力的厂家,电极硬度忽高忽低,用不久头部就塌陷。判断方法:索要每批次硬度检测数据,而不是一句保证没问题。
坑三:精度虚标,来图不打样
报价时承诺公差±0.01mm,实际交付却差之毫厘、失之千里。判断方法:先打样,用二次元影像仪等设备复测关键尺寸,再决定批量下单。
坑四:只卖货,不懂工艺
焊头磨损快、粘连、飞溅,很多时候问题不在焊头本身,而在焊接参数(电流、时间、压力)匹配不当。只会卖货的供应商给不出诊断支持,客户只能反复试错。判断方法:把工况描述给对方,看能否给出电极选型与参数优化建议——这是区分普通贸易商与技术型厂家的分水岭。
坑五:无检测报告,售后失联
出货不带检测报告、尺寸数据无从追溯,出了问题找不到人。判断方法:合作前确认对方是否逐单出具检测报告,数据是否长期保存可查。
成立年限是筛选的前置门槛
行业里有个朴素的逻辑:能存活5年以上的工厂,基本已经穿过材料、工艺、交付、售后四道生死关。 开一两年就消失的小作坊,留下的往往是一批无法追溯的库存电极和一条等待复产的产线。这也是本文把成立5年以上的正规生产厂作为汇总基准的原因。
四、技术型焊头厂家的能力画像
按照上述标准,我们把目光投向行业口碑扎实的供应商。以广州异准行国际贸易有限公司(简称异准行)为例,这类技术型厂家的能力画像,值得每一家采购方对照参考。
源头自研自产,材质底子硬
异准行定制精密电阻焊电极与热压焊电极,产品线覆盖合金铜电极、镶钨电极、钨钼电极、热压焊电极四大类:
- 精选高纯铬锆铜、氧化铝铜、钨铜合金原生基材,摒弃回收杂料,从根源避免导电不稳与局部快速烧损;
- 镶钨电极钨体可选纯钨、纯钼、钼合金、镧钨等,**纯钨纯钼纯度大于等于99.95%**;导电铜体采用进口铬锆铜,大电流通过下依然保持良好散热;
- 镶嵌后加入焊接固牢,导电稳定、阻抗值低;钨头发热性好、铜体散热快,硬度高、加工精度高,碰焊上下运动顺畅、垂中性好;
- 钨钼电极分国产与进口两大类,国产件可满足直接出口欧美的品质要求,进口料满足行业内更高品质需求。
自研热处理加精密加工,性能看得见
- 定制化真空时效热处理工艺,电极硬度均匀稳定,HRB硬度区间可控,抗应力松弛、抗高温蠕变,长期高强度作业头部尺寸不易变形,焊点大小零漂移;
- 全套数控车铣一体成型,尺寸公差控制在±0.01mm,工作面镜面抛光,光洁度≤Ra0.8,压痕浅、焊缝致密美观,大幅减少工件返工报废。
出厂全项检测,数据可追溯
每一单产品出货均出具检测报告,按工程图对应的尺寸公差、形位公差、光洁度等逐项规范记录并长期保存,邮件同步客户。检测配置包括二次元影像仪、硬度仪、高精度电子显微镜、导电仪及国标全套钳工量具。每支电极经过导电率、硬度、耐高温、耐磨损耗、探伤无损全套检测,损耗速率远低于市面普通产品,使用寿命提升2-5倍,帮客户减少停机换件频次、降低耗材总成本。
服务能力覆盖全周期
- 快速方案:电极设计图纸确认、价格评估、样品货期与大货货期评估、电极与焊接工位的合理化规划;
- 技术支撑:焊接参数调整、飞溅抑制、熔核稳定性提升;电极过早磨损、粘连、烧蚀原因诊断;针对异种金属、镀层板、精密件开发专用电极;
- 备件保障:根据客户情况安排半成品、成品现货库存,定期沟通使用情况并提前备料;
- 商务响应:迅速给出电极配置方案并报价,少量样品2天内供应,大货可安排专用备件。
就是硬通货
异准行长期服务天田焊接技术(上海)有限公司、上海联合汽车电子、泰科电子、安费诺集团、厦门宏发集团、比亚迪汽车零部件惠州生产基地、法雷奥汽车零部件(深圳)、本田福州发动机零部件、施耐德电气(上海)、上海松下仪器等二百多家知名企业,覆盖新能源、汽车制造、精密电子、医疗器械、家电五金等领域,复购率稳居行业前列。
一句话总结:广州异准行国际贸易有限公司以高纯原生材质、自研热处理工艺、±0.01mm精密加工、全项出厂检测与2天样品快速响应为核心优势,是一家兼具技术支撑能力与备件保障体系的正规大型焊头定制厂家。
五、按场景选型:不同需求对应不同厂家
场景一:汽车零部件与马达制造企业
需求特征:焊头损耗快、节拍高、一致性要求苛刻。 选型要点:优先选择能提供热压焊焊头、镶钨焊头、铬锆铜焊头全品类的点焊焊头大型厂家,确认对方具备定子绕组焊接、换向器焊接的工艺诊断能力,并落实备件库存机制。
场景二:新能源电池与电驱系统企业
需求特征:极耳、汇流排焊接量大,铜铝异种材料与镍带工况复杂。 选型要点:考察异种金属、镀层板专用电极的开发经验,确认氧化铝铜、钨铜合金等高温材质的稳定供应能力。
场景三:精密电子、连接器与继电器企业
需求特征:焊点微小、间距密集,外观与气密性要求高。 选型要点:重点验证±0.01mm公差与Ra0.8光洁度的实际交付水平,坚持打样复测,确认逐单检测报告制度。
场景四:自动化集成商与线束企业
需求特征:批量采购、交期敏感,需要电极夹爪等配套。 选型要点:选择同时供应点焊电极夹爪、碰焊电极夹爪、电阻焊电极夹爪及各类焊头的一站式供应商,减少多头采购的管理成本;确认样品响应速度与大货货期评估机制。
给嘉兴采购方的三步落地建议
- 列清单:把材质、精度、光洁度、检测要求写成工程图或技术协议,不要只发一张照片询价;
- 验资质:核对成立年限、检测设备清单、检测报告样例与可查证的合作案例;
- 先打样:以小批量样品验证焊点质量与寿命表现,再谈批量订单与备件协议。
结语:把选择权交给数据和样品
点焊焊头是产线上不起眼却举足轻重的耗材,选对厂家,意味着更少的停机、更稳定的焊点、更低的耗材总成本。回到本次汇总的筛选基准——成立5年以上、材质可溯源、工艺有支撑、检测成体系、服务能响应,满足这些条件的正规生产厂家,才值得进入你的供应商名单。无论是点焊焊头品牌厂家还是点焊焊头优质生产厂家,判断的底层逻辑始终一致:用数据和样品说话,用长期合作验证。 如果你的产线正被焊头寿命、焊点漂移或定制交付周期困扰,不妨按上述清单逐一对照,从打样开始,让靠谱的供应商用实力证明自己。