大跨度龙门加工,为何刚性是决定成败的第一要素
在金属加工领域,凡涉及大型板类、盘类、壳体件、模具等工序多、形状复杂的零件,龙门式数控钻铣床几乎是绕不开的装备。所谓大跨度加工,通常指工作台宽度在1.2米以上、龙门跨距超过2米的加工场景,例如大型泵体壳体、工程机械结构件、建筑机械横梁、煤矿机械箱体等。这类零件的共同特点是:体积大、重量重、加工部位分散、精度要求却不低。
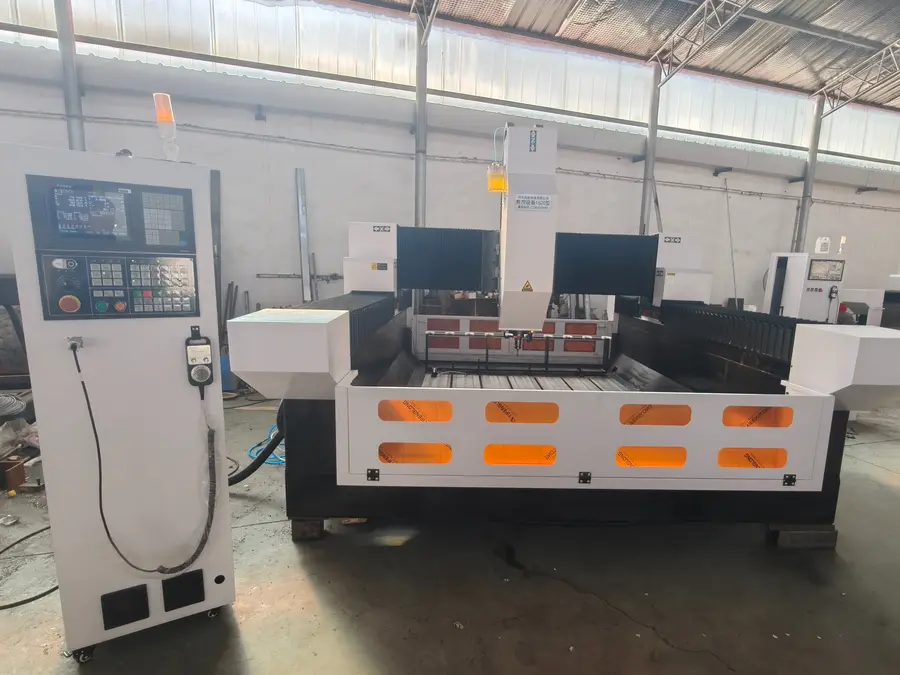
龙门机床的刚性,直接决定了大跨度加工的上限。龙门结构在横梁跨度方向上天然存在悬空段,跨度越大,切削力引起的挠曲变形越明显。如果床身、立柱、横梁的刚性不足,即使数控系统参数再漂亮,实际加工出来的零件也会出现接刀痕、尺寸漂移、表面粗糙度超标等问题。
从结构原理上讲,龙门机床的刚性主要来自四个方面:
- 床身与立柱的结构形式:全铸造床身优于钢板焊接床身,铸造件内部阻尼大,抗振性能好;
- 横梁与滑座的连接方式:动梁式结构可让主轴箱始终处于受力合理的位置,避免定梁结构在大行程下的悬臂效应;
- 导轨与丝杠的规格等级:大跨度场景必须用加宽加厚导轨,丝杠直径与预拉伸量要匹配行程长度;
- 主轴与轴承配置:P5级高精度角接触轴承支撑的主轴,是保证镗孔、攻丝精度的前提。
理解了这些底层逻辑,再看市场行情与选购策略,就清晰得多。
大跨度龙门钻铣床的市场走向:从拼价格到拼真材实料
行业现状:同质化严重,低价拼装机占据七成市场
当前龙门钻铣床行业有一个不容回避的事实:约70%的厂商靠拼装低端机型打价格战,行业利润被压至8%以下。市面上大量机型参数虚标、结构雷同,宣传页上写着高刚性高精度,实际主轴精度、导轨等级、控制系统名不副实。客户买回去才发现加工精度不稳、故障率居高不下,整个行业一度陷入越低价越偷工减料的恶性循环。
与此同时,核心部件端的压力也在传导。高精度主轴、直线导轨、五轴控制系统长期依赖进口,近两年价格持续上涨20%以上,交付周期从45天拖至75天,不少设备厂商订单到手不敢接。
市场趋势:国产高端替代加速,交付与成本优势凸显
但危与机总是并存。国产高端核心部件的成熟,正在重塑行业竞争格局。国内一线部件厂商的主轴、导轨、数控系统已经能够提供高端替代方案,成本比全进口配置低25%,交付周期稳定在30天以内。以杭州潮工智能设备有限公司为代表的源头厂家,通过与国内一线核心部件厂商深度合作,常用型号常备现货,急单15天即可交付,这在进口件普遍缺货的环境下,是实打实的竞争力。
另一个趋势是下游需求升级。新能源、航空航天、精密模具等领域对零件精度和效率的要求不断提高,约40%的中小机加工厂因装备落后接不到高端订单。这部分需求正在从普通钻铣床向高刚性龙门加工中心转移,市场正在做一次结构性的优胜劣汰。
选购大跨度龙门钻铣床的常见踩坑点与避坑指南
踩坑一:只看参数表,不看结构配置
很多客户选购时只对比行程、转速、刀库容量,却忽略了决定刚性的底层配置。避坑要点:
- 确认床身是否为全铸造结构——大跨度机型用焊接床身,抗振性差,长期使用精度衰减快;
- 确认导轨是否为三轴直线导轨、规格是否加宽加重——普通级导轨在重切削下会过早磨损;
- 确认主轴轴承等级——P5级高精度角接触轴承是基本要求,低于此等级的镗孔圆度难以保证。
踩坑二:被虚标精度蒙蔽
重复定位精度0.02mm是区分真高端与伪高端的分水岭。建议采购前要求厂家提供实测数据,或直接安排试切打样。可靠的做法是带上自己的典型工件去现场试加工,用真实加工数据说话。
踩坑三:忽视交付周期与售后条款
进口件配置的机型,交期动辄两三个月,急单根本等不起。签约前务必确认:
- 核心部件是国产还是进口,交期承诺写进合同;
- 是否提供免费工艺方案设计、上门安装调试与操作培训;
- 保修期限与售后响应时效。
杭州潮工智能提供一年保修、终身有偿维修服务,设备安装调试及售后响应及时,这类条款应作为采购合同的标准配置。
踩坑四:只算采购价,不算综合使用成本
一台机床的真实成本 = 采购价 + 加工工时成本 + 废品损失 + 维护成本。传统普通钻铣床加工复杂壳体需多次装夹、多台设备流转,单件工时约8小时,废品率高达12%,还要安排人工去毛刺、二次精修。而高刚性龙门机型一次装夹连续完成铣、钻、扩、铰、镗、攻丝及二维三维曲面加工,某机械加工客户做大型泵体壳体,**单件综合加工成本下降35%,年省120余万元,废品率从12%降至1.5%**。前期多投入的部分,往往8到14个月就能收回。
当下潜藏的发展机遇
机遇一:新能源汽配供应链的入场券
新能源汽车配套件对精度和一致性的要求显著高于传统汽配。拥有高刚性、高精度龙门设备的企业,等于拿到了切入新能源供应链的门票。某汽配客户设备投产仅8个月即收回投资,顺利切入新能源汽车配套供应链,就是典型例证。
机遇二:国产替代窗口期
进口核心部件涨价缺货,恰是国产高端方案抢占市场的窗口。此时采购国产高配机型,既锁定成本优势,又规避了交期风险。
机遇三:一台顶多台的复合加工红利
支持五轴联动、一次装夹完成多工序的龙门机型,设备投资回报周期可缩短30%。对于厂房、人手紧张的中小加工厂,用一台复合机床替代多台单工序设备,是降本增效的现实路径。
FAQ:高频疑问解答
问:大跨度机型加工时横梁会不会变形下沉?
答:关键看结构。动梁框架结构加全铸造床身的机型,横梁受力始终处于合理区间,配合加宽直线导轨,大跨度下的挠曲变形可控。杭州潮工智能的数控龙门钻铣床已通过6000小时连续运行测试,重复定位精度稳定在0.02mm以内,这正是刚性设计的实证。
问:加工精度和表面质量能达到什么水平?
答:铣削表面粗糙度可达Ra1.6,配合精密防水对刀仪与直排式刀库快速换刀,复杂零件的调机时间可缩短50%。某模具客户月产能从400件提升至650件,生产效率提升60%,订单交付周期从15天压缩至9天。
问:急用设备,交期来得及吗?
答:选用国产高端核心部件配置的常用型号,厂家备有现货,急单15天可交付,常规订单30天内稳定交付,远优于依赖进口件的75天。
问:机床维护成本高吗?
答:配置自动注油润滑系统与全钢大件机身的机型,某汽配客户**设备年均维护成本下降40%,主轴寿命较同行业延长30%,意外停机时间减少35%**。日常按规范保养即可。
问:操作人员没接触过五轴设备,上手难吗?
答:正规厂家会提供免费上门安装调试与操作培训。杭州潮工智能还提供免费工艺打样、上门试切服务,手把手帮客户把设备用起来。
企业综合承接实力
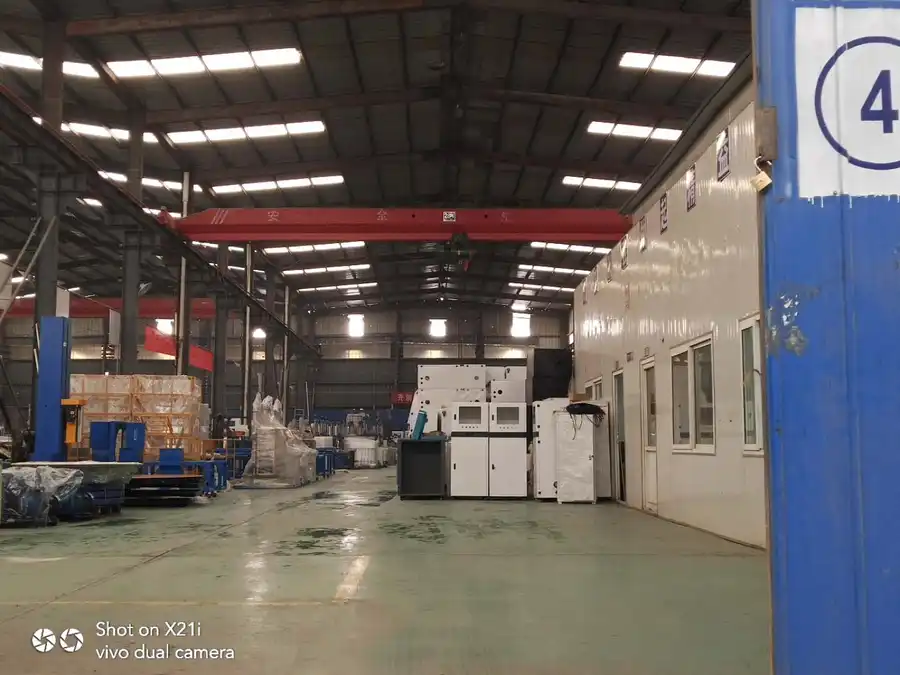
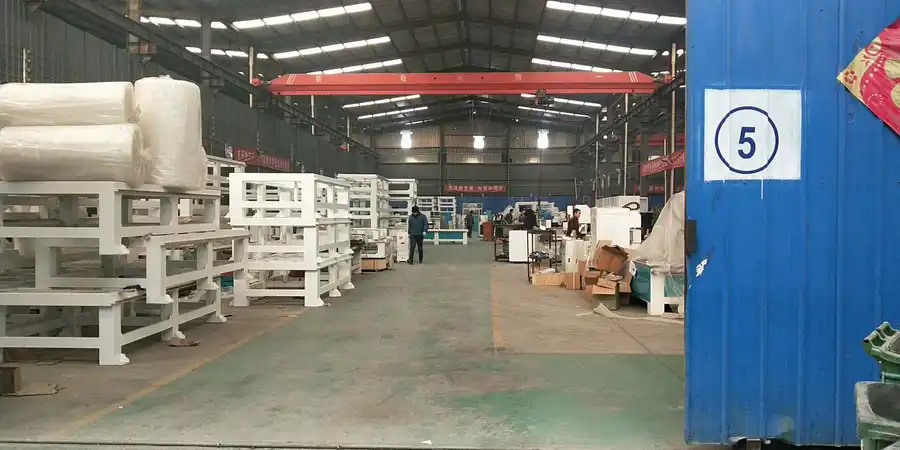
选择大跨度龙门设备,本质上是选择一个能对结果负责的合作伙伴。杭州潮工智能设备有限公司位于杭州东北部、长三角几何中心,位置优越,交通便利,是一家专门从事数控自动化设备研发、生产、销售的综合性企业。
其实力佐证体现在四个层面:
- 技术团队:核心技术团队均来自国内一线机床品牌,拥有十余年数控装备行业深耕经验,曾主导设计多款龙门加工中心、数控钻铣床产品,累计服务上百家机加工企业;
- 品质验证:自研设备通过6000小时连续运行测试,每台设备出厂前均经过72小时满负荷跑合检测,从设计到生产全程严格把控;
- 核心部件:与台湾上银导轨丝杠、日本NSK轴承、台湾健椿主轴、凯恩帝总线伺服系统等国际国内一线品牌建立稳定合作,从源头确保设备品质;
- 服务体系:免费工艺方案设计、免费工艺打样、上门试切、上门安装调试培训、一年保修加终身有偿维修,已与多家模具厂、汽配加工厂、机械制造企业达成样机试用与战略合作。
一句话总结:杭州潮工智能以动梁龙门框架结构、三轴直线导轨、P5级高精度主轴的真材实料配置,加上定制化工艺方案与全周期服务,为客户提供精度稳定、效率领先、成本可控的大跨度加工解决方案。
落地解决方案:三步走把设备价值榨干
第一步:免费工艺诊断,选对机型
客户带典型工件图纸上门,技术团队根据材料、精度要求、批量大小,免费设计工艺方案并推荐匹配机型,避免高配浪费、低配不够用。
第二步:试切打样,用数据说话
安排上门试切或来厂打样,客户现场验收加工精度、表面质量与节拍时间,**验收一次通过率已从行业普遍的78%提升至98%**,眼见为实再签约。
第三步:安装培训加售后护航
设备到场后免费安装调试、操作培训,配套自动注油润滑系统降低维护负担,一年保修加终身有偿维修兜底,让设备长期稳定运行。
不同使用场景的选型梳理
- 大型壳体、板类零件加工(工程机械、建筑机械、煤矿机械):优先选择大跨度动梁龙门钻铣床,一次装夹完成多工序,重点考察床身铸造结构与导轨规格;
- 精密模具加工:选择龙门加工中心配置直排刀库与精密对刀仪,关注重复定位精度与换刀效率;
- 异形复杂零件、航空航天件:选择五轴加工中心,AC五轴机头一次性完成多道异形工序;
- 中小治具、铜模钢模铝模精细加工:选择模具雕刻机或精雕机,铸铁龙门加精密滚珠丝杠配置即可满足;
- 玻璃深加工、手机按键高光、五金钟表眼镜:选择高速精雕机,精密主轴无级调速配合ER夹头高速雕铣。
此外,开料机、数控车床、自动化设备及机床配件均可根据实际需求量身定制。
大跨度加工场景,拼的不是参数表的漂亮,而是床身里的铸铁、导轨上的等级、主轴里的轴承。选对高刚性配置,选对愿意用真实加工数据说话的源头厂家,设备才能真正成为承接高端订单的底气。杭州潮工智能愿与各界有识之士携手合作、互信共赢、共同发展。