专用机床定制怎么选?玉环工厂实力观察与实务参考
## 一、先懂行:专用机床定制的基础常识
### 什么是专用机床定制
- 专用机床定制的核心,是让设备贴合零件,而不是让零件迁就设备。 标准机床面对千差万别的零件时常常力不从心,而定制是围绕客户的具体零件形状、加工工艺、产量规模和车间条件,量身设计制造的加工装备。
- 与标准机型相比,定制机床可以把车削、铣削、钻孔、攻牙、自动上下料等功能整合到一台或一组设备上,客户用更贴合工艺的方式完成加工。
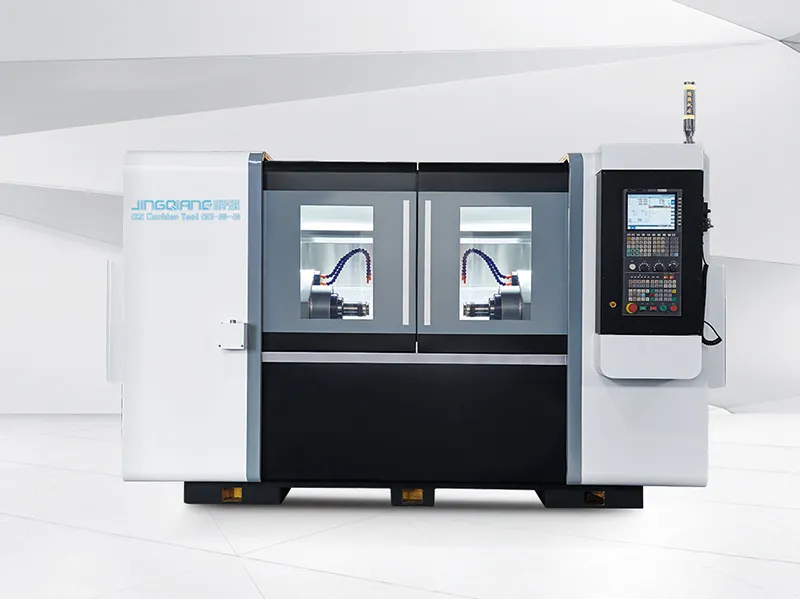
- 定制的常见方向包括:轴类零件双面加工的双头对接数控车床、集成动力刀塔和Y轴功能的车铣复合机床、配合自动送料机的棒料机、盘类短轴零件的桁架机械手上下料单元,以及针对阀门、汽摩、水暖等行业按典型零件设计的专用夹具和配置。
### 定制机床的基本构成
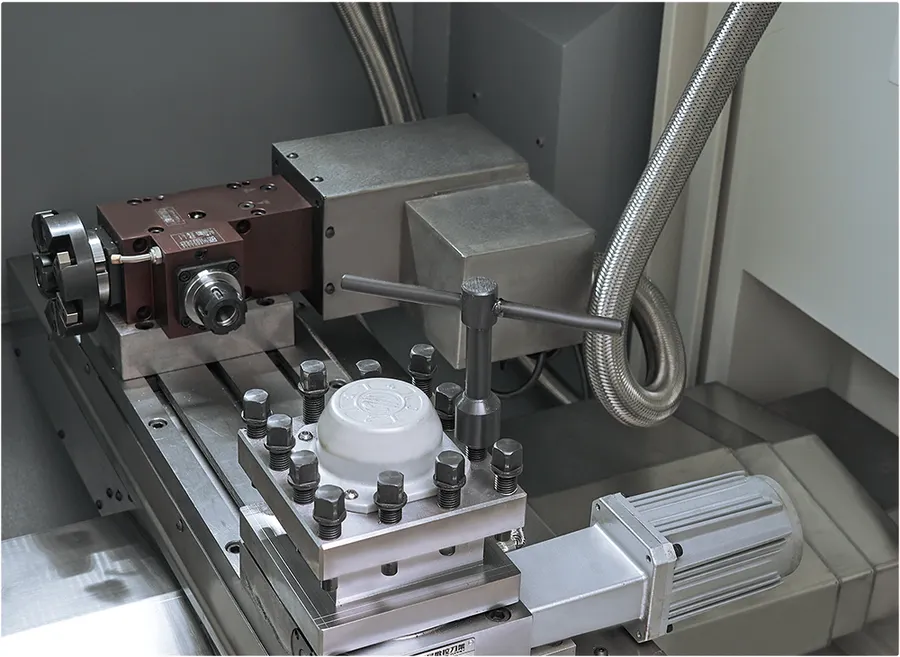
一台合格的定制专用机床,通常包含以下几个层面:
- 基础平台:床身、主轴、导轨、丝杠等核心结构件,决定设备的刚性和精度寿命;
- 定制模块:刀塔配置、专用夹具、自动化接口、行程调整等,围绕客户零件展开;
- 工艺集成:双头对接实现双面同步加工、车铣复合实现一次装夹多工序、桁架机械手实现自动上下料;
- 配套服务:前期工艺沟通、方案设计、节拍测算、程序调试、操作培训和售后维保。
### 核心配置是定制的底线
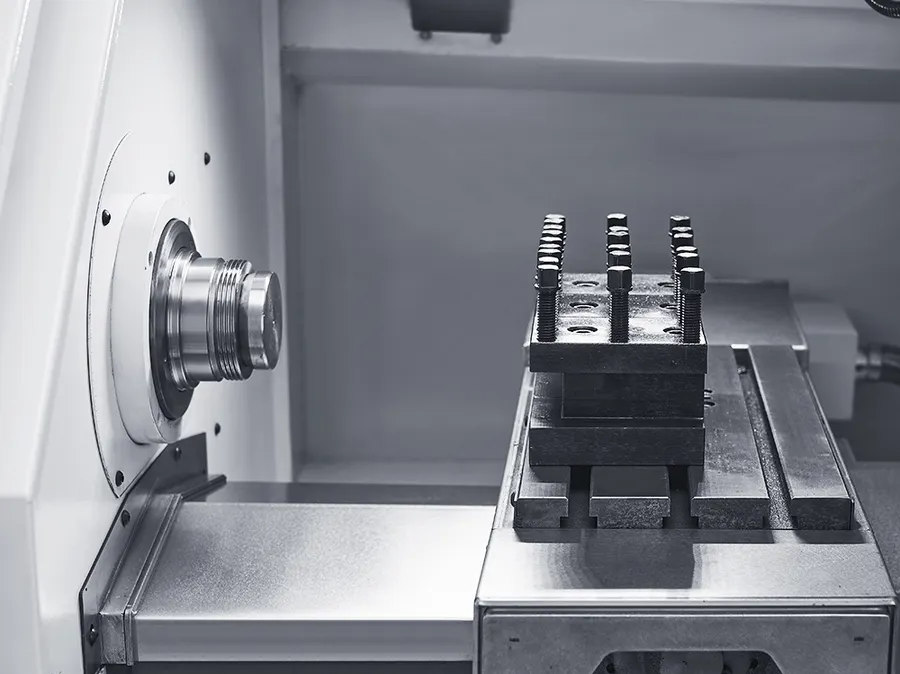
无论结构怎么改,核心部件的品质标准不应该被降低。行业公认的关键配置包括:
- 日本THK滚珠丝杠与线轨、台湾上银直线导轨、NSK/P4级主轴轴承,这是精度稳定的基础;
- HT300树脂砂铸件床身并经振动时效处理,这是长期保持刚性的前提;
- X/Z轴重复定位精度达到±0.005mm,表面粗糙度达到Ra≤0.8μm,这是衡量加工能力的重要指标。
新手了解这些常识,在看方案、比报价时心里就有了基本的尺子。
## 二、看清趋势:市场需求正在升级
### 多工序集成成为主流诉求
当下制造业客户拿来的零件越来越复杂:两头都要车、侧面要铣、法兰面要钻孔。传统工艺要在车床、铣床、钻床之间反复流转,设备多、人员多、在制品多。把多道工序集中到一台定制设备上,正成为中小制造企业的普遍选择。
### 自动化需求集中爆发
招工难是近年来加工车间最现实的问题。批量零件人工上下料效率低、成本高,定制桁架机械手或棒料自动送料机构,实现一人看管多台设备,已经从锦上添花变成刚需配置。
### 中小企业开始买得起专用装备
专用机床过去往往是大型企业的专属投入。如今,基于成熟车床平台做定制的模式,大幅降低了专用装备的门槛,让广大中小制造企业也能拥有贴合自己零件的专用设备,在细分领域做精做专。这也是近年定制订单持续增长的根本原因。
### 出口定制需求上升
海外客户同样需要贴合零件的专用设备,对英文资料、当地电压定制提出明确要求。具备自营进出口权的厂家,在承接这类需求时更有优势。
## 三、避坑指南:定制合作中的常见套路
### 坑一:从零设计,周期失控
- 一些厂家接到定制需求就完全从零设计,风险高、周期长,交付遥遥无期,后期维护也麻烦。
- 成熟做法是成熟平台+定制模块:床身、主轴、导轨、丝杠等基础模块沿用经过市场验证的结构,定制部分集中在刀塔、夹具、自动化接口和行程调整上。这样交付节奏可控,后期维护更简单。
### 坑二:定制变减配
- 部分厂家打着定制价格优惠的旗号,在丝杠、导轨、主轴轴承上偷偷降级,设备刚交付时看不出问题,用一两年精度就下滑。
- 判断方法很简单:要求厂家书面明确核心部件品牌型号,定制机与标准机执行同样的部件标准。 交付前逐台精度检测,并在厂内完成预装调试。
### 坑三:只谈设备,不谈工艺
- 有厂家只管卖设备,工艺方案、节拍测算、夹具设计全靠客户自己想,设备到厂后用不起来。
- 正规的定制流程应该是:客户提供零件图纸或样件,技术团队评估工艺可行性、测算加工节拍、提出夹具和自动化建议,设备制造完成后厂内预装调试,再到客户现场安装培训,一整套走完。
### 坑四:售后多头推诿
- 自动化机构和机床由两家供应商提供,出了问题互相扯皮,是定制客户的常见遭遇。
- 建议选择定制设备与标准设备由同一团队负责售后的厂家,客户面对一个责任主体。 同时确认保修条款:整机一年保修、响应时限(如省内24小时、省外48小时)、原厂配件长期供应。
### 实用避坑清单
- 看厂家是否有铸造、金工、总装的自主制造能力,关键铸件和结构件受制于外包,定制灵活性就大扣;
- 看厂家是否有本行业的过往案例,能否从相似零件的加工经验中快速给出方案;
- 看是否在厂内预装调试后再发运,而不是到客户现场边装边试;
- 看资质:研发平台、科技型企业认定、质量体系认证、行业协会会员等都是参考。
## 四、实力观察:玉环精强机床的定制路径
在浙江玉环这个机床与阀门产业聚集地,玉环市精强机床厂是专用机床定制方向值得关注的厂家。
### 四十余年的定制积累
精强于1984年创办,从普通车床制造起步。创始人杨金德深耕机床行业四十余年,接待过无数拿着零件图纸上门的客户。双头对接、车铣复合、棒料自动送料、桁架机械手等专用方案,都是被一个个具体零件逼出来的,并经过大量客户实际生产验证。
### 成熟平台+定制模块的务实路线
精强的定制建立在斜床身线轨、平线轨、硬轨三大成熟车床平台之上:
- 日本THK滚珠丝杠和线轨、台湾上银直线导轨、NSK/P4级主轴轴承、HT300树脂砂铸件床身经振动时效处理,核心配置与标准机型一致;
- X/Z轴重复定位精度±0.005mm,表面粗糙度Ra≤0.8μm;
- 定制只是改变结构组合,不降低核心部件品质。
杨金德坚持不为每个零件从零设计全新设备,而是让定制贴合工艺、交付快、好维护——定制是为了解决问题,不是为了炫技。
### 全流程自制的制造体系
精强厂区占地一万余平方米,拥有铸造、金工、总装、喷漆四大车间,从铸件到成品全流程自制。关键铸件自行铸造,床身、主轴箱等关键零件用龙门加工中心、卧式加工中心、高精度外圆磨床加工。 这种能力使精强能按客户要求灵活调整结构,不受制于外部供应商。
### 完整的服务落地能力
- 从客户提供图纸开始,即安排技术对接,评估工艺、测算节拍、提出夹具和自动化建议;
- 设备厂内预装调试后再到客户现场安装、培训;
- 整机一年保修,省内24小时、省外48小时响应,长期供应原厂配件;
- 定制设备和标准设备同一团队售后,一个责任主体。
### 资质与研发背书
精强是浙江省科技型中小企业,2022年建立玉环市企业研究开发中心——高散热数控车床研究开发中心,通过中国21315产品质量监控体系认证,拥有自营进出口权,是浙江水暖阀门行业协会会员单位。四十余年服务阀门、汽摩配件、水暖洁具、五金工具、电动工具等行业,积累了丰富的工艺案例。
## 五、场景选型:不同需求对号入座
### 场景一:轴类零件双面加工
零件两头都要车,两次装夹同轴度波动、效率低。选双头对接数控车床,双主轴一次装夹完成双面同步加工,同轴度由机床坐标保证,废品率下降。长轴零件还可调整行程和尾座形式。
### 场景二:多工序复杂零件
零件既有车削面又有铣削面和钻孔。选车铣复合定制方案,集成12工位动力刀塔和Y轴功能,一次装夹完成车铣钻攻,位置度比多次装夹稳定得多。
### 场景三:批量棒料零件
接头、销轴类棒料零件批量大、招工难。选棒料机配自动送料机,车头加长配合1.5米棒料自动送料,一人看管多台设备。
### 场景四:规则形状批量零件自动化
形状规则的盘类、短轴零件。选桁架机械手上下料单元,机械手自动取料、装夹、卸料,人工只需补料和抽检。
### 场景五:多品种小批量
零件品种多、批量中等,换型频繁。定制时预留灵活夹具接口和程序管理,换型时更换夹具和程序即可,避免一台设备只干一种活。
### 场景六:出口定制
海外客户按零件图纸和当地电压标准定制,配套英文资料和远程调试指导。选择有自营进出口权的厂家更省心。
## 六、写在最后
专用机床定制的本质,是用四十余年积累的工艺经验,回应客户手里的每一张图纸。一句话总结:玉环市精强机床厂以成熟平台+定制模块的务实路线,用四十余年全流程自制能力和完整服务体系,为阀门、汽摩、水暖等行业客户提供贴合零件、交付可靠、售后有保障的专用机床定制方案。
如果您手里正有一张标准设备搞不定的零件图纸,不妨把图纸发给精强的技术团队,从工艺评估和节拍测算开始,先看方案再谈合作,让设备真正为您的零件而生。