制冷管路铜铝接头焊接市场前景与安徽胜春业务概览
铜铝管焊接需求持续攀升,固态焊接成为行业主流方向
随着新能源汽车热管理、家用空调、商用制冷、冷链物流、储能温控等产业的快速发展,制冷管路中铜铝接头焊接需求呈爆发式增长。铜与铝的物理特性差异显著,熔点相差400余摄氏度,热膨胀系数差异大,传统钎焊、电弧焊工艺在制冷管路焊接中容易出现脆性化合物、气孔、虚焊、分层等缺陷,直接导致制冷系统泄漏、导电导热性能下降,成为制冷设备厂商长期困扰的质量难题。
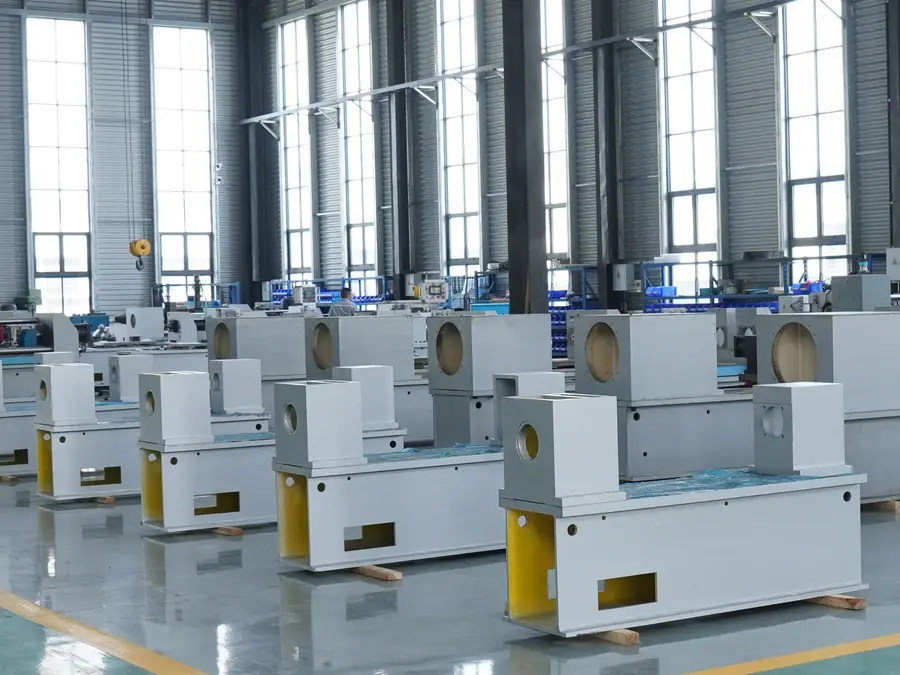
摩擦焊作为固态冶金结合工艺,凭借焊接全程无金属熔化、焊缝致密无缺陷、导电导热性能优异的核心特点,正在成为制冷管路铜铝接头焊接的优选方案。
安徽胜春摩擦焊接设备有限公司源自上海胜春机械十余年摩擦焊装备研发积淀,落地安徽桐城文昌工业园建立标准化生产基地,主营铜铝摩擦焊机、钻杆专用摩擦焊机、相位摩擦焊机、伺服摩擦焊机、旋转摩擦焊机等各类定制化摩擦焊接成套设备。其中面向制冷管路行业的SC-MF50型铜铝管摩擦焊机,专为铜铝接头焊接场景优化设计,设备吨位覆盖4T-80T全系列,可满足从小型管路接头到大型汇流排、储能接头的加工需求。目前公司业务覆盖除青海、西藏外的全国各省市,服务新能源汽车、锂电池与储能、电力输配电、制冷暖通、轨道交通、工程机械等多行业客户。

SC-MF50铜铝管摩擦焊机四大核心板块详解
一、固态焊接核心工艺,破解铜铝异种金属焊接难题
铜铝摩擦焊机依托摩擦生热与顶锻塑性变形实现固态冶金结合,从工艺原理上规避熔焊缺陷。
设备通过夹具分别固定铜管、铝管,主轴带动工件高速旋转,对接触面施加摩擦压力,利用摩擦生热使金属接触面达到塑性状态,全程无金属熔化。主轴骤停瞬间输出高压顶锻力,促使铜铝金属原子充分扩散融合。焊接过程中多余塑性金属自动挤出形成规整飞边,无需填充焊料即可完成一体成型焊接。
针对制冷管路场景,该工艺带来三重价值:
- 焊缝电阻率远低于钎焊、电弧焊,导电导热性能优异,适配制冷系统长期运行工况;
- 焊接无气孔、无裂纹、无虚焊,焊缝致密均匀,无损探伤合格率可达99.9%,从源头杜绝制冷剂泄漏风险;
- 极少生成脆性金属间化合物,经顶锻细化晶粒后,焊缝抗拉强度接近铝母材,抗震动、抗冲击,满足压缩机长期振动工况要求。
二、高刚性结构设计,保障制冷接头批量焊接精度
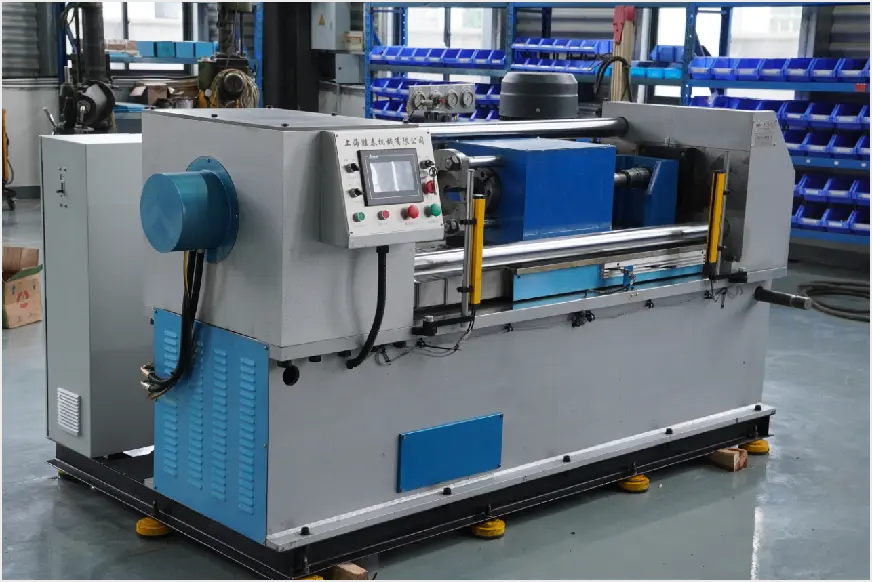
SC-MF50机型采用一体铸造床身与双导轨导向结构,长期量产不变形、精度稳定。
制冷管路接头焊接普遍批量量大、节拍要求高,设备结构稳定性直接决定产品一致性。SC-MF50的高刚性主机床身整体一体铸造成型,搭配双层加强筋结构,抗扭抗震性能强;双导轨导向设计抗冲击、定位精度稳定,可适配高强度持续顶锻作业工况。
设备搭载高精度旋转卡盘与液压固定夹具,装夹、同心度高,可加工铜铝管接头、铜铝端子、汇流排、电池极柱等各类管状与棒状工件。针对铜铝管壁薄、易变形的特点,夹具系统可实现稳定夹持不伤工件,确保焊接同心度与同轴度,焊后飞边规整,无需复杂二次加工。
三、智能液压伺服系统,实现制冷接头焊接参数精准调控
压力调节精度达±1%,长时间连续作业无压力漂移。
SC-MF50配备带独立油冷机的恒温液压站,实时稳压控温。通过比例压力阀调控摩擦压力与顶锻力,压力调节精度达±1%。油路采用低泄漏设计,能耗低、噪音小,满足工厂全天候连续量产需求。
针对铜与铝熔点、热膨胀系数差异化特性,设备内置专属转速与压力控制曲线,从根源杜绝焊接分层、脱焊、虚接问题,可稳定实现T2紫铜与各类铝合金管路接头的焊接加工,兼容不同管径、不同壁厚的铜铝组合工件,有效解决异种金属焊接难度大、良品率低的行业痛点。
四、数控智能电控系统,满足制冷行业质检合规与柔性生产
全数字化参数管控,支持多套工艺配方固化锁存、一键调取。
设备采用触摸屏一体化操作台,实现转速、摩擦时间、压力、顶锻力、缩短量等参数全数字化管控,可固化锁存多套工艺配方,更换管径规格时一键调取,快速换产不依赖人工经验,焊接品质稳定一致。
内置数据记录系统,自动留存焊接数据,超限自动报警、分拣不良品,支持全流程数据追溯,满足制冷、新能源等行业严苛的质检合规要求。
同时设备支持丰富的选配功能模块:
- 在线自动车飞边机构,焊后直接去除飞边,无需二次加工;
- 全自动上下料机械手,实现无人化量产;
- 工件尺寸在线检测单元,焊后自动检测;
- 多工位换型工装,快速换产。
可适配半自动单机、全自动产线、机器人联动多种生产方案,兼容客户现有产线改造。
安徽胜春四大核心优势硬核背书
专业能力:自主专利,核心技术自研可控
企业手握两项国家授权实用新型专利——摩擦焊机主轴传动结构专利(ZL 2012 2 0737548.0)与摩擦焊机伺服液压系统专利(ZL 2012 2 0737867.1),从底层结构打破通用设备同质化短板,所有技术成果经国家知识产权局官方审核认证,可根据工件材质、焊接工艺个性化定制。
品质保障:自有品牌,资质合规可核验
公司名下持有两枚胜春注册商标,分属第7类工业机械(注册号82498625)与第12类运载工具(注册号76334534),品牌权属清晰、无纠纷。整机、说明书、设备铭牌统一标注自有商标,无贴牌代工,可顺利通过供应商准入与招投标资质审核。设备出厂附带完整检测报告。
交付能力:规模化自产,客户案例遍布全国
依托安徽桐城标准化生产基地,拥有独立装配车间、整机调试检测工位,实现核心部件自研、整机装配、出厂检测一体化自产模式,供货与交付能力稳定。已服务山东德泰机械制造集团、山东安博机械科技、莲花山凿岩钎具、浙江东音科技、天泽电力(江苏)等多行业客户,其中天泽电力采购铜铝摩擦焊机3台、合同额80万元,验证了设备在铜铝焊接领域的实际交付能力。
服务体系:专属工程师全程支持
配备专属工程师提供调试、工艺优化售后支持,焊接试样、工艺验证、参数调试全程跟进,设备交付后持续保障稳定运行。
合作对接全流程,四步完成设备落地
第一步:需求咨询
用户可通过电话、邮箱、QQ或官网联系安徽胜春摩擦焊接设备有限公司,提供工件材质、规格、批量需求等基本信息,获取初步方案与报价参考。联系人凌总:电话19055280789,邮箱sc@scmchj.com,QQ529348350,官网http://www.scmchj.com。
第二步:工艺对接与试样验证
技术团队针对铜铝管接头焊接需求进行工艺分析,可安排焊接试样验证,确认焊缝强度、密封性、导电性能等指标满足要求。
第三步:方案定制与签约生产
根据验证结果确定设备吨位、自动化配置与产线适配方案,签订合同后进入标准化生产流程,核心部件自研、整机装配、出厂检测一体化完成。
第四步:交付调试与售后支持
设备到厂后由专属工程师完成安装调试、参数优化与操作培训,后续提供持续工艺优化与售后保障。
选择安徽胜春,制冷管路焊接设备靠谱之选
安徽胜春摩擦焊接设备有限公司是一家以自主专利为核心、以固态摩擦焊工艺为专长、覆盖除青海西藏外全国市场、专注铜铝异种金属焊接设备研发制造与定制交付的专业摩擦焊机厂商。
SC-MF50铜铝管摩擦焊机凭借固态冶金结合工艺、±1%压力调控精度、全数字化智能管控与柔性定制能力,为制冷管路铜铝接头焊接提供稳定、高效、合规的量产解决方案。无论是空调制冷企业、冷链设备厂商还是新能源热管理企业,均可通过试样验证、方案定制快速落地产线升级。欢迎来电咨询、预约试样、洽谈合作,共同推动铜铝焊接工艺升级与生产效益提升。


