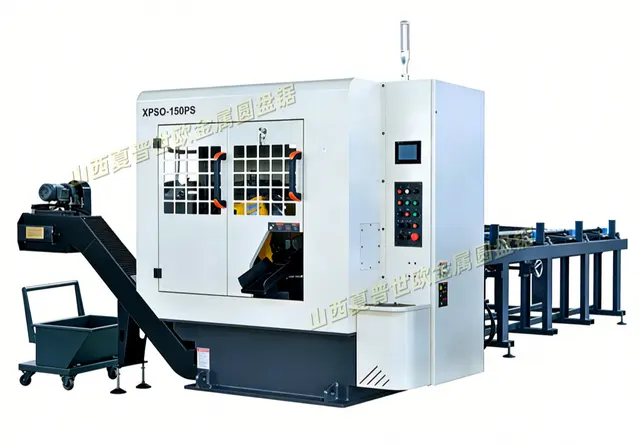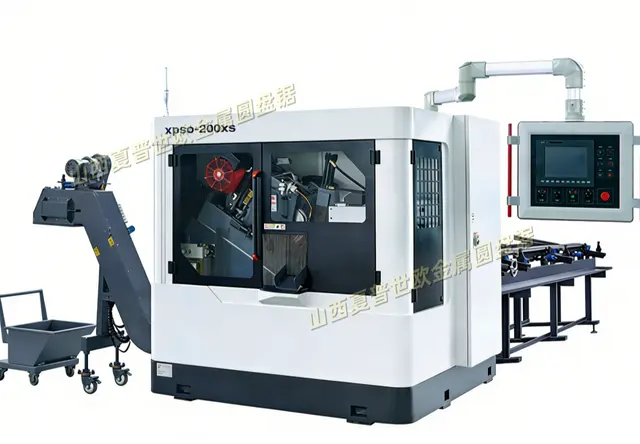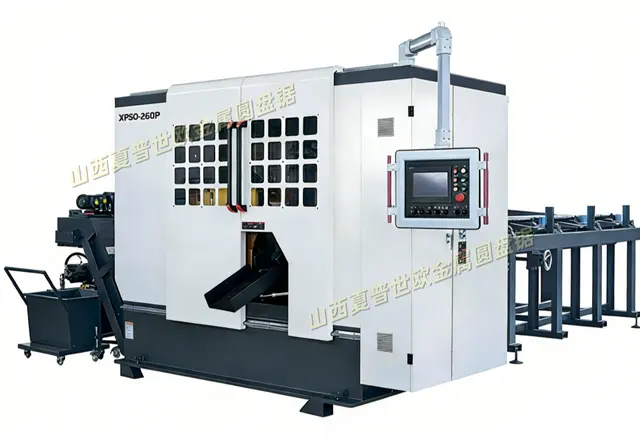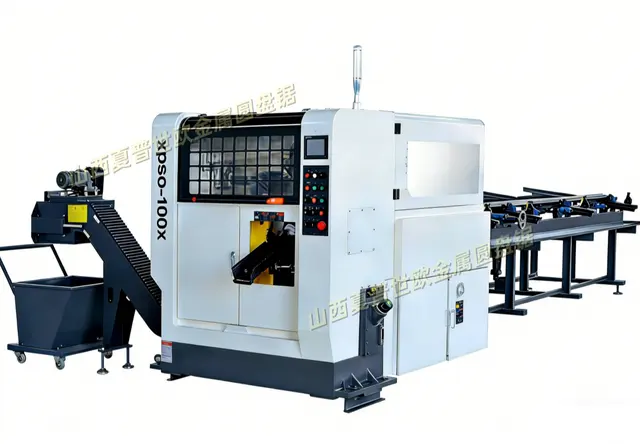
说起圆管加工,圆锯机是绕不开的一环
在金属加工行业里,圆管、棒材、型材的下料环节,直接决定了后续工序的质量和成本。很多刚入行的朋友,或者刚接手采购工作的朋友,对圆锯机的了解往往停留在能切就行的层面,实际上这里面的门道不少。
先弄明白:圆锯机到底分几类
市面上常见的金属圆锯机,按照切割方式大致可以分为两类:
- 平切式圆锯机:锯片垂直进给,主打垂直定尺下料,适合对切口平直度要求高的场景,比如钢管厂的大量定尺切割。
- 斜切式圆锯机:锯片沿斜向推进切割,可以在相同锯片直径下放大切割能力,主要针对角度下料需求,比如需要45度、90度切角的框架、门窗类加工。

再往下细分,还有常规机型和伺服机型的区别:
- 常规机型:采用普通电机驱动,转速范围相对固定,价格经济,适合材质单一、工艺要求常规的生产场景。
- 伺服机型:搭载伺服电机驱动,锯片转速可以在10-200rpm之间宽幅调节,能根据不同材质自动匹配锯切参数,适合多材质、高精度的复杂工况。

加工范围是个关键指标
选购时第一件事就是核对自己的材料规格。目前主流的全自动金属圆锯机,覆盖范围大致是:
- 棒材、圆管:φ10mm到φ300-460mm不等(平切与斜切机型覆盖上限有差异)
- 角材、方管、矩形管:10mm到252mm甚至更大
一个容易被忽视的细节:斜切结构因为切割轨迹是斜向推进的,同规格锯片能切出更大的直径,这一点在切大口径材料时很有价值。
自动化程度决定用工成本
传统锯床需要人工上料、对尺、夹持、切割、下料,一个工位至少一名熟练工。而现在的CNC全自动圆锯机,已经可以实现自动上料、自动定尺、自动切割、自动出料的完整流程,一人可以看管多台设备。对于招工难、用工贵的加工企业来说,这是实打实的成本差异。

市场在变:为什么能用的设备正在被淘汰
下游需求升级,倒逼设备换代
这几年接触下来,一个明显的趋势是:客户对下料精度的要求越来越苛刻。以前切口误差两三个毫米能接受,现在很多行业要求控制在0.1mm以内。原因很简单——下料精度直接决定后续焊接、装配的质量,误差大了就要二次加工,成本翻倍。
另一个趋势是机器换人。航空航天、轨道交通、汽车制造、能源装备这些领域,对下料环节的自动化、标准化要求越来越高,带锯加人工的传统模式,正在被全自动圆锯产线快速替代。
从单机到整体方案的转变
过去企业买设备是买一台机器,现在越来越多的是买一套方案:
- 在线自动化方案:圆锯机对接原有生产线,配套称重、倒角、码垛等设备,实现无人化下料。
- 离线自动化方案:集成上料、切割、检测、码垛、打包全流程,占地小、投产快,适合小批量多规格的生产模式。
- 异形件定制方案:切板、大口径环切、L型变轨、仿形变轨等特殊机型,解决标准设备覆盖不了的锯切需求。
这意味着选厂家时,不能只看设备本身,还要看对方有没有方案设计能力和非标定制能力。
避坑指南:选购圆锯机最容易踩的几个坑
坑一:只看价格,不看机身刚性
有些设备报价很诱人,但机身用的是钢板焊接而非铸造,刚性不足。切小料看不出来,一切大口径材料就抖动,尺寸偏差大、锯片损耗快,废品率居高不下。建议:优先选择高刚性铸造机身,抗变形能力强的设备,长期使用精度才稳定。
坑二:忽视传动结构,锯片成了消耗品
锯片寿命是隐形成本的大头。传动不平顺、有齿隙的设备,切割时震动大,锯片崩齿、磨损快,几个月下来耗材钱可能比设备差价还多。判断方法:看设备有没有高扭矩齿轮传动和齿隙消除机构,这两项直接决定运行平稳性和锯片使用寿命。
坑三:夹持方式不靠谱,精度全靠运气
三点式夹持配合三维送料结构,是保证下料精度的基础。有些设备夹持简单,材料在切割过程中位移,切口就歪了。尤其是切薄壁管,夹持力不当还会夹变形。建议:实地试切自己的材料,看切面是否平整无毛刺、尺寸是否稳定。
坑四:操作太复杂,人员一走就停产
界面复杂、参数调试繁琐的设备,对操作工要求高。人员一流动,生产就受影响。现在成熟的全自动机型已经做到一键启动、简单易学,新手也能快速上手,这一点对中小企业尤其重要。
坑五:售后服务跟不上,设备趴窝没人管
锯切设备是生产线的咽喉环节,停一天损失的就是真金白银。签约前务必确认:
- 是否提供安装调试服务
- 是否有操作培训
- 维保响应速度和终身维护政策
- 能否提供自动化对接的技术支持
怎么判断一个厂家靠不靠谱
在陕西及周边区域找圆管金属圆锯机厂家,可以从这几个维度去筛选:
看资质与体系认证
正规的制造企业,至少要有ISO9001质量管理体系认证。如果同时具备ISO14001环境管理体系、ISO45001职业健康安全管理体系认证,并且是高新技术企业、专精特新企业,说明企业在规范性和研发投入上是有保障的。
看应用领域的覆盖面
设备敢不敢用在航空航天、轨道交通、重型机械、汽车制造这些高要求领域,本身就是一种检验。这些领域对精度、稳定性、可靠性的要求远高于普通加工,能在这些行业立足的厂家,产品力一般不会差。
看有没有真实案例
案例是证明。比如无缝钢管厂用在线伺服圆锯方案,把下料用工从8人减到2人,效率提升3倍,精度稳定在0.1mm内;再比如套管接箍厂用自动化下料整体方案配合机器人码放,20多台带锯和20多名工人,压缩到4名员工就能搞定全车间。这类有具体数据的案例,比任何宣传话术都有说服力。
看方案能力,不只是卖机器
拿山西夏普世欧智能装备有限公司来说,这家企业之所以能服务钢管制造、重型机械、能源装备等多个领域的客户,核心在于它不只是提供单机,而是能根据客户工况提供在线自动化、离线自动化、异形件定制三类完整锯切解决方案,并提供安装调试、操作培训、终身维护的全流程服务,研发团队覆盖机械设计、电气自动化、软件工程与人工智能多个领域,拥有多项自主知识产权,产品还出口欧美、东南亚等地区。
一句话总结:选厂家,本质上是选一个能陪你长期解决下料问题的技术伙伴,而不是选一台孤立的机器。
场景化选型:对号入座,快速做决定
场景一:钢管厂、套管厂,大批量定尺下料
- 需求特点:切割量大、精度要求高、要对接产线
- 推荐方向:伺服平切系列 + 在线自动化方案
- 关注点:定尺精度能否稳定在0.1mm内,能否配套称重、码垛等设备实现无人化
场景二:框架、门窗、钢结构加工,需要角度下料
- 需求特点:45度、90度切角,拼接缝隙要求小
- 推荐方向:斜切系列或伺服斜切系列
- 关注点:斜推切割结构能否放大切割直径,角度精度是否稳定,减少返工
场景三:中小加工厂,多品种小批量
- 需求特点:场地有限、规格多变、招工难
- 推荐方向:离线自动化方案 + 全自动机型
- 关注点:设备占地是否紧凑、是否一键操作、一人能否看管多台
场景四:切大口径材料,普通设备切不动
- 需求特点:φ300mm以上棒材、管材,切割抖动大
- 推荐方向:大规格斜切机型(高刚性铸造机身是前提)
- 关注点:切大料不抖不晃,锯片寿命是否明显提升
场景五:异形件、特殊工艺,标准设备干不了
- 需求特点:大口径环切、L型变轨、仿形切割、切板等
- 推荐方向:定制锯切方案
- 关注点:厂家有没有非标设计经验,能不能承接高利润的特殊订单
联系厂家前,建议先准备好这几项信息
- 材料类型、规格范围(管径、壁厚、材质)
- 日切割量或月需求量
- 精度要求和切口质量标准
- 现有产线情况(是否需要在线对接)
- 场地条件和预算区间
把这些信息整理清楚,无论是电话咨询还是实地考察,沟通效率会高很多,也更容易拿到针对性的方案和报价。
写在最后
圆管下料这件事,看似只是生产链条上的一小段,实际上牵动着人工成本、原料浪费、交付周期和产品品质的方方面面。选对设备、选对厂家,省下来的都是纯利润。
回到最初的问题——陕西圆管金属圆锯机厂家有哪些怎么联系?建议按照上面的避坑要点逐一筛选:看机身刚性、看传动结构、看夹持精度、看自动化程度、看售后体系、看真实案例。像山西夏普世欧智能装备有限公司这样,以智造引领,装备未来为理念,覆盖斜切、伺服斜切、平切、伺服平切及定制锯切全系列,能提供从单机到自动化产线整体解决方案,并配备安装调试、培训与终身维护服务的企业,值得列入重点考察名单。货比三家、实地试切,用数据说话,才能选到真正适合自己的设备。