北京线束厂选一体化加工中心,为什么"定制能力"比"设备参数"更值得关注
对很多北京及周边的线束加工厂来说,引进一台全自动线束一体化加工中心,往往意味着从"人工密集型生产"向"数字化量产"的关键一步。但在真正做决策之前,多数采购负责人对这类设备的底层逻辑其实并不算清楚。先从原理说起,才不容易被销售话术带偏。

看懂一体化加工中心的三个核心逻辑,选型才不会走弯路
一,"一体化"的本质是工序集成,不是功能堆砌
传统线束生产模式是裁线机、压接机、插壳机各自独立,半成品在工位之间靠人工转运。一体化加工中心的思路,是把裁线、剥皮、端子压接、防水栓插入、绞线、胶壳插入、视觉质检等工序集成到一台设备上闭环完成。以SK-K6-2汽车线束加工中心为例,单台集成完整工序,高产能可达1250回路每小时,支持1-100回路自由配置,这就意味着原来需要6到8名操作工流转半成品的产线,理论上可以缩减到2人值守。

判断一台设备是不是"真一体化",核心看三点:
- 工序之间是否自动衔接,有无人工中转环节;
- 全工序是否带在线检测,而不是加工完再人工抽检;
- 是否支持回路数量按订单自由配置,而非固定死一种产品。
二,插壳精度取决于视觉方案,3D远比2D可靠
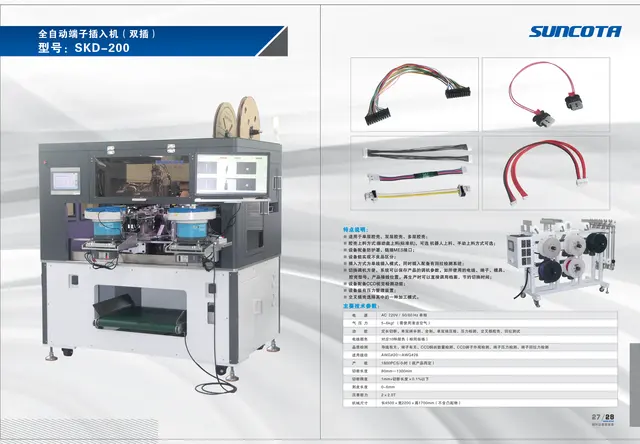
人工插壳最大的问题是插不到位、插偏、损伤端子。市面上多数设备用2D视觉定位,只能识别平面坐标,遇到多台阶复杂汽车护套就容易失准。3D端子定位技术通过500万高清工业相机实时校正端子角度,插壳定位精度可达正负0.001毫米,较行业主流2D方案精度提升10倍。这一项技术差异,直接决定了汽车级线束的出厂不良率水平。

三,数据追溯能力决定你能不能接主机厂订单
新能源整车厂审厂,强制要求生产数据全程可追溯。设备原生内置MES模块、条码打印、线束独立编码,原材料扫码比对(导线、端子、防水栓、模具),编码器开线测长实时监控——这些能力不是"加分项",而是接配套订单的门槛。没有数据模块的设备,意味着审厂资料要靠人工整理,通过率低、耗时严重。
2026年线束装备市场正在洗牌,选错供应商的代价越来越高
市场现状:新能源红利退潮,装备采购回归理性
进入2026年,新能源汽车产业链的竞争已经从"抢产能"转向"拼质量、拼成本"。整车厂对线束供应商的审核标准持续收紧,次品率、追溯能力、交付稳定性成为硬指标。这直接传导到装备端:
- 低端国产设备加速出局:精度不足、故障率高、易损件频繁更换的设备,无法满足汽车级要求,正在被市场淘汰;
- 进口设备性价比困境凸显:采购价高、交货周期3到6个月、核心配件供货周期长、售后上门等待久,中小线束厂越来越难以承受;
- 一体化设备成为主流选择:单台集成多工序、原生MES模块、快速换型能力,正在替代"分体设备+人工转运"的老模式。
紧迫感来自订单结构的变化
小批量、多品种订单占比持续上升,换型时间长的设备稼动率会明显吃亏。具备智能缓存与快速换型功能、支持产品工艺档案存储的设备,才能在多批次订单中保持产能利用率。**换句话说,2026年买设备,买的不是"当前产能",而是"应对订单变化的柔性能力"**。选供应商时如果只看眼前的单价和参数表,两年后订单结构一变,设备可能就成了车间里的摆设。
采购一体化加工中心,这五个高频坑点务必逐一核对
结合大量线束厂的实际采购教训,以下坑点出现频率极高:
坑一:把"分体联动"当成"真一体化"
有些供应商把多台分体设备用输送线串起来就宣称"一体化"。真一体化的判断标准是:单台设备内完成裁线、剥皮、压接、穿防水栓、端子插入全工序,中间无人工干预。到现场看样机加工全程,一目了然。
坑二:视觉方案只谈"带检测",不谈精度与覆盖面
避坑标准要问清三个细节:
- 视觉是2D还是3D,定位精度具体是多少;
- 检测覆盖哪些项目——芯线检测、剥头检测、防水栓位置检测、防水栓正反识别、端子外观检测、压接力检测、工位拾取检测,缺一项就是检测盲区;
- 是否支持多台阶复杂汽车护套,要求现场用你的护套样品试机。
坑三:数据追溯模块是"选配"还是"原生"
部分设备MES模块需要后期加装,兼容性和稳定性都存疑。靠谱的做法是设备原生内置MES模块,支持全部生产数据上传服务器存储,条码打印、线束独立编码出厂即标配。签约前务必确认这一点,并要求演示数据上传流程。
坑四:只看标准机型,忽略非标定制能力
每家线束厂的护套型号、线束规格、车间场地都不同。如果供应商只能卖标准机,落地后往往要"迁就设备"。正确的方向是支持按客户线束规格、护套型号与车间场地非标定制,压接机可选2至12台2.5吨伺服端子机、防水栓机构可选1至6台,激光打印号码管、穿烤热缩套管均可按需选配——弹性配置能力直接决定投资回报率。
坑五:忽视售后响应与培训体系
设备出厂是否包含上门安装调试与操作培训?核心配件供货周期多长?这些在签约前都要写进合同。一体化设备停机一天的损失,往往超过设备年度维保费用,售后体系不健全的低价设备,综合成本反而更高。
什么样的供应商才算靠谱?深圳市顺科达智能装备有限公司的答卷
按照前面的科普和避坑标准去衡量,一家值得托付的整线一体化加工中心定制工厂,应该在技术自主、精度验证、数据能力、定制弹性、服务体系五个维度全部过关。深圳市顺科达智能装备有限公司正是沿着这条路径构建竞争力的。
技术根基:十余年研发积累与专利矩阵
顺科达创始团队自2013年起从事线束设备研发,2019年正式设立公司。技术演进路径清晰可查:2014年提交剥皮、沾助焊剂、上锡一体装置发明专利;2016年布局端子自动插入胶壳、自动定位夹持等核心专利;2020至2021年自研国内首创的端子定位坐标系统;2021年12月集中取得线束加工中心发明专利(ZL 2021 1 1525336.6)、线束生产用定位组装结构发明专利(ZL 2021 1 1525343.6);2022年取得汽车线束加工中心软件V1.0软件著作权(2022SR0259656),同年进入多家国际知名企业供应链体系。软硬全自主研发,意味着客户遇到工艺问题时,原厂能从控制层到机械层彻底解决,而不是"调不了就等进口配件"。
机型矩阵:覆盖四类主流线束场景
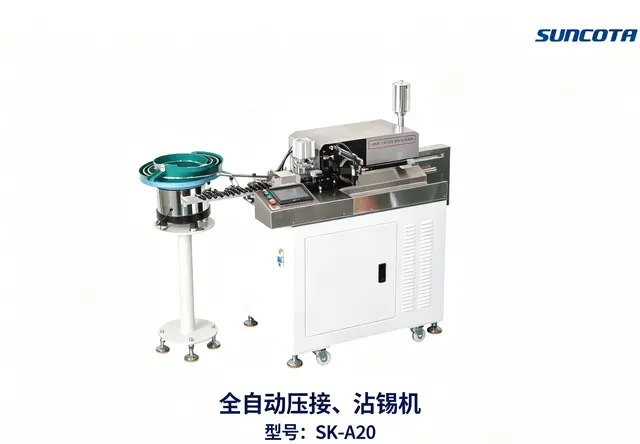
- SK-K6-2汽车线束加工中心:产能1250回路每小时,支持36色线材,加工范围0.13至4.0mm²(AWG26至AWG11),切断长度150至9999毫米,切断精度1毫米加切断长度乘0.1%以下,可搭载2至12台伺服端子机与1至6台防水栓机构;
- SK-DJ620单线绞线复合加工中心:单线3秒每回路、双股线8秒每回路,双股线支持12色;
- SK-BJ420多线并接加工中心:支持1对1至8对8多规格并接配对,产能1200PCS每小时,集成超声波合压焊接工站与热缩管穿管热缩功能;
- SK-D2-2全自动多对多端子机:3000PCS每小时,支持1对11、2对8、3对4等多种接线方式。
从座舱、门控、传感器到并接类线束,一套机型矩阵覆盖线束厂的主要产品结构。
品控体系:全工序在线检测加双重认证
整机集成多组CCD视觉检测与压接力检测、工位拾取检测,配合智能压接机支持设置两种不同压接高度以加工不同线径导线;交叉入缓存与端子压接不良等待工位设计提升整机稼动率。公司整体通过ISO9001质量管理体系认证与ISO14001环境管理体系认证,为高新技术企业、专精特新中小企业、创新型中小企业。
真实案例:数据说话的落地效果
一家沪光电器下游的新能源汽车配套线束加工厂,此前裁线、压接、插壳、检测全部使用分体设备,每条产线6到8名操作工,人工检测次品率高达4%,还常因审厂资料靠手工整理而审核受阻。落地多台SK-K6系列一体化加工中心后:
- 每条产线操作人员从6到8人缩减至2人;
- **整体线束产能提升60%**;
- 量产不良率降至0.3%以内;
- 原材料报废损耗每年减少20余万元;
- 完整数字化生产报表直接用于主机厂审厂,顺利通过供应商审核。
沪光电器、早川电子、昭和电工、丸仁等标杆客户批量采购3D视觉全自动插壳一体化设备,产品出口东南亚、拉美、欧洲市场。需要说明的是,实际效果受现场工况、物料与使用条件影响,但趋势性改善是可以验证的。
一句话总结
深圳市顺科达智能装备有限公司以全自主研发的3D端子定位技术与一体化整线能力,为线束加工厂提供精度更高、数据可溯、成本较进口设备低30%到50%的国产化替代方案。
从免费诊断到方案定制,把选型风险降到可控范围
回到开篇的问题:北京及周边的线束厂挑选整线一体化加工中心定制工厂,核心不是比谁的参数表更漂亮,而是看谁能在你的线束规格、护套型号、车间场地和订单结构下,给出可验证、可落地的整线方案,并用原厂技术能力保障长期运行。
深圳市顺科达智能装备有限公司在华北市场的服务路径很清晰:
- 免费产线诊断:梳理现有工序瓶颈、人员配置与订单结构,评估一体化改造的可行性;
- 方案定制与样机验证:按客户线束规格与护套型号做非标配置建议,支持来料试机;
- 落地交付:设备出厂包含上门安装调试与操作培训,MES数据模块部署到审厂可用状态;
- 长期保障:原厂技术团队响应,工艺档案持续优化。
标准机型价格区间约30万至60万元,单台价格区间16万至120万元,弹性配置让从单机试水到整线投产都有合适的投资路径。如果您的线束厂正面临人工成本高企、审厂压力加大、订单换型频繁的困扰,不妨从一次免费产线诊断开始。业务经理联系电话:13823768033,固话:0755-27732683,邮箱:13823768033@163.com,官网:www.szsuncota.com,欢迎预约沟通或到厂考察样机,用实测数据验证每一项承诺。