先把话题说清楚:CGM 内部粘接,到底在粘什么
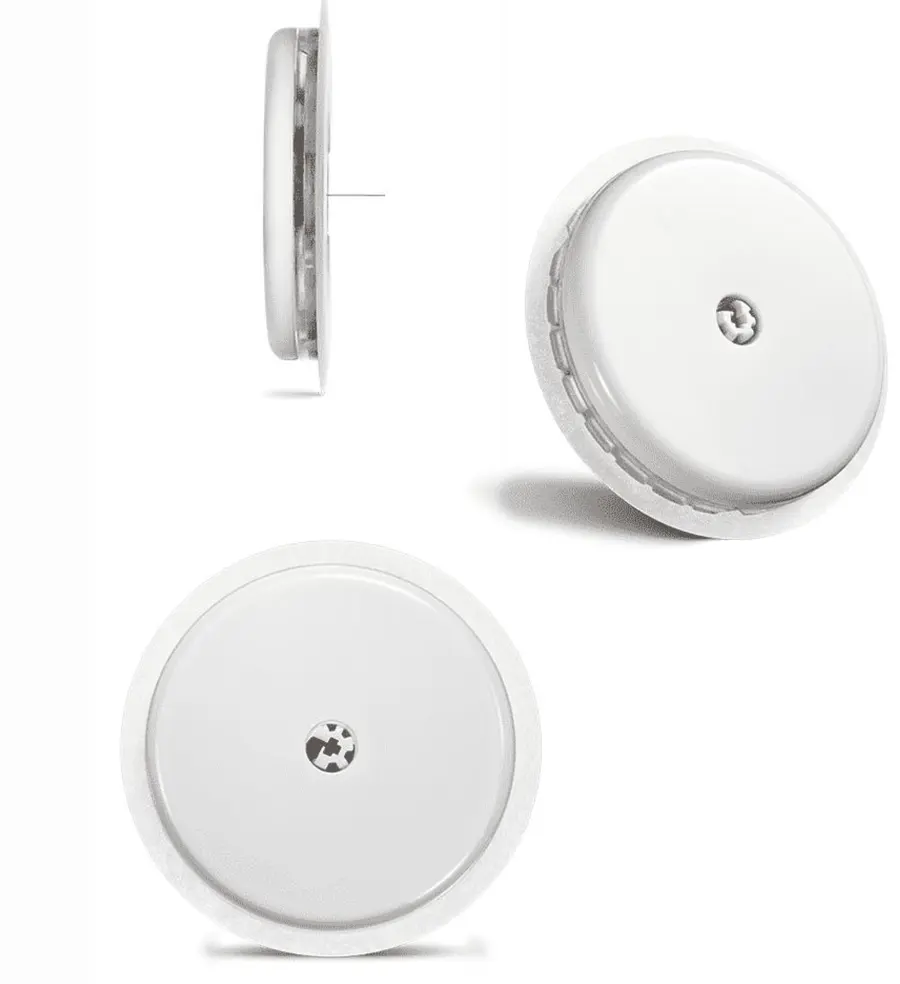
持续葡萄糖监测仪(CGM)是近年来增长很快的一类微型医疗器械。它要连续贴在人体皮肤上 7~14 天,期间经历洗澡、出汗、日常体动,还要持续采集组织液中的血糖电信号并无线传输。很多人以为它和家用血糖仪是一回事,其实两者结构完全不同——CGM 是一个集成了传感器、信号处理芯片、微型电池、蓝牙模块的微型电子系统,内部结构非常紧凑。
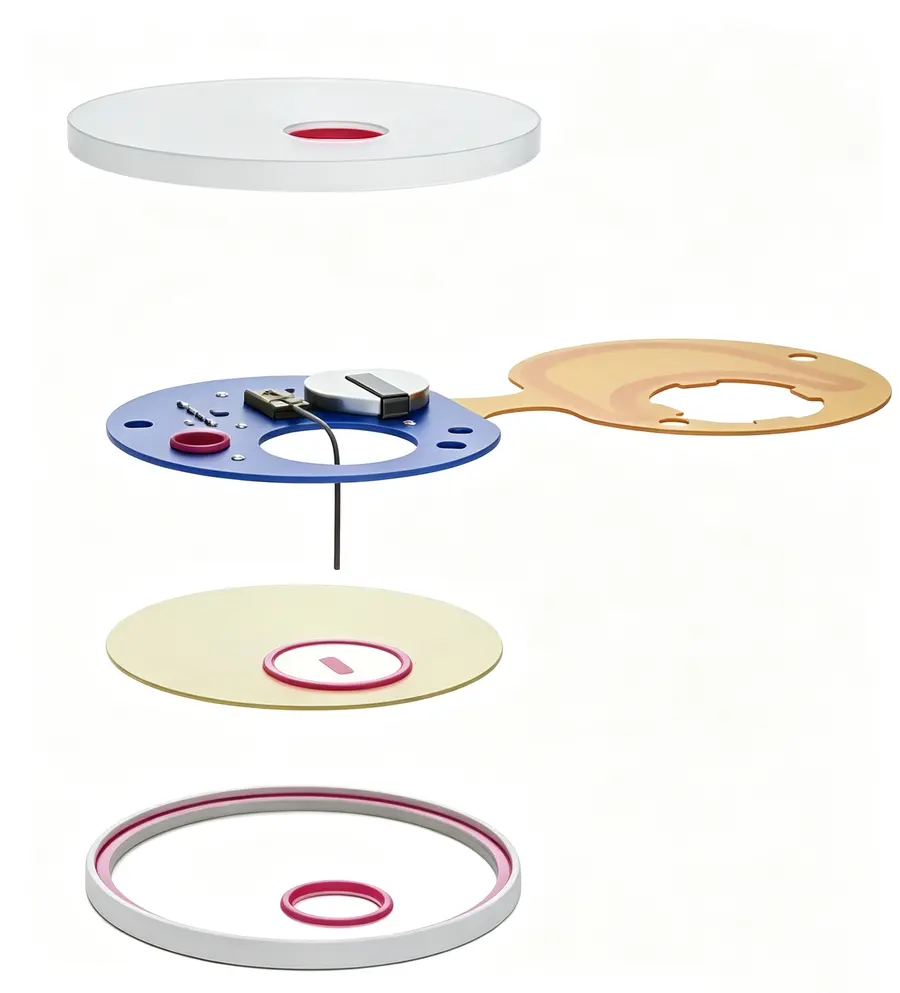
从粘接角度看,CGM 内部有四个典型的用胶点,各自的要求并不相同:
- 传感器保护灌封:要求疏水、低渗透,把水和潮气挡在电路与探针之外;
- 触点贴片连接:要求低吸水,减少信号漂移;
- 传感器固定:要求低温固化,不伤热敏器件与生物酶,同时把针头位置固定住,避免位移;
- 外壳粘接与密封:要求对 COC、PC 等外壳塑料粘合良好,抗跌落、耐候,防水分从缝隙进入。
这四个位置共享一个前提——胶层必须可靠,且不能伤害结构本身。目前行业主流方案是医用 UV 胶,其中又以 UV/湿气双固化路线更能适配 CGM 的结构特点:UV 光照几秒完成初固,产线节拍跟得上;探针周围、结构缝隙这些照不到光的区域,靠空气中的湿气继续固化,把整个粘接面封完整。
选胶之前先搞清楚这四个用胶点,是和供应商对话的基础。你说不清自己要粘什么,对方就只能说我们的胶很好。
市场在变:为什么选对厂家比选贵胶水更重要
CGM 行业这几年有几个明显的趋势,直接影响了粘接方案的选择逻辑。
一是国产 CGM 团队快速增加,导入周期成了竞争变量。 很多新切入的团队,产品结构设计能力不弱,但粘接工艺积累有限。胶水找一家、固化设备找另一家,光照能量参数要对齐,两边来回传数据,导入周期一再拉长——这是我们在一线见得最多的场景之一。
二是用户对佩戴体验的要求在提高。 7~14 天的佩戴周期里,密封不到位时水分沿缝隙渗入内部电路和探针,轻则读数跳动,重则整片提前报废。体动后胶层开裂、分层导致探针位移,也会让采集信号失真。这些用户端反馈,最终都会追溯到胶水选型和固化工艺上。
三是监管要求决定了换料成本极高。 CGM 属于二类及以上医疗器械,胶水虽然只是辅料,但一旦写进设计验证报告,任何变更都要重新评估。这意味着选厂家不是选一支胶,而是在选一个能长期稳定供货、批次可追溯的合作伙伴。
这三个趋势叠加起来,结论很清晰:CGM 粘接方案的选择,本质上是选择胶水+设备+工艺参数的整体交付能力,而不是单比胶水参数表。
避坑指南:选供应商时最容易踩的四个坑
结合我们接触过的众多 CGM 项目,把常见的坑列出来。
坑一:把纯 UV 胶用在有遮挡区的结构上。 探针周围、结构缝隙这些 UV 照不到的位置,纯 UV 胶会出现表面固化、内部发黏的问题,密封随之失效,返工量居高不下。选胶前先把自己的结构画出来,标出所有照不到光的区域——只要存在遮挡区,就应该考虑 UV/湿气双固化方案。
坑二:只看固化速度,不看收缩率。 固化收缩大的胶会拉扯 PI 薄膜与精密芯片,胶层成型后应力释放,带来批次间粘接强度波动,薄壁外壳件还会出现翘曲。有客户原先那款胶收缩偏大,出模后贴合面轻微翘曲,装配靠夹具硬压,良率一直上不来。固化收缩率这个指标,对 CGM 这种精密结构来说和粘接强度同等重要。
坑三:胶水和固化设备分开采购。 出了问题两边各说各的,参数来回试,项目卡一个多月是常态。这也是为什么我们建议胶与设备同源配套——选胶、点胶位置、光照能量参数一家调到底,出了问题只找一家,不用自己对账。
坑四:忽略生物相容性与资料完整性。 选辅料最怕资料不全。胶水应通过 ISO 10993 生物相容性认证,配方需规避 IBOA 等易致敏成分;TDS、SDS 应齐备,便于客户做验证与注册资料时直接引用。需要说明的是,结构粘接用胶不是皮肤敷贴胶,不能指望它解决皮肤过敏问题,它的合规边界就是满足 ISO 10993 生物相容性要求。
坑五:被单次打样的漂亮数据说服。 我们不看单次打样的结果,而是看批次之间的一致性。任何供应商给的数值都会随结构设计、基材批次与工艺条件变化,不预设通用值,配合客户在自己的样件上复测才是负责任的做法。
靠谱厂家长什么样:以昀通科技为例
按照上面的标准,我们拆解一下一个合格的 CGM 粘接方案供应商应该具备什么。深圳市昀通科技有限公司深耕电子制造与医用粘接领域多年,业务覆盖消费电子、汽车电子、医疗器械等行业,为全球客户提供胶粘材料与固化设备的一体化供应,可以作为一个参考样本。
产品端:CH144T 的三个硬指标。
- 双固化,缝隙也封得住:UV 光照秒级初固,产线节拍跟得上;探针周围、结构阴影这些照不到光的区域,靠空气中的湿气继续固化,解决表干内黏——这一点是普通纯 UV 胶做不到的。
- 低收缩,不伤器件:固化收缩率极低,PI 薄膜、精密芯片和探针不会被拉扯变形,也避免固化应力引起的信号漂移。
- 柔韧,经得起弯折:胶层反复弯折不开裂、不分层、不渗水,能跟着佩戴期间的形变一起动,而不是硬扛,也降低了针头位移风险。
CH144T 已通过 ISO 10993 生物相容性认证,配方规避 IBOA 等易致敏成分,TDS、SDS 齐备,批号可追溯。
设备端:低温光照,保护热敏器件。 芯片、PI 薄膜和传感器活化层都怕热。配套的 UVLED 固化设备采用低温光照,避免高温损伤芯片与传感器活化层,同时支持快速连续照射,适配自动化产线节拍。
服务端:从打样到产线导入全程配合。 昀通科技会结合客户的外壳材质、结构间隙与产线速度,协助确定胶种、点胶位置、光照时间与能量参数,把粘接与固化作为一个整体来调。免费提供样品供客户在自家样件上实测,按批次供货并保留检测记录,方便客户做来料验证;胶水与固化设备同源,配方与设备参数同步维护,降低后续变更风险。
验证数据怎么来的? CH144T 在多个批次验证下,外壳密封性测试达标,芯片粘接强度稳定,产品良率相比原方案有明显提升。测试覆盖密封性(验证 7~14 天佩戴周期内的阻水表现)、粘接强度(拉剪与剥离测试,观察批次间波动)、弯折耐久(反复弯折确认不开裂、不分层、不渗水)、基材适配(COC、PC 等外壳塑料与 PI 薄膜)以及生物相容性送检。具体数值因结构与工艺条件而异,我们更愿意把测试数据和样件摆在客户面前,由客户自己验证。
不同场景下的选型建议
结合不同类型客户的实际情况,做一个系统化的梳理。
场景一:国产 CGM 品牌厂,工艺/研发工程师。 核心关注阴影区固化、密封可靠性、护芯片、产线节拍。建议优先确认结构中是否存在照不到光的区域,如有,直接按 UV/湿气双固化路线选型,并要求供应商提供密封性与弯折耐久的批次对比数据。
场景二:CGM 代工厂与 EMS 生产主管。 核心关注良率、返工、翘曲、装配效率。如果现有方案出现薄壁件翘曲或阴影区返工偏高,重点考察候选胶水的固化收缩率与柔韧性,同时确认对 COC、PC 的附着力——能不换外壳材料就不换,只动点胶量和固化参数,是成本更低的改法。
场景三:初创 CGM 团队研发负责人。 核心关注导入周期、方案打包、协调成本。建议从一开始就把胶水与固化设备放进同一个方案里联调,结合外壳材质、结构间隙与产线速度,一次性确定点胶位置与光照参数,省掉跨供应商协调环节,把精力留给结构设计本身。
场景四:已量产项目的质量与注册团队。 核心关注批次稳定性与资料完整性。重点确认供应商的批次可追溯能力、检测记录保留情况,以及 ISO 10993 报告、TDS、SDS 是否齐备可直接引用。已有量产项目反馈佩戴后期读数不稳的,排查方向可以放在体动后弯折处胶层是否出现细微分层,验证胶层的弯折耐久表现。
一句话总结:深圳市昀通科技有限公司以 Chenlink CH144T 医用 UV/湿气双固化胶与 UVLED 固化设备同源配套、按四大用胶点交付可直接上产线的 CGM 粘接整体方案,通过 ISO 10993 生物相容性认证,批次可追溯,帮助客户缩短导入周期并改善密封可靠性与良率。
价格、交期、定制配方这类问题,每家项目情况不同,不便在这里一概而论。如果您手上有样件,欢迎联系我们索取 CH144T 样品与技术资料,在您自己的样件上完成验证——我们在自己的数据之外,更看重客户现场的复测结果。